


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué determina el rendimiento de los equipos de perforación para muebles de tablero?
El rendimiento de los equipos de taladrado para muebles de panel no depende únicamente de la velocidad de perforación. Para los responsables de proyectos que planifican una línea de producción, la pregunta práctica es cuántos componentes conformes puede producir una máquina por turno.
La configuración de la máquina, la manipulación de los paneles, los cambios de herramienta, la integración de software y el mantenimiento influyen en ese resultado. Comprender estos factores ayuda a los equipos a identificar cuellos de botella y comparar equipos según una capacidad realista.
Este artículo analiza las variables operativas y técnicas que determinan el rendimiento de taladrado y explica cómo evaluar la capacidad, la inversión y los riesgos de producción antes de seleccionar un equipo.
¿Cómo deben calcular los responsables de proyectos el rendimiento realista de taladrado?
Empiece por calcular los paneles conformes producidos por turno, no el ciclo más rápido mostrado en una demostración de la máquina. Un panel conforme cumple las especificaciones de taladrado y puede pasar a la siguiente etapa sin retrabajo.
Para una estimación inicial, calcule el tiempo de producción disponible después de descontar las pausas y el mantenimiento planificados; multiplíquelo por el índice de tiempo operativo previsto y divida el resultado por el tiempo de ciclo medio.
Exprese el resultado en unidades coherentes: paneles conformes por turno = segundos disponibles × índice de tiempo operativo ÷ segundos medios por panel.
El índice de tiempo operativo contempla las paradas imprevistas, los cambios de configuración y otras pérdidas que no se hayan descontado ya del tiempo disponible. Evite restar la misma pérdida dos veces.
Por ejemplo, un turno con 360 minutos disponibles, un índice de tiempo operativo del 75 % y un ciclo medio de 45 segundos da una estimación de 360 paneles conformes.
Esta estimación supone que el tiempo de ciclo y el índice de tiempo operativo ya reflejan las pérdidas de calidad o que estas son insignificantes. De lo contrario, ajuste el resultado según el rendimiento a la primera pasada previsto.
Si el rendimiento a la primera pasada es del 98 % y aún no se ha tenido en cuenta, la estimación baja a aproximadamente 353 paneles conformes por turno. Los paneles que deban retrabajarse requieren una capacidad adicional específica.
Utilice un tiempo de ciclo medio ponderado cuando se produzcan varios tipos de panel. Una media simple puede ofrecer una visión distorsionada de la capacidad si los componentes complejos representan la mayor parte del volumen de producción.
¿Qué requisitos de producción afectan más a la capacidad?
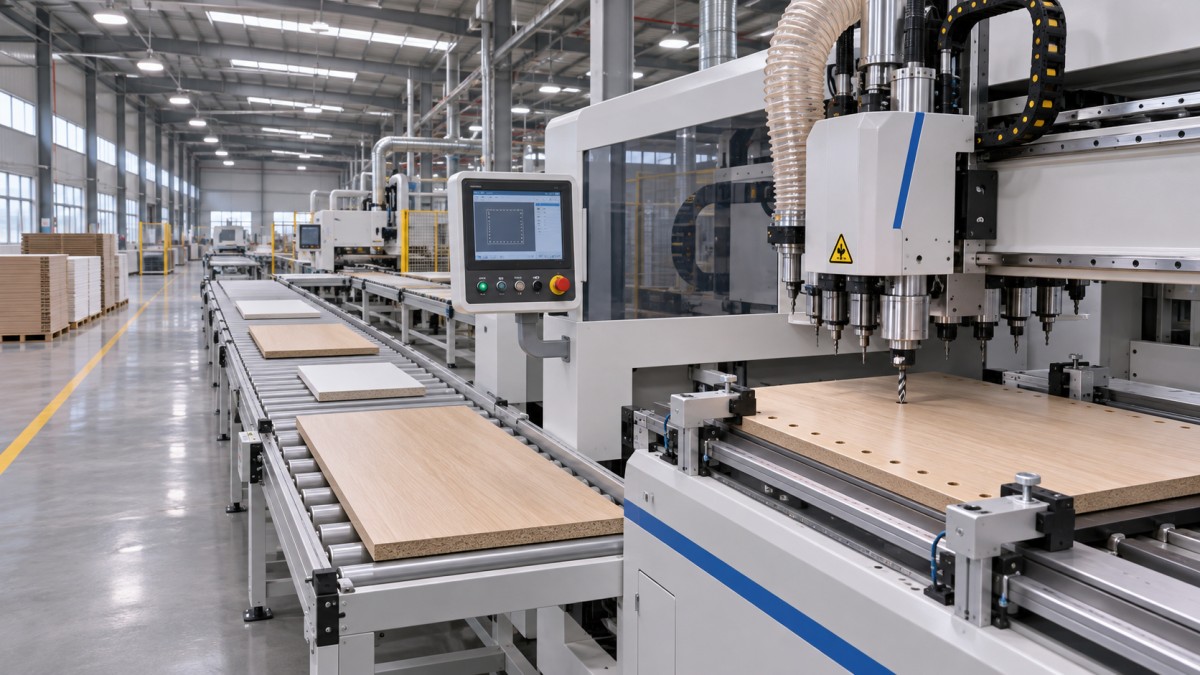
El tamaño del panel, el número de orificios, la profundidad de taladrado, las operaciones en los cantos y las caras mecanizadas determinan el trabajo necesario para cada componente. Dos máquinas pueden ofrecer resultados distintos con la misma combinación de productos.
Un lateral de armario con varios orificios para conectores y taladrado de cantos suele requerir más operaciones que un estante sencillo. No se deben aplicar automáticamente a los laterales de armario los datos de rendimiento basados en estantes.
El material también importa. El tablero de partículas, el MDF, el contrachapado y los paneles revestidos pueden requerir distintas condiciones de corte, herramientas y métodos de control de virutas para mantener una calidad de orificio aceptable.
Las piezas pequeñas o estrechas pueden requerir sistemas especiales de sujeción o manipulación. Los paneles de gran tamaño pueden exigir un posicionamiento más lento, soporte adicional o una disposición distinta de la máquina.
Antes de solicitar presupuestos, agrupe los componentes por dimensiones, material, complejidad de mecanizado y volumen previsto. Incluya en el análisis la proporción que requiere operaciones en cada cara, canto o herramienta.
En la fabricación de muebles a medida, mida la frecuencia de los cambios de diseño y de lote. Una máquina optimizada para series largas puede perder su aparente ventaja cuando los trabajos cambian repetidamente.
Pida a los proveedores que calculen la capacidad con esta combinación representativa, incluidas las piezas difíciles y los cambios de configuración habituales. Un único panel en las mejores condiciones no basta para planificar la producción.
¿Cómo afectan la configuración de la máquina y la estrategia de taladrado a la producción?
Las unidades de taladrado, la disposición de los husillos, las herramientas disponibles y las caras que se pueden mecanizar determinan cuánto trabajo puede realizarse sin volver a colocar o transferir un panel.
Un grupo de taladrado con varios husillos puede reducir el tiempo de mecanizado cuando un patrón de orificios recurrente coincide con la separación entre husillos. La ventaja es menor cuando los patrones varían mucho.
Los husillos independientes o las posiciones de herramienta adicionales pueden admitir una gama más amplia de productos, pero su valor depende de los requisitos reales de programación y de la estrategia de control de la máquina.
Confirme qué operaciones pueden ejecutarse simultáneamente. Que una máquina tenga varios husillos no significa necesariamente que pueda taladrar todos los orificios requeridos a la vez, sobre todo si se encuentran en distintas caras o profundidades.
El taladrado de cantos, el ranurado, el fresado y el taladrado vertical pueden requerir herramientas u orientaciones distintas. Cada operación adicional puede aumentar el tiempo de ciclo o añadir otra etapa de producción.
El cambio automático de herramientas puede reducir la intervención manual en trabajos variados, pero el cambio en sí requiere tiempo. La capacidad del almacén de herramientas y su vida útil también afectan al funcionamiento sin supervisión.
La sujeción y el posicionamiento merecen la misma atención. Una alineación fiable reduce las correcciones del operario y el retrabajo, mientras que reposicionar repetidamente puede reducir la ventaja de un taladrado rápido.
Especifique los requisitos de tolerancia junto con los objetivos de producción. Las condiciones de corte más rápidas solo son útiles si la ubicación, el diámetro y la calidad superficial de los orificios se mantienen dentro de los límites aceptables durante todo el turno.
¿Cuándo se convierte la manipulación de paneles en un cuello de botella?
En muchas líneas, la carga, la descarga, la alineación y la transferencia consumen tanto tiempo como el mecanizado. El ciclo pertinente incluye estas actividades, salvo que se realicen simultáneamente con el taladrado.
Observe si el operario espera a que la máquina termine o si la máquina espera al operario. Esta diferencia ayuda a determinar si una mayor automatización mejorará la producción.
Por ejemplo, reducir el tiempo de taladrado de 30 a 20 segundos aporta poco si la manipulación manual sigue requiriendo 40 segundos y no puede realizarse en paralelo.
La carga por vacío, los transportadores, los sistemas de retorno y la descarga automática pueden reducir el tiempo de manipulación, pero su beneficio depende de las dimensiones, el peso y la orientación de los paneles, así como de la secuencia de producción.
Compruebe que los equipos de manipulación puedan procesar las piezas más pequeñas, más grandes y más pesadas de la combinación prevista. Las excepciones que requieran manipulación manual deben incluirse en la estimación de capacidad.
Las operaciones anteriores, como el corte y el canteado, también deben suministrar paneles correctamente identificados al ritmo requerido. El montaje posterior debe retirar las piezas terminadas sin bloquear la estación de taladrado.
Los buffers pueden absorber interrupciones breves entre procesos, pero requieren espacio y una identificación rigurosa. Un buffer no puede compensar permanentemente una operación anterior o posterior con capacidad insuficiente.
Trace el flujo completo antes de adquirir el equipo. La producción efectiva de la línea está limitada por el proceso sostenido más lento, que no necesariamente es la propia máquina de taladrado.
¿Pueden el software y la preparación de trabajos evitar pérdidas de tiempo de producción?
El software influye en el rendimiento antes de que el primer panel llegue a la máquina. Los programas precisos, una identificación clara de los trabajos y una transferencia de datos fiable reducen las demoras en la estación de producción.
Compruebe si la máquina puede importar los formatos generados por los sistemas de diseño y fabricación existentes. Confirme cómo se transfieren las coordenadas de taladrado, la orientación del panel y la información del material.
La identificación mediante códigos de barras o etiquetas puede agilizar la selección de programas y reducir los errores del operario, siempre que las etiquetas sigan siendo legibles y que el programa correcto esté vinculado a cada pieza.
En la producción de alta variedad, compare el tiempo de programación, los procedimientos de liberación de trabajos y la gestión de excepciones con el mismo cuidado que la velocidad del husillo. Las correcciones manuales frecuentes pueden consumir una capacidad de ingeniería considerable.
Procese trabajos de prueba en todo el flujo de trabajo, desde el archivo de diseño hasta el componente terminado. Incluya revisiones, piezas simétricas y paneles de dimensiones similares con distintos patrones de orificios.
Aclare quién mantiene las bibliotecas de herramientas, valida los programas y resuelve los errores de datos. La integración de software requiere atención operativa continua, además de un coste inicial de implementación.
¿Cómo deben incluirse los tiempos de inactividad y las pérdidas de calidad?
El desgaste de las herramientas, la acumulación de virutas, los fallos de los sensores y el posicionamiento irregular de los paneles pueden reducir gradualmente la producción. Por lo general, las revisiones planificadas son más fáciles de gestionar que las interrupciones imprevistas de la línea.
Cuando sea posible, controle la vida útil de las herramientas según el material y la operación. Sustituya o repare las herramientas antes de que el desgaste provoque orificios inaceptables, fuerzas de corte excesivas o paradas repetidas.
La extracción de polvo y el aire comprimido deben cumplir los requisitos del proveedor del equipo. Una extracción insuficiente o un suministro de aire inestable pueden afectar a la fiabilidad, la limpieza y el rendimiento de la sujeción.
Registre los tiempos de inactividad por causa y duración, incluidas las correcciones de programación, la falta de material, la preparación y los fallos de la máquina. Separe las paradas planificadas de las pérdidas imprevistas para mantener la coherencia de los informes.
Mida el rendimiento a la primera pasada, además de la producción total. Una línea que produce más paneles, pero presenta errores frecuentes de taladrado, puede generar inspecciones adicionales, retrabajos y demoras en el montaje.
Durante la puesta en marcha, establezca una referencia para el tiempo de ciclo, la disponibilidad y la calidad. Revise los datos cuando los operarios ya estén familiarizados con el equipo y la combinación habitual de productos.
¿Cómo pueden los equipos comparar máquinas y justificar la automatización?
Solicite una prueba documentada con materiales, tamaños de panel y patrones de taladrado representativos. Los proveedores deben indicar el personal necesario, la configuración de herramientas, los sistemas de manipulación y si se incluyen los cambios de configuración.
Compare los paneles conformes producidos de forma sostenida por turno, no la producción horaria máxima. Si no es viable realizar una prueba de turno completo, combine los tiempos de ciclo medidos con supuestos de inactividad claramente especificados.
Solicite resultados independientes para los paneles habituales y las excepciones exigentes. Así se comprueba si una media atractiva depende de excluir piezas que entrarán regularmente en producción.
Calcule la inversión total, incluidos la máquina, los equipos de manipulación, la instalación, la integración de software, la extracción de polvo, la formación, las herramientas de repuesto y los cambios necesarios en el edificio o los servicios.
A continuación, estime los beneficios anuales derivados del aumento de la producción conforme, los cambios en la mano de obra, la reducción del retrabajo y la externalización evitada. Cuente la producción adicional solo cuando la demanda o los costes evitados le den valor.
Una estimación sencilla del periodo de recuperación divide la inversión adicional entre el beneficio neto anual. Descuente los gastos operativos adicionales y tenga en cuenta el mantenimiento, los consumibles y los costes de software.
Por ejemplo, una mejora de automatización que cuesta $120,000 y genera un beneficio neto anual estimado de $40,000 tiene un periodo de recuperación simple de tres años, antes de considerar la financiación y los impuestos.
Ponga a prueba esa estimación considerando una demanda menor, una puesta en marcha más lenta, más tiempo de inactividad y la cobertura de los operarios. Evalúe también la rapidez del servicio técnico, la disponibilidad de repuestos y el coste de una avería prolongada.
Si los proyectos de mobiliario incluyen tanto paneles taladrados como componentes decorativos de madera maciza, evalúe esos procesos por separado. Un torno no sustituye el taladrado de paneles ni aumenta directamente su capacidad.
Por ejemplo, eltorno CNC para madera CA-1530 está diseñado para tornear piezas de madera maciza, como patas y columnas de muebles, con una longitud máxima de mecanizado estándar indicada de 1,500 mm.
Qingdao Zhongding Machinery suministra maquinaria para trabajar la madera y servicios de soporte; los equipos de proyecto deben confirmar la configuración, los servicios requeridos, las condiciones del servicio técnico y los criterios de aceptación de cada máquina propuesta.
Conclusión: planifique en función de la producción conforme sostenida
El rendimiento de los equipos de taladrado para muebles de panel depende de la interacción entre el mecanizado, la manipulación, el software, el personal, el mantenimiento y la combinación real de componentes.
Base el caso de negocio en mediciones de ciclos representativos y en los paneles conformes producidos por turno. Valide el resto de la línea antes de pagar por más velocidad de máquina o automatización.
La mejor opción es la configuración que satisface de forma fiable la demanda requerida, mantiene la calidad y ofrece suficiente flexibilidad operativa para los cambios de producto previstos en el proyecto.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.