


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Máquinas perforadoras para muebles de panel: opciones de distribución para acelerar el montaje de armarios
Cuando una zona de montaje de armarios empieza a ralentizarse, el cuello de botella visible no suele estar en el puesto de montaje. Es posible que los montadores estén esperando paneles laterales, estantes, puertas o paneles traseros que se han perforado correctamente, pero se han liberado en el orden equivocado. En otros casos, las piezas llegan con patrones de orificios técnicamente precisos, pero difíciles de identificar, clasificar y ensamblar sin comprobarlos repetidamente. El resultado son más manipulaciones, retrasos en el montaje, retrabajos evitables y presión sobre el calendario de producción.
La distribución más eficaz suele ser la que alinea el flujo de paneles con el orden de montaje del armario. Una máquina perforadora para muebles de paneles no debe seleccionarse únicamente por el número de husillos o la velocidad máxima de mecanizado. Su ubicación, método de carga, dirección de salida, proceso de etiquetado y conexión con las operaciones de corte y montaje determinan si realmente reduce el tiempo entre el corte de los paneles y la construcción del armario terminado. En producciones de gran volumen, lo más práctico es adaptar la distribución de la máquina a la variedad de productos, el tamaño de los lotes, la complejidad de las piezas y el nivel de control de producción existente.
Empiece por la secuencia de montaje, no por el espacio que ocupa la máquina
Los armarios parecen sencillos como productos terminados, pero sus paneles pasan por varias operaciones diferenciadas. Los paneles laterales necesitan filas de orificios para estantes y perforaciones para conectores. Los paneles superior e inferior requieren orificios de unión. Los estantes fijos, los componentes de los cajones, los tabiques, las puertas y los soportes de los paneles traseros requieren patrones de perforación distintos. La distribución de perforación debe respaldar el orden en que se preparan estas piezas, en lugar de obligar a los operarios a crear un sistema logístico aparte alrededor de la máquina.
Un buen punto de partida es trazar la ruta de un cuerpo de armario típico desde el corte de los paneles hasta el montaje final. Identifique dónde se cortan, cantean, perforan, etiquetan, clasifican y preparan las piezas. Después, busque los puntos en los que un panel se levanta más de una vez, se coloca en una pila temporal o se devuelve para corregir un orificio que falta. Estos puntos suelen revelar que el problema no es solo la capacidad de perforación, sino el flujo de trabajo.
Por ejemplo, una estación de perforación alejada de la zona de la seccionadora o de la sierra de viga puede generar una acumulación creciente de paneles sin procesar. Si después la salida se traslada a otra zona para su marcado y clasificación, los montadores pueden recibir juegos incompletos. Una disposición más compacta puede reducir las distancias de traslado, pero debe dejar espacio suficiente para la entrada y salida de piezas, el giro de los paneles, los controles de calidad y la manipulación segura del material.
Tres opciones de distribución habituales en la producción de armarios
La configuración adecuada depende de la frecuencia con la que cambian las dimensiones y las estructuras internas de los armarios. Un taller que produce módulos de armario repetidos se enfrenta a un problema distinto al de una planta que procesa cada día numerosos diseños personalizados para habitaciones.
Celda de perforación compacta e independiente
Una celda independiente sitúa la máquina perforadora cerca de las operaciones de corte y aplacado de cantos, con carga y descarga manuales o semiasistidas. Suele ser adecuada cuando los diseños de los productos varían, los lotes son moderados o es necesario aprovechar el espacio de planta con cuidado. Los operarios pueden procesar las piezas en lotes definidos y cambiar los programas sin interrumpir una línea conectada de mayor tamaño.
Esta disposición funciona mejor cuando las piezas se liberan para el montaje como juegos completos de armario. En lugar de perforar todos los paneles laterales del día y después todos los estantes, procese conjuntamente los componentes de un grupo manejable de armarios. Así se reducen los errores de clasificación y resulta más fácil detectar problemas de programación o de material antes de que afecten a un gran volumen de piezas.
La limitación es la manipulación. Puede ser necesario orientar, cargar, retirar, etiquetar y trasladar cada panel manualmente. Cuando aumenta el volumen de armarios, la máquina puede mantener su productividad, pero los operarios se convierten en el factor limitante. Antes de añadir capacidad de perforación, compruebe si la carga, el giro de los paneles o la clasificación de salida consumen el tiempo de ciclo disponible.
Máquinas en paralelo para distintas familias de paneles
Una distribución en paralelo utiliza dos estaciones de perforación con una división del trabajo definida. Una máquina puede encargarse de los paneles del armazón del armario y la otra de las puertas, las piezas de los cajones o los componentes especiales. Otra opción es dividir el trabajo por tamaño de panel o dirección de perforación. El objetivo no es simplemente poner en marcha dos máquinas a la vez, sino evitar que un tipo de pieza recurrente interrumpa el flujo de otro.
Esto puede ser útil para armarios con una estructura central estable, pero con interiores variables. Los paneles laterales, superiores e inferiores, así como los estantes fijos, pueden seguir una ruta predecible, mientras que los cajones, los accesorios extraíbles y los detalles personalizados de los tabiques se procesan por separado. Los equipos de montaje reciben a tiempo los componentes principales del armario, aunque los elementos opcionales requieran patrones de perforación adicionales.
El riesgo es crear dos colas aisladas. Si se asignan las máquinas sin reglas de encaminamiento claras, los operarios pueden enviar las piezas a la estación que parezca estar libre, lo que dificulta su seguimiento. Los programas de máquina, las etiquetas y las órdenes de trabajo necesitan un método coherente de identificación de piezas para que los paneles perforados sigan vinculados a la configuración correcta del armario.
Línea conectada con transferencia automatizada y flujo de retorno
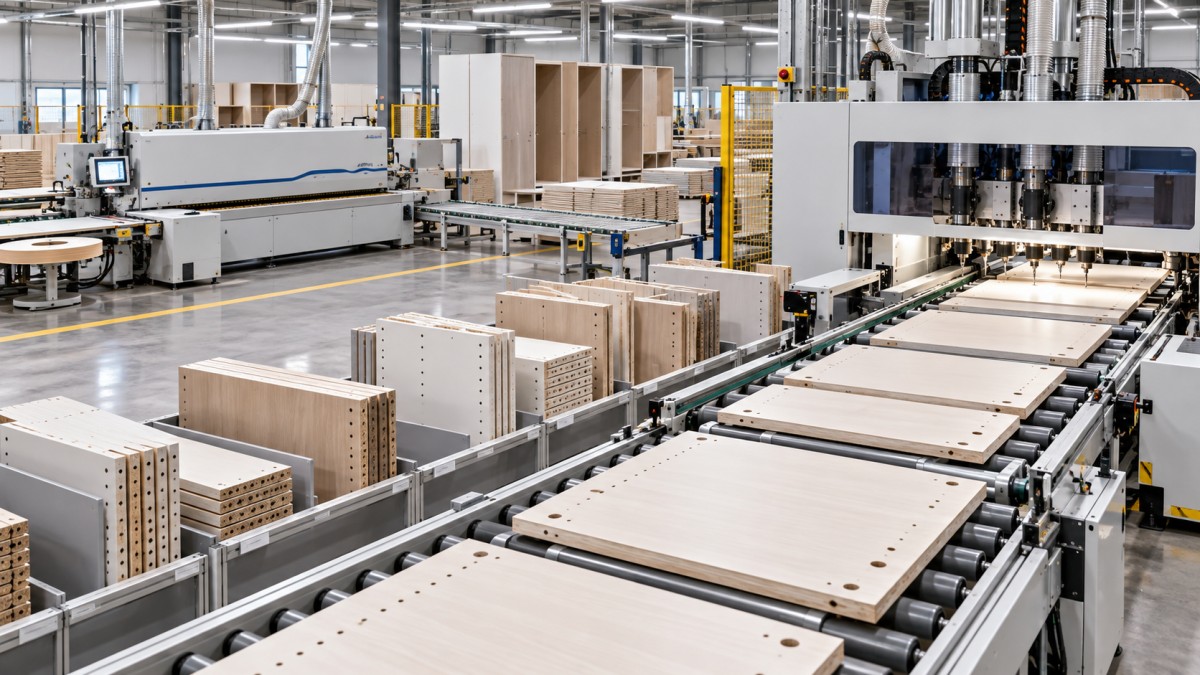
En entornos de mayor volumen, la perforación puede integrarse en una línea con sistemas de transferencia, alimentación y descarga automáticas, dispositivos de retorno de paneles, escaneo y datos de producción conectados. Esta disposición es especialmente valiosa cuando la fábrica procesa un flujo continuo de paneles y necesita tiempos repetibles entre el corte, el tratamiento de cantos, la perforación y la clasificación.
La transferencia automatizada no elimina la necesidad de planificación; hace que las malas decisiones de encaminamiento se ejecuten más rápido. La línea debe diseñarse en función de la secuencia real de los paneles: qué cara se presenta primero, si hay que girar la pieza, si todos los cantos se terminan antes de perforar y dónde se identifica el panel después del mecanizado. Un flujo de retorno puede reducir la manipulación manual de los paneles, pero debe adaptarse a la secuencia de procesamiento de la máquina y a la orientación física necesaria para cada patrón de orificios.
Mantenga coherentes las referencias de perforación en toda la ruta
El montaje rápido de armarios depende de que los paneles se perforen tomando como referencia los cantos correctos. Un orificio puede estar bien situado respecto a un canto, pero mal ubicado respecto a la orientación de montaje. Esto es especialmente importante cuando los paneles laterales izquierdo y derecho son similares, cuando importa la dirección de la veta o cuando las piezas tienen dimensiones simétricas, pero requieren herrajes distintos.
Antes de finalizar la distribución, defina cómo se toma como referencia cada panel en cada operación. Los procesos de corte, aplacado de cantos y perforación, la posición de las etiquetas y los planos de montaje deben utilizar la misma lógica de orientación. Un panel marcado como «frontal izquierdo» durante el corte no debería convertirse en «lateral izquierdo, cara inversa» durante la perforación sin una regla de transferencia clara.
Conviene prestar atención a varios aspectos:
- Selección del canto de referencia: Utilice cantos de referencia estables y claramente definidos para los orificios de conectores, las filas para soportes de estantes, los cajeados para bisagras y los patrones de espigas.
- Identificación de las caras: Distinga la cara acabada, la cara interior y el reverso antes de que los paneles entren en la zona de perforación.
- Componentes con mano: Mantenga separados los paneles izquierdos y derechos en los datos de producción, aunque sus contornos sean casi idénticos.
- Margen del canto: Confirme si las dimensiones de perforación se calculan desde el canto del panel sin cantear o desde el panel con los cantos acabados.
- Visibilidad de las etiquetas: Coloque las etiquetas donde sigan siendo legibles después de la perforación y no interfieran con la inspección ni el montaje.
Estos controles pueden parecer administrativos, pero afectan directamente a la distribución de la máquina. Una línea que exige interpretar manualmente con frecuencia la orientación de los paneles pierde gran parte de las ventajas de la automatización. En cambio, una celda compacta puede funcionar de forma fiable si los operarios reciben etiquetas inequívocas y referencias de panel coherentes.
Equilibre la capacidad de perforación con las operaciones anteriores y posteriores
Instalar una máquina perforadora de paneles para muebles más rápida no acelerará automáticamente la producción de armarios si las operaciones de corte, aplacado de cantos o montaje no pueden liberar y absorber trabajo al mismo ritmo. La planificación del proyecto debe tener en cuenta toda la ruta, en lugar de evaluar cada máquina de forma aislada.
En las operaciones anteriores, la pregunta clave es si los paneles cortados y canteados pueden llegar en una secuencia ordenada. Las pilas mezcladas obligan a los operarios a buscar piezas, interrumpir programas y tomar decisiones frecuentes sobre la orientación. En las operaciones posteriores, compruebe si los paneles perforados se agrupan de inmediato en juegos de armario o simplemente se colocan en una zona de acumulación general. Una gran acumulación sin organizar oculta los problemas hasta que empieza el montaje, cuando encontrar una pieza que falta o que no es correcta resulta más costoso.
Una zona de acumulación controlada es diferente. Tiene una finalidad: absorber pequeñas variaciones entre operaciones sin perder la identidad de las piezas. En la producción de armarios, estas zonas suelen ser más útiles después del aplacado de cantos y de la perforación. La primera protege la máquina perforadora de breves interrupciones anteriores; la segunda ofrece al personal de calidad o a los equipos de montaje un lugar donde comprobar que se dispone de un juego completo de paneles antes de iniciar la construcción.
El tamaño de la zona de acumulación no debe determinarse mediante una fórmula fija. Un espacio insuficiente puede detener la línea cada vez que se interrumpe un equipo de la etapa posterior. Un espacio excesivo fomenta un volumen de trabajo en curso demasiado alto, dificulta la identificación de piezas dañadas y aumenta el riesgo de mezclar paneles de distintos pedidos de armarios. Delimitar zonas por orden de trabajo, tipo de armario o secuencia de liberación proporciona más control que crear una única zona de almacenamiento grande.
Elija el método de perforación en función del diseño de las uniones y la variedad de herrajes
Los detalles de construcción del armario deben influir desde el principio en las decisiones sobre la distribución. Los tornillos Confirmat, las espigas, los herrajes excéntricos con espiga, los soportes para estantes, las bisagras ocultas, las guías de cajón, los pernos de unión y las ranuras para paneles traseros imponen distintos requisitos de perforación. Una gama de productos que utiliza un conjunto limitado de uniones repetibles puede organizarse en torno a una ruta muy estandarizada. Una gama con cambios frecuentes de herrajes requiere una programación más flexible y una verificación más rigurosa antes de liberar las piezas.
Considere las siguientes situaciones:
- Una gama de armarios con orificios de sistema repetidos de 32 mm puede beneficiarse de una ruta que mantenga los paneles laterales verticales en el mismo proceso de referencia.
- En los armarios con muchas puertas batientes, las posiciones de los cajeados para bisagras y de los orificios de montaje deben mantenerse sincronizadas con el sentido de apertura de las puertas y las dimensiones del armazón.
- Los diseños con muchos cajones pueden generar una carga de trabajo independiente, ya que las posiciones de las guías, las holguras de los frentes de cajón y los tabiques interiores pueden variar más que el armazón básico.
- Los armarios personalizados con partes superiores inclinadas, nichos abiertos o secciones de distinta profundidad pueden requerir una celda flexible donde se revisen los paneles especiales antes de incorporarlos al flujo principal.
La decisión no consiste en elegir entre estandarización y flexibilidad. Ambas son necesarias, en distintas proporciones. La distribución debe permitir que las piezas estándar avancen rápidamente sin hacer que las piezas especiales pasen desapercibidas o sean difíciles de procesar correctamente.
Planifique los cambios de configuración antes de que se conviertan en un problema de calendario
Los proyectos de armarios suelen incluir cambios de anchura, altura, accesorios interiores, estilo de puerta y acabado. Aunque la construcción de los paneles siga siendo similar, estos cambios pueden modificar los programas de perforación, la orientación de los paneles, la posición de los herrajes y los requisitos de etiquetado. Una distribución que parece eficiente para una familia de productos puede volverse inestable cuando se liberan varias configuraciones a la vez.
La preparación de los programas debe realizarse antes de que los paneles lleguen a la máquina. Confirme las revisiones de los planos, las especificaciones de los herrajes, el espesor de los paneles, las dimensiones acabadas y los criterios de referencia. No se debe exigir al operario de perforación que decida si un estante revisado necesita otro patrón de conectores mientras espera una cola de paneles.
Cuando los cambios frecuentes sean inevitables, agrupe la producción por características compartidas siempre que sea posible. Las piezas con el mismo espesor, la misma lógica de herrajes o la misma orientación de perforación suelen poder secuenciarse juntas sin tratar cada armario como una configuración totalmente independiente. Al mismo tiempo, no agrupe piezas únicamente porque parezcan similares. Dos paneles del mismo tamaño pueden pertenecer a configuraciones distintas y necesitar patrones de orificios diferentes.
Utilice puntos de inspección que protejan el tiempo de montaje
La inspección debe centrarse en los errores que interrumpirían el montaje, no solo en comprobar si hay un orificio. Una comprobación rápida después de la perforación puede confirmar la posición, profundidad y diámetro de los orificios, la orientación del panel y el estado visible de su superficie. También puede verificar que los cantos acabados no se hayan astillado y que las etiquetas sigan correspondiendo al panel.
En el caso de programas nuevos, herrajes revisados, materiales desconocidos o formas de panel inusuales, inspeccione una pieza inicial antes de liberar el lote. Compruebe la pieza frente a los requisitos de montaje, en lugar de confiar únicamente en la pantalla de perforación o el nombre del programa. Aunque el programa sea correcto, puede estar asociado a una revisión de panel o a un espesor de material equivocados.
Durante una producción estable, la frecuencia de inspección debe corresponder al riesgo de la operación. Los estantes estandarizados que se repiten pueden necesitar menos comprobaciones que las puertas con mano y perforaciones para bisagras, o las piezas que requieren mecanizar varias caras. Cuando se detecte un defecto, aísle los paneles relacionados por pedido y versión del programa antes de continuar. Seguir perforando mientras no esté claro el origen del problema puede convertir un pequeño fallo de preparación en una tarea de clasificación y sustitución mucho más grande.
Decisiones de distribución que mejoran el control diario
La mejor distribución de producción suele ser fácil de entender desde la planta. El operario debe saber de dónde vienen los paneles, qué orientación necesitan, adónde van las piezas terminadas y cómo se gestionan las excepciones. Los montadores deben recibir juegos completos e identificables de paneles, no una mezcla de componentes perforados genéricos.
En una operación compacta, esto puede significar colocar una pequeña zona de verificación y clasificación justo al lado de la salida de perforación. En una línea de mayor tamaño, puede implicar definir puntos de transferencia controlados, confirmaciones mediante escaneo y zonas de acumulación breves entre las etapas de mecanizado. En ambos casos, el objetivo es el mismo: reducir el tiempo dedicado a buscar, girar, volver a comprobar y corregir paneles después de que ya hayan salido de la estación de perforación.
Al revisar las opciones de distribución, priorice la ruta del panel por encima del aspecto de la disposición de los equipos. Una estación de perforación que garantice referencias coherentes, zonas de acumulación bien planteadas, una identificación clara de las piezas y la liberación de juegos completos de armario suele contribuir más a acelerar el montaje que una máquina de mayor capacidad situada en un flujo de trabajo desconectado.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.