


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Taladros laterales CNC para armarios: cómo evitar desalineaciones de los orificios en los cantos
Un panel de mueble puede parecer correcto por la cara visible y, aun así, presentar problemas durante el montaje porque sus orificios laterales están desplazados unos milímetros de la posición prevista. Es posible que los conectores no ajusten bien la unión, que los soportes de estante queden a distintas alturas o que una placa de bisagra desalineé la puerta. En la producción por lotes, el defecto suele hacerse visible solo cuando las piezas llegan al montaje, donde corregirlo es más lento y costoso que prevenirlo durante el taladrado.
Una máquina CNC de taladrado lateral evita la mayoría de los desajustes de los orificios laterales cuando coinciden el punto de referencia del panel, el soporte de la pieza, el programa de taladrado, el estado de la herramienta y la posición de referencia de la máquina. La máquina por sí sola no puede compensar un panel de dimensiones incorrectas, un canto de referencia dañado, una sujeción floja o un programa creado desde un origen equivocado. La solución práctica consiste en localizar la causa de la desviación antes de cambiar los correctores a ciegas.
Empiece por analizar el patrón del error
La posición del orificio defectuoso aporta información útil. Antes de ajustar un parámetro de la máquina, tome varios paneles rechazados y compare la posición del taladrado con el plano o con una pieza correcta confirmada. Compruebe tanto la distancia desde el extremo del panel como la distancia desde la cara de referencia. Después, determine si el error es repetitivo, direccional o aleatorio.
Esta distinción es importante. Un desplazamiento constante de 2 mm suele indicar un problema de referencia, mientras que una variación de 2 mm entre piezas que, por lo demás, son idénticas suele apuntar al movimiento del material o a una carga poco fiable. Aplicar la misma corrección de coordenadas a ambos problemas puede hacer que un lote parezca aceptable y, al mismo tiempo, provocar un nuevo error en el siguiente.
El canto de referencia debe mantenerse intacto durante todos los procesos anteriores al taladrado
El taladrado lateral depende de un canto y una cara de referencia definidos. En la producción de muebles, la referencia puede ser el canto frontal acabado, el canto posterior o una cara concreta del panel indicada en el plano de producción. Los problemas comienzan cuando el operario supone que cualquier canto puede servir como referencia de la máquina. Girar un panel después del mecanizado, utilizar un canto con cinta en lugar del canto en bruto previsto o cargar la pieza con la cara hacia abajo cuando el programa espera que esté hacia arriba puede desplazar todo el patrón de orificios.
Antes de cargar una producción, confirme lo siguiente:
- La etiqueta del panel o la información de trabajo identifica claramente la cara y el extremo de referencia.
- Las piezas con patrones de taladrado simétricos están separadas o marcadas de forma inequívoca.
- El programa de mecanizado seleccionado corresponde al código, grosor, longitud, orientación y método de construcción del panel.
- El canto que se apoya contra el tope de posicionamiento no presenta virutas, cinta de canto suelta, acumulación de adhesivo ni daños.
- Las operaciones anteriores de corte, taladrado o canteado no han alterado la dimensión a partir de la cual se calcularon las coordenadas de los orificios laterales.
Un hábito útil en el taller es utilizar un «extremo cero» claramente definido durante todo el proceso de producción. Cuando distintas estaciones cortan, fresan, cantean y taladran un panel, el riesgo no consiste solo en realizar una medición incorrecta, sino en que cada estación utilice un canto físico distinto como referencia. Cuando esto ocurre, pequeñas diferencias dimensionales de los procesos anteriores pueden hacerse visibles como desalineación de conectores o bisagras durante el montaje final.
No dé por sentado que las dimensiones nominales del panel son sus dimensiones reales
A menudo, los programas se crean a partir de dimensiones nominales, pero las piezas reales pueden variar debido a las tolerancias de corte, el recorte, la hinchazón del panel, la acumulación del laminado o el margen de canteado. Esto es fundamental cuando un patrón de taladrado se posiciona desde el extremo más alejado del panel. Por ejemplo, un orificio medido desde el extremo izquierdo de referencia puede conservar su posición correcta aunque la longitud cambie ligeramente; un orificio programado desde el extremo derecho puede desplazarse con cualquier variación de longitud, a menos que el control utilice la lógica correcta para el extremo opuesto.
Cuando el error solo aparece en los orificios cercanos al segundo extremo del panel, mida varios paneles acabados antes del taladrado. Compárelos con la longitud que espera el programa, no con la dimensión nominal de la lista de corte. Compruebe también si el panel llega al tope de la máquina de forma uniforme. Un pequeño retal, la acumulación de polvo o una cinta de canto que sobresalga pueden impedir el contacto completo y crear un desplazamiento repetitivo, pero engañoso.
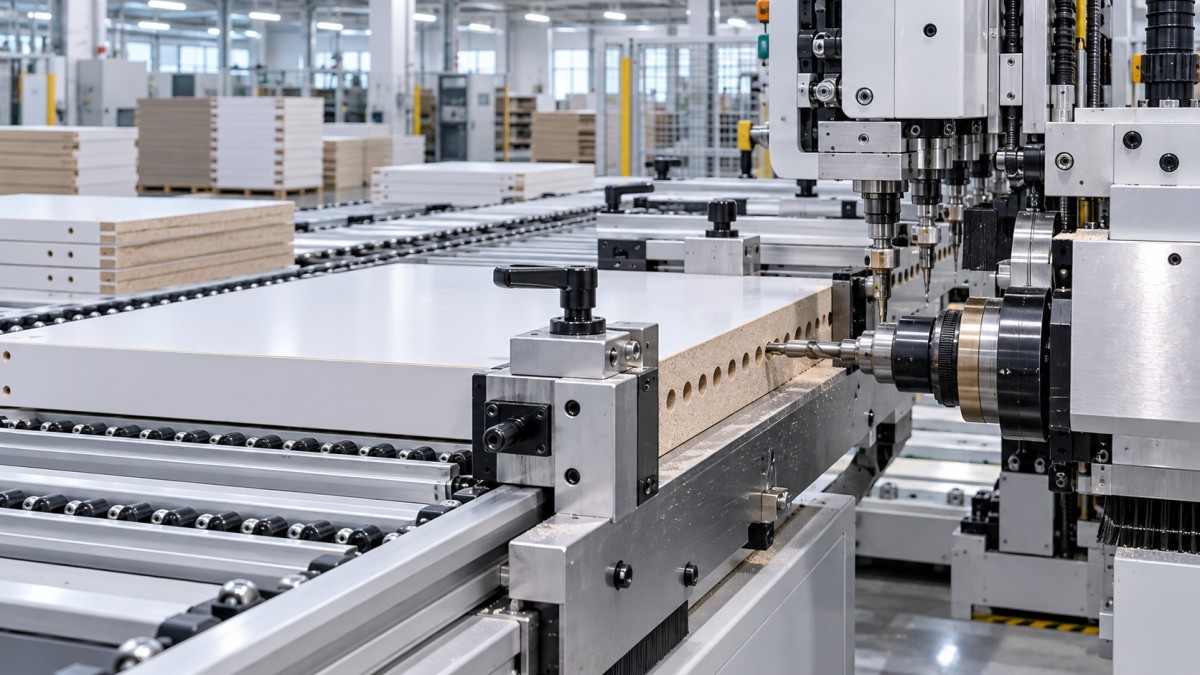
A menudo, los errores de carga se confunden con problemas de precisión de la máquina
Una máquina bien calibrada no puede mantener la posición si la pieza se mueve mientras se posiciona o se taladra. Los paneles delgados, los listones estrechos, las tablas deformadas y los materiales revestidos requieren especial atención, ya que pueden no apoyarse de forma plana contra las superficies de soporte. Un lateral de mueble arqueado puede tocar un punto de referencia en un lugar y separarse de él en otro. El orificio resultante puede estar taladrado con precisión con respecto a la máquina, pero no corresponder a la geometría prevista del panel.
Observe la secuencia de carga en lugar de limitarse a inspeccionar el orificio terminado. El panel debe entrar en contacto con la superficie de posicionamiento antes de que las mordazas apliquen fuerza. Si las mordazas empujan la pieza lateralmente para colocarla, la posición final puede variar según la forma del panel, la fricción de la superficie o la presión de sujeción. El mismo problema puede aparecer cuando un operario sostiene a mano un panel largo y lo suelta antes de que quede completamente asentado.
En los laterales largos de muebles, confirme que los soportes de entrada y salida estén nivelados con la mesa de la máquina. Un soporte demasiado alto puede levantar el panel cerca de la zona de referencia; uno demasiado bajo puede hacer que el panel se hunda o gire. Ninguna de estas condiciones deja necesariamente una marca evidente, pero ambas pueden afectar a la relación entre el canto y el cabezal de taladrado. Mantenga los rodillos, las mesas y las almohadillas de contacto libres de virutas, especialmente alrededor del tope de posicionamiento.
La presión de sujeción debe sujetar, no deformar
Aumentar la presión no siempre soluciona el movimiento. Una fuerza de sujeción excesiva puede doblar material de poco grosor, comprimir un núcleo blando o hacer que el panel se desplace al aplicar presión. Por otro lado, una fuerza insuficiente permite que la pieza vibre y se mueva durante el taladrado. Aplique la presión necesaria para asegurar la pieza y compruebe al mismo tiempo que el panel permanezca plano y a escuadra con respecto al sistema de posicionamiento.
Un método de comprobación sencillo consiste en detenerse después de la sujeción, cuando la máquina permita una inspección segura, y comprobar el contacto en los puntos de referencia. Con el ciclo inactivo, el panel no debe balancearse al comprobarlo suavemente con la mano. Nunca introduzca las manos en la máquina durante un movimiento automático ni anule los resguardos para inspeccionar la sujeción. Si no es posible confirmar la estabilidad de la carga de forma segura, siga el procedimiento de configuración y mantenimiento indicado para la máquina.
Compruebe la broca antes de reescribir las coordenadas
No todos los errores de posición aparentes se deben a las coordenadas. Una broca desafilada o dañada puede entrar en el panel descentrada, especialmente en tableros laminados, aglomerados de densidad irregular o materiales con una capa superficial dura. El orificio puede comenzar en el punto previsto y desviarse a medida que avanza la broca. Una broca doblada, una pinza portaherramientas floja, un portaherramientas contaminado o el descentramiento del husillo pueden producir un resultado similar.
Examine atentamente la calidad del orificio. El astillado, las marcas de quemado, una abertura ovalada, un desprendimiento excesivo o un orificio visiblemente inclinado indican un problema de herramienta o del husillo. Compare los orificios taladrados con la misma broca en distintos paneles. Si la posición del centro cambia con la profundidad de taladrado, investigue el estado mecánico de la unidad de taladrado en lugar de aplicar una corrección al programa.
Los valores de longitud y diámetro de la herramienta también deben coincidir con la herramienta instalada en la máquina. Los programas de taladrado lateral pueden depender de una profundidad controlada para evitar atravesar el panel o crear un alojamiento exacto para un taco, conector o soporte de estante. Una herramienta más larga que el valor registrado puede taladrar a demasiada profundidad; una más corta puede dejar el orificio incompleto. Aunque la profundidad normalmente no cambia la coordenada X o Y programada, los datos incorrectos de la herramienta pueden ocultar un error de configuración más grave y dificultar el diagnóstico.
Sustituya las brocas desgastadas según el estado que presentan en producción, no solo cuando fallen visiblemente. Al cambiar una herramienta, limpie la pinza y el vástago antes de instalarla. El polvo fino atrapado en el portaherramientas puede impedir que la herramienta quede correctamente asentada y provocar descentramiento incluso con una broca nueva. Después de cambiar una herramienta, realice una prueba controlada con una pieza o un bloque de ensayo antes de iniciar un lote completo.
Siga una breve rutina de verificación después de cambiar la configuración
Los errores en los orificios laterales aparecen con frecuencia después de editar un programa, sustituir una herramienta, cambiar de turno o de material, o realizar tareas de mantenimiento en la máquina. Verificar brevemente la primera pieza lleva menos tiempo que revisar cada pieza durante el montaje. El objetivo no es medir todos los orificios de un componente complejo de mueble, sino confirmar que la máquina toma correctamente la pieza como referencia y que las interfaces críticas encajarán durante el montaje.
- Revise el plano o los datos de producción e identifique los orificios que determinan el montaje: conectores excéntricos, tacos, posiciones de bisagra, orificios de montaje de guías de cajón y soportes de estante.
- Mida el grosor, la longitud y la anchura del panel en bruto cuando estos valores afecten al programa.
- Cargue el panel en la orientación requerida y compruebe el contacto con el tope previsto y las superficies de soporte.
- Ejecute el programa aprobado con la configuración de producción habitual, utilizando una pieza de prueba cuando esté disponible.
- Mida los centros de los orificios clave desde el canto de referencia especificado, no desde un canto conveniente pero no relacionado.
- Cuando sea práctico, compruebe la pieza taladrada con su componente complementario. Un conector puede tener las dimensiones correctas y, aun así, revelar un problema de orientación o profundidad durante el ajuste.
- Registre el ajuste solo después de confirmar la causa. Evite dejar correctores temporales sin documentar en el control.
Es fundamental medir desde el punto de referencia correcto. Supongamos que un orificio está especificado a 37 mm del canto frontal. Medirlo desde el canto posterior puede dar una cifra que parezca razonable, pero aporta poca información sobre si la pieza encajará con el panel complementario. Utilice una regla, una escuadra, un calibre o una plantilla de comprobación específica adecuados a la tolerancia requerida por el diseño del mueble. Mantenga limpios los instrumentos de medición y compruebe que no estén dañados; el borde desgastado de una regla o un tope flojo pueden introducir errores.
La lógica del programa requiere la misma disciplina que la configuración mecánica
A veces, los operarios compensan una pieza defectuosa cambiando una coordenada sin confirmar qué sistema de referencia utiliza el programa CNC. Esto puede provocar errores en paneles simétricos, longitudes alternativas o trabajos de producción anidados. Antes de editar, determine si la coordenada se calcula desde un origen fijo, un canto del panel, una línea central o un parámetro vinculado a las dimensiones de la pieza.
Preste especial atención a estas situaciones:
- Laterales izquierdo y derecho del mueble: sus patrones de orificios pueden ser simétricos, no simplemente estar desplazados.
- Paneles de distintos grosores: un orificio centrado en un grosor puede quedar descentrado en otro.
- Cambios en la referencia de la cara: una trayectoria de taladrado prevista para la cara interior puede ser incorrecta si se invierte el panel.
- Programas parametrizados: un valor incorrecto de longitud o anchura puede desplazar varias características a la vez.
- Revisiones del programa: un archivo antiguo puede conservar una posición anterior de los herrajes o un detalle de construcción previo.
Cuando se repite el mismo desplazamiento incorrecto en varios patrones de taladrado, compare el corrector de trabajo activo, el estado de búsqueda del origen de la máquina y el origen programado del panel. Si la máquina ha perdido recientemente la alimentación, se ha movido, se le ha realizado el mantenimiento o se ha restablecido, confirme que el procedimiento de retorno al punto de referencia se haya completado correctamente según las instrucciones del fabricante. No utilice una pieza de producción como sustituto de calibración cuando disponga de un procedimiento de referencia o una pieza de prueba adecuados.
Distinga los defectos del material de los defectos de taladrado
Los paneles de mueble no siempre son perfectamente planos, rectos ni uniformes en su interior. El astillado del canto producido durante una operación de corte anterior puede hacer que el panel se posicione de forma inconsistente. Los cantos hinchados, las esquinas dañadas o la cinta de canto suelta pueden impedir un posicionamiento repetible. La densidad del aglomerado y del MDF también puede variar y afectar al taladrado, especialmente cerca de un canto.
Inspeccione los paneles recibidos o premecanizados cuando el problema se limite a un lote o tipo de panel concreto. Compruebe la escuadra midiendo las diagonales o utilizando una escuadra adecuada, e inspeccione el canto de referencia en toda su longitud. Si el propio canto no es recto, una máquina CNC de taladrado lateral puede colocar los orificios de forma uniforme con respecto a su sistema de posicionamiento y, aun así, el panel acabado puede parecer desalineado con respecto a otro componente.
En el caso de material visiblemente deformado, no confíe en la presión de sujeción para obligar a todas las piezas a adoptar la forma correcta. Determine si la construcción del mueble tolera esa variación o si el panel debe corregirse, volver a cortarse o retirarse del lote. Taladrar una pieza deformada puede producir orificios que parezcan aceptables mientras está sujeta, pero que queden desalineados al soltar el panel.
Puntos de mantenimiento que protegen la repetibilidad
La repetibilidad del taladrado depende de pequeños detalles mecánicos. La acumulación de virutas detrás de un tope, las almohadillas de sujeción desgastadas, los elementos de fijación flojos, los sensores contaminados o la holgura en un eje móvil pueden afectar gradualmente a los resultados. Estos problemas son fáciles de pasar por alto porque quizá no generen un mensaje de avería inmediato.
Centre la atención diaria en las superficies que determinan la posición de la pieza: topes, guías, almohadillas de soporte, mordazas y sensores. Elimine el polvo y los residuos de adhesivo con métodos compatibles con la máquina y el acabado del panel. Compruebe que los portaherramientas estén bien fijados y preste atención a cualquier ruido o vibración inusual del husillo. En los intervalos programados, compruebe el movimiento de los ejes, los puntos de fijación, los requisitos de lubricación y el estado de los componentes neumáticos o de vacío de acuerdo con la documentación de la máquina.
Si el problema de posición persiste después de revisar el programa, el panel, el método de carga y la broca, deje de modificar repetidamente los correctores. Es posible que la referencia de la máquina, un eje, el husillo o un componente de sujeción requieran una inspección formal. Continuar la producción con una compensación incierta puede extender el defecto a distintas piezas del mueble y dificultar su trazabilidad posterior. Un método de diagnóstico controlado protege tanto la calidad de los paneles como la fiabilidad de las configuraciones futuras.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.