


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Sierra seccionadora CNC de carga trasera: cómo el diseño de alimentación automática influye en la distribución del taller y la manipulación de materiales en 2026
Sierra de vigas CNC de carga trasera: por qué la dirección de alimentación determina la eficiencia del flujo de trabajo en los talleres modernos de fabricación
Los responsables de proyecto que supervisan líneas de fabricación de metal o madera estructural suelen subestimar cómo la orientación de carga de una sola máquina transforma la planificación de la planta, la asignación de mano de obra y el flujo de materiales. La sierra de vigas CNC de carga trasera no es solo una configuración alternativa: es un compromiso espacial. A diferencia de las variantes de carga frontal o lateral, la carga trasera desplaza la interfaz principal entre el operario, la materia prima y el eje de la máquina a la parte posterior de la unidad. Este cambio desencadena efectos en cascada sobre el ancho de los pasillos, la profundidad de la zona de preparación, el radio de giro de las carretillas elevadoras e incluso el espacio libre para las grúas montadas en el techo.
En 2026, esto es más relevante que nunca, no porque la carga trasera sea nueva, sino porque la distribución de los talleres ya no es estática. Las células de producción modulares, la entrega de materiales justo a tiempo y la operación en dos turnos exigen ciclos de manipulación previsibles y repetibles. Un diseño de carga trasera obliga a decidir desde el principio por dónde entran en la línea las vigas listas para cortar, por dónde salen los recortes y cuánto espacio de amortiguación debe existir entre máquinas adyacentes. No son preferencias de distribución; son restricciones de capacidad integradas en la huella de instalación.
La alimentación automática no se trata solo de velocidad, sino de certeza espacial
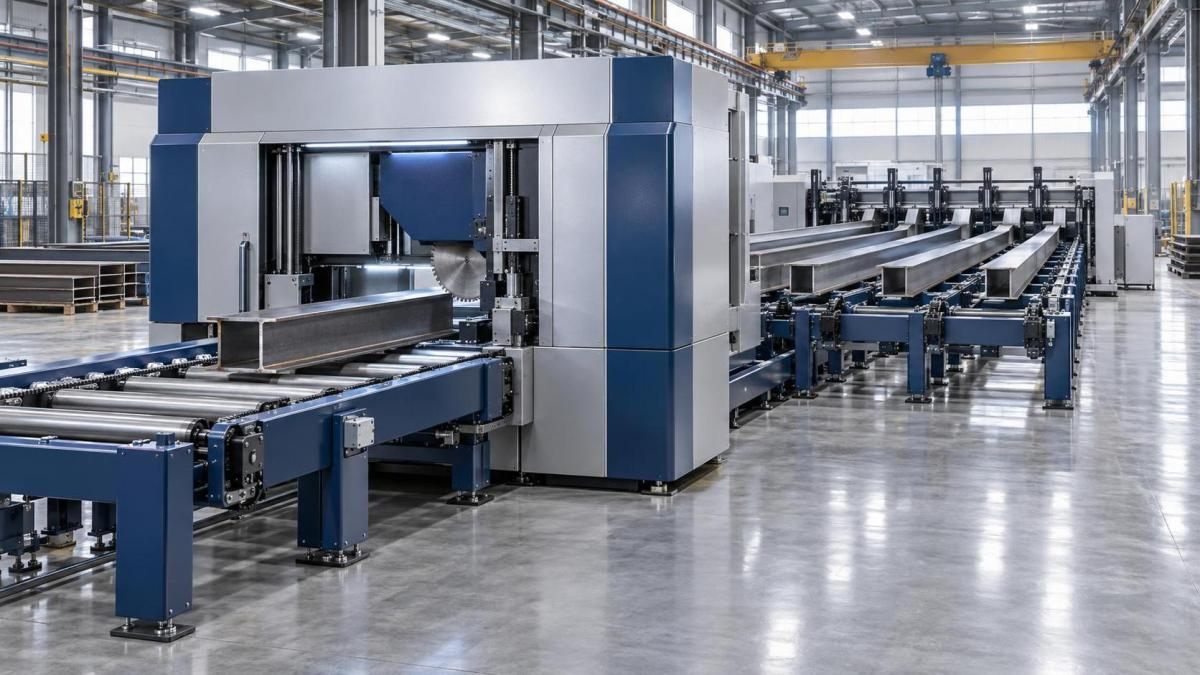
«Alimentación automática» parece una mejora de rendimiento. En la práctica, define la relación de la máquina con la logística aguas arriba. Una sierra de vigas CNC de carga trasera con alimentación automática integrada no elimina la intervención manual: la reubica. Los operarios ya no empujan ni alinean manualmente las vigas por la parte delantera. En su lugar, gestionan los rodillos de alimentación, verifican la altura de la pila y supervisan los sensores de alineación desde una estación fija detrás de la máquina. Esto modifica los patrones de dotación de personal: un operario puede supervisar dos unidades de carga trasera si las zonas de alimentación están alineadas y se supervisan de forma centralizada.
Pero la automatización solo proporciona certeza espacial si las condiciones aguas arriba están controladas. La fiabilidad de la alimentación depende de tres requisitos innegociables:
- Consistencia de la pila: Las vigas deben apilarse con un voladizo uniforme (normalmente ≤15 mm más allá del borde del palé) y un desplazamiento lateral mínimo (<3 mm). Las pilas irregulares provocan deslizamiento de los rodillos de alimentación o lecturas erróneas de los sensores.
- Rigidez del palé: Los palés de madera estándar se flexionan bajo carga. Los sistemas de alimentación trasera requieren palés rígidos de acero o de material compuesto reforzado, o apilamiento directo sobre el suelo con una tolerancia de nivelación ≤1.5 mm en toda la zona de alimentación.
- Trayectoria libre: El acceso trasero debe permanecer despejado al menos 3.2 m, suficiente para que una carretilla elevadora estándar deposite un paquete completo de vigas sin reposicionarse.
Estos requisitos no son extras opcionales. Aparecen en las listas de verificación de puesta en marcha de los equipos e influyen en los planos de ingeniería civil para el refuerzo de la losa y las tolerancias de planitud del suelo (ISO 1101 Grade M1).
Cómo la carga trasera cambia el flujo de materiales y cuál es el coste de ignorarlo
Compare dos configuraciones habituales:
Una sierra de carga frontal se coloca junto a una pared. Las vigas llegan en carretilla elevadora desde un lateral, los operarios avanzan para posicionar cada pieza y los recortes caen cerca de la estación del operario, por lo que requieren una retirada frecuente.
Una sierra de carga trasera se coloca a 1.8 m de la pared. Las vigas llegan directamente desde un transportador o una estantería de palés situada detrás de ella. Los recortes salen por una canaleta dedicada bajo la mesa trasera. Ningún operario entra en la trayectoria de alimentación durante el ciclo.
La segunda configuración reduce las interrupciones del ciclo entre un 22–35% en operaciones documentadas de varios turnos, no por un corte más rápido, sino por eliminar el posicionamiento manual, la retirada de recortes y las pausas relacionadas con la seguridad. Sin embargo, esta mejora exige aceptar ciertas compensaciones: la zona trasera consume espacio de planta que podría albergar mecanizado secundario, y las instalaciones montadas en el techo (conductos, iluminación, grúas) deben dejar libre la altura de la trayectoria de alimentación (mínimo 4.1 m para vigas estándar de 12-m).
Los responsables de proyecto que evalúan la carga trasera deben trazar el recorrido completo del material, no solo desde el palé hasta la sierra, sino desde la sierra hasta el siguiente proceso. Si las estaciones de soldadura o taladrado posteriores están a 15 m de distancia, una viga cargada por detrás que sale hacia atrás puede necesitar una mesa giratoria o un carro de transferencia antes de entrar en la siguiente célula. Esto añade complejidad, coste y posibles puntos de fallo. Las unidades de carga frontal suelen alimentar directamente transportadores de rodillos alineados con las estaciones posteriores. La carga trasera rara vez lo hace.
Lo que los responsables de proyecto deben verificar antes de finalizar la distribución
Antes de aprobar los planos de cimentación o pedir soportes de acero estructural, confirme estos cuatro puntos:
- Especificación del suelo de la zona de alimentación: El acabado de hormigón debe cumplir Fmin ≥ 45 (ASTM E1155), no solo el grado industrial general. Los suelos irregulares provocan la desviación de las vigas durante la alimentación, aumentando la desviación de la ranura de corte y requiriendo realineación manual a mitad del ciclo.
- Tendido eléctrico y neumático: Las unidades de carga trasera concentran las unidades de potencia hidráulica, los accionamientos de los motores de alimentación y las abrazaderas neumáticas en la parte posterior. Los conductos y las tomas de aire comprimido deben terminar a menos de 0.8 m del panel de acceso trasero, no tenderse a lo largo de las paredes laterales.
- Líneas de visión del operario: El panel de control suele estar montado en el lado izquierdo. Con alimentación trasera, los operarios quedan de espaldas al material entrante. Los sistemas de visión (ayudas de alineación basadas en cámara) pasan a ser esenciales, no opcionales, si la verificación de las vigas depende de la confirmación visual.
- Acceso para mantenimiento: Los mecanismos de alimentación trasera requieren una inspección trimestral de las correas de transmisión, las ruedas codificadoras y los sensores de proximidad. Las vías de mantenimiento deben permitir un espacio libre de 0.9 m detrás de la máquina, incluso cuando haya equipos adyacentes instalados.
Ninguno de estos puntos son «especificaciones de la máquina». Son condiciones de ejecución específicas del sitio que determinan si la carga trasera ofrece la eficiencia prometida o se convierte en un cuello de botella disfrazado de automatización.
Diferenciar la verdadera alimentación automática de la carga asistida manualmente
Muchos proveedores etiquetan como «alimentación automática» cualquier sistema con rodillos motorizados. Eso es engañoso. La verdadera alimentación automática trasera integra tres funciones:
- Detección continua de vigas (láser o ultrasónica) antes del contacto con los rodillos de alimentación;
- Adaptación dinámica de velocidad entre los rodillos de alimentación y el movimiento del carro de la sierra;
- Corrección en tiempo real de la deriva lateral mediante guías laterales servocontroladas.
Sin las tres, el sistema sigue requiriendo la intervención del operario después de cada 3–5 vigas para recentrar o reiniciar la alimentación. Esto anula la mayoría de las ventajas de distribución. Una demostración en vídeo de la secuencia de alimentación, que muestre un movimiento ininterrumpido desde el depósito en el palé hasta el primer corte, revela si el sistema cumple este umbral.
Contraste esto con la alimentación manual por empuje: un operario utiliza una palanca o un pedal para avanzar la viga de forma incremental. El tiempo de ciclo varía según la fatiga del operario, el peso de la viga y la fricción superficial. No hay captura de datos, repetibilidad ni integración con la programación MES. La diferencia no es incremental: es una filosofía operativa.
Selección de una sierra de vigas CNC de carga trasera para producción integrada
Cuando los equipos de compras evalúen modelos, deben centrarse menos en la velocidad máxima de corte y más en las métricas de repetibilidad de alimentación: precisión posicional ±0.3 mm en un recorrido de 6 m, aceleración/desaceleración de alimentación ≤0.8 g y tiempo medio entre intervenciones relacionadas con la alimentación (>120 horas en operación continua). Estos valores reflejan estabilidad en condiciones reales, no picos en condiciones de laboratorio.
Un modelo que cumple estos criterios en los entornos de producción actuales es lasierra de vigas CNC de carga trasera. Su variante ZD330 incluye un protocolo documentado de validación de alimentación que cubre la tolerancia de altura de la pila, los límites de deflexión del palé y los umbrales de planitud del suelo, detalles que normalmente se omiten en los folletos genéricos, pero que son críticos para la planificación a nivel de proyecto.
Para los responsables de proyecto, la decisión no es si la carga trasera encaja en un taller, sino si el taller puede diseñarse para adaptarse a la carga trasera. La máquina no se adapta a las limitaciones existentes; las define. Esto hace que el diseño de la alimentación no sea una elección de características, sino una decisión fundamental de distribución que determina la lógica de manipulación de materiales durante toda la vida útil de la instalación.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.