


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo la maquinaria para el procesamiento de paneles alveolares reduce el aplastamiento del núcleo
Cómo la maquinaria de procesamiento de paneles de nido de abeja reduce el aplastamiento del núcleo
El aplastamiento del núcleo es uno de los defectos más frustrantes en la producción de paneles de nido de abeja, ya que a menudo se descubre después de haber invertido material, mano de obra, adhesivo y tiempo de máquina. Un panel puede parecer aceptable a simple vista, pero presentar zonas débiles, celdas marcadas bajo la superficie, espesor irregular, mala adhesión o daños en los bordes durante el mecanizado posterior. Para los operarios, el problema inmediato puede parecer un problema de corte o de ajuste de la prensa. En la práctica, el aplastamiento suele comenzar antes, mediante una combinación de manipulación inadecuada, alimentación inestable, distribución incorrecta de la presión, herramientas desafiladas o mala coordinación entre las etapas del proceso.
La maquinaria de procesamiento de paneles de nido de abeja está diseñada para gestionar estos riesgos de forma más constante que los flujos de trabajo improvisados o los equipos de uso general. El objetivo no es simplemente procesar paneles más rápido. Es mover, cortar, adherir, prensar, recortar y apilar materiales sándwich ligeros sin permitir que una fuerza concentrada colapse el delicado núcleo celular. Cuando la maquinaria, la preparación del material y las prácticas operativas diarias están alineadas, los operarios pueden lograr bordes más limpios, dimensiones más estables y menos paneles rechazados.
Por qué los núcleos de nido de abeja se aplastan con tanta facilidad
Un panel de nido de abeja se comporta de forma muy distinta a un tablero macizo. Sus caras pueden ser rígidas, pero la estructura interna contiene paredes delgadas dispuestas para proporcionar resistencia con bajo peso. Esa estructura es eficaz cuando las cargas se distribuyen correctamente. Es mucho menos tolerante cuando un rodillo, una abrazadera, una cuchilla, una viga de presión o un operario aplica fuerza sobre una zona pequeña. Una carga localizada puede deformar las paredes de las celdas antes de que el problema sea visible en la superficie exterior.
El riesgo aumenta cuando el panel no está completamente apoyado. Una pieza de trabajo en voladizo puede flexionarse por su propio peso. Un panel que entra en una máquina en ángulo puede contactar primero por un lado y recibir una presión desigual. Durante el corte, la vibración puede hacer que la herramienta tire del material de la cara en lugar de cizallarlo limpiamente. Si el núcleo presenta una adhesión inconsistente o si la cara no está correctamente asentada, incluso un ajuste de proceso normalmente aceptable puede causar daños.
Por ello, los operarios deben evitar considerar los núcleos aplastados como una avería de una sola máquina. El defecto puede originarse en la carga, la preparación de la superficie, el encolado, el prensado, el aserrado, el fresado, el acabado de bordes, la descarga o el almacenamiento. Una línea de producción fiable controla el panel de una etapa a la siguiente, en lugar de optimizar cada máquina de forma aislada.
El soporte y la alimentación son la primera línea de protección
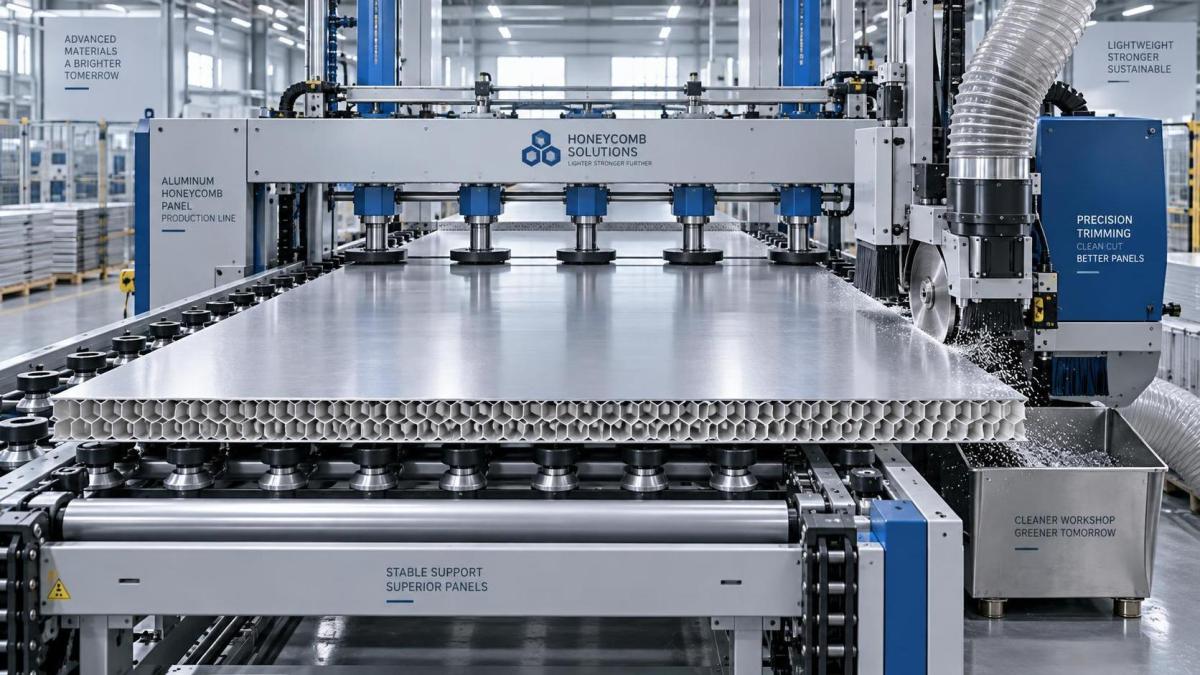
Muchos problemas de aplastamiento comienzan antes de que la herramienta toque el panel. Los paneles ligeros pueden desplazarse lateralmente, combarse o retorcerse mientras avanzan sobre una mesa o transportador. Si la máquina solo apoya los bordes mientras el centro queda sin soporte, la cara puede desviarse y transferir carga al núcleo. Esto es especialmente relevante para paneles de gran formato y piezas de trabajo con un núcleo de baja densidad.
La maquinaria de procesamiento de paneles de nido de abeja bien diseñada utiliza superficies de referencia estables, puntos de apoyo adecuadamente posicionados y sistemas de alimentación controlados para mantener plana la pieza de trabajo. La velocidad del transportador debe corresponder a la operación realizada. Una alimentación excesiva puede generar contacto repentino en los puntos de pinzamiento o las guías; una alimentación demasiado lenta puede aumentar la fricción, la acumulación de adhesivo o el calor en algunos procesos de corte. El mejor ajuste depende de la construcción del panel, el material de las caras, el espesor, el estado de la herramienta y la operación específica.
Los operarios deben observar la trayectoria del panel en lugar de concentrarse únicamente en la pantalla de control. Un ligero movimiento lateral, un golpe repetido contra una guía o una elevación momentánea en el borde delantero pueden indicar un problema de configuración. Estos pequeños eventos suelen anticipar defectos mayores más adelante en la producción.
En la carga manual, una manipulación uniforme es igual de importante. Los paneles deben levantarse con un soporte adecuado a lo largo de toda su superficie, en lugar de arrastrarse desde una esquina. Apilar a demasiada altura, colocar un objeto pesado sobre un panel sin soporte o dejar que las láminas permanezcan inclinadas durante períodos prolongados puede causar deformación antes de que comience el procesamiento.
La presión controlada importa más que la presión máxima
El prensado es necesario en muchos procesos de paneles de nido de abeja, especialmente cuando las caras, los insertos, los marcos o los componentes de borde deben adherirse al conjunto del núcleo. Sin embargo, el prensado también es la etapa en la que un panel que por lo demás es bueno puede sufrir daños permanentes. Más presión no es automáticamente más segura, ni es automáticamente una mejor respuesta a los problemas de adhesión.
La cuestión importante es si la presión se distribuye uniformemente por todo el panel. Una superficie de prensa que no sea paralela, una platina contaminada, una placa de distribución irregular o un separador mal colocado pueden crear zonas de alta presión. Estas zonas comprimen las celdas localmente mientras dejan otras áreas con una adhesión insuficiente. El resultado puede ser un panel con secciones aplastadas e inconsistencias de adhesión.
La presión, el tiempo de permanencia, el comportamiento del adhesivo, la temperatura del panel y la planitud de la superficie deben considerarse conjuntamente. La combinación adecuada debe determinarse a partir de las indicaciones de proceso del proveedor de adhesivo y del diseño del panel, y posteriormente confirmarse mediante pruebas de producción. Si aparece un problema de adhesión, aumentar la fuerza de prensado sin comprobar la aplicación del adhesivo, el tiempo abierto, las condiciones de humedad o la alineación de las platinas puede simplemente ocultar un problema creando otro.
Un hábito práctico consiste en inspeccionar los paneles prensados en varios puntos, no solo en las esquinas. Los operarios pueden buscar irregularidades superficiales, variaciones de espesor, zonas blandas o marcas visibles. Cuando los defectos siguen un patrón repetido, como aparecer en el mismo lugar de cada panel, la causa suele ser la alineación mecánica o una superficie de apoyo dañada, en lugar de una variación aleatoria del material.
Corte y recorte sin desgarrar el núcleo
Los bordes del panel son vulnerables porque el núcleo queda expuesto o solo parcialmente apoyado cerca de la línea de corte. El aserrado, el fresado, el taladrado y el recorte pueden aplastar las celdas cuando la pieza de trabajo está mal sujeta, el filo de corte está desafilado o la dirección de corte tira de la cara hacia arriba. En ocasiones, los operarios responden aumentando la fuerza de sujeción. Esto puede estabilizar el panel, pero una sujeción excesiva puede crear las mismas marcas de compresión que intentan evitar.
El mejor enfoque es una sujeción equilibrada. El panel necesita suficiente apoyo para evitar vibraciones y levantamientos, mientras que las superficies de contacto deben distribuir la carga sobre una zona amplia. Una herramienta afilada y adecuada es igualmente importante. La selección de la herramienta depende de si la cara es de base madera, laminado decorativo, aluminio, material compuesto u otro sustrato. No existe una geometría de corte universal adecuada para todas las construcciones sándwich.
Una extracción limpia también ayuda. La acumulación de polvo alrededor de una guía, una cuchilla o una mesa puede alterar la posición de referencia del panel e introducir pequeños impactos. En producción, esto puede manifestarse como una calidad de borde inconsistente, en lugar de un aplastamiento evidente. Por lo tanto, la limpieza periódica forma parte del control de calidad, no solo del mantenimiento del orden.
Qué comprobar cuando aparecen bordes aplastados
Los ajustes de la máquina no pueden compensar materiales inconsistentes
Incluso la maquinaria sofisticada tiene límites. Los núcleos de nido de abeja varían según el material, la geometría de las celdas, el espesor, la densidad, el estado de expansión y el método de adhesión. Las caras pueden diferir en rigidez y condición superficial. Los componentes de bastidor, los insertos y los refuerzos de borde pueden crear transiciones en las que la presión y el comportamiento de corte cambian bruscamente. Una configuración de producción que funciona bien con una construcción puede requerir ajustes para otra.
Por este motivo, los cambios de producción merecen más atención de la que suelen recibir. Antes de que un nuevo tipo de panel entre en un lote habitual, el operario debe verificar las dimensiones de la pieza de trabajo, la disposición de los soportes, la trayectoria de alimentación, los puntos de contacto de presión, las herramientas y los criterios de inspección. Una prueba breve y controlada suele ser más útil que descubrir la incompatibilidad después de procesar una gran cantidad.
El mismo principio se aplica al cambiar adhesivos o materiales de cara. Si cambia el diseño del panel, la ventana de proceso puede cambiar con él. Mantener un registro interno claro de los ajustes comprobados, los defectos observados y las acciones correctivas proporciona al equipo un punto de partida más fiable para futuros trabajos.
El mantenimiento diario protege la calidad del panel
A veces se atribuye el aplastamiento del núcleo a la técnica del operario cuando la causa subyacente es el desgaste gradual de la máquina. Las guías sueltas, las superficies de transportador desgastadas, los rodillos irregulares, las almohadillas de presión dañadas, las platinas contaminadas y los rodamientos deteriorados pueden introducir vibración o una carga desigual. Estas condiciones pueden no detener una máquina, pero pueden aumentar gradualmente las tasas de rechazo.
Una rutina diaria útil incluye comprobar que las guías estén firmes, las superficies de apoyo estén limpias, los rodillos giren suavemente, los dispositivos de seguridad funcionen correctamente y las herramientas de corte estén libres de daños visibles o acumulaciones. El personal de mantenimiento también debe investigar los cambios en el ruido, la vibración, el seguimiento o el desplazamiento del panel. Estos suelen ser avisos tempranos, especialmente al procesar estructuras compuestas ligeras.
La disponibilidad de piezas de repuesto es importante en este aspecto. Una tira de presión o un componente de guía desgastados pueden parecer menores, pero retrasar su sustitución puede convertir una tarea de mantenimiento manejable en una pérdida recurrente de material. Para los fabricantes que operan líneas mixtas de maquinaria para madera y procesamiento de paneles, el soporte técnico ágil y el acceso a piezas de servicio pueden ser tan relevantes como la especificación original de la máquina.
Elegir equipos en función del flujo de trabajo real del panel
Al evaluar maquinaria de procesamiento de paneles de nido de abeja, la pregunta central no es simplemente qué máquina tiene la lista de funciones más extensa. Es si el equipo puede respaldar la construcción del panel y la secuencia real de trabajo en la planta de producción. Considere las dimensiones del panel, los materiales de las caras, el tipo de núcleo, las operaciones de borde requeridas, la variación esperada de los lotes, el método de carga, el espacio disponible en planta y el nivel de habilidad necesario para la configuración y el mantenimiento.
También es conveniente analizar las interfaces entre las máquinas. Una prensa estable seguida de una mesa de transferencia deficiente aún puede dañar los paneles. Una estación de corte precisa no ofrecerá resultados consistentes si el proceso anterior deja los paneles arqueados o incompletamente adheridos. Por este motivo, los proveedores deben poder analizar la línea como un proceso, incluida la manipulación de entrada y salida, en lugar de tratar cada unidad como una compra independiente.
Qingdao Zhongding Machinery Co., Ltd. ha desarrollado su experiencia en maquinaria para madera durante más de 20 años, pasando de un pequeño taller a una moderna empresa de fabricación que presta servicio a la producción de muebles, talleres de carpintería y líneas industriales en mercados globales. En aplicaciones relacionadas con el nido de abeja, esta experiencia práctica resulta más útil cuando se aplica a los detalles que afectan la operación diaria: construcción estable de la máquina, ajuste de precisión, mantenimiento accesible, comunicación técnica y soporte continuo de piezas de repuesto. La configuración adecuada aún debe adaptarse a la estructura del panel y a los requisitos de proceso del cliente.
Un proceso con menor aplastamiento se construye paso a paso
Reducir el aplastamiento del núcleo no depende de un único ajuste drástico. Se logra manteniendo el soporte durante la transferencia, aplicando la presión uniformemente, utilizando herramientas adecuadas y bien mantenidas, controlando el comportamiento de la alimentación e inspeccionando los defectos lo suficientemente pronto como para rastrear su causa. La maquinaria proporciona repetibilidad, pero los operarios siguen siendo esenciales porque detectan las primeras señales de movimiento del panel, marcas superficiales, deterioro de los bordes o espesor inconsistente.
Antes de seleccionar o modificar una línea, documente los paneles que generan mayores dificultades, dónde se producen los defectos y en qué etapa se hacen visibles por primera vez. A continuación, revise el soporte necesario, la distribución de fuerzas, el acceso de las herramientas y la trayectoria de manipulación en torno a esas condiciones reales. Este enfoque facilita la especificación de maquinaria que protege el núcleo en lugar de limitarse a procesar el panel.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.