


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Prensa de membrana al vacío para puertas de armarios: cómo adaptar la fuerza de prensado, el tiempo de ciclo y los requisitos de acabado superficial
La fuerza de prensado no es solo un número: es una restricción del sistema
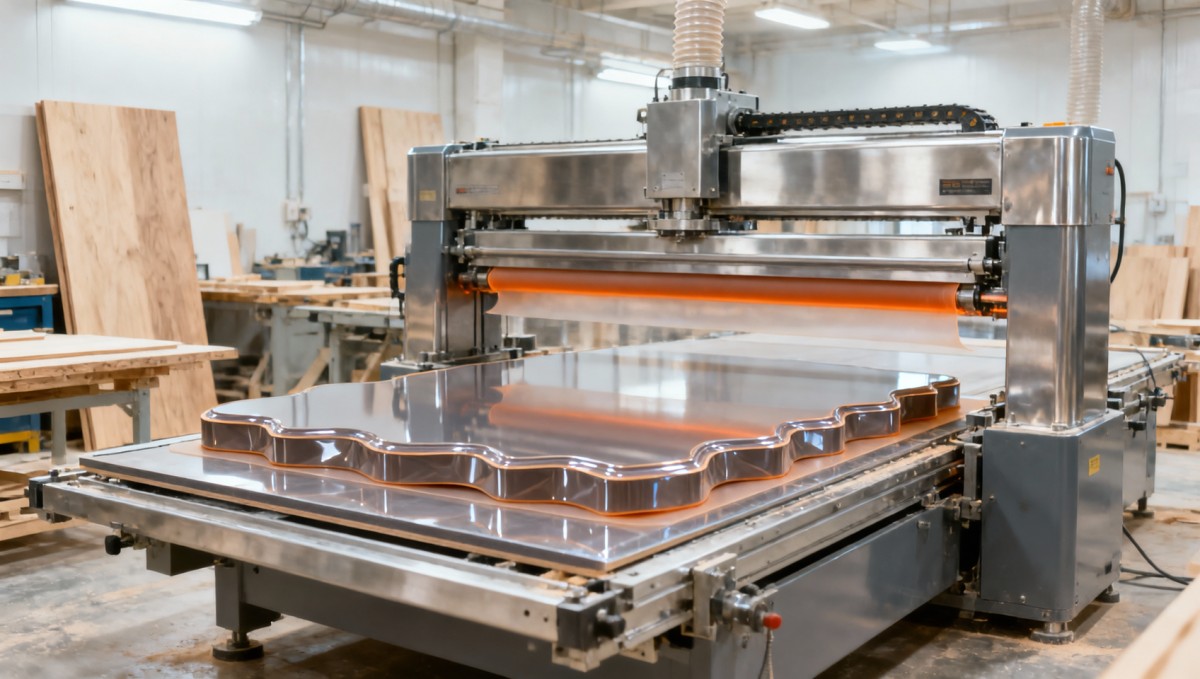
Al evaluar unaprensa de membrana al vacío para puertas de gabinete, los evaluadores técnicos suelen empezar comparando las especificaciones de fuerza de prensado —0.8 MPa, 1.0 MPa, 1.2 MPa— y suponen que un valor más alto siempre es mejor. Ese es un atajo peligroso. La fuerza de prensado no es una métrica aislada; es el resultado de un sistema estrechamente acoplado: capacidad de la bomba de vacío, integridad de la membrana, planitud de la placa de prensado, uniformidad del calentamiento y estabilidad del sustrato. Una prensa con una capacidad nominal de 1.2 MPa no proporcionará esa presión de forma constante en un panel de puerta completo de 2400 × 900 mm, a menos que la cámara de vacío selle perfectamente, la membrana no tenga microdesgarros y la placa de prensado mantenga una uniformidad térmica de ±1.5°C en toda su superficie.
En la práctica, la mayoría de las puertas de gabinete de MDF y HDF requieren solo 0.8–1.0 MPa para lograr una adhesión completa de la lámina termoformable, pero únicamente si el sustrato es dimensionalmente estable y está preacondicionado a un contenido de humedad de ≤8%. Sobredimensionar la fuerza de prensado sin abordar estas condiciones previas genera rendimientos decrecientes: mayor consumo energético, desgaste acelerado de la membrana y mayor riesgo de levantamiento de bordes o ampollas en perfiles contorneados. Lo importante no es la presión máxima, sino la *presión sostenida y uniforme* en toda el área de trabajo durante la ventana crítica de adhesión (normalmente 45–75 segundos).
El tiempo de ciclo es una ecuación de equilibrado de línea, no una especificación independiente
Los fabricantes suelen indicar el “tiempo de ciclo” como una única cifra: “65 segundos”. Pero esa cifra carece de significado sin contexto. ¿Se mide desde la carga de la puerta hasta la descarga? ¿Incluye el enfriamiento de la membrana? ¿Es alcanzable con lámina de PVC de 3 mm de espesor sobre un panel de HDF de 12 mm con bordes perfilados en 3D?
El tiempo de ciclo real depende de tres variables interdependientes: la velocidad de transferencia térmica (determinada por el material de la placa de prensado, la densidad de los elementos calefactores y la masa térmica), la velocidad de respuesta del vacío (influida por el CFM de la bomba, el diámetro de las tuberías y el tiempo de accionamiento de las válvulas) y la integración del flujo de trabajo del operario (por ejemplo, si el corte de lámina, la carga del panel y el posicionamiento de la membrana se realizan en paralelo o en secuencia). Una prensa que alcanza ciclos de 70 segundos en condiciones de laboratorio puede operar a 110 segundos en su línea si su estación de manipulación de láminas añade 25 segundos de preparación manual, o si la temperatura ambiente del taller desciende por debajo de 18°C, ralentizando la recuperación térmica entre ciclos.
Para una producción de gabinetes de alto volumen (≥300 puertas/día), busque un sistema en el que el *ciclo repetible a plena carga*, incluida la colocación de la lámina, la generación de vacío, el calentamiento, el enfriamiento y la descarga segura, sea de ≤90 segundos. Cualquier valor superior genera cuellos de botella aguas abajo, especialmente cuando se combina con routers CNC o canteadoras que operan con un tiempo de actividad del 85–95%.
El acabado superficial comienza mucho antes de que se cierre la membrana
El “acabado Clase A” es el objetivo, pero no está garantizado únicamente por la prensa. Es el resultado de la disciplina del proceso anterior. Las prensas de membrana al vacío no corrigen defectos del sustrato; los reproducen. Una ondulación de lijado de 0.15 mm en un panel de MDF se convierte en una onda visible bajo una lámina de PVC brillante. Una variación de altura de 0.3 mm en una puerta con panel elevado se mostrará como una intensidad de brillo inconsistente, incluso si la fuerza de prensado y la temperatura son perfectas.
Aquí es donde la preparación de la superficie se vuelve innegociable. Antes de que cualquier panel entre en la prensa de membrana al vacío, debe contar con una superficie de referencia plana, lisa y dimensionalmente uniforme. Por ello, muchos fabricantes de muebles de primer nivel integran el cepillado de precisión directamente en su línea de preparación de puertas, no como una operación puntual, sino como un punto de control de proceso calibrado. Para puertas de madera maciza o paneles laminados que requieren eliminación de material y aplanado, unacepilladora-regruesadora de superficie de calidad profesional garantiza un espesor repetible y una cara de referencia real, eliminando la “variable oculta” que compromete la consistencia del acabado en las etapas posteriores.
Cómo adaptar las especificaciones a sus condiciones reales de producción
Olvide las fichas técnicas genéricas. Base su evaluación en tres comprobaciones concretas:
- Pruebe la fidelidad del sustrato: Procese en la prensa sus paneles de puerta reales, con la misma calidad, espesor y perfil, utilizando su lámina y adhesivo estándar. Mida la distribución de presión con sensores integrados (o como mínimo, compruebe la rotura uniforme del sellado de los bordes en múltiples zonas). Si la presión varía más de ±8% a través del panel, investigue la planitud de la placa de prensado y la tensión de la membrana, no solo la capacidad nominal de la bomba.
- Cronometre el ciclo operativo completo: Utilice un cronómetro durante las pruebas en producción. Empiece a medir cuando el operario inicia la colocación de la lámina y deténgase cuando el siguiente panel esté listo para cargarse. Repita durante 10 ciclos consecutivos. Descarte los dos primeros (calentamiento) y promedie el resto. Si el promedio supera los 95 segundos, examine el flujo de trabajo, no solo las especificaciones de la máquina.
- Valide el acabado bajo iluminación real: Inspeccione las puertas adheridas bajo iluminación LED de 5000K en ángulos de 45° y 90°, a una distancia de 1 metro. Busque piel de naranja, velado localizado o exageración sutil de los contornos. Estos no son defectos de la prensa; son señales de una preparación inconsistente del sustrato o de gradientes térmicos.
En Qingdao Zhongding Machinery, nuestro enfoque refleja esta realidad: diseñamos sistemas de prensa de membrana al vacío para puertas de gabinete no en torno a máximos teóricos, sino en torno a un rendimiento repetible en sustratos reales de taller. Nuestro control inteligente de vacío ajusta la velocidad de evacuación según la porosidad del panel; las placas de calentamiento rápido recuperan la temperatura en 45 segundos después de la descarga; y el utillaje modular permite cambios rápidos entre familias de puertas planas, shaker y contorneadas, sin recalibración. No se trata de alcanzar una cifra destacada. Se trata de ofrecer resultados previsibles y verificables, turno tras turno.
Cuándo cuestionar la configuración “estándar”
Si su producción incluye materiales mixtos —puertas de madera maciza junto con MDF, o lámina termoformable sobre tableros de partículas con densidades variables—, una única configuración de prensa rara vez se adapta a todo. No opte automáticamente por la cámara más grande disponible o la bomba de mayor capacidad nominal. En su lugar, analice su combinación de productos según volumen y complejidad:
- ¿≥70% de sus puertas superan los 2100 mm de altura? Entonces, la longitud de la placa de prensado y la zonificación vertical del vacío importan más que la presión bruta.
- ¿Produce con frecuencia perfiles personalizados de lotes pequeños? Entonces, el utillaje modular de cambio rápido y los controles HMI intuitivos reducen más el tiempo de preparación que +0.2 MPa de fuerza de prensado.
- ¿El desperdicio de lámina es >6.5% por panel? Entonces, el control de tensión de la membrana y la programación precisa del sellado de bordes pueden generar un ROI más rápido que aumentar la capacidad de la bomba.
La prensa de membrana al vacío para puertas de gabinete adecuada no es la que tiene la ficha técnica más potente. Es aquella cuyas premisas de ingeniería se ajustan a la realidad de sus sustratos, cuyo tiempo de ciclo se alinea con el ritmo de su línea y cuya consistencia de acabado elimina los retrabajos, no solo en el laboratorio, sino durante tres turnos, cuatro estaciones y 12,000 horas anuales de producción.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.