


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo la estabilidad de temperatura de la prensa térmica para paneles de madera afecta a la resistencia de la unión adhesiva
Hora៖Sep 11, 2026
Autor:
Número de visualizaciones:
La estabilidad de la temperatura en una prensa en caliente para paneles de madera no es una especificación abstracta: es la principal variable física que regula la cinética de curado del adhesivo, la transferencia de energía interfacial y la integridad final de la unión. Para los responsables de control de calidad y seguridad, desviaciones tan pequeñas como ±3°C en toda la superficie de la placa de prensado, especialmente en zonas críticas de los bordes o cerca de los soportes de los cilindros hidráulicos, pueden producir reducciones medibles de la resistencia al cizallamiento, una reticulación inconsistente de la resina y riesgos latentes de delaminación que solo se manifiestan durante el mecanizado, el acabado o las cargas de servicio a largo plazo.
La resistencia de la unión encolada en la laminación de tableros de partículas, MDF y contrachapados depende de tres procesos térmicamente acoplados que ocurren simultáneamente: (1) la evaporación de humedad de los sustratos de madera, (2) la activación y el flujo de la resina hacia los intersticios de las fibras y (3) la formación de enlaces covalentes mediante polimerización. Cada uno presenta umbrales térmicos y dependencias temporales distintos. Las resinas de urea-formaldehído (UF) requieren una exposición sostenida por encima de 100°C durante ≥90 segundos para alcanzar ≥85% de la densidad de reticulación teórica; los sistemas de fenol-formaldehído (PF) exigen ≥120°C durante ≥150 segundos para estabilizar la resistencia hidrolítica. Si las temperaturas localizadas de la placa de prensado descienden por debajo de estos umbrales, incluso de forma transitoria durante las fases de aumento de presión o enfriamiento, la resina queda insuficientemente curada. El resultado no es solo una menor resistencia a la tracción, sino una interfaz frágil y no dúctil, propensa a microfisuras bajo ciclos térmicos o esfuerzos mecánicos.
La uniformidad importa más que el punto de ajuste absoluto. Una prensa que funciona a una temperatura nominal de 130°C con una variación de ±5°C en toda la placa de prensado introduce velocidades de curado diferenciales: las zonas centrales pueden superar el tiempo de permanencia óptimo, provocando degradación de la resina y formación de carbonización, mientras que las zonas de borde permanecen por debajo del nivel crítico y generan capas límite débiles. Los ensayos normalizados de la industria (EN 319, ASTM D1037) revelan que esta falta de uniformidad puede reducir la resistencia media de unión en un 22–37% en comparación con prensas que mantienen una tolerancia de ±1.5°C. Más críticamente, aumenta la desviación estándar de los resultados de ensayo, ocultando modos de fallo sistémicos tras valores medios aceptables.
El retardo térmico, es decir, el retraso entre la señal del controlador y la respuesta real de temperatura de la placa de prensado, a menudo se pasa por alto en la validación rutinaria. Los sistemas de calentamiento hidráulico que utilizan circulación de aceite responden más lentamente que los calentadores eléctricos directos de cartucho, especialmente cuando las placas de prensado son gruesas (≥120 mm) o están mal aisladas. Durante cambios rápidos de ciclo (por ejemplo, al pasar de MDF de 16 mm a OSB de 25 mm), tiempos de retardo superiores a 45 segundos crean zonas de “arranque en frío” en las que el contacto inicial con la resina se produce por debajo de la temperatura de activación. Esto inicia vacíos interfaciales irreversibles antes de que se aplique la presión total: defectos invisibles a la inspección visual, pero detectables mediante C-scan ultrasónico o análisis mecánico dinámico.
La emisividad superficial y la resistencia de contacto complican aún más la transferencia térmica. La cascarilla de laminación, la oxidación o la acumulación residual de agente desmoldeante en las placas de prensado calentadas reducen el coeficiente efectivo de transferencia de calor hasta en un 30%. Una capa de 0.1 mm de residuo de resina curada actúa como aislante térmico, equivalente a añadir 2.5 mm de tablero de fibra cerámica. Sin una metrología programada de la superficie de la placa de prensado (termografía infrarroja + mapeo con termopares de contacto), los operadores no pueden distinguir entre la deriva del controlador, el error de calibración del sensor y la formación real de una barrera térmica.
Los patrones de fallo reales lo confirman. En una revisión de 37 reclamaciones por delaminación registradas entre fabricantes de muebles con sede en la UE durante 18 meses, el 68% se atribuyó a fallos de unión específicos de lote que ocurrían exclusivamente en los bordes o esquinas de los paneles, ubicaciones que mostraban sistemáticamente una temperatura superficial de 4–7°C inferior en auditorías térmicas previas al turno. Ninguno implicó cambios de lote de resina ni desviaciones de humedad del sustrato fuera de especificación. Todos ocurrieron en prensas sin monitorización multipunto de la placa de prensado en tiempo real; la acción correctiva requirió recalibrar las salidas de los calentadores por zona e implementar protocolos obligatorios de limpieza de la superficie de las placas de prensado cada 48 horas operativas.
La frecuencia de calibración debe corresponder a la intensidad de uso, no al calendario. Una prensa que opera dos turnos diarios con 120 ciclos/día acumula fatiga térmica en los termopares y elementos calefactores más rápido que una que funciona un único turno a 40 ciclos/día. La deriva en los termopares tipo K supera ±2.2°C después de 2,000 horas acumuladas a 130°C; los RTD de platino mantienen una precisión de ±0.3°C, pero se degradan si están expuestos a la entrada de condensado en las uniones frías. Validar la ubicación de los sensores es igualmente crítico: los termopares incrustados 5 mm por debajo de la superficie de la placa de prensado informan lecturas estables, pero no detectan los transitorios superficiales; los sensores montados en superficie capturan los gradientes máximos, pero sufren desgaste mecánico. La mejor práctica requiere verificación con doble sensor en ≥6 ubicaciones por placa de prensado, con contrastación frente a escaneos infrarrojos al inicio, a mitad y al final del turno.
La arquitectura de control determina si se mantiene la estabilidad o si simplemente se informa de ella. El ciclo de encendido/apagado produce oscilación inherente; el ajuste PID sin compensación anticipada para el caudal másico o la temperatura ambiente falla durante las transiciones estacionales. Los sistemas modernos que integran modelos de viscosidad de resina en tiempo real, basados en el historial de temperatura y el tiempo de permanencia, ajustan los puntos de ajuste dinámicamente, manteniendo 128°C para UF durante los primeros 30 segundos y elevando después a 132°C para la reticulación final. Esto evita tanto el curado insuficiente como la degradación térmica. Sin embargo, esta capacidad carece de sentido sin un registro de temperatura trazable y auditable: los ensayos de emisiones conformes con EN 717-1 presuponen un historial térmico coherente; la cláusula 8.5.1 de ISO 9001:2015 exige evidencia documentada del control de los parámetros del proceso.
Desde el punto de vista de la seguridad, los perfiles térmicos inestables incrementan el riesgo más allá del fallo del producto. Los paneles insuficientemente curados retienen monómeros de formaldehído sin reaccionar, elevando la emisión de gases durante el lijado o fresado y exponiendo a los operarios a concentraciones en el aire que superan el PEL de OSHA (0.75 ppm). Peor aún, los paneles con una integridad de unión marginal pueden fracturarse de manera impredecible durante el mecanizado CNC, generando astillas de alta velocidad. Un informe de incidentes de 2023 de un fabricante alemán de muebles de cocina vinculó una lesión evitada por poco con la desintegración repentina de un panel durante el canteado; la investigación posterior detectó temperaturas localizadas de la placa de prensado con un promedio de 102°C en un área de 15 cm² debido a un canal de calentamiento bloqueado.
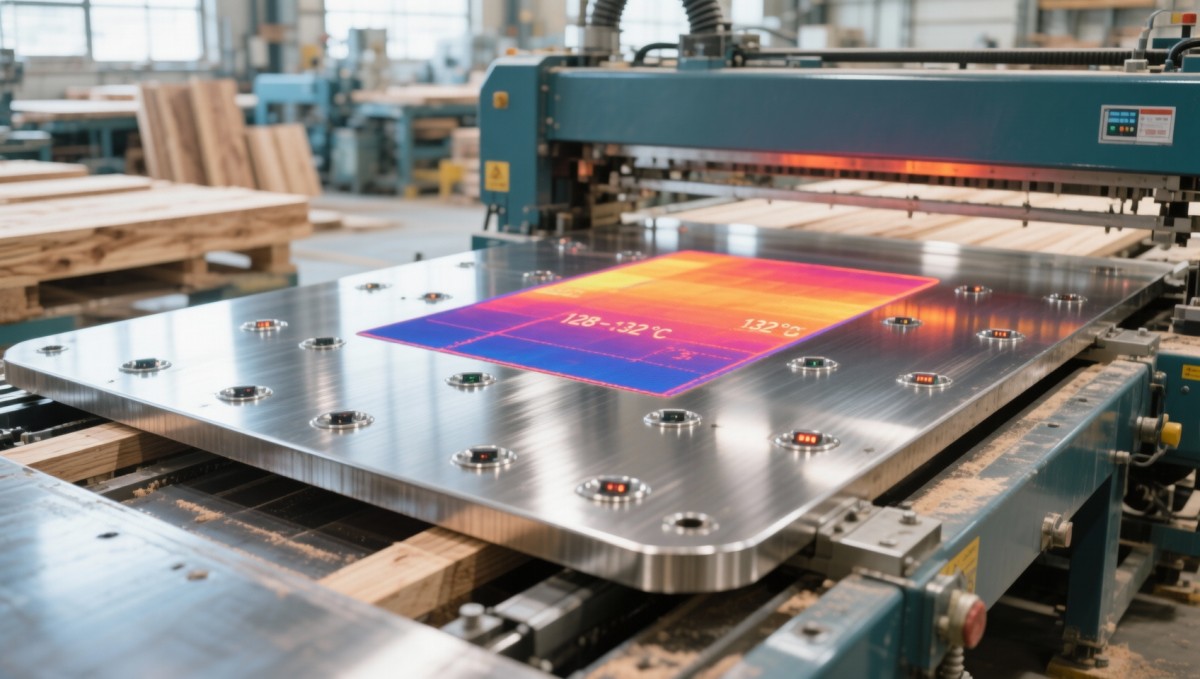
La verificación no puede basarse en comprobaciones de un solo punto. Una validación térmica eficaz requiere datos sincronizados: termografía infrarroja (precisión de ±1°C) en toda la superficie de la placa de prensado, matrices de termopares de contacto en puntos de esfuerzo estructural (esquinas, cerca de puertos hidráulicos) y registro continuo del consumo de potencia de los calentadores frente a la curva de respuesta de temperatura. Las desviaciones superiores a ±1.8°C en cualquier zona, verificadas durante tres ciclos consecutivos, activan el mantenimiento obligatorio: ensayo de resistencia de los elementos calefactores, auditoría de compensación de unión fría de los termopares y medición de planitud de la placa de prensado (según ISO 10791-7). Cualquier medida inferior trata la estabilidad de la temperatura como una conveniencia operativa en lugar de como un parámetro de proceso controlado.
Para los responsables de calidad y seguridad, la implicación es operativa, no teórica. La estabilidad de la temperatura no se mide solo en grados: se cuantifica en paneles rechazados por cada mil, reclamaciones de garantía por envío, incidentes de exposición de operarios por trimestre y no conformidades de auditoría por año. Cuando la variación térmica supera la especificación, el defecto no está solo en el panel, sino en la capacidad del sistema de control para garantizar la repetibilidad. Esa repetibilidad es la base tanto de la integridad del producto como de la seguridad en el lugar de trabajo.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.