

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué causa las ampollas superficiales durante el laminado con papel melamínico?
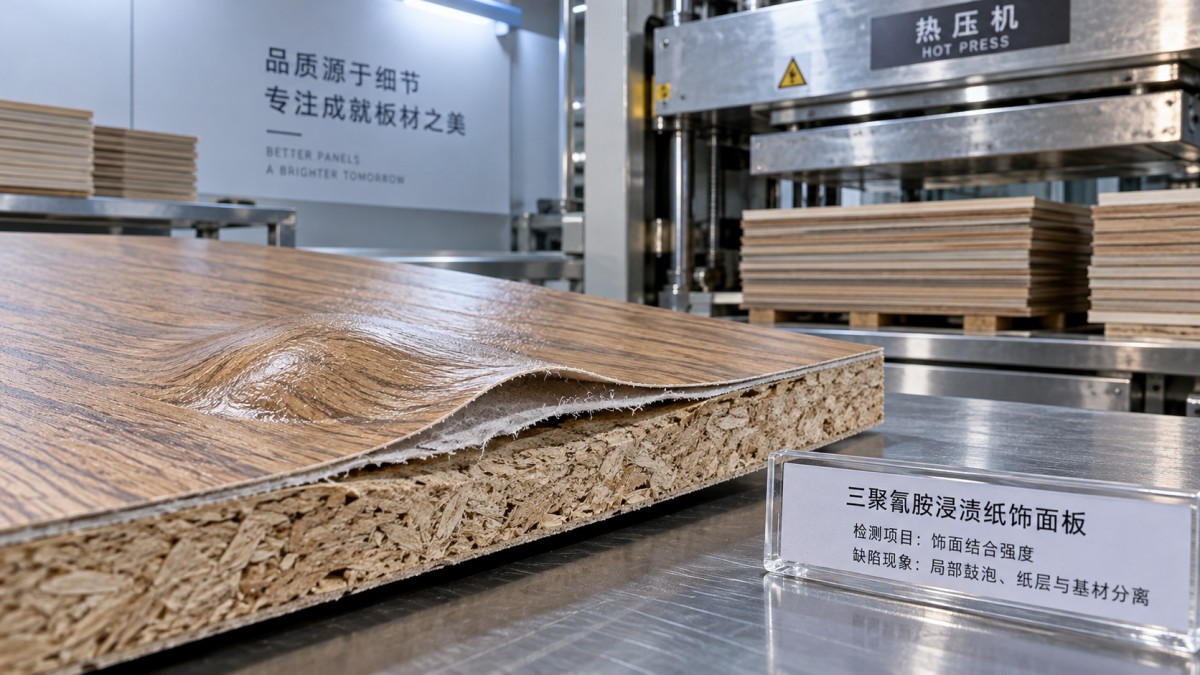
Las ampollas superficiales durante el laminado con papel melamínico se forman cuando la presión del gas bajo la capa decorativa supera la resistencia de la unión en desarrollo o de la superficie del tablero. El exceso de humedad en el sustrato es una posible causa, pero el mismo defecto puede deberse a un estado inadecuado de la resina, un calentamiento desigual, un contacto deficiente con la superficie o un ciclo de prensado que libera la presión antes de que el conjunto pueda resistirla. Aumentar la temperatura o la presión sin identificar el mecanismo de fallo puede empeorar el problema.
La primera distinción más útil es determinar dónde se ha producido la separación: entre el papel y el tablero, dentro de la capa superficial del tablero o a mayor profundidad en el sustrato. Combine esta información con el momento en que aparece la ampolla y con si sigue el lote de material o una posición fija de la prensa. Estas observaciones permiten acotar la investigación con mucha más eficacia que cambiar varios ajustes de la prensa a la vez.
Empiece por la ubicación y el momento de aparición de la ampolla
Esta explicación se refiere al papel decorativo impregnado de resina prensado directamente sobre un tablero de base madera. Si se utiliza un adhesivo independiente para unir un laminado prefabricado al tablero, el extendido del adhesivo, el tiempo abierto y los requisitos de curado incorporan variables adicionales. Determine qué tipo de construcción se está procesando antes de aplicar un procedimiento de diagnóstico.
Ponga en cuarentena los paneles afectados y conserve muestras junto con sus registros de producción. Anote el lote del tablero, el lote del papel, las condiciones de almacenamiento, la receta de prensado, la orientación de carga y el tiempo transcurrido entre el prensado y la inspección. Marque la posición de cada defecto con respecto a la prensa y a los bordes del panel. Una fotografía sin esta información de orientación puede ocultar un patrón que, de otro modo, resultaría útil.
La presencia de una zona elevada por sí sola no permite determinar la causa. Una vez que la muestra se haya enfriado y pueda manipularse con seguridad, examine una sección de una ampolla representativa mediante un método de inspección aprobado. Observe el plano de separación y el material que queda en cada lado.
- Separación en la interfaz entre el papel y el tablero: investigue el flujo y el curado de la resina, la contaminación y el contacto insuficiente. Una interfaz relativamente limpia respalda estas posibilidades, pero no permite determinar ninguna de ellas de forma concluyente.
- Fibras del tablero adheridas a la cara inferior del papel: investigue un fallo dentro de la superficie del sustrato, incluidas las capas superficiales débiles y las tensiones relacionadas con la humedad. Es posible que la unión haya superado la resistencia local del tablero.
- Separación en una zona más profunda del panel: investigue la integridad interna del sustrato y la presión generada dentro del tablero. Es poco probable que la preparación superficial por sí sola resuelva este fallo.
El momento de aparición aporta otra pista. Las ampollas que se hacen visibles al abrir la prensa concuerdan con la acción de la presión interna cuando se elimina la restricción externa, aunque una unión débil puede producir el mismo efecto en ese momento. Los defectos que aparecen durante el enfriamiento o durante el almacenamiento posterior requieren examinar el calor residual, la redistribución de la humedad, el estado de curado y la manipulación. Inspeccione los paneles a intervalos constantes para no confundir un cambio en el momento de inspección con una mejora del proceso.
Compruebe la humedad y el estado de los materiales antes de cambiar la receta
La humedad puede variar incluso dentro de un lote de tableros aparentemente aceptable
Durante el prensado, el calor impulsa el movimiento de la humedad y puede generar vapor dentro del sustrato. Si el vapor no puede escapar o redistribuirse lo suficiente, ejerce tensión sobre la capa decorativa y el propio tablero. Cuando se libera la presión, una interfaz débil o una capa interna débil puede abrirse y formar una ampolla.
Una sola lectura de humedad tomada en la parte superior de una pila constituye una evidencia insuficiente. Compare tableros afectados y no afectados de distintas posiciones de la pila y compruebe si las lecturas varían en distintas zonas del panel. Utilice un instrumento y un procedimiento de medición adecuados para el sustrato. Las lecturas del medidor pueden verse afectadas por la densidad y la temperatura del tablero, así como por la calibración; si los resultados son motivo de discrepancia, utilice el método de referencia acordado en lugar de tratar todos los valores mostrados como directamente comparables.
El intervalo de aceptación debe basarse en las recomendaciones de procesamiento de los proveedores del tablero y del papel, así como en el proceso de producción cualificado. No existe un porcentaje de humedad universal que garantice un laminado sin ampollas para MDF, tableros de partículas, contrachapado y distintos sistemas de resina. La variación local de humedad puede ser importante incluso cuando el promedio del lote parece aceptable.
Revise también las condiciones de almacenamiento y traslado. Los tableros fríos que se llevan a una zona cálida y húmeda pueden desarrollar condensación superficial. La exposición desigual dentro de una pila también puede dar lugar a distintos historiales de acondicionamiento. Estabilizar los materiales en condiciones controladas puede ser útil, pero los cambios de secado o acondicionamiento deben tener sus propios límites: un secado agresivo puede alterar la planitud, el estado de la superficie y el comportamiento durante las operaciones posteriores.
El papel impregnado debe conservar el comportamiento de procesamiento adecuado
El papel impregnado con melamina depende de un equilibrio controlado entre el flujo y el curado de la resina. Durante el prensado, la resina debe lograr un contacto adecuado con el sustrato y desarrollar suficiente resistencia dentro del ciclo especificado. El papel que ha absorbido humedad, ha superado su periodo de almacenamiento permitido o ha avanzado en su curado debido a un almacenamiento inadecuado puede comportarse de forma distinta a un lote que haya dado buenos resultados anteriormente.
Revise la integridad del embalaje, los registros de temperatura y humedad de almacenamiento, las fechas de apertura y los requisitos de vida útil del proveedor. Mantenga la identificación del papel vinculada a cada lote de prensado. Si el ampollamiento empieza tras un cambio de lote de papel, compare el material conservado en las mismas condiciones cualificadas antes de concluir que la prensa necesita una nueva receta.
La humedad residual y otros compuestos volátiles presentes en el papel pueden contribuir a la generación de gases. Por el contrario, una resina con un flujo insuficiente puede dejar zonas mal adheridas que se hacen visibles bajo una tensión interna moderada. Estos mecanismos requieren correcciones distintas. Si están disponibles, las pruebas del proveedor sobre el flujo, el contenido de volátiles o el comportamiento de curado pueden resultar útiles, sobre todo si los registros de producción indican que el defecto sigue al lote de papel.
Determine si la prensa está ejecutando el ciclo previsto
Que una receta aparezca en la pantalla de control no demuestra que todas las zonas del panel experimenten la temperatura, la presión y el tiempo previstos. El ampollamiento puede producirse cuando los ajustes nominales son adecuados, pero la transferencia de calor o el contacto varían en distintas zonas de la carga.
Un mayor aporte de calor puede aumentar la generación de gases y reducir el tiempo de flujo de la resina
Un aporte de calor insuficiente o un ciclo demasiado corto pueden impedir que la unión se desarrolle adecuadamente. Una temperatura excesiva puede transformar la humedad en vapor con mayor rapidez y adelantar el curado de la resina antes de que se haya producido una humectación adecuada. Por ello, prolongar el ciclo o elevar la temperatura requiere una hipótesis definida; ninguno de estos ajustes es una solución universal para las ampollas.
Compare el comportamiento de la temperatura real con el del proceso cualificado utilizando métodos de medición aprobados. Compruebe si hay diferencias entre las zonas de la platina, inestabilidad del control y cambios posteriores a tareas de mantenimiento o a periodos prolongados de inactividad. El grosor del panel, la temperatura inicial y la secuencia de carga pueden afectar a la velocidad de calentamiento de la interfaz, aunque la temperatura indicada de la platina permanezca constante.
Un contacto desigual puede parecer un problema de resina
La presión debe generar un contacto uniforme en todo el panel. Las variaciones de grosor, la deformación del panel, el desgaste de los componentes de la prensa o los residuos en las superficies de contacto pueden dejar zonas con una transferencia de calor deficiente y una unión débil. Una lectura de la presión hidráulica por sí sola no demuestra que la presión sea uniforme en toda el área de trabajo; el tamaño del panel y la disposición de la carga afectan a la relación entre la presión de la máquina y la carga aplicada al panel.
Si los defectos aparecen repetidamente en las mismas coordenadas de la prensa, conviene comprobar el estado de la platina, la distribución del calor, el paralelismo y el sistema de presión correspondiente. Los defectos que siguen a un tablero cuando cambia su orientación apuntan más claramente a una variación del material. Utilice las configuraciones de carga aprobadas para estas comparaciones, ya que cambiar la superficie ocupada de la prensa puede alterar por sí mismo las condiciones de procesamiento.
La fase de liberación puede poner de manifiesto una debilidad existente
Al abrirse la prensa, disminuye la restricción externa mientras el panel aún puede contener vapor caliente u otros gases. Si la unión en desarrollo o el sustrato no pueden resistir esa tensión, puede formarse una ampolla de inmediato. Por tanto, el comportamiento durante la apertura debe formar parte de la investigación, junto con el tiempo de permanencia y la temperatura.
Cualquier ajuste de la descompresión o apertura debe mantenerse dentro de los límites de funcionamiento del fabricante de la prensa y de los requisitos de procesamiento del proveedor del material. La liberación escalonada puede ser pertinente en equipos diseñados para ello, pero una secuencia de apertura improvisada puede generar riesgos y ocultar un problema de materiales aún sin resolver. No anule nunca los resguardos, los enclavamientos ni las protecciones programadas para observar un defecto más de cerca.
Inspeccione la superficie y, después, realice una corrección controlada
El polvo, el aceite, los residuos de manipulación y las fibras sueltas pueden interrumpir el contacto con la resina. Un lijado irregular puede dejar crestas o diferencias de grosor que reduzcan el contacto local, mientras que una eliminación excesiva de material puede dejar expuesta una capa menos adecuada del tablero. Por tanto, que el panel parezca liso no es suficiente: la superficie también debe estar limpia, ser uniforme y ser compatible con el proceso de laminado cualificado.
Inspeccione los paneles justo antes de colocar las capas, en lugar de depender únicamente de las comprobaciones posteriores al lijado. El polvo puede volver a depositarse durante el transporte o el almacenamiento, y la limpieza con aire comprimido puede redistribuirlo si la extracción no es eficaz. Compare las ubicaciones de los defectos con los puntos de manipulación, las zonas de contacto con el transportador y las marcas superficiales recurrentes. Mantenga los productos de limpieza y los lubricantes de mantenimiento alejados de las superficies de unión, salvo que se haya comprobado su compatibilidad.
Si se confirma una variación del grosor o una irregularidad superficial, equipos anteriores del proceso, como una Lijadora calibradora, pueden ayudar a lograr una preparación uniforme al combinar el calibrado del grosor y el lijado. Su idoneidad depende del sustrato y de la cantidad de material que se deba retirar. No debe suponerse que el calibrado sea apropiado para todas las superficies de MDF o contrachapado, y un lijado adicional no puede corregir un exceso de humedad, un estado inadecuado de la resina ni un fallo interno del tablero.
Una vez identificado el mecanismo probable, estructure la prueba en torno a una sola cuestión. Por ejemplo, si las pruebas apuntan a la humedad del sustrato, compare tableros acondicionados adecuadamente con el material sospechoso, manteniendo constantes el papel y los ajustes cualificados de la prensa. Si el defecto sigue una posición fija de la prensa, dé prioridad a las comprobaciones del equipo antes de consumir más material en pruebas de recetas.
- Conserve una referencia: guarde paneles representativos defectuosos y aceptables, junto con sus condiciones reales de producción.
- Cambie una variable significativa: defina el resultado esperado antes de realizar la prueba y manténgase dentro de los límites de procesamiento aprobados.
- Inspeccione más allá del aspecto: utilice las comprobaciones pertinentes de unión, superficie o integridad del sustrato establecidas en el plan de calidad para determinar si se ha corregido el mecanismo de fallo.
- Compruebe después del enfriamiento: aplique un tiempo de inspección uniforme y los requisitos de acondicionamiento pertinentes antes de aceptar el resultado.
- Confirme la repetibilidad: verifique la corrección con variaciones representativas de materiales y condiciones de funcionamiento antes de liberar la producción retenida o revisar la receta estándar.
Que la cara del panel no presente ampollas justo después del prensado no demuestra que tenga una resistencia de unión adecuada. Un cambio de ajuste podría impedir el hinchamiento visible y, al mismo tiempo, dejar un curado incompleto o capas internas débiles. Por tanto, las decisiones de liberación deben ajustarse a los requisitos de aceptación del producto y contar con una trazabilidad suficiente para distinguir los lotes afectados de la producción verificada.
Desde el punto de vista de la seguridad, la investigación también debe controlar el acceso a las platinas calientes, los equipos de carga en movimiento y los sistemas hidráulicos. La cartografía de temperaturas, la limpieza y la inspección mecánica requieren el procedimiento aprobado correspondiente y, cuando sea necesario, el aislamiento del equipo. La extracción de polvo debe seguir funcionando eficazmente durante la preparación de la superficie y la ventilación de la prensa debe permanecer en servicio durante las pruebas.
La medida correctiva más sólida es la que se ajusta al plano de separación observado, al patrón del defecto y a las pruebas del proceso. Un problema que sigue a los tableros húmedos requiere control de materiales; uno que permanece en la misma posición de la prensa requiere investigar el equipo; uno relacionado con el almacenamiento o los cambios de lote del papel requiere comprobar el estado de la resina. Cuando estas relaciones quedan documentadas, el siguiente ajuste se convierte en una decisión verificable y los límites de producción resultantes cuentan con una justificación sólida.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.