

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo evitar que el adhesivo traspase la chapa de madera fina durante el encolado
Para evitar que el adhesivo traspase la chapa de madera fina durante el encolado, controle la cantidad y el flujo del adhesivo antes de modificar la presión de prensado. Utilice un adhesivo indicado para el prensado de chapas, aplique una película uniforme y medida, y mantenga el tiempo de montaje, la temperatura y la presión dentro de los requisitos de uso. Un aumento de la presión puede forzar el exceso de adhesivo a través de los poros o las pequeñas fendas, mientras que reducir demasiado la cantidad de adhesivo puede dejar una unión débil.
Para lograr una unión fiable de chapas de madera, se necesita suficiente adhesivo para humedecer las superficies de contacto sin dejar un excedente que pueda migrar a la cara visible. Es más difícil mantener ese equilibrio con chapas finas, de poro abierto o con fendas. Que un panel salga de la prensa con buen aspecto es solo una parte de la evaluación: la contaminación por adhesivo puede hacerse evidente al aplicar el tinte o el acabado.
Compruebe si el defecto es realmente un traspaso de adhesivo
El traspaso se produce cuando el adhesivo se desplaza desde la línea de unión, atraviesa la chapa y llega a la superficie expuesta. Puede aparecer como puntos duros en los poros, zonas brillantes o áreas que absorben el tinte de forma distinta. El adhesivo también puede atravesar fisuras y juntas, formando líneas estrechas en lugar de manchas amplias.
Las marcas similares también pueden deberse al adhesivo transferido por guantes sucios, contramoldes contaminados o un rodillo que toca la cara de la chapa. Estos problemas requieren mejorar la manipulación y la limpieza, no cambiar el ciclo de prensado.
Inspeccione un panel rechazado con luz rasante y compare las marcas con la veta, las juntas y el patrón de aplicación:
- Marcas que siguen los poros o las pequeñas fendas: investigue la penetración del adhesivo, el estado de la chapa y un extendido excesivo.
- Bandas repetidas: inspeccione el estado del rodillo, el ajuste del aplicador y las pasadas de aplicación superpuestas.
- Huellas dactilares o manchas aisladas: revise las superficies de manipulación, los guantes y las prácticas de apilado.
- Líneas en las juntas de la chapa: inspeccione el ajuste de las juntas y la acumulación local de adhesivo.
No dé por sentado que toda mancha oscura es adhesivo. Las diferencias de humedad y la variación natural de la madera también pueden alterar el aspecto. Comparar el defecto con un recorte sin encolar ayuda a evitar cambios innecesarios en un proceso que funciona correctamente.
Adapte el adhesivo a la chapa y al método de prensado
Un adhesivo para carpintería de uso general puede unir madera maciza correctamente y, aun así, ser difícil de controlar bajo una chapa decorativa delicada. Elija un adhesivo cuyas instrucciones técnicas contemplen la aplicación prevista de la chapa, el sustrato y el proceso de prensado en frío o en caliente. Su tasa de extendido, ventana de montaje y requisitos de curado deben servir como punto de partida para los ajustes.
La viscosidad es importante porque un adhesivo muy fluido puede penetrar con facilidad en los poros y las fendas. Sin embargo, elegir el adhesivo más espeso disponible no es una solución fiable. Un adhesivo que no humedezca el sustrato ni se transfiera correctamente a la chapa puede producir zonas secas y una adhesión deficiente. El contenido de sólidos y el comportamiento durante el curado también afectan al rendimiento del adhesivo.
Cuándo conviene elegir distintas opciones de adhesivo
Un adhesivo formulado para el prensado en frío de chapas puede ser adecuado para una prensa sin calefacción o un sistema de vacío, siempre que sus instrucciones contemplen esas condiciones. Algunas formulaciones están diseñadas para limitar el traspaso, pero aun así requieren una aplicación controlada. Un adhesivo para prensado en caliente necesita una temperatura y un ciclo de curado adecuados; utilizarlo en un proceso en frío puede dejar la unión insuficientemente curada.
Una química adhesiva diferente puede ser útil cuando el adhesivo actual no permite conseguir a la vez una cara limpia y una unión adecuada. El cambio también debe tener en cuenta la precisión de la mezcla, la vida útil de la mezcla, la limpieza, las precauciones de manipulación y la compatibilidad con el acabado previsto. Una superficie más limpia por sí sola no demuestra que el adhesivo sustituto sea adecuado.
No añada agua para facilitar el extendido, a menos que las instrucciones del adhesivo lo permitan. La dilución cambia más que la sensación durante la aplicación: puede aumentar la penetración y modificar el secado o el curado. Por el mismo motivo, evite añadir cargas o espesantes improvisados.
Mida la cantidad de adhesivo extendida en lugar de juzgarla por su aspecto
Un recubrimiento irregular puede causar traspaso en una zona y una unión débil cerca de ella. Entonces, los operarios pueden aumentar la cantidad extendida para eliminar las zonas secas, empeorando las áreas sobrecargadas. Corrija la distribución antes de aumentar la cantidad.
En muchos procesos de prensado de chapas, aplicar el adhesivo al sustrato facilita el control de la película y reduce el humedecimiento directo de la chapa suelta. Siga las instrucciones del adhesivo si requieren otro método de aplicación. Utilice un rodillo adecuado o un aplicador calibrado, y evite acumulaciones en los bordes, las esquinas y las líneas donde se superponen las pasadas del rodillo.
Una comprobación práctica consiste en pesar una probeta de sustrato de área conocida antes y justo después de la aplicación. La diferencia de masa dividida por el área recubierta da la cantidad de adhesivo húmedo extendida. Compárela con el intervalo especificado para el adhesivo. Pesarla de inmediato reduce el error por pérdida de humedad.
Utilice varias probetas para comprobar la distribución a lo ancho de la zona de trabajo. Un promedio aceptable puede ocultar una banda con exceso de adhesivo en un lado del rodillo. Compruebe si hay adhesivo seco, superficies desgastadas, separaciones irregulares entre rodillos o contaminación que provoque estrías.
El objetivo es conseguir una línea de unión continua dentro del intervalo de aplicación del adhesivo. Una capa casi transparente no es necesariamente correcta, y una capa visiblemente húmeda no es necesariamente excesiva. El color del adhesivo, la absorción del sustrato y la iluminación hacen que el aspecto no sea una medida fiable.
Busque vías de penetración en la chapa y el sustrato
La chapa fina ofrece un recorrido corto desde la línea de adhesivo hasta la cara visible. Los poros abiertos, las pequeñas fisuras y las fendas de corte pueden facilitar la penetración. Sostenga hojas representativas frente a una fuente de luz para identificar orificios y defectos abiertos antes del encolado. Las chapas con veteado muy marcado o frágiles deben someterse a ensayos específicos, en lugar de tratarse como chapas que ya han dado buenos resultados.
Mantenga la chapa y el sustrato en un entorno estable antes del montaje. Las grandes diferencias de humedad pueden contribuir al movimiento, al humedecimiento irregular o a problemas de prensado. Si mide la humedad, utilice equipos y métodos adecuados para el material; una lectura tomada en la pila de chapas puede no representar una hoja individual y fina.
El sustrato debe ser plano, estar limpio y no tener polvo suelto. Las depresiones locales pueden retener más adhesivo, mientras que los puntos altos pueden concentrar la presión. Un tablero rugoso o con una absorbencia inusualmente alta también puede cambiar la cantidad de adhesivo disponible en la línea de unión.
Si el sustrato absorbe el adhesivo rápidamente, simplemente añadir más adhesivo puede crear nuevos problemas bajo una chapa porosa. Revise conjuntamente la preparación del sustrato y la idoneidad del adhesivo. Cualquier tratamiento de encolado previo o sellado debe ser compatible con el sistema de unión; un recubrimiento improvisado puede debilitar la adhesión.
Puede ser conveniente considerar una chapa con soporte o una construcción con una barrera adecuada cuando no sea posible encolar limpiamente una cara especialmente porosa con el sistema actual. Esto modifica la construcción y puede afectar al espesor, la flexibilidad y los requisitos de procesamiento, por lo que requiere un ensayo de unión propio.
Ajuste la presión y el calor como un proceso coordinado
La presión pone la chapa en contacto con el sustrato y la mantiene en esa posición durante el curado. Una presión excesiva puede empujar el excedente de adhesivo hacia las aberturas o comprimir la madera delicada. Una presión insuficiente puede dejar huecos, ampollas y zonas débiles. Una cantidad de adhesivo correcta y materiales planos facilitan el ajuste de la presión necesaria.
Distinga entre la presión indicada por el manómetro hidráulico y la presión sobre el panel. El manómetro indica la presión del sistema hidráulico; la presión sobre el panel depende de la conversión de fuerza de la máquina y del área sometida a carga. Por tanto, cambiar el tamaño del panel o la disposición de la carga puede modificar la presión aplicada a la pieza aunque el ajuste del manómetro no varíe. Utilice el método de ajuste de presión de la máquina para la carga real.
Los contramoldes planos y limpios, así como los platos de prensado en buen estado, ayudan a distribuir la fuerza de manera uniforme. Una hoja de desmoldeo adecuada puede proteger las superficies de la prensa, pero no impide que el adhesivo atraviese la chapa. Las hojas arrugadas, los residuos atrapados y los contramoldes dañados pueden causar defectos superficiales adicionales.
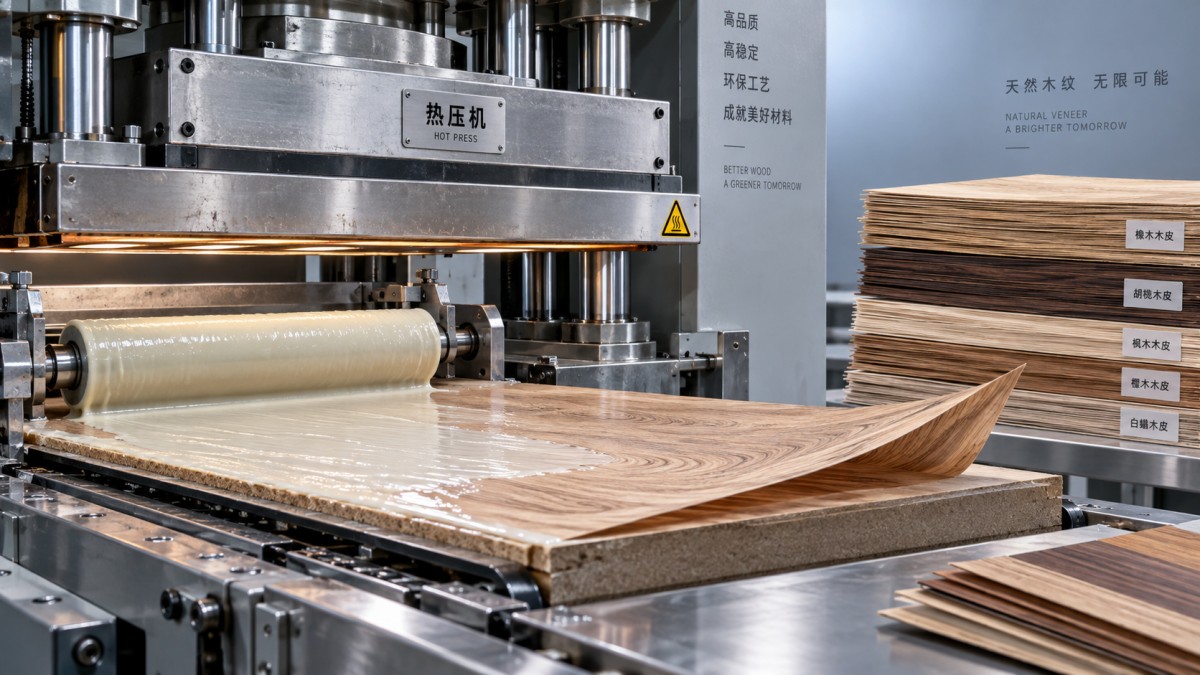
Para la producción con calentamiento, la prensa de platos calientes de Qingdao Zhongding Machinery Co., Ltd. ofrece prensado hidráulico y platos calentados eléctricamente mediante aceite térmico, con configuraciones de una a cuatro capas de trabajo. Estas características son pertinentes cuando el adhesivo para chapas requiere calor y presión controlados. La receta de trabajo debe seguir ajustándose al adhesivo, la construcción del panel y la disposición de la carga.
El calor afecta tanto al flujo del adhesivo como al curado. Durante el calentamiento, algunos adhesivos se vuelven más fluidos antes de fraguar, por lo que aumentar la temperatura no es una solución universal para el traspaso. Del mismo modo, acortar el ciclo porque la cara parece seca puede dejar la unión insuficientemente curada. La temperatura ajustada en el plato no es la misma que la que alcanza el interior de la línea de unión.
Mantenga constante el intervalo entre el extendido, el montaje y el prensado completo. Prensar de inmediato puede permitir que un adhesivo muy fluido penetre; esperar demasiado puede impedir una transferencia adecuada una vez que se forma una película superficial. Trabaje dentro de la ventana de montaje especificada, en lugar de esperar deliberadamente a que el adhesivo se vuelva pegajoso, salvo que el proceso así lo requiera.
Realice un ensayo controlado antes de autorizar la producción
Pruebe la combinación real de chapa, sustrato, adhesivo y acabado. Un recorte denso no representa una chapa decorativa porosa, y una probeta pequeña puede no reproducir los retrasos de carga ni el comportamiento térmico de un panel completo.
- Registre las condiciones iniciales. Incluya la identificación de los materiales, la mezcla del adhesivo cuando corresponda, la cantidad extendida medida, el tiempo de montaje, la carga del panel, el ajuste de presión, la temperatura y la duración del prensado.
- Corrija las variaciones evidentes. Limpie el aplicador, elimine las acumulaciones de adhesivo y compruebe los tiempos de montaje antes de cambiar la receta.
- Cambie un factor cada vez. Si la cantidad extendida es excesiva, ajústela al intervalo especificado manteniendo estables las demás condiciones. Registre el resultado.
- Compruebe el aspecto de la cara y la calidad de la unión. Una vez transcurrido el periodo de curado o acondicionamiento requerido, inspeccione si hay contaminación y realice una prueba destructiva adecuada en material sacrificial para detectar zonas sin unión.
- Aplique el acabado previsto. Utilice en una muestra la secuencia planificada de lijado, teñido y recubrimiento. Un panel sin acabado puede ocultar defectos de acabado relacionados con el adhesivo.
Cuando una probeta dé buen resultado, confirme los ajustes en un panel representativo del tamaño de producción. Incluya el tiempo de carga normal y la colocación del panel. En una prensa de varias aberturas, compruebe si los paneles cargados antes y después reciben tiempos de montaje y condiciones de prensado comparables.
Si ya se ha producido el traspaso de adhesivo
Separe los paneles afectados antes de lijarlos o aplicarles el acabado. La chapa fina deja poco material para corregir el defecto, y un lijado agresivo puede atravesar la cara antes de eliminar el adhesivo alojado en poros más profundos.
En depósitos superficiales aislados, un raspado cuidadosamente controlado puede eliminar el adhesivo sobresaliente una vez que haya alcanzado el estado adecuado. Pruebe primero con material de descarte. Limpiar con agua o disolvente puede extender la contaminación, levantar la fibra o afectar a la unión, según el adhesivo; no debe convertirse en un método de limpieza automático.
Cuando el adhesivo haya penetrado profundamente, la sustitución puede ser más fiable que la reparación. Antes de reanudar la producción, conserve una muestra defectuosa, identifique la vía probable de migración y repita el ensayo de unión con una cantidad extendida medida y ajustes de prensado documentados. Autorice el proceso solo cuando el panel presente tanto una unión aceptable como un aspecto limpio con el acabado previsto.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.