

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué determina el tiempo de ciclo de una prensa en caliente para tableros de muebles?
Para los gerentes de proyecto y los responsables de ingeniería, el tiempo de ciclo de una prensa en caliente para tableros de muebles es una variable de planificación de la producción, no simplemente una especificación de la máquina o un ajuste del operador.
Determina cuántos paneles puede producir una línea por turno, cuánta energía consume cada tablero y si los procesos posteriores reciben material de forma constante.
La respuesta práctica es que el tiempo de ciclo resulta de la transferencia de calor, el curado del adhesivo, el estado del tablero, la mecánica de la prensa, la manipulación de materiales y los requisitos de calidad que actúan conjuntamente.
Un ajuste más rápido no es automáticamente un mejor ajuste. Si el prensado termina antes de que la temperatura del núcleo o la unión adhesiva alcance las condiciones objetivo, los defectos generan costosos retrabajos.
Por lo tanto, el objetivo es establecer el ciclo validado más corto que cumpla los requisitos de resistencia del tablero, calidad superficial, planitud, emisiones y fiabilidad de producción.
¿Qué variables técnicas tienen el mayor efecto sobre el tiempo de ciclo?
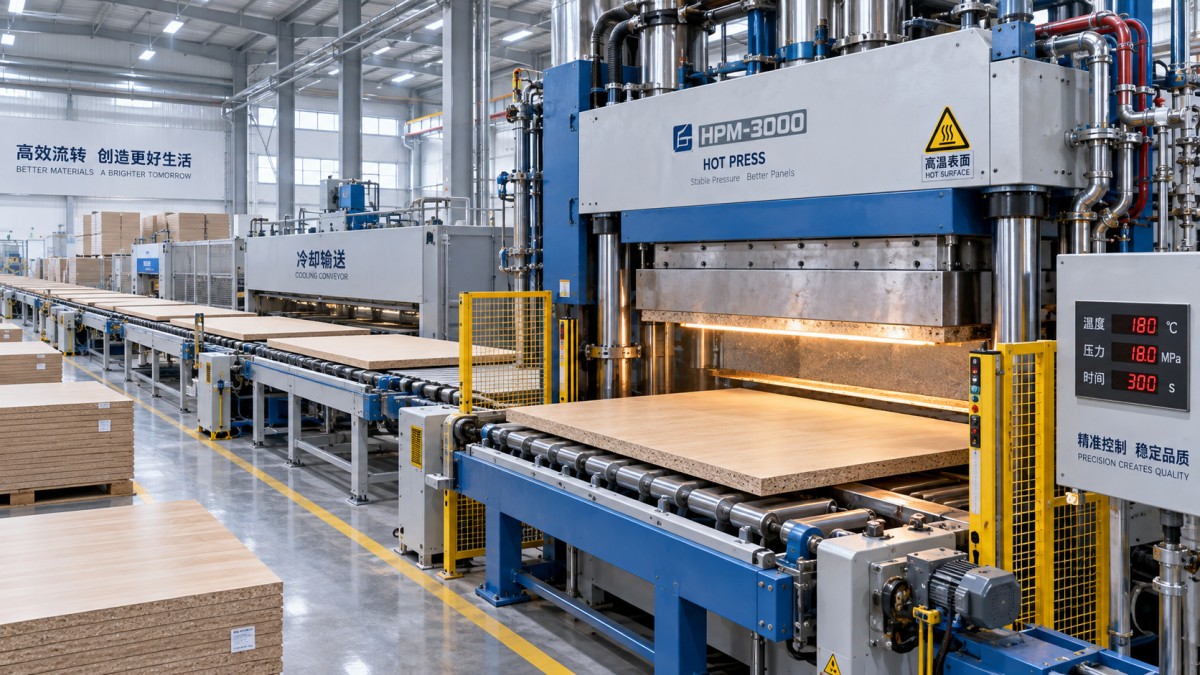
Las variables más influyentes son el espesor del tablero, la densidad, el contenido inicial de humedad, la formulación del adhesivo, la temperatura de prensado, la presión requerida y el tiempo necesario para la carga y descarga.
Estas variables no pueden optimizarse de manera independiente. Un cambio en la química del adhesivo puede permitir un prensado más corto, pero también puede requerir un control más estricto de la humedad o temperaturas de platina más elevadas.
Para una prensa en caliente para tableros de muebles, el ciclo efectivo comienza cuando el tablero entrante llega a la posición de carga y termina cuando un tablero acabado se retira de forma segura.
Esta definición incluye la carga, el cierre de las platinas, el aumento de presión, la penetración de calor, el curado del adhesivo, la liberación de presión, la apertura, la descarga y cualquier movimiento necesario de transferencia o apilado.
Espesor del tablero y tiempo de calentamiento del núcleo
El espesor suele tener la relación más clara con el tiempo de ciclo, porque el calor debe desplazarse desde las superficies calientes de las platinas hacia el centro del tablero.
Los paneles laminados delgados pueden alcanzar rápidamente la temperatura interna requerida, mientras que los paneles más gruesos de tablero de partículas, MDF, contrachapado o materiales compuestos requieren períodos de calentamiento considerablemente más largos.
Los equipos de proyecto deben evitar calcular la producción de la prensa únicamente a partir del espesor. La densidad del tablero, las capas de chapa, las superficies decorativas y la composición del núcleo afectan la conductividad térmica y el comportamiento de calentamiento.
Un tablero denso puede resistir la penetración del calor más que un tablero de menor densidad con el mismo espesor. Esto puede prolongar el tiempo de curado incluso si la temperatura de la platina permanece sin cambios.
Cuando las especificaciones del producto incluyen un amplio rango de espesores, el programa de prensado debe basarse en recetas validadas, en lugar de una única regla de tiempo universal.
Contenido de humedad y generación de vapor
El contenido de humedad afecta considerablemente tanto a la transferencia de calor como a la calidad del producto. Una humedad controlada puede favorecer el movimiento interno del calor, pero una humedad excesiva puede generar defectos relacionados con el vapor.
Durante el prensado, el agua presente en el tablero se convierte en vapor a medida que aumenta la temperatura. Ese vapor puede acelerar el calentamiento del centro, especialmente en los paneles compuestos a base de madera.
Sin embargo, un exceso de humedad aumenta el riesgo de ampollamiento, delaminación, burbujas superficiales, agrietamiento de los bordes y espesor inestable después de que el panel sale de la prensa.
La humedad inconsistente suele ser más perjudicial que una humedad moderadamente alta. Los tableros entrantes variables obligan a los operadores a añadir tiempo de seguridad, reduciendo la capacidad predecible de la prensa.
Para los gerentes de proyecto, la capacidad de medición y acondicionamiento de la humedad debe considerarse parte de la inversión en la prensa en caliente, no como una cuestión previa ajena al alcance del proyecto.
Tipo de adhesivo y perfil de curado
La selección del adhesivo define la combinación mínima de temperatura, presión y tiempo necesaria para crear una unión duradera en toda la estructura del tablero de muebles.
Los adhesivos de urea-formaldehído son habituales en muchas aplicaciones de paneles de madera debido a su coste y velocidad de curado, pero su rendimiento depende de la formulación y del control del proceso.
Los sistemas adhesivos de melamina-urea-formaldehído, fenólicos, poliuretano y otros pueden requerir diferentes perfiles térmicos, tiempos abiertos, niveles de presión y condiciones de manipulación posteriores al prensado.
Los acelerantes pueden reducir el tiempo de prensado requerido, pero deben evaluarse frente a la estabilidad de almacenamiento, la uniformidad de aplicación de cola, los requisitos de emisiones, la durabilidad de la unión y la disponibilidad del proveedor.
Un tiempo de curado corto en laboratorio nunca debe utilizarse directamente como ajuste de producción. Los tableros a escala real presentan condiciones diferentes de transferencia de calor, carga y distribución de presión.
Temperatura de la platina y transferencia de calor
Las temperaturas de platina más altas pueden reducir la parte de calentamiento de un ciclo, pero los incrementos de temperatura están limitados por la calidad superficial, los materiales de recubrimiento, el comportamiento del adhesivo y la demanda energética.
Si la platina está demasiado fría, el núcleo del tablero puede no alcanzar la temperatura de curado con suficiente rapidez. Si está demasiado caliente, las superficies pueden decolorarse, quemarse o curarse de forma desigual.
La uniformidad de temperatura en cada platina es tan importante como el punto de ajuste nominal. Las zonas frías pueden crear áreas de unión débil y obligar a ciclos generales más largos.
Los ingenieros deben verificar las temperaturas reales de las platinas en varias ubicaciones, especialmente después del calentamiento inicial, durante la producción máxima y tras el mantenimiento de los circuitos de calefacción o sistemas de aceite térmico.
Un buen aislamiento, controles de calentamiento estables, superficies de platina limpias y una circulación adecuada de aceite térmico pueden mejorar la consistencia sin limitarse a aumentar la temperatura de operación especificada.
¿Cómo afectan la presión, la velocidad de cierre y la construcción de la prensa a la producción?
La presión no cura el adhesivo por sí sola, pero crea contacto entre las capas, distribuye la resina, consolida el tablero y evita vacíos durante la etapa crítica de calentamiento.
La presión correcta depende de la construcción del tablero, el material de chapa o laminado, la aplicación de cola, la densidad objetivo, el acabado superficial y la tolerancia de espesor requerida tras el prensado.
Una presión excesiva puede expulsar el adhesivo de la línea de unión, aplastar un núcleo de baja densidad, marcar superficies delicadas o aumentar el consumo de energía hidráulica sin mejorar la resistencia.
Una presión insuficiente puede dejar zonas sin unir, mal contacto de la chapa, burbujas visibles y variaciones de espesor. Estos defectos pueden hacerse evidentes solo después del mecanizado o acabado.
Tiempo de cierre y aumento de presión
El movimiento rápido de las platinas mejora el rendimiento solo cuando la alineación del tablero, la seguridad de carga y el control de presión siguen siendo fiables. La velocidad mecánica debe respaldar, y no desestabilizar, todo el proceso.
Los sistemas hidráulicos modernos pueden utilizar un cierre rápido hasta que la platina se aproxime al tablero y, después, pasar a un prensado controlado a medida que se establece el contacto y aumenta la presión.
Esta secuencia puede reducir el tiempo no productivo al tiempo que limita los daños por impacto. Requiere válvulas de respuesta rápida, dimensionamiento hidráulico correcto, sensores fiables y un sistema de control bien mantenido.
Un aumento lento de la presión puede deberse a bombas subdimensionadas, fugas hidráulicas internas, respuesta deficiente de las válvulas, capacidad insuficiente del acumulador o transiciones programadas incorrectamente entre etapas.
Antes de adquirir una prensa más grande, los equipos deben determinar si la pérdida de capacidad se debe realmente al tiempo de curado o a retrasos mecánicos evitables entre ciclos completados.
Tamaño de la platina, abertura y procesamiento en paralelo
Una platina más grande puede incrementar la producción por carrera, pero solo si la carga, la preparación de materiales, la descarga y la manipulación posterior pueden soportar el mayor tamaño de lote.
Las prensas de múltiples aberturas procesan varios tableros simultáneamente, aumentando la capacidad por ciclo. Pueden resultar atractivas cuando las dimensiones del producto, las recetas y los sistemas de manipulación se mantienen relativamente estables.
Sin embargo, las configuraciones de múltiples aberturas pueden complicar la carga y descarga, los cambios de receta, el acceso para mantenimiento y la recuperación ante fallos. Su valor depende de la combinación de productos y del nivel de automatización.
Para la producción de muebles con gran variedad de productos, los ciclos más cortos con configuraciones flexibles de una sola abertura o prensas automatizadas pueden superar a los sistemas de grandes lotes que generan períodos de espera frecuentes.
La configuración adecuada debe evaluarse mediante la producción horaria de tableros buenos, no solo por las carreras teóricas de la prensa. Deben incluirse los cambios, rechazos, tiempos de espera y mantenimiento.
Por qué la carga, la descarga y el flujo de materiales suelen limitar la capacidad
Muchos proyectos de prensas en caliente para tableros de muebles se centran en la presión de las platinas y la potencia de calentamiento, para luego descubrir que las actividades de carga y descarga consumen una gran parte del tiempo de ciclo.
La carga manual puede ser adecuada para una producción de bajo volumen o variable, pero a menudo introduce posicionamiento inconsistente, retrasos de seguridad, fatiga del operador y tiempo de inactividad de la prensa.
Los sistemas de carga automática, elevadores por vacío, transportadores de rodillos, mesas lanzadera y equipos de apilado pueden reducir el tiempo de manipulación al tiempo que mejoran la alineación y protegen las superficies terminadas.
La automatización debe seleccionarse según el tamaño y peso del panel, el volumen de producción, la variedad de recetas, el espacio disponible en planta y la fiabilidad de la preparación previa de los tableros.
Una prensa rápida combinada con equipos de alimentación lentos simplemente desplaza el cuello de botella. Toda la línea debe equilibrarse desde la aplicación de cola hasta el acondicionamiento, prensado, enfriamiento, recorte y almacenamiento.
Cambios de receta y programación de producción
El tiempo de ciclo también incluye el coste operativo de cambiar productos. Los diferentes tamaños y espesores de tablero, capas decorativas, sistemas adhesivos y presiones requieren transiciones de receta.
Los cambios frecuentes reducen la capacidad efectiva porque los operadores deben confirmar los ajustes, regular las guías, sustituir los materiales de desmoldeo, inspeccionar las superficies y estabilizar los primeros tableros de producción.
Los gerentes de proyecto pueden mejorar la producción agrupando pedidos compatibles en campañas. Esto reduce la frecuencia de los ajustes, al tiempo que mantiene plazos de entrega razonables para los clientes.
La programación de la producción debe considerar la similitud de curado, no solo las dimensiones del panel. Agrupar tableros con recetas térmicas y de presión compatibles puede reducir la variación y simplificar el control de calidad.
La gestión digital de recetas respalda este enfoque al almacenar parámetros validados, evitar cambios no autorizados, registrar el historial de producción y facilitar la reproducción precisa de pedidos repetidos.
Enfriamiento, acondicionamiento y limitaciones posteriores
La prensa puede liberar un tablero rápidamente, pero el tablero aún puede requerir enfriamiento o acondicionamiento antes del recorte, lijado, mecanizado, embalaje o acabado superficial.
Liberar paneles calientes de forma demasiado agresiva puede contribuir a la recuperación elástica, el alabeo, las tensiones internas, los daños superficiales o las marcas de manipulación, especialmente con materiales decorativos sensibles.
Los bastidores de enfriamiento, transportadores, separadores y zonas de acumulación deben dimensionarse para la producción real de la prensa. Una capacidad de acumulación insuficiente puede detener la prensa a pesar de un ciclo de prensado corto.
Los ingenieros deben trazar cada minuto desde la entrada del tablero en bruto hasta la aceptación posterior. Esto revela si una reducción propuesta del tiempo de ciclo crea un nuevo cuello de botella en otra parte.
¿Cómo deben calcular los gerentes de proyecto la capacidad realista de la prensa?
La capacidad teórica se calcula a partir de los tableros por ciclo, los ciclos por hora, las horas operativas planificadas y el número de días de producción disponibles. Es útil, pero incompleta.
La capacidad realista debe descontar el mantenimiento planificado, el calentamiento inicial, los cambios de receta, la escasez de materiales, las inspecciones de calidad, las pausas de los operadores, las paradas menores y los tableros rechazados que requieren sustitución.
Un cálculo práctico comienza con el tiempo de ciclo medio validado, en lugar del ciclo registrado más rápido. Después debe aplicarse un factor de disponibilidad realista basado en el historial operativo o en los supuestos del proyecto.
Por ejemplo, una prensa que completa cuatro tableros cada seis minutos tiene una producción teórica de cuarenta tableros por hora antes de considerar cualquier tiempo de inactividad o panel rechazado.
Si la línea logra un ochenta por ciento de disponibilidad y un noventa y cinco por ciento de calidad a la primera pasada, la producción esperada de tableros buenos será significativamente menor que el máximo teórico utilizado en los folletos.
Mida el ciclo en elementos separados
Dividir el tiempo de ciclo en elementos hace que el trabajo de mejora sea más eficaz. Realice un seguimiento separado de la carga, el cierre, el aumento de presión, el calentamiento y curado, la apertura, la descarga y la transferencia.
Cuando predomina el período de curado, investigue la humedad del tablero, la formulación del adhesivo, la uniformidad de temperatura y las condiciones de transferencia de calor. No se centre primero en la aceleración del transportador.
Cuando predominan la carga y descarga, evalúe la automatización, el diseño de utillajes, los movimientos del operador, la disposición de las pilas, la alineación de paneles y la sincronización con los equipos anteriores y posteriores.
Cuando predomina la variación del ciclo, examine la consistencia del material entrante, la precisión de los sensores, la estabilidad hidráulica, las prácticas de los operadores, el estado de mantenimiento y la disciplina en el control de recetas.
Un historiador de datos o un sencillo panel de producción puede mostrar el tiempo de ciclo medio, el tiempo de ciclo máximo, las causas de inactividad, las tendencias de temperatura y la calidad a la primera pasada por receta de producto.
Utilice los datos de calidad para establecer el límite inferior
El límite inferior del tiempo de ciclo se establece mediante calidad verificada, no por la velocidad de la máquina. Los tableros deben cumplir las normas de resistencia de unión, espesor, apariencia, planitud y durabilidad.
Realice pruebas controladas que reduzcan el tiempo de ciclo en incrementos definidos. Ensaye las muestras después del acondicionamiento, en lugar de basarse exclusivamente en una inspección visual inmediata a la salida de la prensa.
Las pruebas relevantes pueden incluir resistencia de unión interna, resistencia al pelado, recuperación del espesor, apariencia superficial, distribución de humedad, emisiones de formaldehído y rendimiento de mecanizado cuando corresponda.
Documente la ventana de proceso aprobada, incluido el rango aceptable de humedad del tablero, la temperatura de la platina, las etapas de presión, el tiempo de ciclo objetivo y las acciones correctivas ante desviaciones.
Este enfoque proporciona límites claros al personal de operaciones y otorga a la dirección del proyecto la confianza de que las mejoras de capacidad no dependen de ajustes inestables o no verificados.
¿Qué características del equipo ayudan a reducir el tiempo de ciclo sin aumentar el riesgo?
La mejor configuración de una prensa en caliente para tableros de muebles combina una capacidad de calentamiento adecuada, control de presión constante, sensores precisos, manipulación eficiente y controles que preservan las recetas de proceso validadas.
Una construcción uniforme de las platinas y circuitos de calefacción fiables son esenciales. Una temperatura nominal alta es menos útil que una temperatura estable y repetible en toda la superficie de prensado.
Los perfiles programables de presión multietapa pueden adaptarse a diferentes materiales y sistemas de cola. Permiten una aproximación rápida, contacto controlado, cambios de presión programados y condiciones de liberación repetibles.
El movimiento servo-controlado o hidráulico bien diseñado puede reducir el tiempo de movimiento no productivo, pero la selección debe considerar la capacidad de mantenimiento, el acceso a repuestos y el soporte de servicio local.
El posicionamiento automático de paneles es especialmente valioso para paneles grandes, recubrimientos frágiles y trabajos de alto volumen. Mejora la repetibilidad y reduce el tiempo que los operadores dedican a corregir la alineación.
Los sistemas de seguridad integrados no deben considerarse obstáculos para la velocidad. Los resguardos adecuados, los enclavamientos, las cortinas de luz y las zonas seguras de carga favorecen una producción estable y protegen al personal.
El diagnóstico remoto y la recopilación de datos de producción pueden reducir el tiempo de recuperación después de fallos. También ayudan a los equipos de mantenimiento a identificar pérdidas recurrentes antes de que afecten al cumplimiento de las entregas.
¿Cómo pueden los equipos evitar errores comunes de optimización del tiempo de ciclo?
Un error común es considerar el tablero producido con éxito más rápidamente como prueba de que todo el proceso de producción puede funcionar a esa velocidad bajo todas las condiciones de material.
Otro error es aumentar la temperatura o la presión para compensar un mal acondicionamiento del tablero, una aplicación desigual de cola, platinas desgastadas o una preparación de material inconsistente.
Estos atajos pueden aumentar el consumo de energía y los defectos, al tiempo que ocultan la limitación real. A menudo producen una producción inestable que dificulta la gestión de los compromisos de entrega.
Los equipos también deben evitar evaluar la prensa de forma aislada. La mejor decisión de equipo depende del flujo de materiales, la dotación de personal, la distribución de la planta, los recursos de mantenimiento, la capacidad de los servicios y los patrones de pedidos.
Las conversaciones con proveedores deben incluir muestras reales de tableros, la combinación de producción prevista, las normas de calidad requeridas, la automatización planificada y la producción objetivo por turno, en lugar de solo las dimensiones de la máquina.
Un proveedor con experiencia en maquinaria para madera puede ayudar a definir el tonelaje de la prensa, el tamaño de la platina, el método de calentamiento, la disposición de carga, los controles y los equipos auxiliares según el caso operativo real.
Conclusión: seleccione el ciclo probado más corto, no el ciclo declarado más rápido
El tiempo de ciclo de una prensa en caliente para tableros de muebles está determinado por los efectos combinados del estado del material, el rendimiento térmico, el curado del adhesivo, el control de presión, la eficiencia de manipulación y los límites de calidad.
Para los gerentes de proyecto, la decisión correcta se basa en la producción de tableros buenos, la disponibilidad operativa, el consumo de energía, las necesidades de mantenimiento y el equilibrio de la línea posterior, en lugar de la velocidad de ciclo destacada.
Las recetas validadas, el material entrante estable, la medición precisa y la automatización coordinada suelen proporcionar mejoras de capacidad más sostenibles que los ajustes agresivos de temperatura o presión por sí solos.
Al evaluar todo el sistema de producción, los fabricantes pueden especificar una prensa en caliente que respalde una calidad constante de los tableros de muebles, entregas predecibles y un menor coste de producción a lo largo del tiempo.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.