

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cuándo una prensa en caliente para la industria de tableros para muebles necesita mayor presión
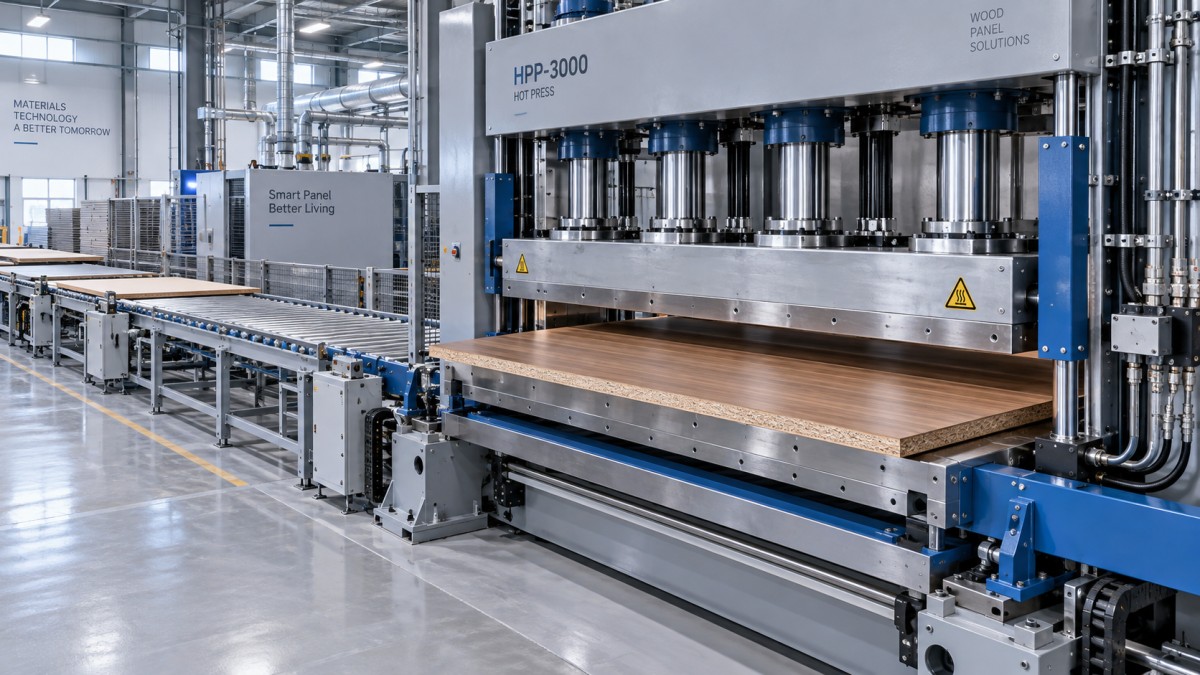
Una prensa para tableros de muebles necesita mayor presión solo cuando la presión existente es demostrablemente insuficiente en la línea de encolado o en toda la superficie del panel. Una mayor capacidad en toneladas no supone automáticamente una mejora de calidad. En muchas situaciones de producción, una unión débil, bordes levantados, contacto irregular de la chapa o espesor inconsistente pueden parecer problemas de presión, pero en realidad están causados por un paralelismo deficiente de las placas, una aplicación incorrecta del adhesivo, un contenido de humedad inadecuado o una carga excesiva del panel.
La pregunta práctica no es «¿Cuánta más presión puede generar la prensa?». Es «¿Qué presión llega uniformemente al material durante el ciclo de prensado requerido?». Para una evaluación técnica, la decisión correcta comienza con la construcción del tablero, las dimensiones del panel, el sistema adhesivo y la producción esperada. Aumentar la presión se justifica cuando estos factores muestran que la máquina actual no puede proporcionar una compresión estable y uniforme sin prolongar el tiempo de ciclo ni generar defectos.
Comience por diferenciar la falta de presión de la inestabilidad del proceso
Una prensa en caliente para aplicaciones de la industria de tableros para muebles puede procesar contrachapado, paneles revestidos de tablero de partículas, trabajos de laminado de MDF, prensado de chapa, revestimientos de puertas, recubrimientos decorativos o componentes laminados para muebles. Estos trabajos no responden a la presión de la misma manera. Una prensa que funciona bien con paneles pequeños de contrachapado puede resultar insuficiente al utilizarse con tableros de gran formato, sustratos más densos, construcciones más gruesas o materiales que requieren contacto en toda la superficie.
Antes de especificar una prensa de mayor presión, revise los síntomas a nivel del tablero terminado. Los problemas realmente relacionados con la presión suelen manifestarse como contacto incompleto entre capas, deslaminación localizada, consolidación deficiente cerca de los bordes del panel, huecos visibles alrededor de superficies curvas o irregulares, o calidad de unión variable entre diferentes posiciones de la misma carga. Los defectos que aparecen aleatoriamente de un lote a otro, en lugar de repetirse en la misma zona del tablero, suelen indicar problemas de preparación del adhesivo, acondicionamiento del material, prácticas de carga o control de temperatura.
La presión debe considerarse una parte de una ventana de prensado controlada. Esta ventana también incluye la temperatura de las placas, el tiempo de permanencia, la velocidad de cierre, el tiempo abierto del adhesivo, la humedad del tablero, la construcción de la pila y la distribución de la presión. Aumentar la presión sin modificar el resto del proceso puede ocultar temporalmente un problema o crear uno nuevo, como juntas con falta de adhesivo, superficies de sustrato aplastadas, expulsión excesiva de resina o deflexión de las placas.
Calcule a partir del área efectiva de prensado, no solo de las toneladas de la máquina
Los proveedores de prensas suelen indicar la capacidad en toneladas totales, mientras que los requisitos de producción se expresan de forma más significativa como presión sobre el área de trabajo. La misma fuerza total produce resultados muy diferentes en un panel pequeño y en uno grande. Una prensa que parece potente sobre el papel puede proporcionar una presión unitaria insuficiente cuando la placa se carga por completo.
La relación básica es:
Fuerza de prensado requerida = presión superficial objetivo × área del panel cargado
El área cargada debe representar la superficie real sometida a presión, incluida toda la huella del panel o la huella combinada de varias piezas prensadas al mismo tiempo. No debe basarse únicamente en las dimensiones nominales de la placa. Una placa grande que trabaja con componentes pequeños situados en el centro tiene un requisito de fuerza diferente al de la misma placa que transporta un tablero para muebles de tamaño completo.
En la revisión técnica, considere también un margen operativo realista. La prensa no debería tener que funcionar a su máxima capacidad hidráulica en cada ciclo. Un margen favorece un control constante, permite variaciones en el espesor del material y la disposición de la carga, y reduce la dependencia de la operación a presión máxima. El tamaño de este margen depende de la aplicación, pero el principio es sencillo: la fuerza requerida debe estar disponible en condiciones normales de producción, no solo en condiciones ideales de prueba.
Una evaluación útil compara la presión unitaria requerida al área máxima cargada con la presión que la máquina puede mantener en toda esa área. Esto evita seleccionar una prensa más grande simplemente porque una cifra de tonelaje total parece más adecuada.
Cuándo se necesita realmente una presión más alta
Existen varias condiciones en las que normalmente se justifica una capacidad de prensado adicional. La primera es un aumento planificado del tamaño del panel manteniendo la misma construcción del tablero y el mismo estándar de producción. Una mayor superficie requiere una mayor fuerza total. La segunda es un cambio de conjuntos de paneles relativamente tolerantes a construcciones que exigen un contacto más firme y uniforme, como ciertas aplicaciones de chapa o laminado en las que los huecos locales son inaceptables.
Una tercera condición es la necesidad de mantener un ciclo controlado a medida que aumenta el volumen de producción. A veces, la prensa existente puede producir paneles aceptables solo prolongando el tiempo de permanencia, reduciendo el área cargada o evitando los materiales más exigentes. En esa situación, una capacidad adicional puede formar parte de una solución de producción viable, siempre que el rendimiento térmico y el comportamiento de curado del adhesivo también permitan un ciclo más corto o más completo.
Una presión más alta también puede ser adecuada cuando la deflexión medida de las placas o una carga desigual muestran que la superficie de trabajo no mantiene un contacto adecuado en las zonas exteriores de una carga completa. Sin embargo, una mayor fuerza hidráulica por sí sola no corrige una placa con soporte deficiente, desalineada o insuficientemente rígida. La estructura de la prensa y el diseño de las placas deben evaluarse junto con la capacidad de presión.
Condiciones en las que una mayor presión puede empeorar el tablero
La presión se utiliza con frecuencia en exceso como respuesta a defectos de unión. Los sistemas adhesivos necesitan suficiente presión para unir las superficies y mantener el contacto durante el curado, pero también necesitan una condición adecuada de línea de unión. Una fuerza excesiva puede expulsar el adhesivo de la interfaz, especialmente cuando la cantidad aplicada ya es baja o las superficies son muy lisas. La junta resultante puede parecer firmemente comprimida inmediatamente después del prensado, pero tener una integridad de unión limitada.
Los tableros de partículas de baja densidad y algunos materiales de núcleo ligero requieren especial precaución. Una presión elevada puede dejar marcas visibles de compresión, reducir el espesor, dañar los bordes o crear una densidad desigual en todo el panel. Las superficies decorativas también pueden presentar marcación por transferencia, transferencia de textura o variación de brillo cuando la combinación de presión y temperatura es demasiado agresiva.
Los defectos relacionados con la humedad no deben resolverse aumentando la fuerza. Los tableros con un contenido de humedad inadecuado pueden producir ampollas relacionadas con el vapor, mala transferencia de calor, movimiento dimensional o curado inconsistente. Una mayor presión puede alterar la apariencia del defecto sin corregir la condición subyacente del material. Del mismo modo, una zona fría de la placa o una medición inexacta de la temperatura no pueden compensarse de forma fiable con una presión hidráulica más alta.
Verifique la distribución de presión antes de cambiar la especificación de la prensa
Una prensa no funciona como un único punto de fuerza. Debe aplicar fuerza de manera uniforme sobre una amplia superficie calentada, repetidamente, durante los patrones normales de carga. La distribución desigual es una de las razones más importantes por las que una prensa nominalmente adecuada proporciona resultados inconsistentes.
Comience por el paralelismo de las placas. Durante el cierre, las placas superior e inferior deben encontrarse de forma controlada y paralela. La desalineación puede generar contacto de alta presión en un lado y dejar el otro lado insuficientemente comprimido. Busque defectos recurrentes cerca de las mismas esquinas, a lo largo de un borde o en una ubicación constante en prensas de múltiples aberturas. Estos patrones ofrecen más información que un informe general de mala unión.
A continuación, inspeccione el estado de las placas y de las placas intermedias, si las hubiera. La deformación, los daños superficiales, la contaminación acumulada o un comportamiento térmico desigual pueden afectar al contacto. Las placas intermedias deben ser planas, adecuadas para el rango de temperatura y manipularse correctamente; una placa deformada puede introducir variaciones de presión incluso cuando la estructura principal de la prensa está en buen estado.
La simetría de la carga también es importante. Una disposición desigual puede hacer que la prensa trabaje en una condición descentrada. Esto es especialmente relevante cuando se prensan juntos componentes de diferentes tamaños o cuando solo se carga una parte de una placa grande. Revise los patrones reales de carga de los operarios en lugar de suponer que todos los ciclos utilizan paneles centrados de tamaño completo.
Evidencia práctica que se debe recopilar
- Defectos del tablero terminado registrados por ubicación, lado y orientación del panel.
- Área máxima real cargada y diseños de carga utilizados durante los turnos normales.
- Lecturas de presión durante las fases de cierre, mantenimiento y liberación.
- Uniformidad de la temperatura de las placas en toda la superficie de trabajo.
- Mediciones de espesor antes y después del prensado, especialmente para tableros de baja densidad.
- Condición de aplicación del adhesivo, tiempo abierto y patrón visible de expulsión.
- Historial de mantenimiento relacionado con cilindros hidráulicos, sellos, guías, placas y sistemas de nivelación.
Esta evidencia ayuda a distinguir un problema de capacidad de un problema de estado de la máquina o de control del proceso. También proporciona a los diseñadores de equipos información suficiente para recomendar una configuración de prensa basada en la aplicación real, en lugar de una única solicitud de tonelaje.
La presión debe corresponderse con el comportamiento del adhesivo y la transferencia de calor
En el prensado en caliente, el adhesivo no cura simplemente porque se aplique fuerza. El calor debe llegar a la línea de unión, y el adhesivo debe mantenerse dentro de su rango de trabajo el tiempo suficiente para que el conjunto se consolide. Una velocidad de cierre más rápida puede ser beneficiosa para la productividad en algunos procesos, pero también puede desplazar el adhesivo o atrapar aire si la pila de materiales no se prepara correctamente.
Revise si la prensa existente alcanza la temperatura prevista de las placas y la mantiene de forma constante durante todo el ciclo. La variación de temperatura en una placa puede crear defectos aparentes de presión porque una región cura de manera diferente a otra. El tiempo de prensado debe evaluarse entonces junto con el espesor del núcleo, la conductividad térmica de los materiales y las indicaciones de procesamiento del fabricante del adhesivo.
Las rampas de presión pueden ser más útiles que un simple objetivo de presión máxima. Algunos conjuntos se benefician de un contacto inicial controlado seguido de la fuerza total de prensado, mientras que otros requieren una consolidación rápida para evitar el movimiento de la superficie. El perfil correcto depende de la construcción del material. Una máquina con capacidad de presión adecuada pero control limitado sobre el cierre, el mantenimiento y la descompresión puede no proporcionar una calidad de tablero repetible.
Elija la arquitectura de la prensa según la condición normal de producción más exigente
La especificación correcta suele basarse en el tablero más exigente que se producirá de forma rutinaria, no en un componente pequeño ocasional ni en un máximo teórico que nunca se cargará. Defina las dimensiones del panel, los tipos de sustrato, el rango de espesores, la configuración de capas, el ciclo de prensado y los criterios de calidad antes de seleccionar la capacidad.
Para paneles grandes de muebles, la rigidez de las placas y la disposición de los soportes son tan importantes como la fuerza total. El diseño debe resistir la deflexión en toda la anchura de trabajo. La disposición de los cilindros, la rigidez del bastidor, la precisión de las guías y el control hidráulico afectan a si la presión nominal se convierte en presión utilizable sobre la superficie del panel. Las prensas de múltiples aberturas añaden otra consideración: cada abertura debe cerrar de forma uniforme y la carga debe equilibrarse a través de la pila.
La altura de apertura merece una atención independiente. Una máquina de alta presión con una apertura insuficiente puede limitar la carga práctica, el uso de placas intermedias o las futuras variaciones de producto. Por el contrario, una altura de apertura excesiva puede afectar a la eficiencia del ciclo y a las dimensiones de la máquina. La apertura requerida debe definirse a partir de la pila completa de producción, incluido el espesor del tablero, las herramientas, las placas intermedias y el espacio libre para una manipulación segura.
Un proceso de decisión riguroso para una actualización
- Defina el tamaño máximo normal del panel y todas las construcciones de tablero previstas.
- Establezca la presión unitaria requerida para cada construcción utilizando los requisitos del adhesivo, sustrato y superficie.
- Calcule la fuerza total correspondiente en el área cargada más grande.
- Revise los defectos actuales por ubicación para identificar causas relacionadas con la distribución, la temperatura, el adhesivo o el material.
- Confirme la planitud y el paralelismo de las placas, el estado del bastidor y el rendimiento hidráulico real antes de atribuir los defectos a un tonelaje insuficiente.
- Compruebe si la tasa de producción deseada modifica el tiempo de permanencia, la demanda de calentamiento o las prácticas de carga.
- Especifique un margen de fuerza y funciones de control que permitan un funcionamiento repetible sin uso constante de la presión máxima.
Una prensa en caliente de mayor capacidad se justifica cuando esta revisión muestra que la presión unitaria cae por debajo del requisito del proceso en el área de trabajo real, o cuando el equipo actual no puede mantener un contacto uniforme y las condiciones de ciclo requeridas dentro de su rango operativo normal. Cuando la evidencia indica, en cambio, calentamiento desigual, mala alineación, ajustes inadecuados del adhesivo, variación de humedad o placas dañadas, estos problemas deben corregirse primero. Comprar más tonelaje sin resolverlos puede aumentar la carga operativa y mantener el problema original de calidad del tablero.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.