


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Cuándo es adecuada una línea de producción de carpintería llave en mano para la producción de muebles de panel?
Para una fábrica de muebles de panel, la decisión de instalar una Línea de Producción de Carpintería Llave en Mano rara vez consiste en adquirir “más automatización”. Se trata de eliminar la fricción operativa que surge cuando la producción supera lo que las máquinas independientes, las transferencias manuales y la programación basada en hojas de cálculo pueden gestionar de forma fiable. Una sierra independiente, una canteadora, una máquina de taladrado y una estación de embalaje pueden funcionar bien en un taller pequeño. Sin embargo, cuando aumenta el volumen de pedidos, las brechas entre estas máquinas suelen convertirse en la verdadera fuente de retrasos, retrabajos e incumplimientos en las fechas de entrega.
El momento adecuado para una línea integrada no se define por una cifra universal de producción. Depende de la combinación de cuerpos de armarios, armarios roperos, muebles de oficina, estanterías, componentes de cocina y pedidos personalizados que una fábrica debe procesar cada día. Cuanto más frecuentemente cambian los paneles de tamaño, material, acabado y patrón de taladrado, más importante resulta gestionar el flujo de trabajo como un sistema conectado en lugar de como una colección de puestos de trabajo individuales.
El punto en el que las máquinas independientes empiezan a generar pérdidas ocultas
Muchos proyectos de expansión comienzan con una idea razonable: añadir una máquina allí donde aparece el cuello de botella. Si el corte es lento, se compra una sierra de paneles más grande o un CNC de nesting. Si el canteado retrasa el montaje, se añade una canteadora más rápida. Si aumentan las colas de taladrado, se incorpora un centro de taladrado CNC. Este enfoque puede funcionar cuando la demanda es estable y la distribución existente aún permite un flujo de materiales sencillo.
El problema es que los cuellos de botella se desplazan. Una sierra más rápida puede simplemente enviar más piezas a un área de clasificación ya congestionada. Una canteadora de alto rendimiento puede quedar infrautilizada porque los operarios todavía están buscando los paneles cortados correctos. Un centro de taladrado puede esperar lotes porque los componentes no se secuenciaron correctamente en los procesos anteriores. En estas situaciones, la fábrica no necesariamente carece de capacidad de maquinaria; carece de capacidad coordinada.
Una solución llave en mano empieza a ser adecuada cuando los responsables de proyecto observan repetidamente síntomas como trabajo sin terminar acumulado entre procesos, identificación manual frecuente de paneles, operarios que desplazan tableros a distancias mayores de lo previsto o planes de producción modificados porque un departamento se retrasa. No son problemas menores de orden y organización. Indican que la producción está limitada por el flujo, no solo por la velocidad de las máquinas.
Otra señal de advertencia es el creciente coste de “mantener las cosas en movimiento”. Los supervisores pueden dedicar una cantidad desproporcionada de tiempo a asignar lotes, localizar piezas faltantes, equilibrar horas extra o decidir qué pedido urgente debe saltarse la ruta normal. Cuando el responsable de producción se convierte en la conexión manual entre todos los procesos, la planta ya funciona como una línea sin contar con la estructura física y digital de una.
Producción de muebles de panel que suele beneficiarse de la integración
Una Línea de Producción de Carpintería Llave en Mano suele ser más adecuada para fábricas que producen productos repetibles basados en paneles en un volumen significativo: cocinas modulares, armarios roperos, muebles desmontables, escritorios de oficina, sistemas de almacenamiento, estructuras de armarios y productos similares fabricados con MDF, tableros de partículas, contrachapado o tableros laminados. La repetibilidad es importante porque la automatización depende de reglas predecibles de manipulación de paneles, secuencias de mecanizado y puntos de control de calidad.
Esto no significa que una fábrica deba producir únicamente productos estándar. Muchas plantas de muebles de panel necesitan gestionar una gran cantidad de tamaños y configuraciones. Lo importante es si esas variaciones pueden gestionarse a partir de una lista de materiales estructurada y datos de mecanizado. Si un pedido de armario puede convertirse en instrucciones fiables de corte, canteado, taladrado y etiquetado, una línea integrada puede gestionar las variaciones mucho mejor que un flujo de trabajo manual por lotes.
Por el contrario, un taller altamente personalizado puede no necesitar una línea completa de inmediato. Si cada trabajo implica materiales inusuales, frecuentes ajustes manuales, formas irregulares o detalles de construcción cambiantes, los equipos independientes flexibles pueden seguir siendo la mejor opción comercial. La automatización es valiosa, pero no debería obligar a una fábrica a adoptar un modelo de producción que entre en conflicto con su combinación real de ventas.
La pregunta clave no es: “¿Cuántos tableros procesamos?”. Una pregunta mejor es: “¿Cuántas veces deben tocarse, comprobarse, clasificarse o trasladarse los mismos paneles antes de estar listos para el montaje?”. Si la respuesta es alta, la integración de la línea merece una consideración seria.
Dónde una línea de producción integrada marca la mayor diferencia operativa
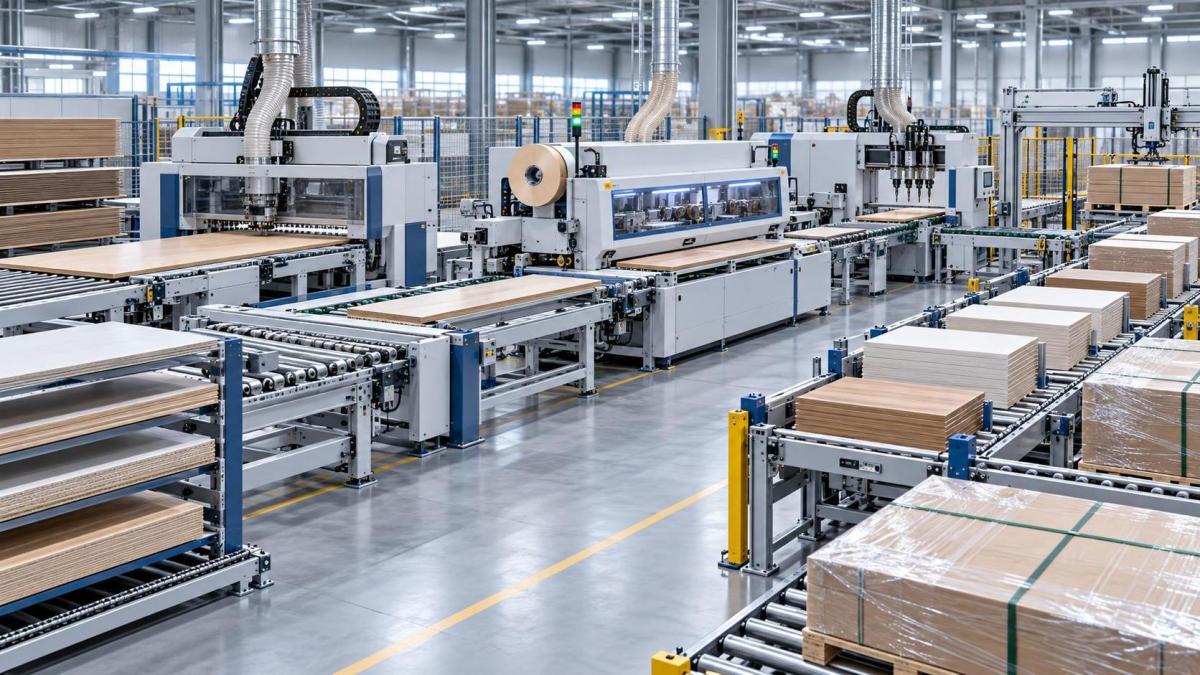
En una línea de muebles de panel bien planificada, el movimiento de materiales sigue la ruta del producto en lugar de la comodidad del operario. Los tableros entran por el almacenamiento y la carga, pasan al corte o nesting, reciben identificación y luego continúan por el canteado, taladrado, fresado cuando sea necesario, clasificación, inspección y embalaje. La secuencia exacta varía, pero el principio sigue siendo el mismo: cada proceso debe recibir el componente correcto en el momento adecuado sin manipulación innecesaria.
Para los equipos de proyecto, esto cambia el debate de las especificaciones individuales de las máquinas al comportamiento del sistema. Una sierra puede tener una velocidad de corte impresionante, pero ¿pueden los equipos posteriores aceptar esa producción? ¿Pueden las etiquetas seguir siendo legibles después del mecanizado y la manipulación? ¿El búfer ofrece suficiente margen para las variaciones normales sin convertirse en un almacén de paneles semiterminados? ¿Existe una ruta práctica para rehacer las piezas rechazadas sin interrumpir el flujo principal?
Estos detalles son los que determinan el éxito o el fracaso de los proyectos llave en mano. Una línea que parece eficiente en un plano de distribución puede resultar incómoda en operación si ignora cuestiones reales como las rutas de las carretillas elevadoras, la conducción de la extracción de polvo, el acceso para mantenimiento, la orientación de los paneles, el relevo de turnos o la ubicación de la zona de preparación de productos terminados. La planificación experimentada de proyectos es menos llamativa que la selección de maquinaria, pero evita cambios costosos después de la instalación.
La etapa de acabado puede determinar la capacidad real de la línea
Para las fábricas que producen sus propios tableros decorativos, la laminación debe considerarse como parte de la estrategia de producción y no como una tarea independiente de preparación de materiales. La escasez de tableros acabados, una calidad de superficie inconsistente o cambios lentos en el departamento de prensado afectarán a todos los procesos posteriores.
Una prensa de ciclo corto es relevante cuando la fábrica necesita laminar papel impregnado de melamina sobre MDF, tablero de partículas o contrachapado mediante un proceso controlado y repetible. Por ejemplo, laMáquina de Prensa en Caliente de Ciclo Corto para Laminación de Papel de Melamina para MDF, Tablero de Partículas y Contrachapado está diseñada para el procesamiento de chapas por ambas caras con alimentación transversal. Su capacidad de prensado especificada de 2000 toneladas, sistema de calentamiento por aceite de conducción térmica, control PLC y pantalla táctil, así como velocidad de entrada y salida ajustable, indican el tipo de equipo utilizado en operaciones de acabado de tableros de mayor rendimiento.
En la práctica, la cuestión importante no es simplemente la fuerza de prensado o la potencia instalada. Es si la uniformidad de temperatura, el ciclo de prensado, la alineación de los tableros, la carga y la descarga están adaptados al papel decorativo, al estado del sustrato y al acabado superficial requerido. Las superficies de alto brillo, mate, texturizadas, grabadas y con veta de madera pueden imponer diferentes exigencias respecto al estado de las placas y al control del proceso. Las placas calefactoras rectificadas con precisión y las almohadillas de amortiguación adecuadas pueden ayudar a reducir riesgos como una adhesión irregular, burbujas o defectos visibles en la superficie, pero el resultado final sigue dependiendo de una gestión rigurosa de los materiales y del proceso.
Cuándo la automatización resuelve un problema de mano de obra y cuándo no
La disponibilidad de mano de obra suele ser una razón para estudiar una línea llave en mano, especialmente cuando es difícil contratar o retener operarios cualificados. Los sistemas automatizados de carga, transferencia de paneles, alineación, etiquetado, apilado y retorno pueden reducir las tareas manuales repetitivas y hacer que la producción dependa menos de unas pocas personas con experiencia. Es una ventaja legítima, especialmente para plantas que trabajan en múltiples turnos.
Sin embargo, la automatización no elimina la necesidad de personal capacitado. Cambia dónde se requiere su atención. En lugar de transportar paneles manualmente y clasificar pilas, los operarios deben comprender el estado de las máquinas, la calidad de los materiales, las instrucciones del software, el estado de las herramientas y la gestión de excepciones. Si la fábrica no dispone de un plan de formación de operarios, mantenimiento preventivo, gestión de repuestos o disciplina básica de datos de producción, una línea sofisticada puede quedar infrautilizada.
Los responsables de proyecto deben ser especialmente prudentes al asumir que la automatización corregirá datos de pedido deficientes. Dimensiones de paneles incorrectas, información incompleta sobre herrajes, convenciones de nomenclatura incoherentes y cambios tardíos de diseño pueden recorrer una línea automatizada más rápidamente de lo que recorren un taller manual. El resultado no es eficiencia; es una producción más rápida de piezas incorrectas.
Una comprobación práctica de adecuación antes de comprometerse con un proyecto llave en mano
Antes de elegir una solución completa, trace el proceso actual mediante observaciones reales en lugar de tiempos de ciclo supuestos. Siga varios pedidos desde el tablero en bruto hasta los componentes embalados. Registre dónde esperan los paneles, con qué frecuencia se manipulan, dónde falla la identificación y qué causa las repeticiones de fabricación. Incluya el trabajo incómodo que rara vez aparece en un diagrama formal de proceso: buscar componentes faltantes, separar lotes mezclados, volver a comprobar etiquetas y desplazar tableros alrededor de un pasillo bloqueado.
Las siguientes condiciones suelen respaldar una justificación comercial más sólida para una línea conectada:
- La producción está limitada por la manipulación repetida y las esperas entre las máquinas existentes.
- La demanda de productos es suficientemente estable como para justificar una ruta de producción planificada, incluso si los tamaños y las configuraciones varían.
- Los pedidos pueden convertirse en listas de corte, programas de mecanizado y etiquetas de paneles fiables.
- La instalación dispone de espacio suficiente para el flujo de máquinas, búferes, captación de polvo, infraestructura eléctrica, acceso de mantenimiento y movimiento seguro de materiales.
- La dirección está preparada para estandarizar la codificación de piezas, la disciplina de programación, los controles de calidad y las responsabilidades de mantenimiento.
- La inversión se evalúa frente al coste operativo total, no solo frente al precio de compra de cada máquina.
Por el contrario, puede ser prematuro instalar una línea llave en mano completa cuando las previsiones de ventas son inciertas, la distribución de la fábrica no puede admitir un flujo lógico o las especificaciones básicas de los productos cambian con demasiada frecuencia para establecer rutas fiables. En esos casos, un plan por fases puede ser más sensato: mejorar primero la preparación de datos y el etiquetado, sustituir el verdadero cuello de botella y después añadir módulos de automatización a medida que la demanda se aclare.
No trate la distribución, los servicios auxiliares y el servicio técnico como aspectos secundarios
Un proyecto llave en mano es un proyecto de ingeniería, no solo un ejercicio de compra. La carga eléctrica, el aire comprimido, la extracción de polvo, la gestión térmica, las cimentaciones cuando sean necesarias, las rutas de transporte, la secuencia de instalación y el acceso para servicio técnico requieren una revisión temprana. Esto es especialmente importante para las prensas y otros equipos pesados. Las dimensiones nominales de una máquina no son lo mismo que el espacio necesario para cargar materiales, retirar paneles, mantener componentes hidráulicos o acceder de forma segura a los armarios de control.
El papel del proveedor debe ir más allá del envío de equipos. Qingdao Zhongding Machinery Co., Ltd., con más de 20 años en la fabricación y exportación de maquinaria para carpintería, aborda las soluciones completas de carpintería prestando atención a la fiabilidad de los equipos, el soporte técnico, la disponibilidad de repuestos y la respuesta posventa. Estos elementos son importantes porque las líneas de producción son activos operativos a largo plazo. Un precio inicial bajo tiene un valor limitado si más adelante resulta difícil obtener piezas de repuesto, solución de problemas o soporte de procesos.
Durante las conversaciones técnicas, solicite claridad sobre los límites de la línea. ¿Qué transportadores, cargadores, dispositivos de seguridad, interfaces de software, conexiones de aspiración de polvo y tareas de puesta en marcha están incluidos? ¿Quién es responsable de coordinar los sistemas de terceros? ¿Qué condiciones del sitio deben estar listas antes de la instalación? Las líneas de responsabilidad imprecisas son una fuente habitual de presión sobre el calendario durante la puesta en marcha.
La decisión consiste en el control, no en la automatización máxima
Una Línea de Producción de Carpintería Llave en Mano se adapta a la producción de muebles de panel cuando la fábrica necesita controlar el flujo entre varios procesos conectados, no simplemente aumentar la velocidad de una máquina. Resulta más convincente cuando los pedidos recurrentes, la creciente presión laboral, los errores frecuentes de manipulación, los requisitos de calidad de superficie y los compromisos de entrega revelan los límites de una producción desconectada.
Los mejores proyectos normalmente no son ni los más pequeños ni los más automatizados sobre el papel. Son los que se dimensionan en torno a la combinación real de productos de la fábrica, la infraestructura disponible, la estrategia de materiales y la disciplina operativa. Comience por el proceso que causa más interrupciones diarias, pruebe el flujo propuesto con pedidos reales y asegúrese de que cada sección automatizada tenga un propósito claro. Así es como una línea completa se convierte en una herramienta de producción práctica en lugar de una costosa colección de máquinas.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.