


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué maquinaria reduce los costos de mano de obra en la producción de muebles?
Dónde se acumulan realmente los costes laborales
La maquinaria que reduce los costes laborales de forma más eficaz en la producción de muebles suele ser la que elimina la manipulación, medición, posicionamiento y retrabajo repetidos en operaciones de gran volumen. Para las fábricas de muebles de panel, esto normalmente implica una combinación de centros de nesting CNC o sierras seccionadoras, canteadoras automáticas, equipos de taladrado CNC y sistemas automatizados de lijado. La mejor elección depende de dónde invierten actualmente su tiempo los empleados, no de qué máquina tiene el mayor nivel de automatización.
Una fábrica puede emplear a muchas personas sin tener una única estación claramente «intensiva en mano de obra». Un operario puede cortar paneles, otro etiquetar y clasificar piezas, varios trabajadores aplicar y recortar el canteado, y los ensambladores dedicar tiempo a corregir errores de posición de agujeros o a buscar el siguiente componente. Por tanto, el coste laboral suele estar integrado en la espera, el movimiento, la inspección y la corrección. Una máquina que solo acorta el ciclo de corte puede no reducir mucho la nómina si la clasificación manual y el procesamiento posterior permanecen sin cambios.
Para la mayoría de los fabricantes de muebles, la pregunta útil es: ¿qué operación tiene suficiente repetición, volumen y flujo de trabajo predecible para que una máquina pueda sustituir varias intervenciones manuales sin crear otro cuello de botella en otra parte?
Equipos de corte: elegir entre cortar más rápido y reducir los pasos de manipulación
El corte de paneles suele ser la primera área considerada para la automatización porque afecta a casi todos los procesos posteriores. Sin embargo, las distintas máquinas de corte reducen la mano de obra de maneras diferentes.
Una sierra de viga o sierra seccionadora automática puede reducir sustancialmente la medición manual y el trabajo de corte repetitivo cuando una fábrica procesa grandes volúmenes de materiales en lámina estandarizados. Una vez preparados los programas de corte, los operarios pueden procesar listas de corte con dimensiones más uniformes y menos trabajo de trazado en la máquina. Esto resulta especialmente útil para estructuras de armarios, guardarropas, muebles de oficina y otros productos fabricados con tablero melamínico, MDF, contrachapado o tablero de partículas.
Su efecto de ahorro de mano de obra es mayor cuando los tamaños de las láminas, las dimensiones de las piezas y la producción diaria son relativamente estables. Si los trabajadores actualmente marcan los tableros manualmente, empujan el material a través de una sierra de mesa deslizante y verifican repetidamente las dimensiones, una sierra automática puede eliminar gran parte de ese esfuerzo rutinario. También puede reducir el trabajo destinado a corregir cortes inconsistentes antes del canteado o del ensamblaje.
Sin embargo, una sierra seccionadora no elimina la necesidad de gestionar las piezas después del corte. Los componentes pequeños aún deben identificarse, apilarse, protegerse contra daños y enviarse a la siguiente estación correcta. Una fábrica que aumenta la capacidad de corte sin mejorar el etiquetado o el flujo de materiales puede simplemente trasladar la mano de obra del corte a la clasificación.
Un centro de nesting CNC suele ser una mejor herramienta para reducir mano de obra en la producción de productos variados, muebles personalizados y operaciones con cambios de diseño frecuentes. Puede cortar formas, perforar agujeros, crear ranuras y mecanizar características especiales a partir de una lámina en una secuencia programada. Esto reduce el número de veces que un operario debe mover un panel entre máquinas independientes de corte, taladrado y fresado.
Esta flexibilidad implica una condición: el nesting CNC depende de planos fiables, software de nesting, gestión de herramientas y carga de materiales. Un programa mal preparado puede producir rápidamente un lote completo de componentes incorrectos. La máquina ahorra mano de obra en planta solo cuando se controlan los datos de producción introducidos en ella.
- Utilice una sierra seccionadora automática cuando la producción esté dominada por piezas rectangulares repetibles y un alto rendimiento de láminas.
- Considere el nesting CNC cuando los productos varían con frecuencia, los componentes requieren mecanizado además de cortes rectos o varias operaciones pueden combinarse en una sola máquina.
- Revise la descarga, el etiquetado y la clasificación de piezas antes de asumir que la automatización del corte eliminará todo el trabajo manual de ese departamento.
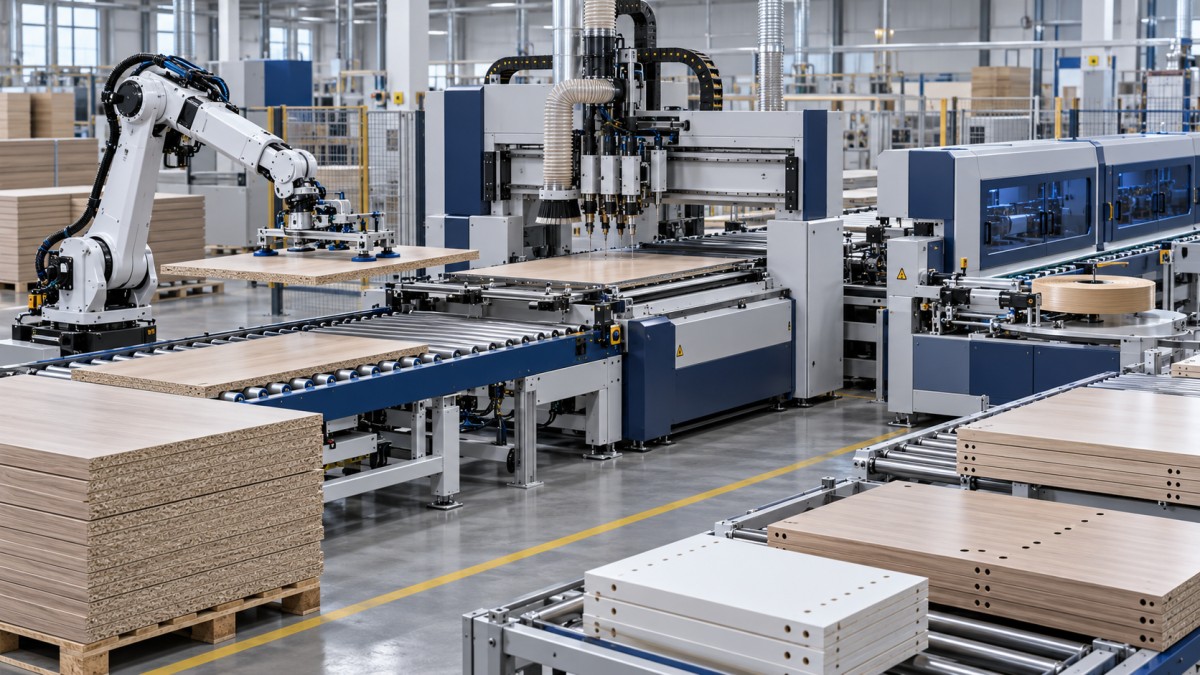
El canteado automático suele ofrecer la reducción de mano de obra más visible
El canteado es uno de los ejemplos más claros de un proceso en el que la automatización puede reducir tanto la mano de obra directa como los costes ocultos de calidad. La aplicación manual de cantos requiere que los trabajadores alimenten las piezas, controlen el adhesivo, presionen la cinta, recorten el material sobrante e inspeccionen el canto terminado. Incluso cuando se utiliza una máquina semiautomática, el recorte y la limpieza finales aún pueden requerir considerable trabajo manual.
Una canteadora automática puede combinar premecanizado, aplicación de cola, alimentación de canto, presión, recorte de extremos, recorte grueso, recorte fino, raspado, pulido y, en ocasiones, redondeado de esquinas en una pasada continua. La ventaja práctica no es simplemente una mayor velocidad. Es la eliminación de varias operaciones manuales independientes que pueden variar según el operario y el turno.
Para los fabricantes de armarios, guardarropas, escritorios, mobiliario comercial o muebles desmontables, una canteadora automática puede reducir el número de personas necesarias en la estación de acabado de cantos y mejorar la uniformidad de los bordes visibles. La aplicación y el recorte uniformes de cola también reducen la posibilidad de que los trabajadores de ensamblaje o los inspectores de calidad tengan que tratar posteriormente con paneles astillados, cantos sueltos, residuos de adhesivo o una calidad de acabado no uniforme.
No obstante, las máquinas de canteado deben adaptarse a la mezcla real de productos. Un modelo automático compacto puede ser adecuado para paneles rectos y una producción moderada, mientras que los productos con muchas piezas estrechas, componentes curvos o cambios de color frecuentes pueden requerir una configuración diferente. Instalar una máquina grande y de alta velocidad en un taller de bajo volumen puede generar trabajo de preparación innecesario y dejar un activo costoso infrautilizado.
Los compradores deben inspeccionar más que la velocidad de avance. Deben preguntar con qué rapidez los operarios pueden cambiar la cinta de canto, el adhesivo y los ajustes del programa; si la máquina admite los tamaños mínimo y máximo de pieza utilizados en producción; con qué facilidad pueden mantenerse los depósitos de cola y las unidades de recorte; y si las cuchillas de repuesto y el soporte técnico son accesibles. La pérdida de tiempo de producción puede eliminar el ahorro de mano de obra prometido por una línea automatizada.
La automatización del taladrado reduce los retrasos de ensamblaje, no solo el tiempo de perforación
El taladrado manual requiere mucha mano de obra porque depende de un posicionamiento repetido. Los operarios deben identificar la cara del panel, seleccionar el borde de referencia correcto, ajustar topes o plantillas, perforar los agujeros y verificar su ubicación. El taladrado en sí puede durar segundos, pero la preparación y comprobación que lo rodean llevan más tiempo. Los errores también son costosos porque un lateral de armario o panel de puerta perforado incorrectamente puede quedar inutilizable.
Las máquinas de taladrado CNC, los centros de perforación punto a punto y los sistemas de taladrado multihusillo reducen esta carga mediante el uso de coordenadas programadas y posicionamiento repetible. Son especialmente valiosos para armarios modulares, muebles de cocina, sistemas de oficina y otros productos que utilizan agujeros estandarizados para conectores, agujeros para soportes de estante, cazoletas de bisagra, agujeros para espigas y herrajes excéntricos.
El beneficio laboral aparece en tres ámbitos. Se necesitan menos operarios para medir y perforar paneles individuales. Los ensambladores reciben piezas que encajan con menos ajustes. Los controles de calidad pueden centrarse en las excepciones en lugar de inspeccionar manualmente cada patrón de agujeros. En una línea de producción con muchos componentes dependientes de herrajes, ese efecto posterior puede ser más significativo que los minutos ahorrados en la estación de taladrado.
La automatización del taladrado resulta menos convincente cuando los productos son realmente únicos, los planos suelen estar incompletos o el taller carece de un método fiable para convertir la información de diseño en programas de máquina. En esas condiciones, los operarios pueden dedicar tanto tiempo a resolver problemas de programación e identificación como antes dedicaban a perforar. El problema no es la máquina; son los datos de ingeniería inestables.
La maquinaria de lijado ayuda cuando el trabajo de acabado se ha convertido en un departamento de inspección manual
El lijado se subestima con frecuencia en las discusiones sobre costes laborales porque suele tratarse como un detalle de acabado. En realidad, el lijado manual puede consumir mucho tiempo, especialmente en muebles pintados, paneles enchapados, componentes de madera maciza, puertas y partes de mesas. Los trabajadores pueden realizar varias pasadas para eliminar marcas de mecanizado, nivelar superficies, suavizar cantos y preparar piezas para el recubrimiento.
Las lijadoras de banda ancha, lijadoras de cepillo, lijadoras de perfiles y líneas de lijado automáticas pueden reducir la parte repetitiva de este trabajo y proporcionar una preparación de superficie más uniforme. Para productos de panel, una lijadora de banda ancha puede producir un espesor y una calidad superficial uniformes antes del acabado. Para piezas moldeadas o perfiladas, equipos más especializados pueden reducir el lijado manual necesario alrededor de contornos y bordes.
La limitación es sencilla: la maquinaria de lijado no hace desaparecer un mecanizado deficiente previo. Los desgarros, el exceso de cola, los paneles deformados y el fresado inconsistente aún pueden requerir reparación manual. Una máquina de lijado es más eficaz cuando el corte, prensado, mecanizado y almacenamiento de materiales ya están suficientemente controlados para que las piezas entrantes sean razonablemente uniformes.
Las operaciones de acabado también necesitan un estándar de calidad realista. Algunos muebles premium todavía requieren lijado manual especializado en etapas seleccionadas porque el tacto de la superficie, la dirección de la chapa, la variación de veta y los perfiles complejos no siempre pueden evaluarse mediante un sistema de transporte. La automatización puede reducir el volumen de acabado manual sin sustituir por completo la artesanía cuando el producto la exige.
La manipulación de materiales puede ser la parte que falta en una inversión de ahorro de mano de obra
Las fábricas suelen comparar los tiempos de ciclo de las máquinas, pero pasan por alto la mano de obra necesaria para suministrar y retirar las piezas. Una fresadora CNC que termina rápidamente una lámina de nesting ofrece un ahorro limitado en nómina si dos personas deben cargar continuamente paneles, retirar piezas, limpiar residuos y transportar componentes al siguiente proceso. El mismo problema se aplica a las líneas de canteado y taladrado.
Los sistemas de carga, descargadores automáticos, transportadores de retorno, mesas de rodillos, elevadores de paneles y sistemas de clasificación pueden parecer secundarios en comparación con la máquina principal, pero determinan si los operarios pueden utilizar el equipo de forma continua con menos interrupciones. En una línea de paneles de alto rendimiento, estos sistemas de apoyo pueden reducir la elevación, los desplazamientos, la espera y el riesgo de daños por manipulación.
No son necesarios para todos los talleres. Los fabricantes más pequeños pueden obtener más beneficios organizando las máquinas en una secuencia lógica, utilizando mesas de rodillos sencillas y mejorando la identificación de piezas antes de invertir en una manipulación totalmente automática. El principio consiste en reducir los movimientos evitables alrededor del equipo ya en uso.
Cómo decidir qué máquina debe adquirirse primero
La compra de automatización más productiva rara vez se elige preguntando qué máquina sustituye sobre el papel al mayor número de trabajadores. Un enfoque mejor es seguir un producto representativo a través de la fábrica. Registre cada vez que una persona mide, transporta, espera, retrabaja, busca una pieza o comprueba una dimensión. Después, identifique la operación que combina un alto contenido de mano de obra con entradas repetibles y suficiente volumen de producción para mantener el equipo utilizado.
Varias preguntas ayudan a distinguir una inversión útil de una impresionante pero mal programada:
- ¿El proceso se repite con suficiente frecuencia para que el tiempo de programación y preparación pueda repartirse entre una producción suficiente?
- ¿Los planos, las listas de corte y las especificaciones de herrajes son lo bastante precisos para el procesamiento automatizado?
- ¿La máquina eliminará un grupo completo de tareas manuales o solo hará más rápido un paso aislado?
- ¿Las estaciones anteriores pueden suministrar material al ritmo requerido y las estaciones posteriores pueden absorber la producción?
- ¿La fábrica dispone de operarios capacitados, disciplina de mantenimiento preventivo, acceso a repuestos y soporte técnico para el equipo?
- ¿El diseño del producto, la mezcla de pedidos o el espesor del material cambiarán con la frecuencia suficiente para reducir la utilización de la máquina?
El ahorro de mano de obra debe incluir más que al operario que está delante de la máquina. La reducción del retrabajo, una menor dependencia de habilidades difíciles de contratar, menos errores de manipulación de materiales y plazos de entrega más predecibles pueden mejorar la rentabilidad. Al mismo tiempo, la automatización introduce requisitos de programación, mantenimiento, utillaje y formación. Ignorar esos costes genera expectativas de amortización poco realistas.
Construya un proceso conectado en lugar de comprar automatización aislada
Para muchos fabricantes de muebles, la secuencia más eficaz consiste en automatizar el proceso que genera más trabajo manual repetido y luego abordar el cuello de botella que aparece a continuación. Un taller puede comenzar con una canteadora automática porque el acabado de cantos es lento e inconsistente. Una vez que esa estación funciona más rápido, el taladrado puede convertirse en la limitación. Otra fábrica puede empezar con nesting CNC porque actualmente el corte, fresado y taladrado están repartidos entre varias máquinas manuales.
No existe una máquina universal que reduzca los costes laborales en todas las plantas de muebles. Las sierras seccionadoras automáticas y los centros de nesting CNC reducen la mano de obra de trazado y mecanizado; las canteadoras reducen el trabajo repetitivo de acabado; los sistemas de taladrado CNC mejoran la precisión de montaje y reducen las correcciones de ensamblaje; los equipos de lijado reducen la preparación manual de superficies; y los equipos de manipulación evitan que la automatización se ralentice por el movimiento manual.
La maquinaria adecuada es la que se ajusta a la estructura de productos de la fábrica y elimina una fuente real y recurrente de mano de obra sin trasladar la misma carga a otra estación. Cuando esa conexión es clara, la automatización se convierte en una decisión de producción en lugar de una compra impulsada únicamente por las especificaciones de la máquina.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.