

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Vale la pena el costo adicional de una almohadilla de lijado segmentada para puertas de MDF?
Una almohadilla de lijado segmentada puede justificar el coste adicional para puertas de armario de MDF cuando los daños en los bordes, el lijado irregular o los trabajos de acabado repetidos limitan la producción. Su valor es mayor cuando se procesan puertas de distintos tamaños o se lija imprimación, donde hay poco margen de error. Para paneles de MDF planos y uniformes con un proceso de lijado estable, una almohadilla de presión convencional puede ofrecer ya un resultado aceptable.
La decisión de compra depende de si el control selectivo de la presión resuelve un defecto recurrente a un coste razonable. Antes de comparar presupuestos, distinga los problemas causados por la presión de lijado de los provocados por la elección del abrasivo, los ajustes de la máquina, la extracción de polvo o las propias puertas.
Qué cambia realmente con una almohadilla de lijado segmentada
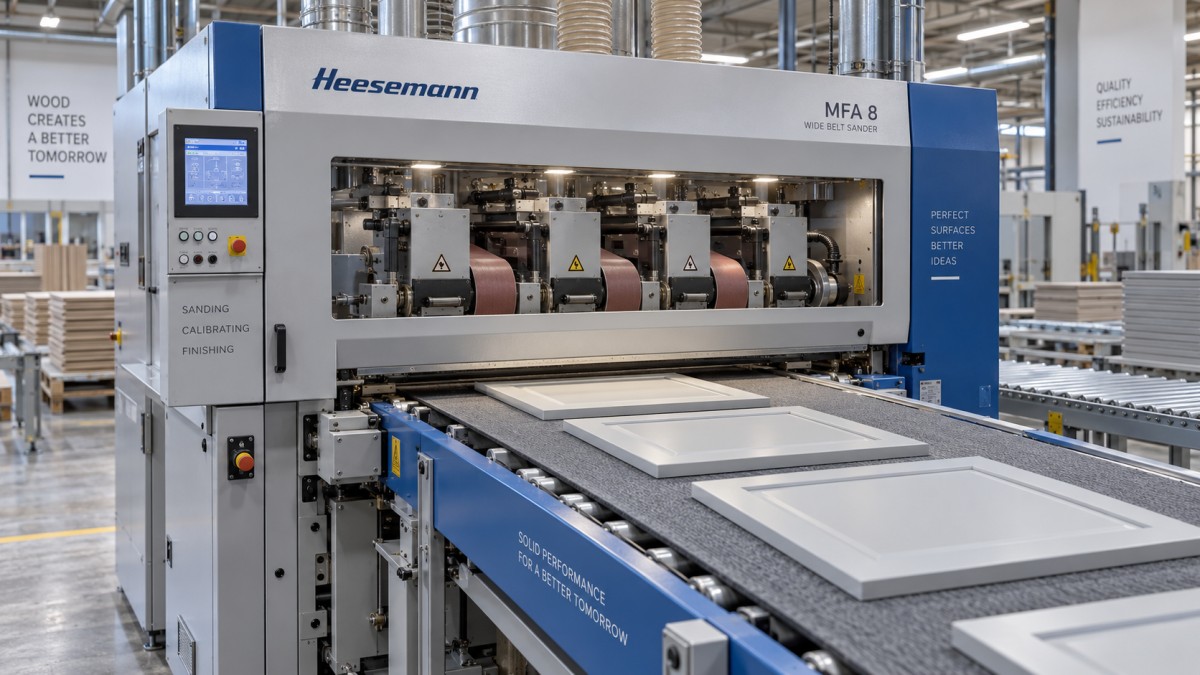
En una lijadora de banda ancha, la almohadilla de presión, también llamada patín, sostiene la banda abrasiva contra la pieza de trabajo. Una almohadilla convencional aplica presión sobre una superficie de contacto continua. Una almohadilla segmentada divide ese soporte en secciones con control independiente a lo ancho de la máquina.
Según la máquina, la detección de piezas y el seguimiento de la cinta transportadora activan las secciones situadas sobre la puerta a medida que esta avanza. Algunos sistemas también ofrecen ajustes de desplazamiento de borde, tiempo de activación o presión. Estas funciones varían según la máquina; una almohadilla segmentada no incluye automáticamente todos los tipos de ajuste de presión.
Este contacto selectivo puede reducir la presión de lijado innecesaria cerca de los bordes vulnerables. En los bordes delantero y trasero, es importante el momento en que la almohadilla entra en contacto y se retira. En los laterales, el ancho de los segmentos y la forma en que el sistema de control gestiona los segmentos cubiertos parcialmente determinan hasta qué punto la zona de lijado activa sigue el contorno de la puerta.
Una almohadilla segmentada controla dónde recibe soporte la banda; no hace que la banda siga todos los contornos de la superficie. Esta distinción es importante en puertas de armario de MDF con detalles fresados, paneles rebajados o zonas estrechas en relieve.
Empiece por la geometría de la puerta y la etapa de lijado
Dos puertas fabricadas con la misma placa de MDF pueden requerir procesos de lijado muy diferentes. Una puerta lisa presenta una superficie continua. Una puerta fresada tiene huecos, rebajes y cambios de altura que complican el contacto con la banda.
En el caso del MDF sin acabado, determine si necesita corregir el grosor, eliminar marcas de mecanizado o preparar para el recubrimiento una superficie que ya está plana. No debe esperarse que una almohadilla de acabado corrija variaciones de grosor considerables. En máquinas con varios cabezales, la calibración y la preparación final de la superficie pueden corresponder a cabezales distintos.
El lijado de imprimación suele ser un motivo más convincente para considerar la segmentación. Si se elimina demasiado material cerca de un borde, puede quedar expuesto el MDF y ser necesario repetir el emplastecido, la imprimación o el lijado. Un contacto más controlado puede reducir ese riesgo, siempre que la imprimación esté lista para lijarse y la banda corte limpiamente.
Las puertas fresadas requieren especial cuidado. No debe suponerse que la detección estándar de piezas reconoce todos los rebajes interiores. Incluso cuando una máquina puede responder a las aberturas, la banda y la almohadilla siguen teniendo limitaciones físicas. Es posible que siga siendo necesario lijar los perfiles, lijar con cepillo o realizar trabajos manuales puntuales en las zonas perfiladas.
Determine si el control de presión está causando los defectos
Antes de pagar por una mejora, examine las puertas rechazadas y registre dónde aparecen los defectos. Los daños recurrentes en los bordes delantero, trasero o laterales pueden apuntar a la presión de contacto, el tiempo de activación o el soporte como posibles causas. Los arañazos en toda la superficie sugieren que conviene empezar por otro aspecto.
Utilice el patrón de los defectos para orientar la investigación:
- Bordes redondeados o imprimación lijada hasta dejar el MDF al descubierto: Compruebe la presión de la almohadilla, el tiempo de activación, la cantidad de material eliminado, el estado del abrasivo y las pasadas repetidas.
- Arañazos largos o marcas profundas aisladas: Inspeccione la banda para detectar daños, contaminación o partículas atrapadas.
- Empastamiento, calor o manchas durante el lijado de la imprimación: Revise si el recubrimiento está listo, la idoneidad del abrasivo, la extracción y los ajustes de funcionamiento.
- Lijado irregular en toda la superficie: Compruebe la planitud de la pieza, el estado de la cinta transportadora, la alineación del cabezal y el desgaste de la almohadilla.
- Defectos concentrados dentro de los perfiles: Reconsidere el método de lijado para esa geometría.
Una almohadilla segmentada solo puede abordar parte de esta lista. Si una banda desgastada produce arañazos, reducir la presión puede hacer que estos sean menos visibles sin resolver el problema de fondo. Del mismo modo, una puerta deformada puede lijarse de manera irregular porque el contacto con la máquina cambia bajo carga.
Estabilice el proceso existente antes de hacer la comparación. Empiece con un abrasivo adecuado, una máquina limpia, un soporte firme de la cinta transportadora y un material de entrada uniforme. De lo contrario, la aparente ventaja de una máquina nueva podría deberse a un mejor mantenimiento o a una banda nueva, no a la segmentación.
Compare los controles, no solo el número de segmentos
Los segmentos más estrechos pueden ofrecer un control más preciso a lo ancho de la puerta, pero el número de segmentos por sí solo es un criterio de compra poco fiable. El resultado útil depende del sistema completo: detección, tiempo de activación, comportamiento de la presión, construcción de la almohadilla y transporte de la pieza.
Pida al proveedor que explique qué ocurre cuando el borde de una puerta cubre solo una parte de un segmento. Averigüe también cómo responde la máquina ante piezas estrechas, alimentación en ángulo, puertas cortas y espacios entre piezas consecutivas. Estas situaciones revelan más que una demostración con un único panel rectangular de gran tamaño.
Distinga entre activar o desactivar un segmento y ajustar su presión. Ambas opciones pueden ser útiles, pero ofrecen distintos niveles de control. En el delicado lijado de imprimación, la capacidad de mantener un contacto suave y repetible puede ser más importante que una descripción llamativa en la pantalla de control.
Revise también el resto del cabezal de lijado. La flexibilidad de la almohadilla y la longitud de contacto influyen en el modo en que la banda trabaja sobre la superficie. Un contacto más suave puede ser más tolerante, mientras que una flexibilidad excesiva puede favorecer el redondeo de los bordes. La segmentación no elimina esta disyuntiva.
La capacidad de la máquina también debe ajustarse a las puertas. Las dimensiones mínimas de las piezas, el rango de espesores, los sistemas de sujeción y el agarre de la cinta transportadora siguen siendo relevantes aunque el cabezal de lijado cuente con controles sofisticados. Los ajustes de software por sí solos no pueden estabilizar piezas con un soporte deficiente.
Realice una prueba que ponga a prueba los trabajos más difíciles
Una demostración útil debe reproducir las condiciones de producción con suficiente fidelidad para respaldar una decisión de compra. Una muestra cuidadosamente seleccionada con un acabado impecable aporta poca información sobre lotes variados o defectos recurrentes en los bordes.
- Elija puertas representativas. Incluya los tamaños habituales de producción, las piezas estrechas y la geometría que tenga más probabilidades de requerir retrabajo. Mantenga comparables el material de entrada y el estado del recubrimiento.
- Defina el resultado requerido. Antes de empezar la prueba, acuerde los criterios aceptables de aspecto de los arañazos, forma de los bordes, cobertura del recubrimiento y trabajo manual restante.
- Compare procesos realistas. Utilice abrasivos y ajustes adecuados para cada máquina. Registre la velocidad de avance, el número de pasadas, el tiempo de preparación y cualquier lijado manual posterior.
- Inspeccione más allá de la superficie recién lijada. Examine las puertas con una iluminación uniforme y someta muestras representativas a la secuencia de recubrimiento prevista. El acabado puede revelar arañazos que el MDF sin tratar oculta.
- Repita la prueba con distintos tamaños y cambios de ajustes. Compruebe si el resultado se mantiene uniforme al cambiar las dimensiones de las puertas y recuperar un programa guardado.
Si es posible, compare el funcionamiento con almohadilla convencional y segmentada en equipos similares en los demás aspectos. Cuando las máquinas sean muy distintas, evalúe el resultado global de producción y evite atribuir todas las mejoras a la almohadilla.
Registre los fallos con el mismo cuidado que las piezas satisfactorias. Un proceso que ofrece una superficie excelente, pero requiere más trabajo alrededor de los perfiles, puede seguir siendo útil; sin embargo, esa mano de obra restante debe incluirse en el cálculo de costes.
Calcule el sobreprecio frente a los costes de producción evitables
La diferencia en el precio de compra es solo una parte de la inversión. La instalación, la formación, el mantenimiento y los componentes de sustitución pueden cambiar la rentabilidad. El beneficio proviene de los costes que el proceso mejorado elimina realmente.
Periodo de recuperación simple = inversión adicional instalada ÷ ahorro operativo neto anual.
Calcule el ahorro anual a partir de sus propios registros de producción. Entre los conceptos pertinentes pueden figurar menos lijado manual, menos puertas que requieren otro ciclo de imprimación, menos desperdicio y más producción vendible. Reste cualquier aumento en los costes de mantenimiento, consumibles u operación.
Evite contabilizar dos veces el mismo beneficio. Si la reducción del retrabajo libera horas de mano de obra, contabilice el coste laboral realmente ahorrado o el valor del trabajo útil que esas horas permiten realizar, utilizando una base coherente. La capacidad adicional de la máquina solo tiene valor financiero si la demanda y los procesos posteriores pueden aprovecharla.
Siempre que sea posible, separe el ahorro por familias de puertas. Una almohadilla segmentada puede aportar poco beneficio en paneles lisos estándar, pero un valor considerable en una gama imprimada que se fabrica con frecuencia. Utilizar un único promedio puede ocultar qué productos justifican la mejora.
Incluya el coste total de propiedad, más allá del lijado habitual. Pregunte por los componentes de la almohadilla, actuadores, sensores, procedimientos de sustitución y acceso para el servicio técnico. Averigüe cómo se diagnostica un segmento averiado y qué efecto tiene en el funcionamiento. La disponibilidad de repuestos y de asistencia técnica cualificada es importante cuando la lijadora alimenta el resto de la línea de acabado.
Cuándo se justifica el coste adicional y cuándo conviene mantener una configuración más sencilla
La almohadilla de lijado segmentada se justifica especialmente cuando una prueba controlada reduce los defectos recurrentes en los bordes o el retrabajo de acabado en una parte significativa de la producción. La variedad de anchos de puerta, los cambios frecuentes de tamaño y el lijado delicado de imprimación pueden hacer particularmente útil el contacto selectivo.
Una almohadilla convencional sigue siendo una opción razonable para paneles planos uniformes cuando ya cumple los requisitos de acabado con la producción necesaria. También puede ser una mejor inversión si el volumen de producción es limitado y el ahorro medido tardaría demasiado en compensar el sobreprecio.
Si la mayor parte de la mano de obra se dedica a ranuras fresadas y bordes perfilados, dirija la inversión a esa operación. Mejorar el lijado de las superficies planas tendrá un efecto limitado si la preparación de perfiles sigue siendo el cuello de botella. El mismo razonamiento se aplica si los problemas de recubrimiento, las variaciones del MDF de entrada o una extracción deficiente son los principales responsables de los rechazos.
Al hablar de equipos con Qingdao Zhongding Machinery Co., Ltd. u otro proveedor de maquinaria para trabajar la madera, proporcione planos reales de las puertas, rangos de tamaños, etapas de lijado y ejemplos de superficies rechazadas. Solicite una propuesta de configuración de cabezales, una prueba representativa y detalles sobre la asistencia técnica y el suministro de repuestos. Esta información permite evaluar el presupuesto en función de las necesidades de producción.
Pague el sobreprecio cuando la máquina demuestre una mejora repetible con sus puertas y los costes evitados justifiquen la inversión. La prueba decisiva es obtener una puerta acabada aceptable con menos trabajo total.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.