


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué características de la maquinaria evitan el astillado al mecanizar MDF?
¿Qué características de la maquinaria evitan el desportillado al mecanizar MDF?
Los bordes limpios y sin desportillados en MDF dependen de algo más que la velocidad de corte. Son el resultado de un sistema de mecanizado controlado en el que la estructura de la máquina, el estado de la herramienta de corte, el soporte del panel, la precisión de alimentación, la extracción de polvo y las medidas de protección del operario trabajan conjuntamente. Por lo tanto, para los responsables de control de calidad y seguridad, elegir maquinaria para la fabricación de productos de madera para MDF no es solo una decisión de producción. Es una decisión sobre repetibilidad, tasas de rechazo, limpieza del lugar de trabajo y la capacidad de mantener a los operarios alejados de riesgos prevenibles.
El MDF tiene un núcleo liso y uniforme, pero sus capas superficiales pueden ser poco tolerantes. Una herramienta desafilada, un husillo inestable, una viga de presión mal alineada o un soporte insuficiente cerca de un punto de salida pueden dejar fibras deshilachadas, desprendimientos, daños en las esquinas o desportillados visibles bajo un acabado decorativo. Estos defectos pueden parecer menores en la máquina, pero resultan costosos cuando los paneles llegan al canteado, ensamblaje, inspección o al cliente.
El proceso de selección más fiable comienza planteando una pregunta práctica:¿Qué mantiene estables el panel y la herramienta de corte en el momento exacto en que se corta el material? Las siguientes características ofrecen la respuesta más clara.
Comience por la rigidez de la máquina, no por las afirmaciones sobre la velocidad de avance
La rigidez de la máquina es la base de la calidad de los bordes. Si el carro del husillo, la unidad de sierra, el cabezal de fresado o la bancada de la máquina vibran bajo carga, el filo de corte golpea repetidamente la superficie del MDF en lugar de cizallarla limpiamente. El resultado puede ser un borde irregular que varía de un panel a otro. Una máquina puede seguir pareciendo productiva, pero la inspección de calidad revelará patrones de desportillado inconsistentes, especialmente en cortes largos y piezas delgadas o estrechas.
Al evaluar equipos, inspeccione la construcción del bastidor base, las guías lineales, los soportes de husillo, las unidades de presión y las mesas de trabajo. Un bastidor de máquina bien soportado reduce la transmisión de vibraciones. Las guías de precisión ayudan a que el cabezal de corte siga una trayectoria estable, mientras que los husillos firmemente montados mantienen controlado el descentramiento. Estos detalles son especialmente importantes en operaciones con varios turnos, ya que una pequeña holgura mecánica puede convertirse con el tiempo en una variación visible de calidad.
Para los equipos de calidad, una comprobación de aceptación útil no consiste simplemente en verificar si la máquina realiza una muestra limpia. Solicite cortes repetidos utilizando el mismo tipo de MDF, espesor, condición de recubrimiento y programa. Después, compare la calidad de los bordes desde el primer panel hasta el último. La repetibilidad es más significativa que una sola pieza de demostración.
Los sistemas de husillo de precisión protegen la línea de corte
Un husillo estable es una de las características más directas para prevenir el desportillado en el mecanizado de MDF. El husillo debe mantener la velocidad de herramienta prevista sin descentramiento radial excesivo, acumulación de calor ni vibración. Incluso una fresa de compresión de alta calidad no puede compensar un husillo mal controlado. Si la fresa gira descentrada, cada filo entra en contacto con el tablero de forma diferente, produciendo un borde rugoso y desgaste irregular.
Busque maquinaria que admita una alineación precisa del husillo, rodamientos fiables y un control de velocidad adecuado para la operación prevista. Las fresadoras CNC, taladradoras, sierras para paneles y líneas de procesamiento de cantos deben permitir a los operarios adaptar la geometría de la herramienta y la velocidad de rotación a la densidad, el espesor, el tipo de laminado y la velocidad de avance del panel.
La elección de herramientas es igual de importante. Para bordes de MDF expuestos, se utilizan habitualmente herramientas afiladas de carburo o con punta de diamante, según el volumen de producción y las exigencias del material. Las herramientas de compresión pueden reducir los desprendimientos en tableros recubiertos al aplicar direcciones de corte opuestas a lo largo de la cara del panel. Sin embargo, su beneficio depende de establecer la profundidad de corte correcta y de asegurar que la zona de compresión esté colocada adecuadamente en relación con la superficie del panel.
Los responsables de calidad deben incluir el desgaste de las herramientas en los planes de inspección rutinarios. El desportillado suele atribuirse a la máquina cuando la causa real es una herramienta que ha superado su vida útil. Un programa documentado de sustitución basado en el tipo de material, las horas de funcionamiento, la apariencia del borde y la longitud de corte es más fiable que sustituir herramientas solo después de que los defectos sean evidentes.
Los sistemas de avance controlado evitan el desgarro en la entrada y la salida
El MDF no responde bien al movimiento incontrolado. Un panel que se detiene, se desliza, se inclina o se desplaza lateralmente durante el corte puede desgarrarse en el borde incluso cuando el husillo y la herramienta están en buenas condiciones. Por ello, el diseño de la alimentación merece la misma atención que la unidad de corte.
En la maquinaria para la fabricación de productos de madera para MDF, busque alimentación controlada por servomotor, vigas de presión, cintas transportadoras sincronizadas y dispositivos de sujeción ajustables. Estos sistemas mantienen una relación constante entre la herramienta y el panel. Un avance suave y constante evita cargas repentinas sobre la herramienta; una presión de sujeción segura mantiene la pieza plana; las escuadras y guías alineadas con precisión detienen la desviación lateral.
El mejor ajuste de presión no es necesariamente el más alto. Una presión demasiado baja permite vibración y movimiento. Una presión excesiva puede marcar la superficie del tablero, deformar paneles ligeros o provocar fricción excesiva. La máquina debe facilitar los ajustes de modo que el personal de producción y calidad pueda establecer configuraciones para diferentes espesores de tablero y acabados superficiales.
Los paneles estrechos requieren atención especial. Una especificación de ancho mínimo de panel no es solo una cifra de capacidad en un folleto; puede afectar la seguridad y la calidad del acabado. Si una pieza no cuenta con suficiente soporte, puede tambalearse en la herramienta de corte o resultar difícil de guiar de forma segura. Cuando los componentes estrechos son habituales, evalúe los dispositivos de soporte auxiliares, el posicionamiento automático y la capacidad de la máquina para mantener una presión estable en piezas cortas o pequeñas.
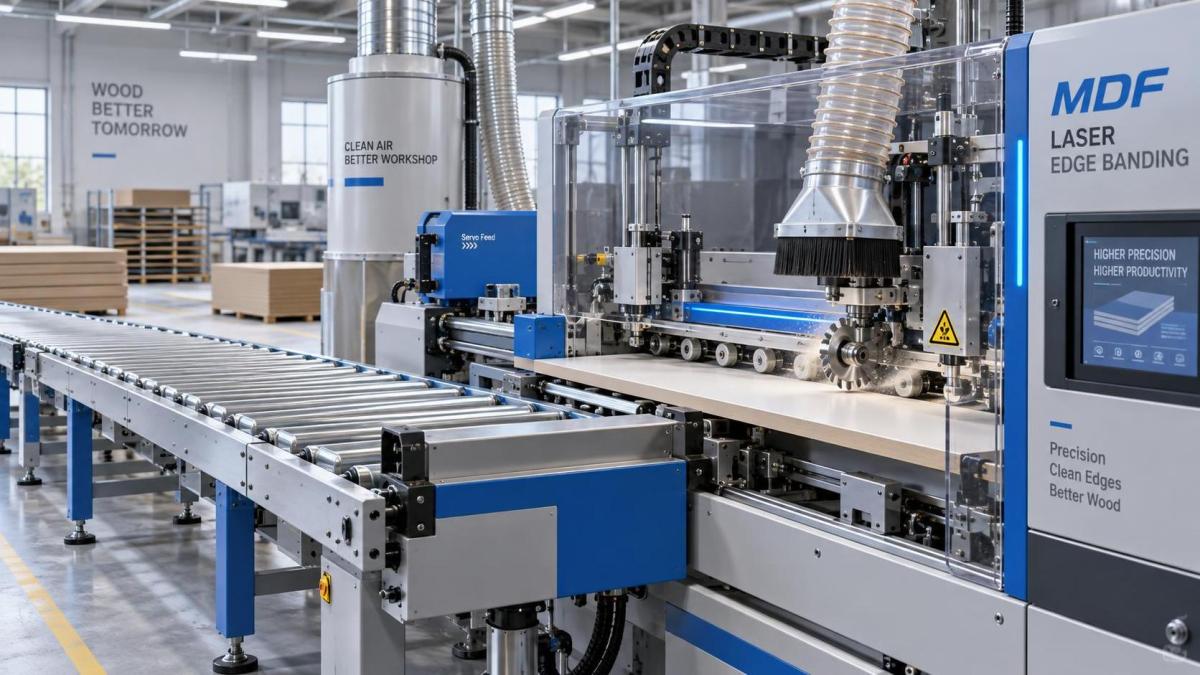
Las unidades de incisión, prefresado y recorte resuelven defectos diferentes
No todos los desportillados se originan en la misma etapa, por lo que una máquina debe evaluarse según la ruta real del proceso. Para el dimensionado de paneles, una sierra incisora correctamente ajustada puede reducir los desprendimientos en MDF laminado o revestido de melamina. La hoja incisora realiza un corte poco profundo y controlado en la cara inferior antes de que la hoja de sierra principal complete el corte. Su alineación debe coincidir con la ranura de corte de la hoja principal; de lo contrario, la acción de incisión puede crear sus propios defectos visibles.
Para el canteado, las unidades de prefresado son especialmente valiosas cuando los bordes del panel presentan marcas de sierra, desprendimientos menores o falta de escuadría uniforme. Una estación de prefresado elimina una pequeña cantidad de material y crea un sustrato limpio y uniforme antes de aplicar adhesivo o cinta de canto láser. Esto puede mejorar la calidad visual del borde terminado y reducir el riesgo de que pequeños desportillados permanezcan visibles bajo el canto.
Las unidades de recorte fino, raspado y pulido deben evaluarse como controles de acabado, no como elementos estéticos adicionales. Su función es eliminar el material sobrante del canto sin cortar la cara del panel ni dañar el borde. Los sistemas de copiado precisos, los motores de recorte estables y un ajuste sencillo son importantes porque una unidad de recorte mal configurada puede crear un nuevo desportillado después de que las etapas de mecanizado anteriores ya hayan producido un buen borde.
La extracción de polvo es una característica de calidad y un control de seguridad
El polvo de MDF es extremadamente fino y se introduce rápidamente en las zonas de corte, guías, sensores y piezas móviles. Una extracción inadecuada puede dejar polvo acumulado alrededor de una herramienta de corte, interferir con las superficies de contacto del panel, dificultar la inspección y aumentar la posibilidad de calor y fricción en la herramienta. También genera una grave preocupación para la salud ocupacional que los responsables de seguridad no pueden considerar secundaria.
Una extracción de polvo eficaz comienza con campanas correctamente diseñadas y situadas cerca del punto de corte o recorte. El sistema de extracción debe capturar el polvo antes de que sea arrastrado sobre la superficie del panel o se deposite dentro de la máquina. Evalúe el tamaño de la conexión de los conductos, el acceso a la campana para su limpieza, la compatibilidad del caudal de aire con el sistema central de extracción de la planta y si el diseño deja zonas ciegas donde se acumulan residuos.
Una máquina limpia también facilita el diagnóstico de problemas de calidad. Si un defecto está cubierto de polvo, los operarios pueden seguir produciendo piezas no conformes antes de detectar el problema. Una visibilidad clara alrededor de la zona de corte, junto con la limpieza programada y el mantenimiento de filtros, favorece una intervención más rápida.
Desde la perspectiva de la seguridad, la selección de la máquina también debe incluir protecciones, enclavamientos, paradas de emergencia, puntos de bloqueo y acceso seguro para cambios de herramientas y limpieza. Una protección difícil de abrir, una campana de polvo que obstaculiza el mantenimiento o un control de emergencia mal ubicado suelen dar lugar a soluciones improvisadas inseguras. El diseño más seguro suele ser el que facilita la conducta diaria correcta.
El soporte del panel después del corte suele pasarse por alto
El desportillado puede producirse después de que la herramienta de corte haya realizado su trabajo. Cuando un panel sale de una sierra, fresadora o máquina de procesamiento de cantos, un recorte sin soporte puede caer, torcerse o golpear una guía. Las esquinas pueden romperse, los tratamientos de borde frágiles pueden agrietarse y los operarios pueden verse tentados a sujetar con la mano material en movimiento.
Las mesas de salida, los soportes de rodillos, los sistemas de flotación por aire, los apiladores automáticos y las guías laterales correctamente colocadas contribuyen a mejores resultados. La disposición adecuada depende del tamaño, peso y rendimiento del panel, así como de si las piezas se transfieren directamente al canteado o al ensamblaje. Los responsables de calidad deben observar todo el recorrido, no solo el punto de mecanizado. Un borde limpio puede dañarse en los pocos segundos entre el corte y el apilado.
Por qué la tecnología de canteado afecta a la percepción del desportillado
En la producción de muebles y armarios, los clientes juzgan con frecuencia la calidad del MDF por el borde terminado, no por el tablero mecanizado en bruto. Por lo tanto, un proceso de canteado de precisión puede proteger el trabajo ya logrado durante el dimensionado y el prefresado. La aplicación sin juntas es especialmente relevante para puertas de armarios visibles, expositores comerciales, muebles modernos y componentes interiores de uso frecuente.
Para los fabricantes que utilizan PVC, cinta de canto láser y aplicaciones de paneles de madera, la Máquina de canteado láser ZD450F está diseñada para el canteado de junta cero con funciones de procesamiento automatizadas. Su rango de velocidad de avance declarado de 10–23 m/min permite a los equipos de producción ajustar el ritmo de operación a la condición del panel y los requisitos de acabado, en lugar de considerar la velocidad máxima como el único objetivo. La máquina admite espesores de panel de 10–40 mm, espesores de canto de 1.0–3.0 mm y anchos de panel de al menos 60 mm.
Estas cifras deben revisarse en función de la combinación real de productos de la fábrica. Si las piezas estrechas de armarios, las encimeras más gruesas o los paneles decorativos delicados forman parte del programa diario, el equipo de calidad debe verificar que la presión de alimentación, la configuración de prefresado, los ajustes de recorte y el soporte de salida se mantengan uniformes en todas esas variaciones. Un acabado de junta cero no puede ocultar un sustrato gravemente desportillado; funciona mejor cuando las etapas de mecanizado anteriores ya han creado un borde limpio y estable.
Una rutina práctica de evaluación antes de aprobar maquinaria para MDF
En lugar de evaluar una máquina únicamente mediante especificaciones, involucre al personal de producción, calidad, mantenimiento y seguridad en una prueba conjunta. Cada departamento observa un riesgo diferente: producción detecta interrupciones del ciclo, mantenimiento detecta accesos difíciles, calidad observa la inconsistencia de los bordes y el personal de seguridad identifica puntos de exposición que pueden no aparecer en una demostración de ventas.
- Utilice muestras representativas de MDF: Incluya paneles recubiertos y sin recubrimiento, diferentes espesores y las piezas más pequeñas que se producen habitualmente.
- Inspeccione los cuatro bordes: Revise los puntos de entrada, los puntos de salida, las esquinas y las zonas cercanas a cambios en la dirección de avance. Utilice iluminación uniforme y criterios de aceptación visual acordados.
- Pruebe con configuraciones de producción realistas: Una prueba lenta con muestras no demuestra el rendimiento a velocidades de avance normales ni durante turnos más largos.
- Revise el acceso para los ajustes: Confirme que los operarios puedan ajustar de forma segura las escuadras, los elementos de presión, las hojas incisoras y las unidades de recorte sin métodos improvisados.
- Compruebe el comportamiento del polvo durante el funcionamiento: Observe más allá del puerto de extracción. Examine el polvo en suspensión, la acumulación dentro de las protecciones y los residuos sobre la superficie del panel.
- Pregunte cómo se detectan los fallos: Los sensores, controles claros, paradas de emergencia accesibles e indicadores sencillos de mantenimiento pueden limitar la cantidad de paneles defectuosos producidos antes de la intervención.
La máquina adecuada es la que mantiene estable la calidad
Prevenir el desportillado del MDF rara vez consiste en encontrar una única característica «mágica». Se trata de seleccionar maquinaria con una estructura rígida, un rendimiento preciso del husillo, una alimentación segura del panel, opciones adecuadas de corte y prefresado, extracción eficaz y soporte seguro del material. Igualmente importante es que estas características sigan siendo accesibles para la inspección, limpieza, ajuste y mantenimiento.
Para los responsables de control de calidad y seguridad, la maquinaria para la fabricación de productos de madera para MDF más valiosa es el equipo que hace repetibles las buenas prácticas. Cuando la máquina controla de manera disciplinada el movimiento, el polvo, las condiciones de las herramientas y el acceso de los operarios, los bordes limpios dependen menos de la suerte o de la técnica individual del operario. Esto crea una planta de producción más tranquila, menos paneles rechazados y un producto terminado que refleja mejor el cuidado invertido en cada etapa de fabricación.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.