


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Puede la maquinaria automatizada para la fabricación de productos de madera reducir los errores de manipulación?
La automatización puede reducir los errores de manipulación, pero solo cuando controla los traspasos propensos a errores
La maquinaria automatizada para la fabricación de productos de madera puede reducir sustancialmente los errores de manipulación, especialmente cuando paneles, chapas, puertas o componentes laminados pasan por operaciones repetidas de corte, alimentación, prensado, apilado y transferencia. El beneficio no procede simplemente de sustituir a los operarios por motores o transportadores. Procede de hacer repetibles el movimiento, la orientación, la temporización y las condiciones del proceso.
Para un director de proyecto, la pregunta útil es por tanto más específica: ¿qué errores de manipulación están generando pérdidas en la línea existente y puede la automatización eliminar la decisión o acción física que los provoca? Una línea puede sufrir una orientación incorrecta de los paneles, un tiempo abierto del adhesivo incumplido, una carga descentrada, daños durante la transferencia, lotes mezclados o un apilado inconsistente. Cada uno tiene una causa raíz diferente. Un equipo que automatiza un punto de transferencia puede mejorar la producción sin resolver los errores generados aguas arriba por una identificación deficiente del material o una calidad inestable de los paneles entrantes.
Los mejores resultados suelen aparecer cuando la manipulación manual es frecuente, la pieza es grande o difícil de manejar y una pequeña desviación de posición afecta a la siguiente operación. La producción de paneles, la laminación de chapas, el trabajo con contrachapado, los tableros revestidos de melamina, los paneles decorativos y la fabricación de puertas se ajustan a este patrón. En estas operaciones, la carga automatizada, la transferencia guiada, la alimentación controlada y los ciclos de prensado programados pueden reducir variaciones difíciles de gestionar únicamente mediante la formación de los operarios.
Dónde se originan los errores de manipulación en una línea de carpintería
La manipulación suele considerarse una simple actividad auxiliar entre máquinas que aportan valor. En la práctica, determina si la máquina recibe el material correcto en las condiciones adecuadas. Una sierra de precisión, una fresadora CNC, una canteadora o una prensa no pueden compensar de forma fiable un tablero que llega torcido, dañado, no coincidente o fuera de la ventana de proceso prevista.
Los errores comunes de manipulación pueden agruparse en cuatro categorías prácticas.
- Errores de posición y orientación: un panel se carga descentrado, invertido, inclinado o con el borde de referencia equivocado.
- Errores de identificación del material: se mezclan chapas, núcleos, superficies decorativas o lotes de paneles, lo que provoca una discrepancia que quizá solo sea visible después del prensado o el acabado.
- Errores de temporización: un componente espera demasiado tiempo tras la aplicación del adhesivo, entra en la siguiente estación demasiado pronto o se transfiere antes de haberse enfriado o estabilizado suficientemente.
- Daños físicos: las esquinas se astillan, las caras se rayan, las chapas se desplazan o los paneles se flexionan durante la elevación, el apilado o la transferencia por transportador.
El trabajo manual no crea automáticamente estos problemas. Los operarios cualificados siguen siendo esenciales en muchas tareas de bajo volumen, alta variabilidad, reparación e inspección. La dificultad surge cuando el proceso depende de que las personas repitan la misma acción de posicionamiento o transferencia bajo una presión de producción cambiante. La fatiga, los cambios de turno, las interrupciones y la variación del material crean oportunidades para la inconsistencia. La automatización es más eficaz cuando elimina un juicio repetitivo que, en primer lugar, no debería tener que realizarse repetidamente.
Por ejemplo, si los paneles deben entrar en una prensa de laminación alineados con la placa de prensado, un sistema de carga guiada y una estrategia de referencias fijas pueden ser más fiables que pedir a los operarios que alineen visualmente cada panel. Si el problema son daños en la cara causados por el movimiento de carretillas elevadoras entre estaciones, un búfer automatizado y una ruta de transportadores pueden ofrecer una mejora más clara que una manipulación manual más rápida. La primera tarea es vincular el registro de defectos con el punto exacto de transferencia o carga donde el error entra en el proceso.
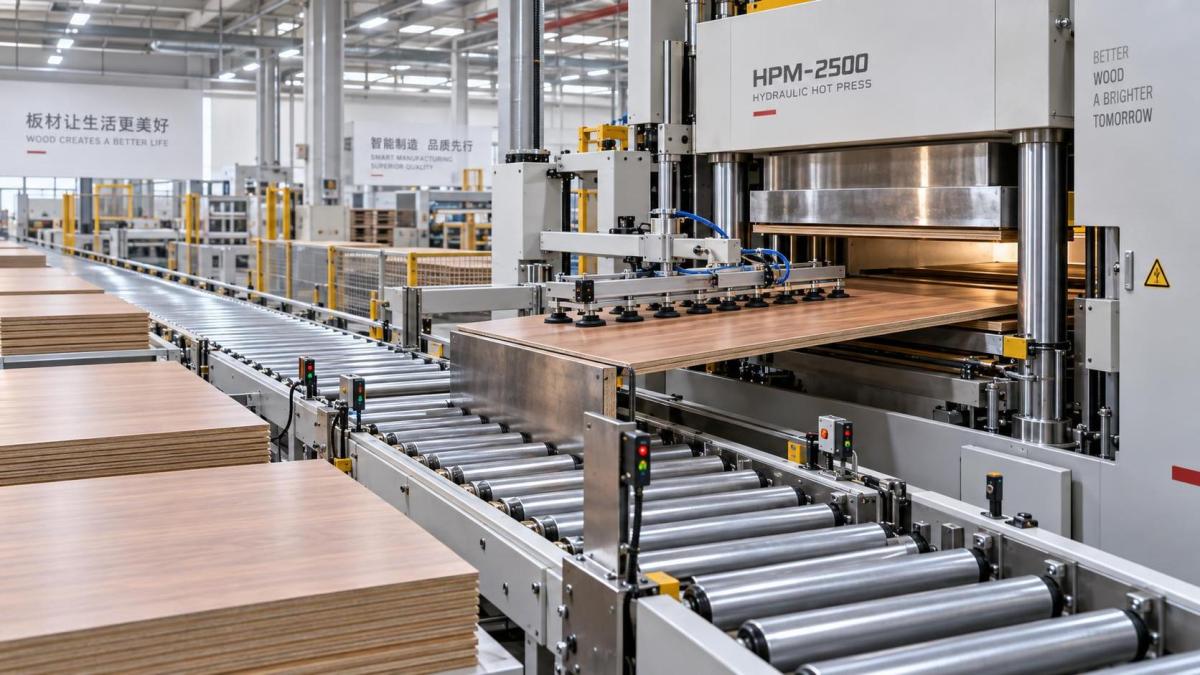
La automatización mejora la consistencia en las interfaces, no solo en las estaciones de máquina
Una línea de fabricación es una cadena de interfaces: del almacenamiento al alimentador, del alimentador a la máquina, de la máquina al búfer, del búfer a la prensa, de la prensa a la descarga y de la descarga al embalaje o acabado. Los errores de manipulación suelen producirse en estas interfaces porque la responsabilidad sobre la pieza deja de estar clara. Una máquina ha completado su ciclo, pero la siguiente no está lista; interviene un operario; el material espera; se pierde la secuencia original.
La maquinaria automatizada para la fabricación de productos de madera reduce esta exposición al establecer reglas predecibles para el movimiento. Los sensores pueden verificar la presencia de un panel. Los topes, guías, dispositivos de vacío, rodillos y mecanismos de alineación pueden establecer la posición. La lógica de control puede impedir una transferencia hasta que la máquina receptora esté lista. Las instrucciones basadas en recetas pueden asociar una orden de producción con dimensiones, tiempo de prensado, temperatura, disposición de capas o encaminamiento posterior.
Ese nivel de control es especialmente relevante en las operaciones de prensado y laminación. Una prensa suele considerarse una máquina de proceso independiente; sin embargo, su resultado de calidad depende de lo que ocurre antes de que se cierre la placa de prensado: preparación del tablero, estado del adhesivo, secuencia de ensamblaje, alineación de carga y control del tiempo de permanencia. UnaPrensa en Caliente hidráulica con apertura automática de placas puede favorecer un flujo de trabajo controlado, pero el concepto de manipulación también debe garantizar que el panel entre limpio, alineado y en la etapa de proceso requerida.
En una configuración de múltiples aperturas, el requisito de manipulación se vuelve más exigente. Una mayor capacidad de capas puede aumentar el rendimiento, pero también incrementa las consecuencias de una secuencia de carga incorrecta. Los equipos de proyecto deben examinar cómo se alimenta cada apertura, si los paneles pueden identificarse de forma inequívoca antes de la carga y cómo el sistema evita que un trabajador o dispositivo de transferencia coloque la pieza equivocada en la capa incorrecta. Un ciclo más rápido sin un control de flujo fiable puede simplemente producir más defectos en menos tiempo.
La automatización de prensas ilustra la diferencia entre repetibilidad y capacidad
Considere una prensa en caliente utilizada para laminación de chapas o producción de paneles de ingeniería. La presión uniforme y el calentamiento estable son importantes, pero solo forman parte del sistema. Una prensa con un bastidor rígido, un sistema hidráulico potente, calentamiento controlado y un tamaño de placa de prensado adaptado a la pieza puede hacer repetible el ciclo de prensado. La apertura automática también proporciona a los equipos de manipulación de materiales un punto de liberación más consistente que una secuencia manual.
Para una máquina como la serie ZD214x8/12, especificada con una presión total de 1200 KN, placas calefactadas de 1300 x 2500 x 42 mm, un rango de apertura de 80-150 mm y de una a cuatro capas de trabajo, la implicación para el proyecto no es simplemente que se puedan procesar más paneles. El diseñador de la línea debe confirmar si el método de carga y descarga elegido puede adaptarse a la geometría y al tiempo de ciclo de la prensa sin exigir correcciones manuales en cada ciclo.
Una incompatibilidad puede pasar fácilmente desapercibida durante la compra. La prensa puede cerrarse a una velocidad especificada, mientras que el sistema de manipulación aguas arriba tarda más en preparar y posicionar el ensamblaje. Como alternativa, el alimentador automatizado puede entregar paneles rápidamente, pero el área aguas abajo carece de un búfer seguro para material caliente recién prensado. En ambos casos, los operarios vuelven a intervenir en la línea para mantener la producción en marcha. Esa intervención suele reintroducir los riesgos de alineación, temporización y daños que se esperaba eliminar con la inversión.
Errores que la automatización no resolverá por sí sola
Es fácil exagerar el valor de la automatización suponiendo que todo defecto relacionado con la manipulación se debe a la manipulación humana. Algunos son, en realidad, problemas de material o de control del proceso. Un panel que se arquea debido a un desequilibrio de humedad puede no desplazarse correctamente a través de un cargador automatizado. Una chapa con dimensiones inconsistentes puede impedir una rutina de posicionamiento diseñada en torno a un borde de referencia estable. Una preparación deficiente del adhesivo puede producir defectos de adhesión incluso cuando la carga es precisa y repetible.
La automatización también puede hacer menos visible un proceso mal definido. Si una línea no dispone de un método fiable para identificar órdenes de trabajo, grados de panel o dirección de superficie antes de la primera transferencia automatizada, el sistema puede transportar la pieza incorrecta a través de varias estaciones con una consistencia impresionante. El error resultante es más costoso porque se descubre más tarde, después de haber consumido mano de obra, energía, adhesivo y tiempo de máquina.
Otra limitación es la variación en la mezcla de productos. Una planta que produce una gama limitada de tamaños de panel, tipos de construcción y patrones de encaminamiento suele ser más adecuada para una automatización fija que un taller que maneja frecuentemente tamaños personalizados y lotes cortos. Esto no significa que la automatización no tenga cabida en una operación de alta variedad. Significa que el equipo debe seleccionarse para una flexibilidad controlada: guías ajustables, configuraciones accesibles, gestión de recetas, cambios rápidos y una vía realista de excepción manual.
Los proyectos también fracasan cuando los equipos de transferencia automatizada se especifican independientemente de las máquinas a las que sirven. La anchura del transportador, el patrón de agarre por vacío, la altura de apilado, la apertura de la placa de prensado, el peso del panel, la sensibilidad de la superficie y las holguras de seguridad deben tratarse como un único problema de flujo de materiales. Un proveedor puede suministrar máquinas individuales competentes, pero la línea seguirá requiriendo correcciones manuales si esas interfaces no se diseñan conjuntamente.
Cómo evaluar si la inversión aborda el problema correcto
Antes de seleccionar equipos, los directores de proyecto deben trazar una ruta de producción representativa desde la liberación del material hasta la pila terminada. El mapa debe mostrar cada traspaso, cada decisión tomada por un operario, cada lugar donde una pieza puede esperar y cada punto en el que puede mezclarse con otra orden. Esto resulta más útil que medir únicamente la cantidad de mano de obra.
Después, clasifique el problema. Si el desperdicio se concentra en ensamblajes inclinados, deben priorizarse la alineación de carga y la localización positiva. Si los daños se producen durante el movimiento entre estaciones, céntrese en las superficies de transferencia, los métodos de agarre, el diseño de búferes y la trayectoria de desplazamiento. Si el retrabajo se debe a paneles o superficies mezclados, introduzca la identificación de piezas y el control de órdenes antes de aumentar la velocidad de la máquina. Si los retrasos se deben a que los operarios tienen que despejar atascos o compensar un suministro inconsistente, investigue la estabilidad del proceso aguas arriba antes de automatizar la estación aguas abajo.
La especificación debe definir el comportamiento aceptable cuando la línea no funciona con normalidad. Debe cubrir la detección de atascos, la desalineación de paneles, la falta de material, las paradas de emergencia, los procedimientos de reinicio, el modo manual y las piezas rechazadas. Estos detalles pueden parecer secundarios durante una discusión sobre capacidad, pero determinan si la línea permanece bajo control durante interrupciones reales de producción. Un sistema que funciona solo en condiciones ideales e ininterrumpidas no ofrece una reducción fiable de errores de manipulación.
Indicadores más útiles que una simple comparación de mano de obra
El ahorro de mano de obra puede formar parte de la justificación, pero no revela si la automatización está mejorando el control. Una mejor revisión del proyecto realiza un seguimiento de la frecuencia y ubicación de los defectos relacionados con la manipulación, el número de intervenciones manuales por turno, los paneles rechazados por causa, el tiempo de espera no planificado entre operaciones y la proporción de piezas que requieren retrabajo después de la transferencia o el prensado. Estos indicadores señalan el mecanismo de mejora, en lugar de solo su resultado financiero.
También es razonable establecer una línea base antes de la puesta en marcha. Sin un registro claro de los tipos de defectos y retrasos de transferencia, un equipo puede observar una mayor producción después de la instalación, pero seguir sin poder determinar si la calidad de manipulación realmente mejoró o si los defectos simplemente se desplazaron a otra etapa. El objetivo no es crear un ejercicio de informes complejo. Es conservar evidencia suficiente para ajustar las guías, posiciones de sensores, recetas, límites de búfer y procedimientos de los operarios una vez que la línea comience a funcionar.
Cómo es una secuencia de implementación práctica
La automatización de la manipulación suele ser más fiable cuando se introduce en torno a la sección más estable y repetible del proceso. Por ejemplo, una célula de carga y descarga de prensa puede ser un primer objetivo más sólido que intentar automatizar de una vez todos los movimientos de una fábrica. Sus entradas, salidas, eventos de ciclo y requisitos de calidad pueden definirse a menudo con claridad. Una vez que la célula funciona de forma predecible, la alimentación aguas arriba y el apilado aguas abajo pueden conectarse con menor incertidumbre.
Durante el diseño, insista en realizar pruebas con la gama real de piezas que importan para el proyecto: paneles finos revestidos de chapa, contrachapado más pesado, MDF, tableros de partículas, superficies decorativas y cualquier pieza con mayor sensibilidad a los arañazos o dimensiones inusuales. El tamaño nominal del panel por sí solo no es suficiente. La fricción de la superficie, la planitud del tablero, la distribución del peso, el estado de los bordes y la calidad de apilado influyen en el comportamiento de un sistema de transferencia.
La puesta en marcha debe incluir los casos de excepción que afrontarán los operarios: un panel que llega inclinado, un panel faltante, una esquina dañada, una prensa detenida, un ciclo de descarga retrasado y un cambio de trabajo. El objetivo es verificar que el sistema detecte la condición, proteja el material, preserve el seguimiento cuando sea posible y proporcione al operario una ruta clara de recuperación. Aquí es donde una máquina técnicamente sólida se convierte en un sistema de producción viable.
Por tanto, la manipulación automatizada es una forma fiable de reducir errores en la fabricación de productos de madera, siempre que el proyecto se construya en torno al mecanismo real del error. Aporta el mayor valor cuando la identidad del material, la alineación física, la temporización del proceso y los procedimientos de recuperación se diseñan conjuntamente. Para los equipos que evalúan una nueva línea o una mejora de una célula de prensa, el siguiente paso más productivo es identificar los traspasos que actualmente requieren más corrección manual y determinar si esas correcciones pueden sustituirse por un método de control definido y repetible.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.