


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Planificación de una línea de producción de muebles para pedidos de armarios a medida
Una línea de producción de muebles para fabricar armarios a medida debe planificarse en función de la variedad de pedidos que debe procesar, no de la producción de su máquina más rápida. Una línea que corta paneles con rapidez puede aun así incumplir las fechas de entrega si las piezas esperan para el canteado, la información de taladrado está incompleta o los componentes terminados no pueden asociarse con el pedido correcto.
Empiece por definir la combinación de pedidos prevista, el tiempo de producción disponible y la calidad que exigen los clientes. A continuación, trace el flujo de información y materiales por la fábrica. Esta secuencia facilita decidir dónde será útil la automatización, dónde sigue siendo práctico el trabajo manual y qué capacidad puede ofrecer la operación en su conjunto.
Defina el trabajo antes de especificar las máquinas
La producción de armarios es una medida de planificación más útil cuando se traduce en el trabajo que implica cada pedido. Un armario sencillo, con unos pocos paneles rectangulares, plantea exigencias distintas a las de una unidad con varios cajones, estantes ajustables, acabados especiales y herrajes no estándar.
Revise pedidos representativos y registre las características que afectan al procesamiento:
- Dimensiones típicas y máximas de los paneles, incluidas las piezas inusualmente largas o estrechas.
- Materiales de los tableros, espesores, acabados superficiales y requisitos de canteado.
- Proporción de armarios estándar frente a los de medidas y diseños exclusivos.
- Patrones de taladrado habituales, tipos de herrajes, ranuras y otras operaciones de mecanizado.
- Plazos de entrega requeridos, cambios en los pedidos y expectativas de calidad del producto terminado.
Separe las estructuras de los armarios de las puertas, los componentes de los cajones y cualquier elemento de madera maciza o pintado. Estos pueden requerir equipos y procesos de acabado diferentes. Una línea de procesamiento de paneles puede producir muchos componentes de armarios, pero no cubre automáticamente todas las operaciones necesarias para completar un pedido.
Decida también qué trabajos se realizarán fuera de la fábrica. Si se compran puertas pintadas o componentes especializados, sus plazos de entrega y su identificación deben incluirse en el programa de producción. De lo contrario, una línea interna eficiente puede seguir generando pedidos incompletos que ocupen un espacio valioso en la planta mientras esperan las piezas adquiridas.
Convierta la demanda de pedidos en un objetivo de capacidad realista
Calcule la demanda en paneles o piezas, además de armarios terminados. Utilice la combinación de pedidos prevista para determinar cuánto trabajo de corte, canteado, taladrado, montaje y embalaje debe completarse durante el tiempo de trabajo disponible. Incluya la preparación, la manipulación de materiales, el mantenimiento rutinario, los controles de calidad, las pausas y las interrupciones habituales. En un taller de fabricación a medida, será difícil alcanzar una cifra de capacidad basada únicamente en el funcionamiento continuo de las máquinas.
Para cada operación principal, compare la carga de trabajo necesaria con el tiempo disponible de los equipos y los operarios. Preste especial atención al proceso con menor capacidad de reserva: normalmente marcará el ritmo de la línea. El cuello de botella puede cambiar según la combinación de pedidos. Un canteado complejo puede ralentizar un lote, mientras que los armarios con muchos herrajes pueden aumentar la carga de trabajo de taladrado y montaje.
Ponga a prueba el plan tanto en un periodo de mucha actividad como en una semana normal. Si la demanda es irregular, considere si conviene más trabajar horas extra, establecer un segundo turno, subcontratar o mantener una reserva moderada de componentes preparados, en lugar de comprar equipos dimensionados para un pico que rara vez se produce. Cualquier reserva debe poder rastrearse hasta un pedido y estar protegida contra daños; de lo contrario, puede convertirse en trabajo en curso extraviado.
Trace conjuntamente el flujo físico y el flujo de información
Un recorrido habitual para armarios fabricados con paneles va desde el almacenamiento de tableros y el corte, pasando por el etiquetado, el canteado, el taladrado o el mecanizado CNC, la inspección, el montaje y el embalaje. La secuencia exacta depende de las máquinas y del diseño de las piezas. Algunos componentes pueden tener que volver para una segunda operación, mientras que las puertas y los herrajes adquiridos pueden incorporarse al proceso cerca de la etapa de montaje.
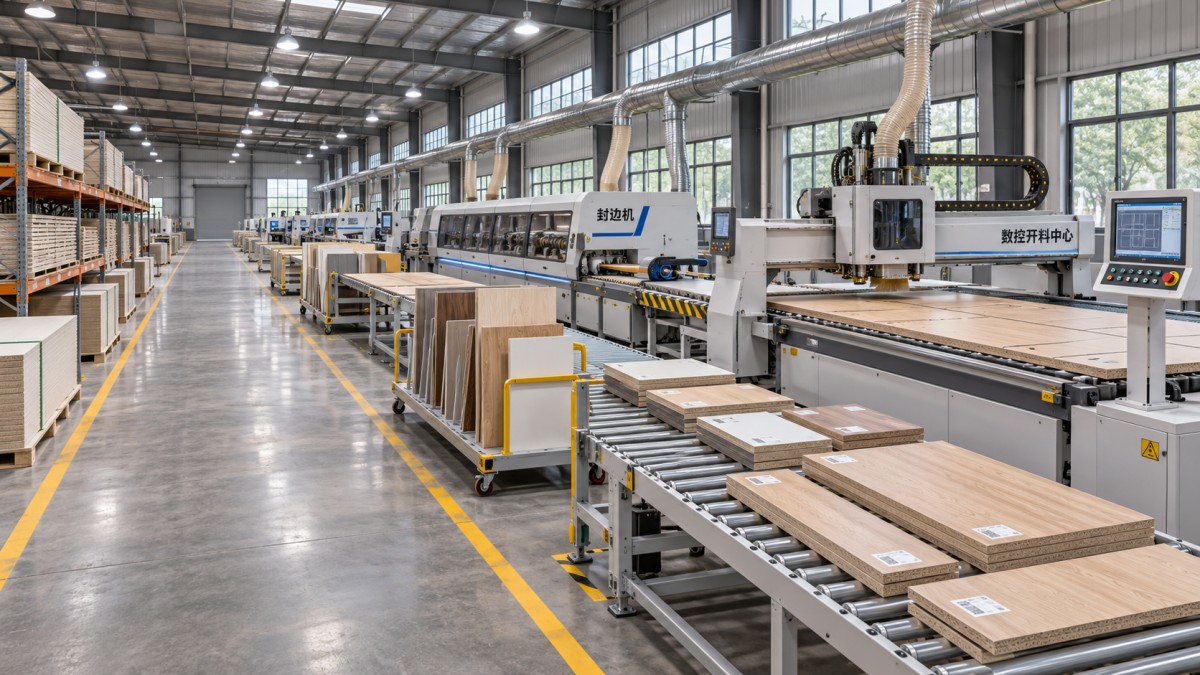
Dibuje el recorrido propuesto sobre el plano real de la planta, incluidas las posiciones de carga y descarga, el espacio para girar tableros grandes, el acceso para carretillas elevadoras o carros y el almacenamiento del trabajo entre estaciones. Evite distribuciones que obliguen a las piezas terminadas a cruzarse con el flujo de tableros entrantes. Deje espacio suficiente alrededor de las máquinas para trabajar con seguridad, limpiar, realizar el mantenimiento y retirar el polvo y los recortes.
A continuación, siga la información del pedido a lo largo del mismo recorrido. Cada pieza debe estar vinculada de forma fiable con su pedido, material, dimensiones, tratamiento de los cantos, instrucciones de mecanizado y armario final. Las etiquetas u otro sistema de identificación deben seguir siendo legibles durante el procesamiento y colocarse donde no dañen una superficie visible. Acuerde cómo identificar las piezas rechazadas o fabricadas de nuevo para que puedan reincorporarse al pedido correcto.
El software es importante porque un error puede propagarse rápidamente por una línea automatizada. Defina quién autoriza un diseño para producción, cómo se controlan las revisiones y si es posible detener un cambio después de haber cortado las piezas. Compruebe que el diseño, el anidado o corte, la programación de las máquinas, el etiquetado y el seguimiento de la producción puedan intercambiar la información necesaria sin tener que volver a introducirla manualmente. Una demostración con archivos representativos de armarios es más útil que una afirmación general de que los sistemas son compatibles.
Elija los equipos en función de las piezas y la combinación de pedidos
Corte y anidado de paneles
Una seccionadora de tableros puede ser adecuada para operaciones que procesan cantidades considerables de paneles similares y pueden organizar el corte de forma eficiente en función de los tamaños de tablero habituales. Un router CNC de anidado puede ser una opción atractiva cuando los pedidos incluyen muchas piezas de distintos tamaños y requieren operaciones como cortar y mecanizar características en una misma configuración. La elección depende de la manipulación de materiales, la geometría de las piezas, el acabado requerido, la programación y el funcionamiento del resto de la línea.
Ninguna de las dos opciones elimina la necesidad de gestionar piezas pequeñas o difíciles de manipular. Pregunte cómo se sujetan, etiquetan, descargan y transfieren sin dañarlas. Compruebe si el proceso de corte previsto deja un canto con la calidad adecuada para la siguiente operación y cómo se identificarán los recortes para su reutilización.
Canteado
En muchas líneas de fabricación de armarios con paneles, el canteado influye considerablemente tanto en el aspecto como en el rendimiento. Seleccione una máquina adecuada para los tableros y materiales de canto, los rangos de espesores, los acabados y los cambios diarios que deberá manejar. Considere las unidades de procesamiento necesarias para obtener el resultado deseado, incluido el tratamiento de los cantos visibles, las esquinas y las piezas que requieran acabados diferentes.
Una máquina de alta velocidad ofrece un beneficio limitado si los operarios tienen que detenerse repetidamente para cambiar materiales o si las piezas llegan en el orden equivocado. En cambio, una canteadora compacta puede ser suficiente cuando los volúmenes son moderados y el programa de pedidos deja tiempo para hacer ajustes. En ambos casos, pruebe tableros y materiales de canto representativos, incluidos los acabados delicados, e inspeccione la calidad de la unión y las superficies visibles después del procesamiento.
Taladrado y mecanizado
El montaje de armarios depende de que las posiciones de los agujeros para bisagras, guías, estantes, conectores y otros herrajes sean uniformes. Un centro CNC de taladrado o mecanizado puede reducir el trabajo de marcado manual cuando los programas se generan con precisión y la combinación de pedidos lo justifica. Para una producción más sencilla o de menor volumen, los equipos de taladrado específicos y los dispositivos de sujeción bien controlados pueden ser más adecuados.
Compruebe el acceso a todas las caras y los cantos necesarios de cada pieza. Algunos diseños pueden requerir reposicionarla o realizar una operación aparte, lo que afecta al tiempo de manipulación y al riesgo de errores de orientación. Las especificaciones de los herrajes deben reflejarse en los datos de producción; un cambio de herraje puede modificar el patrón de mecanizado aunque las dimensiones del armario no cambien.
Planifique el trabajo entre máquinas
La manipulación manual suele determinar si una línea bien especificada alcanza su objetivo. Las planchas grandes necesitan un sistema de carga adecuado, mientras que los paneles terminados requieren soportes que eviten arañazos, cantos astillados y deformaciones. Incluya en el alcance del proyecto ayudas de elevación, mesas de rodillos, carros y zonas de espera claramente señalizadas, en lugar de considerarlos accesorios que se añadirán después de la instalación.
Decida cómo se agruparán las piezas. Procesarlas por material o tipo de canto puede reducir los cambios de máquina, pero es posible que el montaje tenga que esperar a que lleguen componentes repartidos entre varios lotes. Procesarlas por pedido puede simplificar el seguimiento y la entrega, aunque quizá aumente los cambios de configuración. Un programa práctico equilibra estos factores y establece un límite para la cantidad de trabajo sin terminar que puede acumularse entre estaciones.
El montaje y el embalaje merecen tanta atención como el mecanizado. Disponga de espacio para los herrajes, las inspecciones, los retoques y la protección de las superficies terminadas. Si los armarios se envían desmontados, defina cómo se agruparán y etiquetarán las piezas y los herrajes. Si se envían montados, incluya el espacio adicional de manipulación y almacenamiento necesario para las unidades terminadas.
Presupueste el sistema de trabajo, no solo el precio de las máquinas
La oferta de los equipos es solo una parte de la inversión. El presupuesto del proyecto también debe contemplar la instalación, el suministro eléctrico, el aire comprimido cuando sea necesario, la extracción de polvo, la manipulación de materiales, el software, las herramientas, los consumibles, la formación y el espacio necesario para el mantenimiento y el almacenamiento. Las condiciones de las instalaciones pueden modificar considerablemente el coste y la distribución, por lo que conviene involucrar a los proveedores pertinentes de máquinas e instalaciones mientras el plan aún sea flexible.
Los costes operativos también varían según el proceso elegido. Un corte más rápido puede requerir sistemas de extracción y manipulación más capaces; una célula muy automatizada puede depender de personal cualificado para la programación y el mantenimiento. Compare las opciones teniendo en cuenta la carga de trabajo prevista, las necesidades de mano de obra, los consumibles, las condiciones de mantenimiento y las consecuencias del tiempo de inactividad. Comprar una capacidad que no pueda abastecerse de material ni mantenerse en funcionamiento difícilmente resolverá un problema de entregas.
Antes de comprar, consulte la disponibilidad de asistencia técnica y repuestos. Qingdao Zhongding Machinery suministra maquinaria para trabajar la madera y soluciones completas, y señala entre sus servicios la asistencia técnica y el suministro de repuestos. Al evaluar a cualquier proveedor, pregunte qué asistencia ofrece para la configuración propuesta, cómo se formará a los operarios y al personal de mantenimiento, y cómo se suministrarán las piezas de repuesto al lugar de instalación.
Establezca los criterios de aceptación antes de la llegada de los equipos
Utilice las mismas piezas y materiales representativos seleccionados durante la planificación para definir los controles de aceptación. Incluya pedidos habituales, dimensiones variadas, paneles con acabados visibles y cualquier requisito exigente de taladrado o canteado. Acuerde cómo se evaluarán las dimensiones, la calidad de los cantos, las posiciones de los agujeros, el estado de las superficies, el etiquetado y la producción, así como las condiciones de funcionamiento durante la prueba.
Incluya en la prueba las transiciones entre máquinas. Una máquina de corte puede funcionar correctamente por sí sola, mientras que las etiquetas, los programas o la orientación de las piezas pueden causar errores durante el taladrado o el montaje. Procese un pedido completo hasta el embalaje, registre las interrupciones y los retrabajos, y asigne la responsabilidad de resolver las cuestiones pendientes antes de iniciar la producción completa.
Deje margen para crecer cuando exista una finalidad operativa clara: espacio adicional para las zonas de espera, un futuro dispositivo de manipulación o una segunda máquina en un probable cuello de botella. Mantenga la configuración inicial ajustada a los pedidos que la fábrica prevé procesar. Un plan por fases facilita justificar la expansión cuando la carga de trabajo real muestre dónde se necesita más capacidad.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.