


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Por qué la precisión del presupuesto de la máquina encoladora de cantos depende del material y el grosor de sus paneles
Por qué el material y el espesor de sus paneles determinan directamente la precisión de la cotización de la canteadora
Si está finalizando el presupuesto de equipos de capital para una nueva línea de muebles, o ampliando una célula de producción de gabinetes existente, probablemente haya recibido varias cotizaciones de canteadoras. Y seguramente habrá notado algo: el mismo modelo, del mismo proveedor, presenta diferentes especificaciones, opciones y precios según las propuestas. Esa variación no es arbitraria. No se trata de tácticas de ventas ni de niveles regionales de precios. Casi siempre se debe a la precisión con la que el proveedor comprende y considera su material real de panel y su rango de espesores.
No es una nota técnica menor. Para los gerentes de proyecto que supervisan la preparación de la producción, las imprecisiones en las cotizaciones vinculadas a supuestos sobre el sustrato se encuentran entre las principales causas de puesta en marcha retrasada, reequipamiento no planificado y déficit de rendimiento durante el primer año. Una cotización basada en supuestos genéricos de “tablero de partículas de 16–19 mm” no se ajustará a la realidad si su taller procesa frentes de cajones de MDF de 3 mm, estructuras de contrachapado de 25 mm y cantos de madera maciza en tableros de mesa, todo en un mismo turno.
El material no se limita a la apariencia de la superficie: determina el comportamiento térmico y mecánico
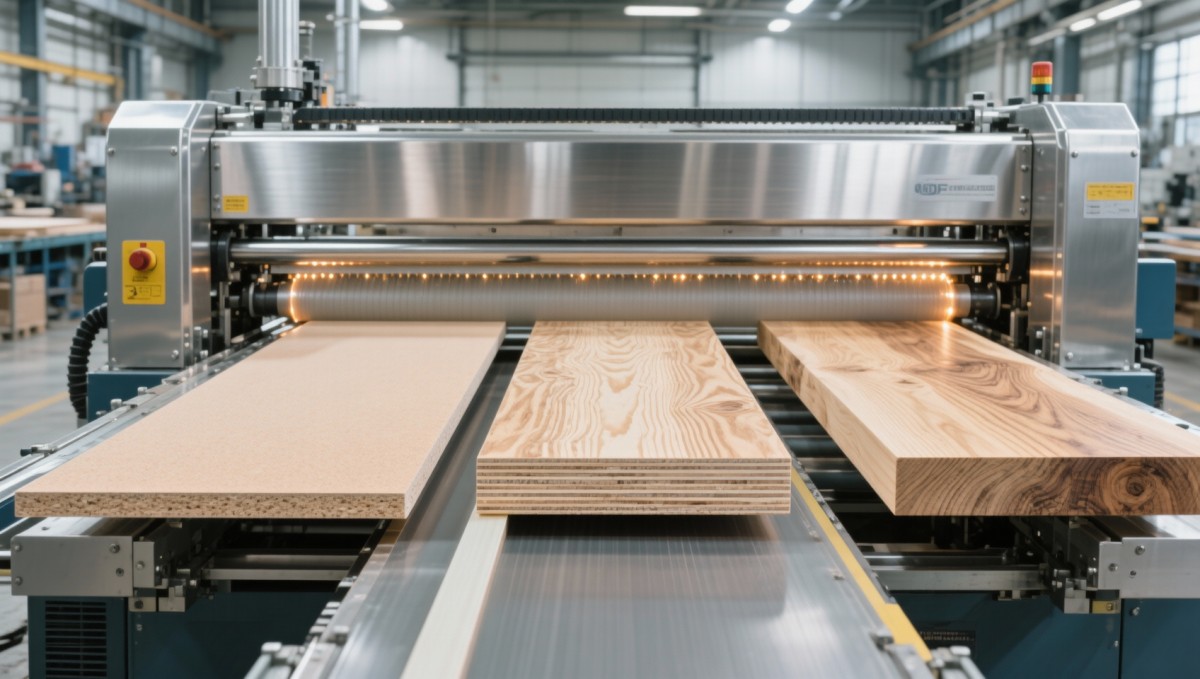
El canteado es un proceso termomecánico: el calor ablanda el adhesivo, la presión lo une y el recorte mecánico termina la unión. Sin embargo, los materiales responden de forma diferente a cada etapa, no solo en apariencia, sino también en densidad, conductividad térmica, contenido de humedad y estabilidad del canto.
- MDF: La densidad uniforme permite una penetración constante del adhesivo, pero su baja masa térmica hace que se caliente y enfríe rápidamente. Las máquinas deben proporcionar un control de temperatura preciso y reactivo, especialmente durante operaciones de alta velocidad. El sobrecalentamiento puede provocar ampollas en la superficie; el calentamiento insuficiente genera una adhesión deficiente en el núcleo.
- Tablero de partículas: La estructura heterogénea genera una absorción variable del adhesivo. Su mayor inercia térmica exige un tiempo de permanencia de precalentamiento más prolongado y perfiles de presión de rodillos más estables. La densidad inconsistente también aumenta el riesgo de astillado del canto durante el recorte, por lo que la geometría de la herramienta de corte y la sincronización de avance se vuelven críticas.
- Contrachapado: Las capas laminadas cruzadas se expanden y contraen a diferentes velocidades bajo el calor. Esto introduce micromovimientos en la interfaz de unión. Una unión satisfactoria requiere una aplicación de adhesivo más lenta y controlada, así como zonas de presión adaptativas que compensen la resistencia a la compresión específica de cada capa.
- Madera maciza: La dirección natural de la veta, los gradientes de humedad y el movimiento estacional hacen que no haya dos paneles que se comporten de manera idéntica. Las máquinas deben admitir calibración manual o semiautomática por lote e incluir detección de cantos en tiempo real para ajustar dinámicamente el volumen de adhesivo y la profundidad de recorte.
Una cotización que trate los cuatro sustratos como intercambiables omitirá estos requisitos funcionales: módulos de calentamiento especializados, rodillos de presión multizona, sensores de recorte adaptativos o incluso flujos de trabajo básicos de calibración. Esas omisiones no aparecen como partidas: se manifiestan más tarde como deficiencias de rendimiento.
El espesor es una restricción del sistema, no solo una dimensión
El espesor del panel determina las trayectorias de carga mecánica, la estabilidad de avance y las tolerancias de alineación, no solo si el panel cabe en la máquina. Un panel de 12 mm se flexiona bajo la presión de los rodillos; un panel de 38 mm resiste la flexión, pero exige mayor par y una mayor rigidez del bastidor.
Considere lo siguiente: la mayoría de las canteadoras especifican un “rango de espesor estándar” (p. ej., 12–30 mm). Pero ese número oculta tres realidades operativas:
- Espesor mínimo: Por debajo de ~8 mm, las bandas de avance estándar pierden agarre. Los paneles delgados se desvían entre los rodillos, provocando manchas de adhesivo, presión inconsistente y desgaste prematuro de las cuchillas de recorte. Las soluciones incluyen bandas inferiores asistidas por vacío o sistemas de rodillos segmentados, ninguno de los cuales es estándar en los modelos básicos.
- Espesor máximo: Por encima de 30 mm, las máquinas estándar suelen superar sus límites de deflexión estructural. ¿El resultado? Variación del espesor de la línea de adhesivo a lo largo de la altura del panel, especialmente cerca del canto superior, donde disminuye la fuerza del rodillo. Se requieren bastidores reforzados, sistemas de doble accionamiento o compensación hidráulica de presión, pero rara vez se incluyen a menos que se especifiquen explícitamente.
- Variabilidad del espesor: Si su producción incluye tanto laterales de gabinetes de 16 mm como encimeras de isla de 28 mm, la máquina debe mantener la uniformidad del adhesivo a lo largo de esa diferencia de 12 mm. Esto requiere recalibración manual entre lotes o detección de espesor en circuito cerrado con ajuste de dosificación de adhesivo en tiempo real. La segunda opción añade costo, pero elimina una fuente importante de fallas de unión en líneas de espesores mixtos.
Cotizar sin conocer su rango de espesores obliga a los proveedores a basarse en supuestos de peor caso o, peor aún, a especificar insuficientemente. Ninguna de las dos opciones protege su calendario ni su rendimiento.
Dónde fallan las cotizaciones genéricas y qué debe vigilar
Esto es lo que suele salir mal cuando el material y el espesor no se validan desde el principio:
- La trampa de la actualización “solo de adhesivo”: Un proveedor ofrece una máquina “básica” más un sistema de adhesivo opcional. Pero si su MDF se procesa a 3 mm, esa unidad de adhesivo puede carecer del control de flujo fino necesario, lo que genera un exceso de rebose de adhesivo y una costosa limpieza posterior al recorte. ¿La solución? Una bomba diferente, una boquilla diferente, una zona de calentamiento diferente, ninguno de los cuales estaba incluido en la cotización original.
- Sorpresas en la precisión de recorte: Se le cotiza una “tolerancia de recorte de ±0.1 mm”. Pero esa especificación supone un tablero de partículas de 18 mm estable y plano. En contrachapado deformado de 25 mm, la misma máquina ofrece ±0.4 mm, porque el cabezal de recorte carece de capacidad dinámica de seguimiento del canto. Esa desviación no aparece en los folletos.
- Aumento progresivo de los costes posventa: Una máquina entregada para “MDF y tablero de partículas” puede funcionar de forma fiable con esos materiales, pero fallar en pocos meses con sus usos ocasionales de madera maciza. Las piezas de repuesto (p. ej., cuchillas de recorte endurecidas, cadenas de avance reforzadas) no se tuvieron en cuenta en el plan de servicio inicial.
Ninguno de estos problemas refleja un mal diseño de la máquina. Reflejan una disciplina de cotización incompleta, en la que los supuestos técnicos sustituyen la validación específica del material.
Cómo basar su próxima cotización en la realidad
No necesita convertirse en ingeniero de materiales, pero sí debe cambiar la forma en que interactúa con los proveedores durante la cotización. Centre su debida diligencia en tres datos concretos:
- Proporcione muestras reales de paneles, no solo especificaciones. Envíe 3–5 paneles representativos, incluidos los casos más desfavorables de deformación, calidad del canto y lecturas de contenido de humedad, si están disponibles. Permita que el proveedor pruebe el flujo de adhesivo, la respuesta a la presión y el comportamiento de recorte en su unidad de demostración. Esto revela la compatibilidad más rápido que cualquier ficha técnica.
- Defina la *distribución* de espesores, no solo el mínimo/máximo. Comparta su mezcla de producción: p. ej., “70% a 16–19 mm, 20% a 25–28 mm, 10% por debajo de 10 mm”. Esto indica al proveedor dónde priorizar las funciones adaptativas y dónde serán suficientes los ajustes fijos.
- Exija mapas de configuración de la máquina, no solo números de modelo. Solicite una tabla que muestre qué módulos de hardware (zonas de calentamiento, rodillos de presión, cabezales de recorte, sistemas de avance) se activan para cada combinación de material/espesor dentro de su rango. Si no pueden elaborarla, la cotización sigue siendo teórica.
En Qingdao Zhongding Machinery, elaboramos cada cotización de canteadora basándonos en este principio: sin supuestos predeterminados, sin configuraciones genéricas. Solicitamos su lista de sustratos antes de seleccionar un modelo base y validamos las transiciones de espesor en nuestra línea de prueba antes de finalizar las opciones. Porque, para un gerente de proyecto, el coste real de una cotización inexacta no es la diferencia de precio. Es el reproceso, el tiempo de inactividad y el retraso en alcanzar su primer objetivo de ingresos.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.