


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
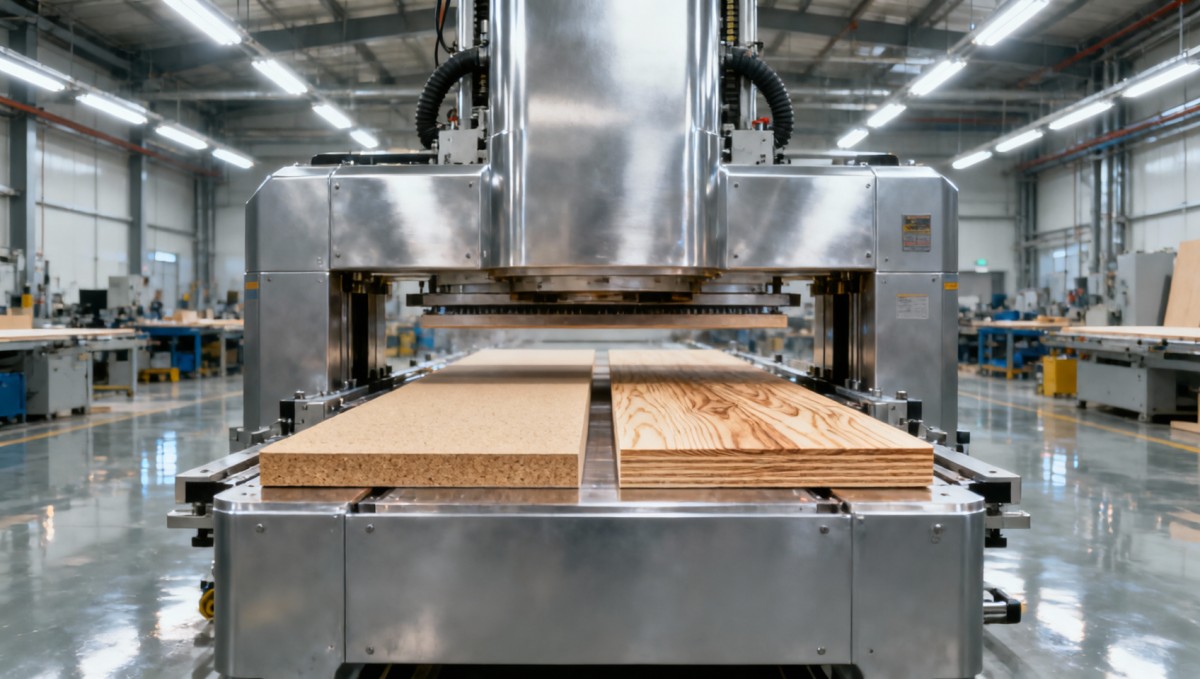
¿Puede una prensa automática para paneles de madera procesar tanto MDF como contrachapado sin necesidad de reconfiguración?
¿Puede una prensa automática para paneles de madera procesar tanto MDF como contrachapado sin reconfiguración?
Respuesta corta: Sí, pero solo si la máquina está diseñada para una manipulación adaptativa de materiales, no simplemente homologada para “ambos materiales”. La mayoría de los operadores descubren esta diferencia demasiado tarde, después de poner en marcha una prensa que exige recalibración manual cada vez que cambian de MDF a contrachapado. Ese tiempo de inactividad se acumula: 8–15 minutos por cada cambio, repetidos decenas de veces por turno. Peor aún, los perfiles de presión inconsistentes entre tipos de material provocan delaminación en los bordes del contrachapado o ampollamiento superficial en el MDF, defectos que escapan a la inspección visual hasta el lijado o canteado posterior.
La verdadera pregunta no es si una prensa *puede* procesar ambos materiales, sino si mantiene la integridad de unión objetivo, la estabilidad dimensional y la calidad superficial *sin intervención del operador* entre ciclos. Esto depende menos de las especificaciones de marketing (“admite MDF y contrachapado”) y más de tres capas de diseño funcional: respuesta térmica, lógica de distribución de presión y memoria de perfiles de material.
Por qué estar “homologada para ambos” no significa estar “lista para ambos”
Muchas prensas automáticas para paneles de madera incluyen MDF y contrachapado en su documentación técnica, pero esas menciones suelen reflejar pruebas estáticas de laboratorio en condiciones ideales: lotes de un solo material, temperatura ambiente del taller, paneles preacondicionados y tiempo de permanencia fijo. En la práctica, el MDF y el contrachapado se comportan de manera fundamentalmente diferente bajo calor y presión:
- MDF es homogéneo, rico en humedad (8–12% MC) y térmicamente conductor. Absorbe calor rápidamente, pero se comprime con facilidad; una presión excesiva provoca una pérdida irreversible de densidad en la capa superficial, lo que genera una mala adhesión de la chapa o recuperación elástica tras el prensado.
- El contrachapado es anisotrópico: las líneas de cola se expanden/contraen a ritmos distintos que las capas de chapa, las capas del núcleo varían en densidad y contenido de humedad, y los huecos o parches generan resistencia térmica localizada. Aplicar presión uniforme puede aplastar núcleos de madera blanda mientras comprime insuficientemente las capas cruzadas de madera dura.
Una prensa que aplica curvas de calentamiento y rampas de presión idénticas a ambos inevitablemente comprometerá uno de ellos, o ambos. El problema no es la capacidad, sino la precisión del control. Un cambio verdaderamente fluido exige que la máquina reconozca el tipo de material *antes* del cierre y ajuste toda su secuencia de prensado, no solo los puntos de ajuste de presión, sino también la temporización de las rampas, la duración de mantenimiento, la velocidad de enfriamiento e incluso la sincronización de los cilindros hidráulicos.
Qué permite realmente una operación sin reconfiguración
Tres características interdependientes diferencian las prensas que *toleran* ambos materiales de las que se *optimizan* para cada uno sin preparación:
1. Zonas de calentamiento adaptadas al material
No se trata solo de “calentamiento multizona”, sino de zonas controlables de forma independiente con modulación térmica basada en retroalimentación. El contrachapado necesita temperaturas superficiales más lentas y con picos más bajos (105–115°C) para evitar la degradación de las líneas de cola en las capas exteriores, mientras que el MDF se beneficia de un aumento más rápido hasta 125–135°C para eliminar la humedad antes del curado de la resina. Una prensa con perfiles de zona fijos obliga a realizar concesiones; una con mapeo térmico adaptativo ajusta la salida de cada zona en tiempo real según el espesor, la densidad y las lecturas de emisividad superficial del material.
2. Perfilado dinámico de presión
La presión estática (por ejemplo, “12 MPa constantes”) no funciona para ninguno de los dos materiales. El MDF requiere una presión inicial alta (para cerrar huecos e iniciar el flujo de resina), seguida de una reducción gradual durante el mantenimiento para evitar el colapso superficial. El contrachapado necesita presión por etapas: una fuerza inicial baja para alinear las capas sin desplazarlas, seguida de un aumento progresivo para consolidar las líneas de cola sin aplastar los núcleos. Las máquinas con rampas de presión programables, vinculadas a la temperatura y al tiempo, no solo permiten el uso de dos materiales, sino que también reducen el tiempo de ciclo entre un 12–18% en comparación con ciclos de presión fija.
3. Perfiles de material preestablecidos y verificados en campo
Los “perfiles preestablecidos” no son solo ajustes almacenados, sino secuencias calibradas empíricamente y validadas con múltiples proveedores de tableros, químicas de adhesivos y condiciones ambientales. Un perfil fiable para contrachapado de abedul de 18mm incluye compensación para las variaciones estacionales de humedad; un perfil de MDF contempla variaciones entre sistemas de resina de urea-formaldehído y fenol-formaldehído. Sin este nivel de profundidad, los operadores terminan ajustando manualmente los parámetros a diario, anulando el propósito de la automatización.
Dónde aparece la diferencia: en la producción, no en las fichas técnicas
Dos puntos de fallo comunes revelan si una prensa realmente procesa ambos materiales sin reconfiguración:
- Inconsistencia en la calidad de los bordes: Si los bordes del contrachapado presentan zonas con falta de cola o microgrietas después del prensado, mientras que los bordes de MDF muestran fibra levantada o ligero abombamiento, es probable que la máquina aplique presión uniforme independientemente de la anisotropía del material. No se trata de un “error de ajuste”, sino de una limitación de la arquitectura de control.
- Deriva dimensional posterior al prensado: Los paneles de MDF que se contraen 0.15–0.25 mm a lo ancho en un plazo de 24 horas, mientras que los paneles de contrachapado se deforman ligeramente en la dirección de la veta, indican protocolos de enfriamiento inadecuados. Las velocidades de enfriamiento uniformes ignoran que el MDF libera la tensión interna de manera isotrópica, mientras que el contrachapado alivia la tensión direccionalmente. La secuenciación adaptativa del enfriamiento evita esto.
No son defectos que se solucionen con capacitación o mantenimiento; son síntomas de una lógica de control específica para cada material insuficiente. Incorporarlos mediante una modernización en prensas de generaciones anteriores rara vez funciona; el hardware (sensores, velocidad de respuesta de válvulas, latencia de procesamiento del PLC) debe admitir ajustes a nivel de milisegundos.
Qué verificar antes de comprometerse
Si su flujo de trabajo alterna regularmente entre MDF y contrachapado, y especialmente si procesa lotes mixtos (por ejemplo, estructuras de armarios en MDF y puertas en contrachapado), no se base en las afirmaciones de los folletos. Solicite pruebas de estas tres cosas:
- Un informe de ensayo documentado que muestre ciclos consecutivos de MDF y contrachapado (el mismo día, con el mismo operador y el mismo sistema de cola), con datos de resistencia de unión (ensayos de cizallamiento ASTM D1037) y mediciones de planitud superficial (tolerancia de ±0.08 mm mantenida en ambos).
- Prueba del cambio adaptativo de perfiles: vídeos o archivos de registro que muestren el ajuste automático de parámetros al escanear un código de barras de material o seleccionar un preajuste, sin necesidad de intervención manual más allá de confirmar el tipo de trabajo.
- Registros de servicio de al menos dos clientes existentes que trabajen con programas de más de >60% de materiales mixtos, con el tiempo medio de inactividad no planificado atribuido a problemas de cambio de material (debería ser cercano a cero, no “menor que antes”).
Los fabricantes que han resuelto bien este problema incorporan la lógica a nivel de firmware, no como un módulo de software adicional, sino como una arquitectura de control integrada. Por eso la experiencia importa: se necesitan años de comentarios de campo de plantas de muebles, fabricantes de puertas y laminadores industriales para perfeccionar modelos térmicos y de presión que resistan la variabilidad del mundo real.
Para los talleres donde la flexibilidad no es opcional, donde el pedido de hoy puede ser de 300 tableros de MDF de 16mm y el de mañana de 200 tableros de contrachapado de grado marino de 19mm, la prensa automática para paneles de madera adecuada no solo acepta ambos materiales. Los trata como sistemas físicos distintos y responde en consecuencia cada vez que se cierra el plato de prensa.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.