


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Capacidad del cambiador de herramientas de router ATC: cuándo más posiciones de herramientas mejoran el rendimiento
Para los evaluadores técnicos que comparan soluciones CNC, la capacidad del cambiador de herramientas de una fresadora ATC es un factor práctico en el equilibrio entre rendimiento, flexibilidad de mecanizado, espacio ocupado por la máquina y coste de inversión. Un cargador más grande puede eliminar la intervención manual y mantener en marcha trabajos complejos de nesting, pero «más posiciones» no equivale automáticamente a «más productividad».
La pregunta clave no es cuántas herramientas puede alojar una fresadora CNC. Es cuántas herramientas necesita un programa de producción realen la máquina, incluidas las herramientas requeridas para el corte rutinario, el perfilado, el taladrado, las operaciones de acabado y las inevitables excepciones que surgen durante un turno. En la producción de carpintería, donde una puerta de armario puede requerir patrones de taladrado, cazoletas para bisagras, ranuras, perfilado de cantos y recortes de paneles, la disponibilidad de herramientas puede definir todo el ritmo de la célula de producción.
Este artículo examina cuándo una mayor capacidad ATC genera beneficios medibles, cuándo aporta poco valor y qué detalles técnicos deben revisarse antes de especificar un cambiador automático de herramientas para una fresadora CNC de carpintería.
La capacidad del cambiador de herramientas es una decisión de producción, no un número de catálogo
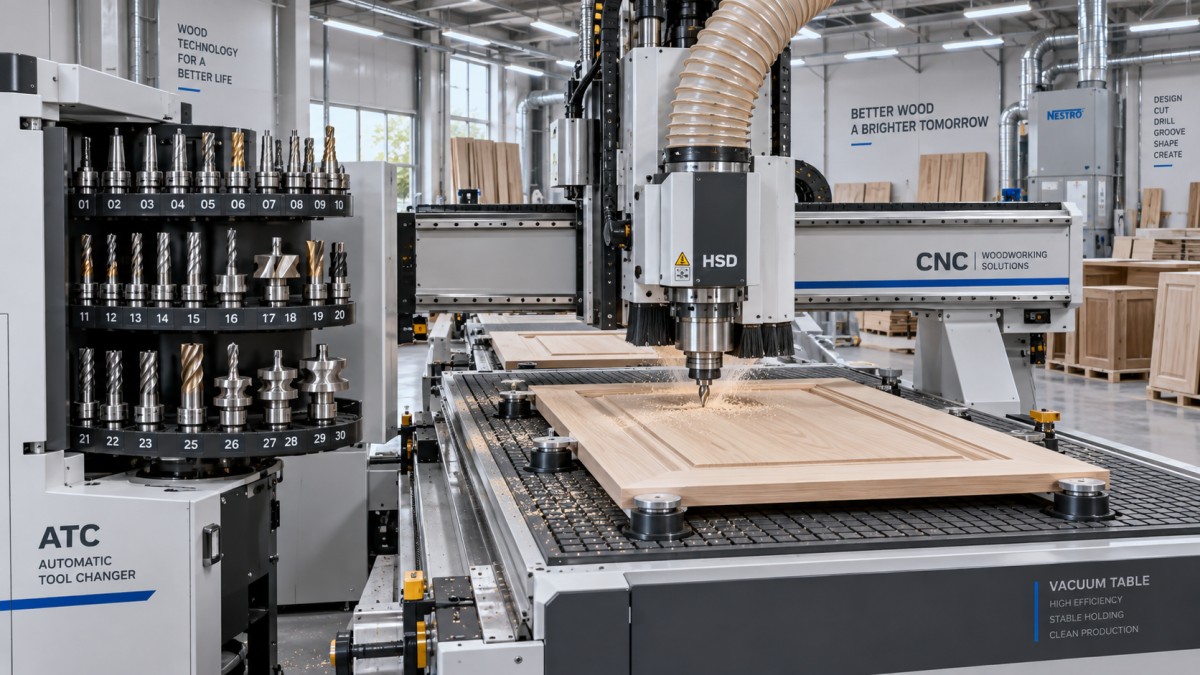
Un cambiador automático de herramientas almacena e intercambia herramientas sin requerir que el operario detenga la máquina, abra el husillo, instale una fresa, restablezca los datos de la herramienta y reinicie el programa. Esta función básica es conocida. El aspecto de evaluación más importante es si la capacidad del cargador se ajusta a la estrategia de mecanizado.
Una fresadora ATC compacta puede llevar solo un conjunto limitado de herramientas esenciales: por ejemplo, una fresa de desbaste, una fresa de acabado, una broca, una herramienta de ranurado y una fresa de perfilado. Esta configuración puede funcionar bien para trabajos estables y repetitivos. Si cada tablero sigue un programa similar y la operación utiliza las mismas cinco o seis herramientas, un cargador de herramientas más grande puede permanecer medio vacío durante gran parte de la semana.
La capacidad adquiere mayor importancia cuando la producción presenta variaciones. Considere un taller que produce muebles a medida, componentes de armarios variados, puertas interiores, paneles decorativos y trabajos de preparación para herrajes. En ese entorno, los operarios pueden necesitar diferentes diámetros de fresa, grupos de brocas, fresas de compresión, fresas rectas, herramientas de punta esférica, herramientas de chaflanado y fresas de perfil especializadas. Sin suficientes posiciones disponibles, la automatización teórica de la fresadora CNC se ve interrumpida por la carga manual de herramientas, planificada o no planificada.
Estas interrupciones afectan a algo más que al tiempo de inactividad del husillo. Pueden requerir la atención de un operario en el momento menos conveniente, aumentar la posibilidad de cargar una herramienta incorrecta e introducir inconsistencias cuando la información sobre la longitud o el diámetro de la herramienta no se gestiona cuidadosamente.
Cuándo las posiciones ATC adicionales generan mejoras reales de rendimiento
Una mayor capacidad tiende a amortizarse cuando elimina una limitación recurrente, en lugar de simplemente añadir almacenamiento de reserva. Las siguientes condiciones operativas son indicadores sólidos de que un cambiador de herramientas más grande merece una consideración seria.
1. Las piezas requieren más herramientas únicas de las que puede admitir el cargador actual
Este es el caso más claro. Si el trabajo de producción promedio utiliza habitualmente más herramientas únicas de las que puede llevar la máquina, los cambios manuales de herramienta están incorporados en el proceso. Un trabajo que requiere diez herramientas en una máquina de seis posiciones puede ser técnicamente posible, pero no está totalmente automatizado.
Es importante contar lasherramientas únicas, no simplemente los tipos de operación. Una operación de taladrado puede implicar varios diámetros. El fresado puede requerir herramientas separadas para desbaste y acabado. Un programa de recorte puede utilizar una herramienta de compresión para los cantos del panel y otra para geometrías internas más pequeñas. También puede ser necesaria la duplicación de herramientas cuando una fresa se reserva para tableros laminados y otra se utiliza para madera maciza o material chapado.
Para una instalación que cambia trabajos regularmente, mantener cargado el conjunto completo de herramientas estándar puede ser más valioso que añadir unos segundos de velocidad a una trayectoria de corte individual.
2. La máquina realiza trabajos de alta variedad y volumen bajo a medio
La fabricación de alto volumen suele justificar máquinas dedicadas, planes de herramientas fijos o familias de productos estrechamente controladas. La producción de alta variedad es diferente. La fresadora CNC debe pasar de un tipo de pieza a otro con una preparación mínima, a veces varias veces al día.
En este contexto, las posiciones ATC adicionales funcionan como un margen de seguridad frente a las variaciones de preparación. Un programador puede crear bibliotecas de herramientas robustas en torno a grupos de materiales y características comunes de productos, en lugar de decidir continuamente qué herramientas deben retirarse para dejar espacio al siguiente trabajo. El resultado no es necesariamente una reducción drástica del tiempo de ciclo de un panel; es una jornada de producción más fluida con menos pausas entre pedidos.
Esto es particularmente relevante para la fabricación de armarios por encargo, muebles para proyectos, equipamiento comercial y producción de componentes interiores. Los evaluadores deben examinar la diversidad semanal de trabajos en lugar de basarse únicamente en el número de herramientas de un programa de muestra.
3. El desgaste de las herramientas provoca paradas no planificadas
Un cambiador de herramientas con posiciones libres puede respaldar una estrategia más deliberada de gestión del desgaste. Dependiendo de la configuración de la máquina y de las capacidades de control, un taller puede mantener herramientas de repuesto preparadas en el cargador o disponer de herramientas alternativas para materiales exigentes. Esto no elimina la necesidad de inspección y supervisión de la vida útil de las herramientas, pero puede reducir la interrupción causada por una fresa desgastada detectada a mitad del turno.
El beneficio es mayor cuando la calidad del canto es crítica. Los tableros revestidos de melamina, los paneles chapados, los laminados compactos y los productos de madera industrializada pueden revelar rápidamente el desgaste de la fresa mediante astillado, marcas de calor o un mal acabado de canto. Si una herramienta de acabado desgastada obliga a detenerse, el coste no se limita al cambio de herramienta; el proceso posterior también puede tener que esperar piezas aceptables.
4. Los programas combinan fresado, taladrado y trabajos de detalle
Una fresadora de producción basada en nesting con frecuencia realiza más que cortes perimetrales. Puede taladrar agujeros para soportes de estantes, mecanizar ubicaciones de conectores, cortar ranuras, crear cavidades, fresar curvas, formar rebajes y acabar cantos expuestos en la misma preparación. Cuantas más etapas del proceso se consolidan en una sola máquina, más relevantes se vuelven las posiciones de herramientas.
Aquí existe un umbral práctico. Una vez que una fresadora se convierte en un centro de mecanizado multifunción en lugar de una simple plataforma de corte de tableros, un cargador pequeño puede convertirse en el elemento limitante. Añadir capacidad permite al programador seleccionar herramientas según la calidad del proceso en lugar de forzar múltiples operaciones con una única fresa «de uso general».
Una forma sencilla de cuantificar la oportunidad
Las evaluaciones técnicas se benefician de separar el tiempo de cambio de herramienta del tiempo total de producción disponible. Un cargador ATC más grande no hace que cada intercambio automático sea más rápido; el diseño del cargador, la distancia de desplazamiento, la orientación del husillo y la secuencia de control son factores importantes. Su valor principal suele ser la eliminación de los intercambiosmanuales y de las interrupciones de preparación fuera de línea.
Una revisión útil comienza con registros de producción de trabajos representativos:
- Número de herramientas únicas requeridas por trabajo;
- Frecuencia de trabajos que superan la capacidad actual del cargador;
- Tiempo promedio de intervención manual, incluida la instalación y verificación de herramientas;
- Número de cambios de trabajo por turno;
- Desperdicio o retrabajo relacionado con la carga incorrecta de herramientas, errores de compensación o herramientas desgastadas;
- Si los operarios retrasan trabajos porque las herramientas requeridas no están preparadas.
Por ejemplo, un cambio manual puede parecer que tarda solo unos minutos. En la práctica, la interrupción puede incluir encontrar la fresa correcta, limpiar el portaherramientas, cargar la herramienta, confirmar el número de herramienta, medir o comprobar las compensaciones, reiniciar el programa e inspeccionar la primera pieza terminada. Multiplicado en una producción variada, este tiempo se hace visible en la utilización de la máquina.
Sin embargo, un aumento de capacidad debe evaluarse frente al cuello de botella real. Si la fresadora pasa un tiempo considerable esperando la carga, descarga, etiquetado, lijado, montaje o manipulación de materiales, un cambiador de herramientas ampliado por sí solo no transformará la producción. Debe evaluarse como parte del flujo completo de producción.
El tamaño del cargador, la disposición y el espacio útil para herramientas deben evaluarse conjuntamente
Comparar únicamente el número de posiciones puede conducir a especificaciones deficientes. Un carrusel de doce posiciones y un rack lineal de herramientas de doce posiciones pueden ofrecer la misma capacidad nominal, al tiempo que afectan de manera diferente al acceso, la secuencia de cambio, el espacio ocupado por la máquina y el mantenimiento. El diseño preferido depende de la arquitectura de la máquina y de las prioridades de producción del taller.
Un cargador más grande también puede requerir una disposición de herramientas más disciplinada. Las herramientas no deben asignarse aleatoriamente a estaciones libres. Las herramientas pesadas, las fresas de gran diámetro y las brocas largas necesitan reglas claras de colocación. Las herramientas de uso frecuente deben organizarse de una forma que respalde el patrón de intercambio preferido de la máquina cuando corresponda, mientras que los espacios de seguridad frente a colisiones de las fresas deben comprobarse tanto en las posiciones de estacionamiento como de intercambio.
El requisito oculto: disciplina en los datos de herramientas
Una mayor capacidad incrementa la flexibilidad, pero también aumenta la cantidad de información sobre herramientas que debe controlarse. Cada herramienta requiere una identificación correcta, valor de diámetro, compensación de longitud, velocidad máxima, indicaciones de avance e, idealmente, un rango definido de material/aplicación. Sin esta disciplina, una fresadora ATC grande puede crear más oportunidades de error que una máquina más pequeña.
Los evaluadores técnicos deben preguntar cómo gestionará el taller la biblioteca de herramientas. ¿Los operarios medirán las herramientas manualmente? ¿Existe un dispositivo de ajuste de herramientas en la máquina? ¿Se confirman las compensaciones después de sustituir una herramienta? ¿El mismo número de herramienta se asocia de forma consistente con el mismo portaherramientas y tipo de fresa? ¿Puede el control CNC advertir al operario sobre límites de vida útil de herramientas o herramientas ausentes?
Estas preguntas son especialmente importantes en fábricas que operan con múltiples turnos. Un sistema de herramientas bien organizado favorece la repetibilidad entre operarios. Un sistema gestionado de forma imprecisa convierte cada cambio de trabajo en un pequeño evento de resolución de problemas.
Cuándo más posiciones de herramientas no mejoran el rendimiento
Existen razones válidas para elegir un cargador más pequeño. Un taller centrado en una gama limitada de productos puede utilizar solo unas pocas herramientas durante la mayor parte de la producción. Si la fresadora realiza trabajos básicos de nesting y recorte, una configuración ATC compacta puede ser más fácil de gestionar y ofrecer una mejor relación entre coste y producción.
Del mismo modo, añadir capacidad no resuelve problemas causados por un nesting deficiente, una sujeción por vacío insuficiente, carga lenta de material, extracción de polvo inadecuada, fijación inestable de la pieza o programación ineficiente. Cuando una fresadora espera mano de obra o materiales, las posiciones de herramientas sin usar no generan valor de producción.
Otro error común es especificar un cargador grande porque se prevé vagamente una futura gama de productos. Prepararse para el futuro es razonable cuando existe un plan creíble para operaciones de mecanizado adicionales, nuevos materiales o una mayor variedad de trabajos. Es menos razonable cuando ninguna estrategia de herramientas acompaña la especificación. Un cargador debe respaldar un modelo de producción esperado, no simplemente hacer que una cotización parezca más completa.
Un marco práctico para seleccionar la capacidad
En lugar de seleccionar por intuición entre niveles de capacidad estándar, elabore un mapa de herramientas a partir de trabajos representativos. Revise una semana normal de producción, no solo los trabajos ideales. Enumere cada fresa, broca y herramienta especial requerida, e identifique cuáles deben permanecer cargadas simultáneamente para evitar la intervención manual.
A continuación, añada un margen operativo razonable. Este margen puede cubrir fresas de repuesto, alternativas específicas para materiales, herramientas especiales temporales o el siguiente trabajo de un programa variado. El margen adecuado varía según el estilo de producción: una línea estable de armarios necesita menos flexibilidad que un taller a medida que atiende muchos formatos de diseño.
Por último, confirme que las posiciones nominales sean realmente utilizables. Si dos herramientas grandes no pueden ocupar estaciones adyacentes, o si un cabezal agregado requerido restringe las posiciones vecinas, la capacidad efectiva puede ser inferior a la cifra de catálogo. Pida al proveedor que revise la lista de herramientas prevista, incluidas las dimensiones de los portaherramientas y los diámetros de las fresas, antes de finalizar la configuración de la máquina.
Qué deben solicitar los evaluadores técnicos al proveedor
Al comparar una fresadora ATC, solicite documentación que haga que el sistema de cambio de herramientas sea medible en lugar de meramente descriptivo. Debe incluir el tipo de cargador, el número de posiciones, los diámetros de herramientas permitidos, las dimensiones máximas de las herramientas, la especificación del portaherramientas, las opciones de medición automática de herramientas y los detalles de la secuencia de cambio de herramientas. Si la máquina procesará componentes de muebles variados, comparta con el proveedor programas CNC representativos o listas de operaciones.
Para los fabricantes de productos de carpintería, esta conversación debe extenderse más allá de la propia máquina. Qingdao Zhongding Machinery Co., Ltd., con amplia experiencia apoyando operaciones de carpintería, aborda la selección de fresadoras como parte de un requisito de producción más amplio: la configuración de la máquina, la compatibilidad de herramientas, el soporte técnico, la disponibilidad de piezas de repuesto y las realidades prácticas de mantener los equipos en funcionamiento a lo largo del tiempo son factores importantes. La capacidad ATC más adecuada es la que se adapta al proceso del cliente sin introducir una complejidad innecesaria.
En definitiva, un cambiador de herramientas ampliado es valioso cuando protege el tiempo de husillo, reduce la dependencia de la preparación y permite a la máquina completar un conjunto más amplio de operaciones en un ciclo ininterrumpido. Para trabajos repetitivos con herramientas limitadas, una configuración más pequeña puede ser totalmente suficiente. Para producción variada y mecanizado multifunción, las posiciones adicionales adecuadas pueden transformar una fresadora ATC de una máquina de corte capaz en un recurso de producción más fiable.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.