

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Diseños de equipos de manipulación de madera que reducen los daños en las líneas de transferencia de aserraderos
Los daños en las tablas de una línea de transferencia de aserradero rara vez provienen de una sola falla grave. Por lo general, se acumulan mediante pequeños impactos repetidos: una tabla cae demasiado sobre un transportador, un tope golpea el borde equivocado, la velocidad de un rodillo cambia con demasiada brusquedad o el material se acumula antes de una máquina aguas abajo. Por lo tanto, la disposición más eficaz de los equipos de manipulación de madera no es simplemente la que tiene más transportadores. Es la que mantiene cada pieza apoyada, alineada, separada y moviéndose a un ritmo controlado de un proceso al siguiente.
Una línea de transferencia debe diseñarse teniendo en cuenta la condición más vulnerable de las tablas durante el proceso. La madera recién aserrada, el material delgado, las tablas largas, las piezas deformadas y las tablas con nudos sueltos no toleran el mismo método de manipulación. Si la línea se planifica únicamente en función de las dimensiones nominales de las tablas y del rendimiento objetivo, los daños suelen aparecer después de la instalación en forma de grietas en los extremos, magulladuras en los bordes, marcas superficiales, atascos y apilado inestable.
Comience por los puntos de daño, no por la lista de equipos
Antes de seleccionar transportadores, transferencias transversales, volteadores o apiladores, identifique cada punto en el que la madera cambia de dirección, altura, velocidad, orientación o pasa de una máquina a otra. Estas transiciones son los puntos donde es más probable que se produzcan daños durante la manipulación.
Una revisión práctica normalmente sigue el recorrido de la tabla desde la salida de una máquina hasta la entrada de la siguiente. En cada punto de transferencia, formule cuatro preguntas:
- ¿La tabla está continuamente apoyada, especialmente en sus extremos delantero y trasero?
- ¿Entra en contacto con un tope rígido, un borde metálico, un elemento de fijación expuesto u otra tabla en movimiento?
- ¿Su velocidad coincide con la del equipo receptor antes de que se produzca el contacto?
- ¿Las piezas húmedas, torcidas, cortas o inusualmente ligeras pueden pasar sin perder el control?
Este enfoque cambia el debate sobre la disposición. En lugar de preguntarse si un transportador de rodillos o de cadenas es mejor en general, el equipo del proyecto puede decidir qué método de manipulación protege el material en un punto de transferencia específico.
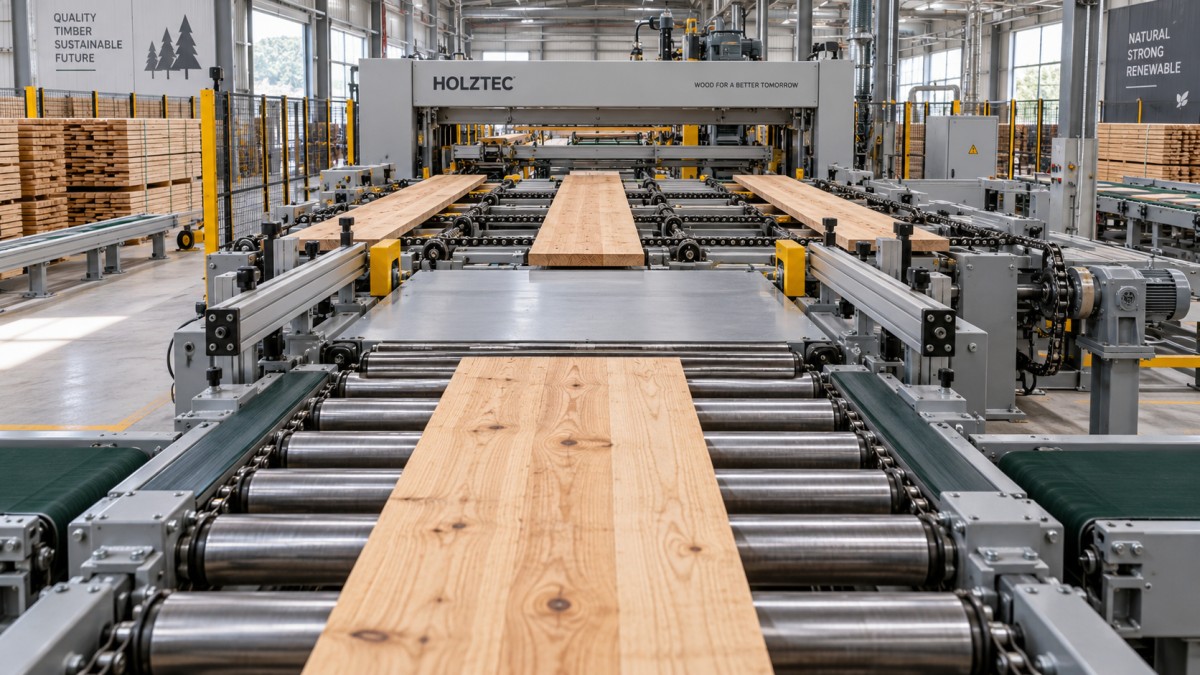
Por ejemplo, un transportador de rodillos puede ser adecuado para tablas estables y planas que se desplazan en línea recta. Resulta menos adecuado cuando madera delgada o irregular debe salvar un espacio, cuando las piezas entran en ángulo o cuando el espaciado entre tablas es inconsistente. En esas condiciones, una menor separación entre rodillos, rodillos motorizados, una sección de banda o una mesa de transferencia guiada pueden ser una mejor solución que simplemente aumentar la velocidad del transportador.
Construya la línea en torno a transiciones controladas
La mayoría de las líneas de transferencia de aserradero incluyen una serie de funciones simples: recepción, separación individual, transporte longitudinal, transferencia transversal, orientación, almacenamiento intermedio, clasificación o procesamiento y apilado. Los daños se reducen cuando cada función tiene una función clara y espacio suficiente para realizarla.
Los problemas comienzan cuando se espera que una sección corta de transportador realice varios trabajos a la vez. Una sección destinada a transportar tablas no debe utilizarse también para detenerlas, alinearlas, colocarlas en cola y girarlas sin funciones de control específicas. La combinación de esas funciones suele producir contacto entre tablas y acumulación impredecible.
Utilice transferencias de baja caída siempre que haya cambios de altura
Las caídas verticales son una de las fuentes más evidentes de daños en los extremos y marcas de impacto en la superficie. Incluso una pequeña diferencia de elevación puede ser perjudicial cuando las tablas se mueven rápidamente o cuando la superficie receptora es rígida. El objetivo no es solo reducir la diferencia de altura, sino hacer predecible el movimiento de la tabla al entrar en la siguiente sección.
Siempre que sea posible, alinee las alturas de los transportadores para que las tablas se deslicen o rueden a través de una transición corta y apoyada. Utilice placas de transferencia, rodillos con poca separación, bandas o mecanismos de descenso controlado cuando no sea posible evitar una separación. El transportador receptor debe estar listo para aceptar la tabla antes de que llegue su extremo delantero, en lugar de obligarla a golpear una superficie detenida.
La madera de mayor longitud requiere especial atención. Una tabla puede parecer estable en la parte delantera mientras su extremo trasero aún no tiene apoyo. Esto puede generar un movimiento de latigazo que dañe el extremo trasero o haga que la tabla gire hacia el material adyacente. La separación entre apoyos debe evaluarse en función del material más corto y flexible que manejará la línea, no solo del producto promedio.
Ajuste las velocidades antes de que las piezas se encuentren
La diferencia de velocidad es una causa subestimada de rozaduras, solapamientos y paradas repentinas. Si el transportador aguas abajo funciona mucho más lentamente que el transportador aguas arriba, las tablas se amontonan. Si funciona mucho más rápido, el borde delantero puede ser arrastrado bruscamente, especialmente cuando la tabla tiene una superficie rugosa o húmeda.
Los cambios de velocidad deben ser graduales y estar vinculados al requisito real del proceso. Una zona corta de aceleración puede ser útil antes de un separador o escáner, pero no debe crear un espacio lo suficientemente grande como para que los extremos de las tablas caigan o se tuerzan. Cuando varias secciones de transportador funcionan como una sola ruta de transporte, los accionamientos coordinados y una lógica de control adecuada ayudan a mantener el espaciado entre tablas sin depender de paradas mecánicas repetidas.
La acumulación merece la misma atención. Una línea que no cuenta con un búfer diseñado obligará a los equipos aguas arriba a detenerse con frecuencia. Una línea con acumulación excesiva y no controlada puede generar montones de tablas, marcas de presión y reinicios difíciles. Las zonas de búfer deben tener una capacidad definida y una secuencia de liberación planificada, especialmente antes de las estaciones de clasificación, recortadoras, sistemas de clasificación y áreas de formación de paquetes.
Seleccione los equipos de manipulación según el comportamiento del material
Los equipos de manipulación de madera deben seleccionarse según cómo se comporta el material en esa parte de la línea. La condición de las tablas es tan importante como el volumen de producción. La madera verde puede contener corteza, humedad, savia y fricción variable. La madera seca puede ser más vulnerable a las marcas superficiales. Las tablas en bruto pueden tolerar superficies de contacto diferentes a las del material acabado destinado a aplicaciones de calidad visual.
Los transportadores de cadenas son útiles cuando se requiere un movimiento transversal robusto, especialmente para material más pesado o más rugoso. Sin embargo, la separación y el estado de las cadenas, el diseño de las guías y la sincronización de la transferencia afectan a la calidad de los bordes. Una disposición de cadenas que funciona bien para bloques gruesos puede ser demasiado agresiva para tablas más delgadas o material cepillado.
Los transportadores de banda pueden proporcionar un apoyo más continuo y suelen ser útiles en transferencias sensibles, piezas cortas o superficies acabadas. Su limitación no reside en el rendimiento en sí, sino en la adecuación al entorno. La gestión de residuos, el centrado de la banda, el acceso para limpieza y la exposición a la humedad deben tenerse en cuenta durante el diseño de la disposición. Un sistema de banda que no se puede limpiar o mantener fácilmente acabará perdiendo la calidad de manipulación para la que fue seleccionado.
Separe las funciones de transporte, alineación y detención
Un error común de disposición es utilizar topes fijos para corregir la posición de cada tabla. Los topes rígidos son simples, pero los impactos repetidos pueden producir grietas en los extremos, esquinas astilladas y una presentación inconsistente de las tablas. También animan a los operadores a compensar aumentando la velocidad aguas arriba, lo que empeora el impacto.
Utilice dispositivos de alineación donde se necesite alineación y dispositivos de detención solo cuando sea necesaria una parada positiva. Las guías laterales pueden mantener las tablas en trayectoria durante un proceso, pero deben guiarlas en lugar de pinzarlas. Pueden requerirse mecanismos de escuadrado antes de un escáner, una recortadora o un apilador, pero su sincronización debe tener en cuenta la variación en la longitud de las tablas y las diferencias de fricción relacionadas con la humedad.
El mismo principio se aplica a la separación individual. Un sistema que separa piezas mediante espaciado controlado suele tratar la madera con mayor suavidad que uno que bloquea repetidamente un flujo denso y lo libera de forma brusca. Si el flujo entrante es irregular, añadir una sección de acondicionamiento o dosificación aguas arriba puede proteger el equipo aguas abajo de forma más eficaz que reforzar el tope final.
Diseñe para piezas anómalas, no solo para madera ideal
Las líneas de transferencia operan con variaciones. Las tablas pueden estar arqueadas, retorcidas, ahusadas, húmedas, ser cortas, largas o parcialmente descortezadas. Una disposición que solo mueve material recto y uniforme no es lo suficientemente robusta para las condiciones diarias de un aserradero.
La especificación del proyecto debe definir el rango completo de material: longitudes prácticas más cortas y más largas, rango de espesores, rango de anchos, condición de humedad esperada, curvatura permitida y condición superficial. Estos detalles afectan a la separación entre rodillos, la ubicación de las guías, el diseño de los espacios de transferencia, la posición de los sensores, la carrera de los actuadores y las distancias de seguridad.
Las tablas cortas son especialmente reveladoras. Es más probable que giren entre rodillos, queden fuera de la cobertura de los sensores o entren en una transferencia transversal en ángulo. Las tablas largas revelan otra debilidad: apoyo inadecuado durante los cambios de velocidad y las transferencias direccionales. Planificar para ambos extremos de la gama de productos evita que la disposición pase a depender de correcciones manuales.
El material fuera de especificación también debe tener una ruta. Si una tabla no puede pasar con seguridad por una estación automatizada, la línea necesita una vía de rechazo controlada o un punto de intervención accesible. Enviar piezas irregulares a través de una sección que no puede contenerlas aumenta los daños y crea riesgos de seguridad evitables.
Deje espacio para el mantenimiento y la recuperación
Una disposición compacta puede parecer eficiente en un plano, pero resultar difícil de operar una vez que entran en escena el polvo, los recortes y los ajustes rutinarios. El acceso para mantenimiento forma parte de la protección de la madera, porque los equipos de difícil acceso tienen menos probabilidades de limpiarse, alinearse, inspeccionarse y repararse antes de que afecten a la calidad del material.
Proporcione acceso alrededor de las unidades de accionamiento, mecanismos de transferencia, sensores, tensores de cadenas y puntos de recogida de residuos. Considere cómo se retirará una tabla atascada sin que los trabajadores tengan que trepar sobre los transportadores o introducirse entre equipos congestionados. El espacio de recuperación es especialmente importante en las intersecciones de línea, secciones de giro y zonas de acumulación, donde una sola tabla desalineada puede interrumpir varias operaciones aguas abajo.
Los controles también deben facilitar la recuperación. Los operadores necesitan una visibilidad clara del estado de la línea y una forma práctica de aislar una sección corta para la resolución de problemas. Cuando todos los transportadores deben detenerse por un problema menor, aumenta la presión para omitir los procedimientos normales. El control por secciones y los sensores bien ubicados facilitan la recuperación sin enviar una oleada de material a la siguiente máquina.
Ponga en marcha la disposición con condiciones operativas reales
Una línea de transferencia no debe aceptarse basándose únicamente en el funcionamiento en vacío o en material ideal. La puesta en marcha debe incluir la mezcla de productos que realmente circulará por el sistema, incluidas las longitudes, anchos, condiciones de humedad e irregularidades que dificultan la manipulación.
Observe dónde las tablas pierden alineación, dónde los espacios se abren o cierran inesperadamente y dónde las piezas entran en contacto entre sí. Vigile el comportamiento de arranque y reinicio tan atentamente como el flujo en estado estable. Muchas disposiciones parecen funcionar sin problemas cuando están completamente cargadas, pero luego generan daños cuando se rellena un búfer o se detiene una máquina aguas abajo.
Los ajustes útiles suelen ser sencillos: modificar el ángulo de una guía, cambiar un retraso de liberación, añadir apoyo cerca de una transferencia, reducir una tasa de aceleración o reubicar un sensor. Estas mejoras son más fáciles cuando la disposición original incluye margen de ajuste, en lugar de considerar cada dimensión como fija.
Haga del soporte del proveedor parte de la decisión sobre la disposición
La selección de equipos debe incluir más que el bastidor del transportador y la disposición del accionamiento. Las líneas de transferencia requieren coordinación entre el diseño mecánico, el flujo de material, los controles eléctricos, las condiciones de instalación, la planificación de repuestos y los ajustes posteriores. Un proveedor que puede analizar la secuencia completa de manipulación es más útil que uno que cotiza máquinas aisladas sin comprender sus interfaces.
Qingdao Zhongding Machinery Co., Ltd. fabrica y exporta maquinaria para trabajar la madera y ofrece soluciones completas para el trabajo de la madera destinadas a líneas de producción industrial. Para un proyecto de manipulación en aserradero, la conversación inicial más productiva suele centrarse en las dimensiones del material, la secuencia del proceso, el espacio disponible en planta, el flujo objetivo y los puntos donde las tablas sufren daños actualmente. Esta información permite definir una disposición que se adapte a la operación, en lugar de obligar a la operación a adaptarse a equipos genéricos.
Antes de liberar una disposición para fabricación, confirme el recorrido de las tablas en un plano y revise cada transferencia en secuencia: dónde se apoya la pieza, cómo cambia de velocidad o dirección, dónde puede acumularse y cómo un operador retira una pieza anómala. Esta revisión identificará más daños potenciales que comparar especificaciones individuales de transportadores de forma aislada.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.