


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Encolado de cantos acrílicos: ¿qué características de la máquina evitan el desportillado y las líneas de pegamento?
El canteado acrílico deja al descubierto deficiencias que los cantos laminados o de PVC a veces pueden ocultar. Su superficie brillante, el reflejo nítido de la luz y su borde relativamente frágil hacen visibles pequeños errores de proceso en forma de desconchados blancos, roturas en las esquinas, ondulaciones o una línea de cola oscura e irregular. Una máquina especificada únicamente por la velocidad de avance, la potencia total o el número de estaciones de trabajo no proporciona información suficiente para predecir la calidad del canto.
El principio de selección más importante es evaluar la máquina canteadora para acrílico como una cadena de proceso controlada. Los desconchados suelen producirse por un apoyo inestable o una acción de corte incorrecta en las etapas de recorte. Las líneas de cola visibles normalmente se generan antes, mediante la preparación del borde del panel, la dosificación del adhesivo, el control de temperatura o una presión insuficientemente estable. Una unidad de acabado rápida no puede corregir de forma fiable los defectos introducidos en la estación de encolado, y una unidad de encolado de alta gama no puede compensar un recorte con apoyo deficiente.
El guiado del panel y el premecanizado determinan si el canto comienza recto
El borde del panel que entra en la estación de encolado debe estar a escuadra, limpio y ser dimensionalmente uniforme. Las marcas de sierra, la melamina desconchada, una leve hinchazón del borde y una escuadría deficiente dejan huecos irregulares entre el tablero y la tira acrílica. En un material mate, estos huecos pueden ser difíciles de apreciar; en acrílico de alto brillo, suelen aparecer como líneas de sombra intermitentes cuando el producto se observa con iluminación lateral.
Por ello, una unidad de premecanizado correctamente configurada es más que una función opcional de productividad. Debe eliminar suficiente material para crear un borde de sustrato fresco y uniforme sin modificar de forma impredecible la dimensión final del panel. Las características clave de la máquina son:
- Soporte rígido del husillo de premecanizado y baja excentricidad, especialmente cuando el borde del panel debe mantenerse visualmente recto en componentes largos.
- Ajuste vertical y horizontal preciso, preferiblemente con posicionamiento digital repetible o valores de receta almacenados para diferentes espesores de tablero.
- Configuraciones de corte opuesto o de fresado convencional/ascendente adecuadas para el diseño de la fresa, que reduzcan el desgarro en superficies de tableros revestidos.
- Extracción eficaz de virutas cerca de la fresa, ya que las partículas sueltas pueden impedir un contacto adhesivo continuo.
- Apoyo del panel inmediatamente antes y después de la fresa, limitando la vibración mientras el borde atraviesa la zona de fresado.
El premecanizado no debe evaluarse simplemente por estar instalado. Su valor depende de la estabilidad con la que sujeta el panel, de la precisión con la que vuelve a una posición establecida tras el ajuste y de si sus fresas pueden mantenerse en una condición adecuada para materiales de panel revestidos. Una fresa desafilada puede generar calor, pelusa o microdesprendimientos que después quedan atrapados bajo la cinta de canto.
Para paneles estrechos, piezas pequeñas o componentes ligeros, el sistema de avance cobra especial importancia. La viga de presión, la cadena transportadora inferior, la guía lateral y el tope de referencia deben sujetar el panel sin permitir que se desvíe. Si el panel se desplaza lateralmente durante el premecanizado o el encolado, la cinta puede aplicarse con un sobrante irregular. Esa variación se convierte posteriormente en un problema de recorte y no de encolado.
Las líneas de cola se controlan mediante la uniformidad del adhesivo, no solo por la cantidad de cola
Una línea de cola visible suele atribuirse a una “cantidad insuficiente de cola”, pero un exceso de cola puede ser igualmente perjudicial. Una cantidad insuficiente de adhesivo puede dejar zonas abiertas, adherencia débil y huecos oscuros. Un exceso puede rebosar por el borde superior o inferior, permanecer visible a través de una banda acrílica translúcida o de color claro y contaminar la superficie acabada. El objetivo es una película adhesiva continua y controlada que humedezca el borde del tablero y sea comprimida uniformemente por los rodillos de presión.
La evaluación de la máquina debe centrarse en la capacidad del sistema de aplicación de cola para repetir esa condición. Un depósito de cola con control de temperatura y zonas de calentamiento estables es esencial para los sistemas de adhesivo termofusible, pero el valor de ajuste mostrado no es por sí mismo prueba de estabilidad del proceso. Los evaluadores deben preguntar cómo se mide la temperatura del adhesivo, si el rodillo aplicador dispone de gestión independiente de temperatura cuando sea pertinente, con qué rapidez se recupera la unidad después de periodos de inactividad y cómo el sistema evita la degradación del adhesivo sobrecalentado.
Para el termofusible EVA convencional, el estado del rodillo y la viscosidad del adhesivo influyen considerablemente en el gramaje aplicado. El rodillo debe suministrar una película uniforme a lo largo de toda la altura de trabajo, sin crestas en la parte superior e inferior del panel. La separación entre los componentes de aplicación, el ajuste del espesor del panel y la velocidad de avance deben poder regularse con resolución suficiente para repetir un resultado comprobado. Un mecanismo rudimentario ajustado manualmente puede ser adecuado para trabajos generales de armarios, pero puede dificultar la estandarización del acabado acrílico de alto brillo entre turnos.
El adhesivo PUR puede seleccionarse cuando se requiere resistencia al calor, resistencia a la humedad o una línea de unión más fina, pero modifica la evaluación de la máquina. El procesamiento de PUR requiere una disposición adecuada de manipulación cerrada del adhesivo, control de la exposición a la humedad ambiental y procedimientos de limpieza disciplinados. No debe considerarse una solución automática para los defectos de línea de cola. Si el borde del panel está mal preparado o la etapa de presión es inestable, una química adhesiva diferente no restaurará un resultado visual limpio.
La selección del color también es importante. Una línea de cola puede ser técnicamente fina y, sin embargo, seguir siendo visible porque el color del adhesivo contrasta con el núcleo del tablero o la banda acrílica. La máquina debe ser capaz de aplicar el adhesivo seleccionado de forma fiable; el propio adhesivo debe probarse con el color real de la banda, el diseño del panel y las condiciones de iluminación utilizadas en el producto terminado.
El diseño de los rodillos de presión influye tanto en la integridad de la unión como en la uniformidad visual
Después de aplicar el adhesivo, la cinta de canto debe presionarse contra el adhesivo antes de que se supere su tiempo abierto. La zona de presión debe admitir la variación prevista en el espesor del panel y de la banda sin producir áreas alternas de presión alta y baja. Por eso, una sección de presión debe evaluarse como un sistema mecánico, no simplemente por el número de rodillos.
Las características útiles incluyen un primer rodillo de presión robusto que establezca el contacto de la banda, seguido de rodillos secundarios que consoliden la unión; presión de rodillos controlada en lugar de depender únicamente de un ajuste impreciso de muelle; y superficies de rodillos que se mantengan limpias y fieles. El ajuste neumático puede ser útil, pero su rendimiento depende de la estabilidad del regulador, la indicación de presión y la rigidez mecánica de los brazos de los rodillos.
Existe un equilibrio práctico que mantener. Una presión insuficiente deja una capa de cola más gruesa y visible. Una presión excesiva puede expulsar el adhesivo de la junta, deformar materiales de canto blandos o marcar una superficie sensible de alto brillo si los rodillos están contaminados. La mejor configuración de máquina permite un ajuste repetible y mantiene la misma relación de presión a velocidad de producción que durante una prueba de configuración lenta.
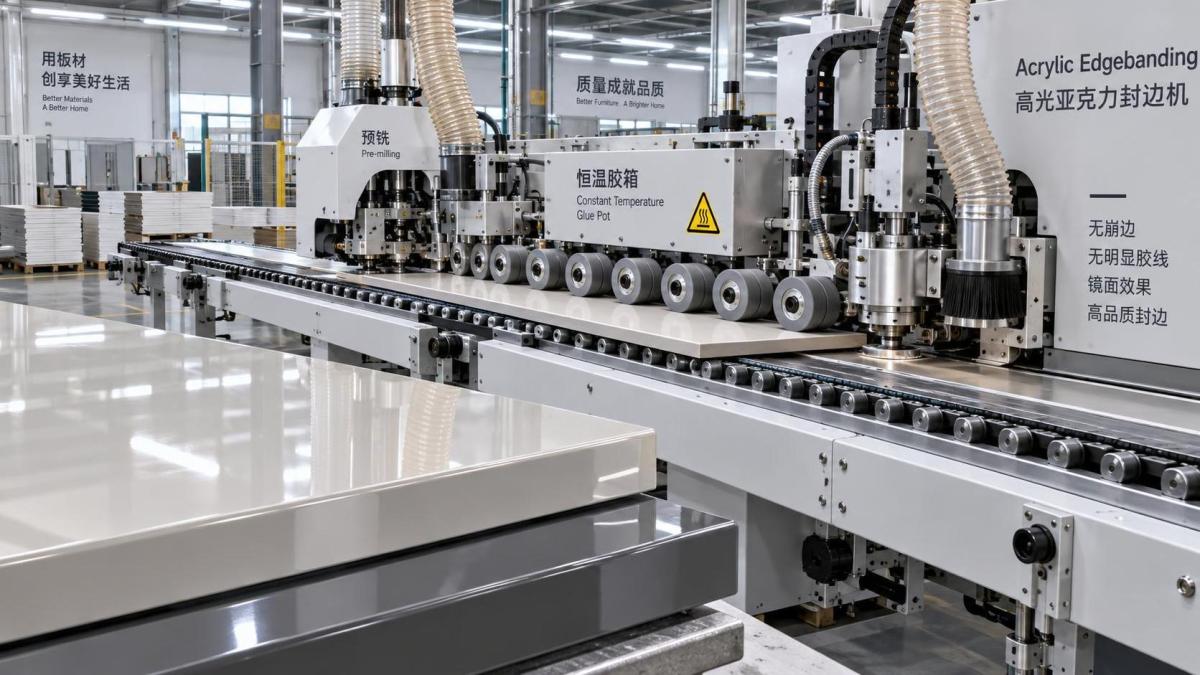
La inspección debe incluir el inicio, el centro y el final de piezas largas. Una junta puede parecer aceptable al principio y, sin embargo, mostrar un cambio en la línea de cola cuando la unidad de encolado alcanza el equilibrio térmico, cambia la carga de avance del panel o se acumula adhesivo en un rodillo. Esta es una de las razones por las que las pruebas de producción continua proporcionan evidencias de selección más útiles que unas pocas muestras de paneles cortos.
Características de recorte que reducen el desconchado del acrílico
El canteado acrílico es vulnerable en el punto donde se corta el material sobrante. El desconchado no es únicamente un problema de la fresa. Es el resultado de la interacción entre el filo de la fresa, la excentricidad del husillo, la velocidad de rotación, la velocidad de avance, el apoyo de la cinta de canto, la estabilidad de la pieza y la cantidad de sobrante presentada a la fresa.
El recorte de extremos merece especial atención porque las esquinas de entrada y salida tienen un apoyo limitado. Una unidad con referencia mecánica estable, geometría de fresa adecuada y sincronización fiable con el movimiento del panel reduce el riesgo de rotura. Las unidades neumáticas pueden ser eficaces, pero debe verificarse la repetibilidad de su movimiento y el estado de sus superficies de tope. El recorte de extremos controlado por servomotor puede ofrecer ventajas cuando los cambios frecuentes de formato, la alta velocidad de producción o secuencias complejas de piezas requieren un posicionamiento preciso; no elimina la necesidad de seleccionar correctamente la fresa.
Para el recorte superior e inferior, las etapas separadas de recorte desbastador y de acabado suelen ser más fáciles de ajustar para trabajos exigentes con acrílico que una sola fresa que deba retirar todo el sobrante en una pasada. El recorte desbastador elimina la mayor parte del sobrante dejando una tolerancia controlada. El recorte fino produce después la superficie final a ras con un corte más ligero. Esta división reduce la carga de corte y ayuda a evitar que el canto se arrastre o fracture en la superficie del tablero.
La calidad del mecanismo de referencia es tan importante como la del husillo. Las zapatas copiadoras, los rodillos sensores o los elementos de seguimiento de contorno deben seguir la superficie prevista sin rayarla, especialmente en paneles de alto brillo cubiertos con película protectora. Si el dispositivo de referencia sigue una película protectora irregular en lugar de la cara estable del panel, la profundidad de recorte puede fluctuar. Las máquinas destinadas al trabajo con acrílico deben proporcionar un rango de ajuste suficiente para adaptarse al espesor de la banda y a la variación de la cara del panel sin obligar a los operadores a improvisar cambios de separadores.
La velocidad del husillo no debe evaluarse de forma aislada. Un RPM nominal alto con un cabezal de fresa mal equilibrado o rodamientos desgastados aún puede dejar marcas de vibración. Por el contrario, un husillo estable con una fresa correctamente especificada puede producir mejores resultados a una menor velocidad de línea. La cuestión crítica es si la máquina mantiene un corte limpio a la tasa de producción prevista y a lo largo de toda la longitud del panel, no si alcanza una velocidad máxima impresionante en una ficha técnica.
El redondeo de esquinas, el raspado y el pulido pueden mejorar un canto o revelar un proceso deficiente
Con frecuencia se espera que el redondeo de esquinas elimine toda evidencia del recorte de extremos. No puede hacerlo de manera fiable si el corte anterior ya ha desconchado el acrílico o dejado expuesta una junta de cola irregular. Su función es crear un radio controlado y eliminar esquinas afiladas y frágiles mediante una trayectoria de perfilado estable.
Para los cantos acrílicos, la unidad de redondeo debe contar con un seguimiento preciso de la pieza, soporte rígido de la fresa y un ajuste repetible para distintos espesores de canto. La geometría de la esquina debe coincidir con la banda y el diseño terminado. Un radio demasiado agresivo puede cortar la cara decorativa o crear una esquina visiblemente aplanada; un radio insuficiente deja un borde afilado que sigue siendo susceptible de daños durante la manipulación.
Las unidades de raspado también suelen malinterpretarse. Pueden eliminar marcas finas de fresa y mejorar la uniformidad visual cuando se ajustan correctamente, pero una presión excesiva de la rasqueta puede generar opacidad, marcas de tensión blancas o líneas de arrastre en el acrílico. Una máquina con ajuste fino y repetible de la rasqueta es preferible a una que requiera un movimiento manual amplio. El raspado de cola independiente es valioso cuando deben eliminarse los reboses sin tocar la superficie brillante del canto.
El pulido debe considerarse una etapa de acabado, no una estación de reparación de defectos. Un calor excesivo o ruedas de pulido contaminadas pueden apagar la superficie o transferir residuos. Cuando se utiliza película protectora, la secuencia de producción también debe establecer si la película permanece durante el recorte y el pulido o si se retira en un punto posterior controlado. Esta decisión afecta la precisión de referencia, el comportamiento de la fresa y los criterios de inspección final.
La automatización es importante cuando preserva la repetibilidad de la configuración
Las recetas almacenadas, el posicionamiento por servomotor, las lecturas digitales de espesor y el ajuste automatizado de las unidades pueden reducir la variación cuando se procesan varios tamaños de panel, espesores de canto o colores. Su valor reside en la repetibilidad. Una máquina basada en recetas debe devolver la viga de presión, la guía, la separación de cola, la profundidad de recorte y los ajustes de perfilado a posiciones verificadas con una corrección manual mínima.
Sin embargo, la automatización debe adaptarse a la mezcla de productos y a la capacidad de mantenimiento. Un sistema altamente automatizado con ajustes de referencia mal documentados, puntos de ajuste inaccesibles o información de diagnóstico limitada puede crear una forma diferente de riesgo. Durante la evaluación, es útil examinar cómo gestiona la máquina el cambio de configuración, qué ajustes siguen siendo manuales, cómo verifican los operadores las posiciones reales y si los mensajes de alarma identifican una causa de proceso en lugar de limitarse a detener la línea.
Los equipos utilizados en otras partes de una célula de carpintería no deben confundirse con las funciones necesarias para el acabado de cantos. Por ejemplo, unaFinger joint shaper MX3515A está diseñada para el corte preciso de uniones dentadas en madera maciza, con sus propios requisitos de husillo y herramientas. Puede facilitar la preparación de componentes en fases anteriores dentro de una distribución de fábrica más amplia, pero no sustituye la secuencia controlada de encolado, presión, recorte y raspado necesaria para paneles con canto acrílico.
Lo que debe revelar una prueba de aceptación significativa
Una comparación creíble de máquinas utiliza el tablero real, la banda acrílica, el adhesivo y la geometría de canto acabado previstos para la producción. Los paneles de muestra deben incluir piezas largas, piezas estrechas, diseños claros y oscuros, y cualquier espesor que se procese habitualmente. No basta con observar el canto solo desde el lado del operador; los componentes de alto brillo deben examinarse bajo luz oblicua, con la película protectora retirada conforme al método de producción normal.
Los criterios de aceptación deben distinguir entre defectos separados: línea de cola continua visible, falta intermitente de adhesivo, rebose de adhesivo, desconchado superior o inferior, rotura de esquina en los extremos, vibración de recorte, desajuste en la junta y opacidad superficial. Agrupar todos los defectos bajo un problema general de “apariencia” dificulta identificar si una configuración necesita un ajuste de cola, una fresa diferente, una mejor extracción o un mejor guiado del panel.
La máquina canteadora para acrílico más fiable no es necesariamente la que tiene la lista más larga de estaciones. Es aquella cuyas unidades de referencia del panel, premecanizado, suministro de adhesivo, zona de presión y acabado se mantienen mecánicamente estables y repetibles con la combinación real de sustrato del panel, material de canto, adhesivo y velocidad de avance. Evaluar directamente estas interfaces es la vía práctica para lograr menos cantos desconchados, menos cola visible y un proceso de acabado que pueda mantenerse después de la instalación en lugar de corregirse repetidamente a mano.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.