


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Dentro de una fábrica de máquinas encoladoras de cantos: cómo los controles de producción afectan a la fiabilidad
Una línea de encolado de cantos fiable no se define únicamente por las especificaciones de su folleto. Dos máquinas con velocidad de avance, potencia del motor y funciones indicadas similares pueden comportarse de manera muy diferente después de meses de procesar piezas de armarios o paneles para muebles. La diferencia suele comenzar dentro de la fábrica de máquinas encoladoras de cantos: cómo se controlan las piezas, cómo se alinean los conjuntos y si la máquina terminada se prueba como un proceso completo en lugar de como una colección de estaciones individuales.
Para una evaluación técnica, la pregunta útil no es simplemente: «¿La máquina incluye prefresado, encolado, recorte y pulido?». Es: «¿Puede la fábrica fabricar repetidamente esas estaciones de modo que permanezcan sincronizadas en condiciones normales de producción?». El encolado de cantos es una operación encadenada. Una pequeña variación en el transporte del panel, la aplicación de cola, la presión o la posición de la fresa puede aparecer posteriormente como líneas de cola, esquinas astilladas, sustrato expuesto o radios de canto irregulares.
La fiabilidad comienza con superficies de referencia controladas
La bancada de la máquina, la viga, las guías y las superficies de montaje establecen la geometría de referencia para cada unidad de procesamiento. Si estas superficies no se mecanizan e inspeccionan de manera uniforme, los técnicos pueden ajustar correctamente una estación mientras otra permanece ligeramente fuera de posición. La máquina aún puede producir una muestra aceptable a baja velocidad, pero la repetibilidad resulta más difícil de mantener cuando cambian los tamaños de panel, los materiales de canto o los turnos.
Una fábrica técnicamente competente controla más que la apariencia de un bastidor soldado. Verifica si el bastidor es estable antes del montaje final, si los carriles guía se montan sobre superficies de referencia precisas y si las ubicaciones de las unidades de encolado, presión, recorte, raspado y pulido son repetibles de una máquina a otra. Estos controles afectan a la capacidad de los ajustes para mantenerse durante el transporte, los ajustes rutinarios y la vibración durante el funcionamiento.
Para los evaluadores, esta es una razón para mirar más allá de la imagen de catálogo de un cuerpo de máquina robusto. Pregunte cómo se alinea la viga transportadora, cómo se verifican las posiciones de montaje de las estaciones y cómo la fábrica evita la acumulación de tolerancias en una máquina larga. Una canteadora automática larga no tiene un solo punto de alineación; es una secuencia de relaciones de alineación.
La selección de componentes debe corresponder a la función, no solo al nivel de precio
No todos los componentes conllevan el mismo riesgo de fiabilidad. Las piezas que controlan el movimiento, el calor, la presión y el corte afectan directamente a la calidad del canto y al tiempo de inactividad. Una fábrica debe contar con un enfoque claro para el abastecimiento y la comprobación de estos elementos, especialmente cuando una avería no puede corregirse con un simple ajuste estético.
Los nombres de marca de los componentes pueden ser información útil, pero no constituyen una evaluación completa de la calidad. El trabajo de integración importa igualmente: el tendido de cables, las conexiones neumáticas, la protección contra el polvo, el acceso a los puntos de servicio y el método de la fábrica para evitar racores flojos o ajustes inconsistentes. Un componente conocido mal instalado no produce una máquina fiable.
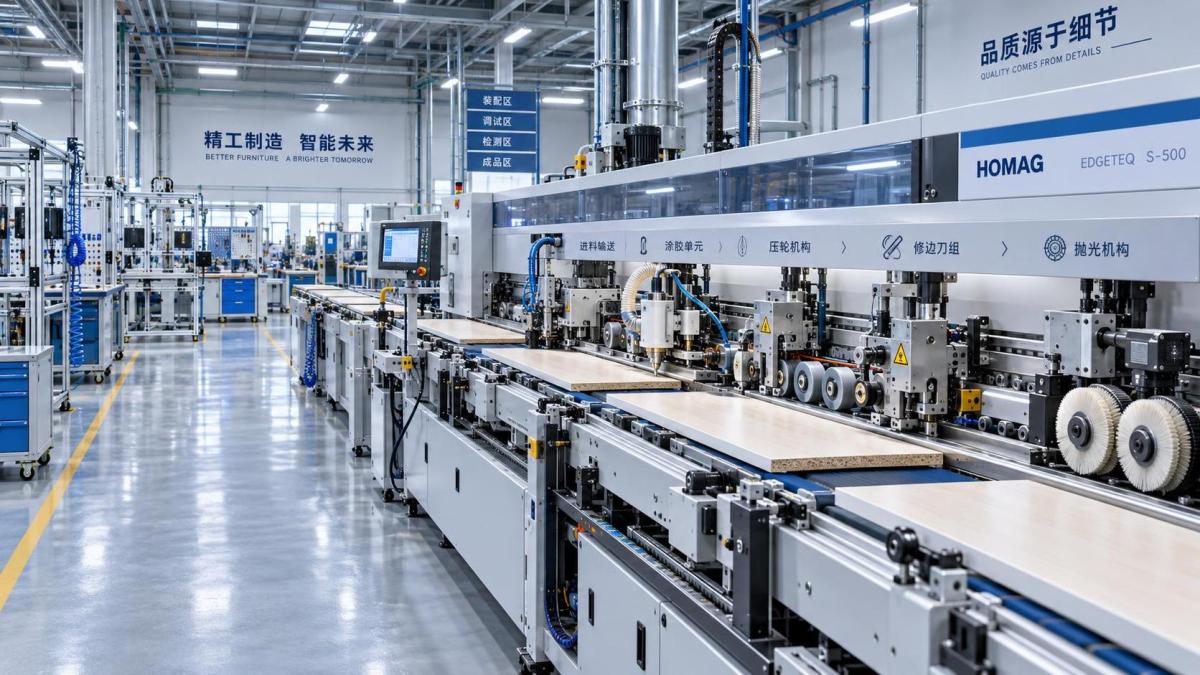
La precisión del montaje es un proceso, no un ajuste final
Un error común de compra es suponer que la puesta en marcha final puede compensar un control de montaje deficiente. La puesta en marcha puede afinar una máquina correctamente construida. No puede resolver permanentemente una desalineación estructural, un sistema transportador con guiado irregular o superficies de montaje que cambian de posición bajo carga.
Durante el montaje, cada estación debe ajustarse a partir de una trayectoria común del panel y una posición de referencia. Esto es especialmente importante para la relación entre los rodillos de presión y las herramientas de recorte. Si la cinta de canto se presiona de manera irregular, una recortadora fina puede ajustarse para ocultar el problema en un grosor de tablero, solo para que reaparezca cuando la producción pase a otro panel o cinta.
Las fábricas que tratan el montaje como una secuencia controlada generalmente separan la alineación mecánica de la puesta en marcha eléctrica. Primero se establece el recorrido mecánico: transporte del panel, posición de las estaciones, holgura de las fresas y contacto de presión. Después se comprueban las funciones eléctricas y neumáticas mediante ciclos operativos normales. Esta secuencia reduce el riesgo de utilizar ajustes de software o regulaciones del operador para compensar un problema mecánico.
Por qué la accesibilidad de los ajustes merece atención
Los técnicos también deben inspeccionar cómo se realizan los ajustes. Los volantes, las escalas, los dispositivos de bloqueo, los indicadores digitales y los paneles de servicio accesibles no sustituyen a una fabricación de precisión, pero influyen en si la máquina puede volver a su ajuste previsto después de un cambio de material o una tarea de mantenimiento.
En la producción mixta de muebles, los cambios frecuentes de configuración son normales. Una máquina que requiere ajustes manuales difíciles y con referencias deficientes puede ser adecuada para una gama de productos estable y repetitiva, pero menos apropiada para trabajos que implican distintos grosores de tablero, materiales de canto y estilos de panel acabado. La mejor configuración depende de la combinación de producción, no del número máximo de estaciones.
Las pruebas deben reproducir el proceso que realizará el comprador
Una prueba sin carga confirma que los motores giran y los cilindros se mueven. No demuestra un encolado de cantos fiable. Una prueba de aceptación de fábrica significativa hace pasar paneles representativos por toda la secuencia y evalúa el resultado en condiciones de funcionamiento pertinentes para la aplicación prevista.
El panel de prueba debe seleccionarse con un propósito. Los tableros revestidos de melamina, MDF, tableros de partículas, contrachapados y paneles derivados de madera maciza pueden reaccionar de forma diferente en el canto. El PVC, ABS, la chapa y las cintas más gruesas también generan diferentes exigencias de recorte y adhesión. Un resultado limpio en una muestra no establece que la configuración se mantendrá estable con todos los materiales.
Los evaluadores técnicos deben inspeccionar el panel terminado en lugar de depender únicamente de la pantalla de la máquina. Examine la línea de cola con iluminación normal, el acabado de las esquinas después del recorte de extremos, el enrasado a lo largo de los bordes superior e inferior, los daños en la cinta cerca de cambios en la veta o densidad del tablero y el pulido después del raspado. Después, repita la prueba tras cambiar el grosor del panel, la velocidad de avance o el material de canto dentro del rango de producción previsto. La uniformidad ante esos cambios es más informativa que una sola pieza de demostración perfecta.
También es razonable observar los procedimientos de calentamiento, aplicación de cola y apagado. Los problemas relacionados con la cola suelen estar vinculados a la estabilidad de la temperatura, la contaminación, rutinas de limpieza inadecuadas o una disciplina operativa irregular. Una fábrica que puede explicar claramente su secuencia de pruebas suele ser más fácil de tratar durante la instalación y la posterior resolución de problemas.
Interprete las especificaciones como límites operativos
Las especificaciones determinan si una máquina se adapta al trabajo, pero deben interpretarse como límites y no como prueba de la calidad de producción. Considere una máquina automática de línea recta destinada a componentes de armarios y muebles. El grosor de panel indicado, las dimensiones mínimas del panel, el rango de cinta, el rango de velocidad de avance, el requisito de potencia y el requisito de aire comprimido determinan si las piezas previstas pueden pasar por la línea de forma segura y uniforme.
Por ejemplo, laMáquina automática de encolado de cantos recta ZD450A está configurada con alimentación automática, encolado, recorte, pulido y elevación eléctrica. Su rango de funcionamiento especificado incluye paneles de 10–60 mm, cinta de canto de 0.4–3 mm y velocidades de avance de 12–23 m/min. Estas cifras son útiles para evaluar aplicaciones de armarios, muebles y fábricas de carpintería, pero la evaluación debe continuar con la lista real de piezas. Las piezas de trabajo muy cortas, estrechas, curvas, dañadas o mal preparadas pueden requerir una manipulación diferente o un tipo de máquina distinto.
El mismo principio se aplica a los servicios auxiliares. La presión de aire de trabajo indicada de 0.6–0.8 MPa y la potencia total de 16.5 kW son requisitos de instalación, no detalles administrativos menores. La calidad del aire, la estabilidad de la presión, la capacidad eléctrica, la extracción de polvo, la distribución de la planta y el flujo de materiales pueden afectar a si la máquina funciona según lo previsto después de la entrega.
Qué debe cubrir realmente una revisión de fábrica
Una visita a la fábrica, inspección remota o revisión previa al envío es más útil cuando sigue la ruta de producción en lugar de convertirse en una visita general. El objetivo es vincular los controles de fabricación con los riesgos importantes en el taller del comprador.
- Trace la máquina desde la preparación del bastidor hasta el montaje final e identifique dónde se verifica la alineación dimensional.
- Inspeccione una máquina que esté siendo montada, no solo una unidad de exhibición terminada. Abra los paneles de acceso y examine el cableado, los tubos, los conectores y el espacio de servicio.
- Solicite ver pruebas representativas de encolado de cantos utilizando las categorías probables de panel y cinta del comprador.
- Compruebe si los ajustes pueden registrarse y restablecerse al cambiar entre trabajos de producción habituales.
- Revise la disponibilidad de piezas de desgaste, como fresas, rodillos de presión, elementos de servicio del sistema de cola, sensores, correas y componentes neumáticos.
- Confirme qué orientación de instalación, soporte ante fallos y proceso de repuestos estarán disponibles después de que la máquina entre en producción.
Qingdao Zhongding Machinery Co., Ltd. posiciona su oferta de maquinaria para carpintería en torno a la ingeniería de precisión, soluciones completas, soporte técnico y suministro de repuestos. Para los compradores que evalúan a cualquier proveedor bajo esos criterios, la evidencia significativa es operativa: documentación clara de la máquina, acceso al servicio comprensible, soporte de puesta en marcha definido y capacidad para identificar piezas de repuesto sin interpretaciones prolongadas.
La fiabilidad también es una decisión de facilidad de mantenimiento
Incluso una canteadora bien construida utiliza elementos consumibles y propensos al desgaste. Las fresas se desafilan, los sistemas de cola necesitan limpieza, los rodillos envejecen, los sensores requieren ajuste y los mecanismos móviles necesitan inspección. Por lo tanto, la fiabilidad también incluye el tiempo necesario para identificar, acceder, sustituir y reajustar estas piezas.
Una máquina puede parecer técnicamente sofisticada y, al mismo tiempo, generar una exposición innecesaria al mantenimiento si los componentes esenciales son difíciles de alcanzar o la identificación de las piezas no está clara. Por el contrario, una configuración más sencilla puede ser la opción más sólida para un taller con capacidad limitada de mantenimiento interno, siempre que cubra el rango de materiales y el estándar de acabado requeridos.
La selección de fábrica más justificable se basa en una evaluación conectada: construcción controlada, componentes adecuados, montaje repetible, pruebas realistas y soporte útil a largo plazo. Este enfoque aleja la decisión de las listas de funciones y la orienta hacia las condiciones que determinan si el encolado de cantos se mantiene limpio, uniforme y manejable en la planta de producción.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.