

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Máquinas taladradoras CNC para muebles: cómo la disposición de los husillos afecta al tiempo de ciclo
Máquinas CNC de perforación para muebles: cómo la disposición de los husillos afecta el tiempo de ciclo
Para los evaluadores técnicos, la disposición de los husillos es uno de los detalles más determinantes en la producción con una máquina CNC de perforación para muebles. Afecta mucho más que el número de orificios completados por minuto. La disposición, orientación, separación y controlabilidad de los husillos determinan si un panel puede mecanizarse en un solo amarre, con qué frecuencia debe reposicionarse la pieza, cuánto recorrido necesitan los ejes de la máquina y con qué fiabilidad el patrón de perforación coincide con el proceso de montaje posterior.
Esto es especialmente importante en la producción de armarios, vestidores, cocinas, mobiliario de oficina y paneles listos para montar, donde un solo tablero puede requerir orificios para soportes de estantes, alojamientos para excéntricas, orificios para espigas, cazoletas para bisagras, orificios para conectores y perforaciones en los cantos. Una máquina puede tener un elevado número de husillos y aun así ofrecer un rendimiento real decepcionante si su patrón de husillos no coincide con los patrones de perforación predominantes de la fábrica. Por el contrario, una configuración más flexible puede justificar un tiempo nominal de perforación más largo cuando elimina pasos de manipulación, ajustes manuales o mecanizados secundarios.
La pregunta práctica no es simplemente: «¿Cuántos husillos están instalados?». Es: «¿Cuánto procesamiento preciso del panel puede completar esta disposición de husillos antes de que el panel salga de la máquina?».
El tiempo de ciclo es una medida del proceso, no solo de la velocidad de perforación
En la perforación de muebles, el tiempo visible de corte es solo una parte del ciclo. Una evaluación realista debe incluir la carga del panel, la referencia, el amarre, el movimiento de los ejes de la máquina, el descenso y la retracción de la broca, los cambios de herramienta o de cabezal cuando corresponda, la descarga y cualquier manipulación adicional necesaria para mecanizar otra cara o canto. En una línea automatizada, el tiempo de transferencia y de espera también puede ser relevante. En una máquina independiente, la capacidad del operador para orientar los paneles de manera uniforme puede tener un efecto mayor que una diferencia moderada en la velocidad del motor del husillo.
La disposición de los husillos influye simultáneamente en varios de estos elementos. Un cabezal fijo de perforación multihusillo puede perforar una fila repetida en una sola penetración. Un cabezal de perforación con husillos controlados individualmente puede utilizar menos husillos simultáneos, pero evitar el indexado manual cuando las posiciones de los orificios varían. Las unidades horizontales pueden completar operaciones en los cantos sin enviar la pieza a una segunda máquina. Por lo tanto, una disposición que parece más lenta en un folleto puede producir un ciclo completo más corto para un programa de mobiliario variado.
Para fines de evaluación, resulta útil separar el tiempo de máquina por panel del tiempo de producción por panel terminado. Este último suele ser la cifra más útil al comparar opciones de equipamiento.
Cómo cambia la orientación de los husillos en un panel de muebles
La mayoría de las configuraciones de perforación para muebles combinan funciones de perforación vertical y horizontal. Los husillos verticales trabajan sobre la superficie del panel y se utilizan habitualmente para orificios constructivos, soportes de estantes, sistemas de conectores y operaciones relacionadas con bisagras. Los husillos horizontales perforan los cantos del panel y permiten realizar alojamientos para espigas, herrajes de excéntrica, conectores tipo minifix y otros elementos de unión. La posibilidad de disponer de estas funciones en la misma secuencia de amarre suele marcar la diferencia entre un proceso sencillo y uno que requiere mucha manipulación.
Una máquina exclusivamente vertical puede ser productiva para paneles que requieren principalmente perforaciones en la superficie, especialmente cuando los orificios de canto se realizan en otra etapa o no son necesarios. Sin embargo, en la producción de muebles de carcasa, la perforación de cantos rara vez es un aspecto secundario. Si cada panel lateral debe retirarse, girarse, volver a referenciarse y procesarse en una estación independiente, el ahorro aparente de una disposición sencilla de husillos puede desaparecer debido a la mano de obra, los desplazamientos por la planta y los riesgos de posicionamiento evitables.
Una disposición combinada vertical y horizontal puede reducir estas interrupciones, siempre que el sistema de soporte y amarre sujete firmemente la pieza durante todas las operaciones necesarias. La ventaja no consiste únicamente en reducir las manipulaciones. También mejora la consistencia posicional entre los orificios de la superficie y los orificios de canto correspondientes, ya que ambos se referencian dentro del mismo sistema de coordenadas de la máquina.
Bloques de perforación fijos: rápidos cuando el patrón se repite
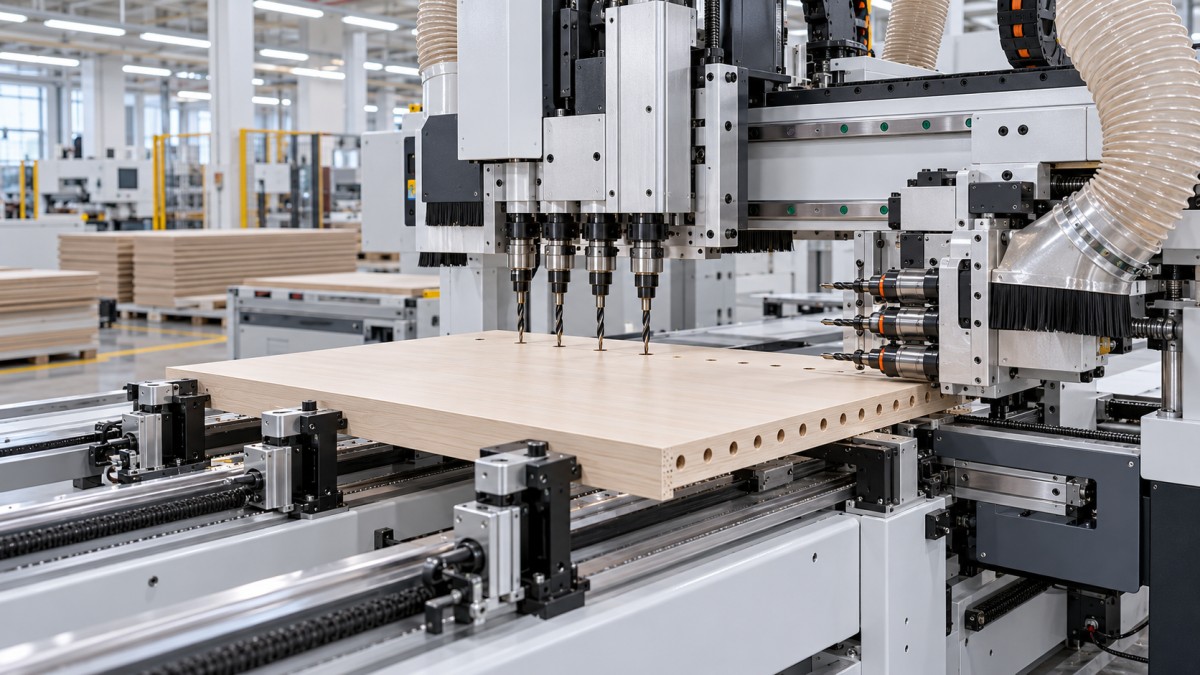
Los bloques de perforación de husillos fijos siguen siendo muy relevantes en la fabricación de muebles, porque muchos diseños se basan en intervalos de perforación repetitivos. Las filas para soportes de estantes, los patrones de sistema y las conexiones estándar de armarios pueden perforarse eficientemente cuando la separación de los husillos coincide con el diseño del producto. Varias brocas descienden juntas, por lo que el cabezal puede completar una línea de orificios en un solo movimiento, en lugar de posicionarse para cada orificio individual.
Esta disposición es especialmente eficaz cuando las dimensiones de los paneles y los métodos constructivos son estables. Reduce el recorrido de los ejes, simplifica la programación y puede hacer que el tiempo de ciclo sea más predecible en grandes lotes de producción. En la producción convencional de armarios, esta previsibilidad suele ser tan valiosa como la velocidad máxima, porque favorece el equilibrio de las operaciones posteriores de corte, canteado, montaje y embalaje.
La limitación es geométrica. Una separación fija no se adapta automáticamente a todos los patrones de perforación. Cuando las posiciones de los orificios quedan entre los husillos disponibles, el controlador puede necesitar mover el panel o la unidad de perforación para crear el patrón requerido. Si la gama de productos incluye posiciones de conectores no estándar, herrajes asimétricos o cambios frecuentes de ingeniería, la máquina puede dedicar más tiempo del previsto al reposicionamiento. Los operadores también pueden enfrentarse a más tareas de ajuste si es necesario cambiar las brocas o activarlas selectivamente para distintos programas de paneles.
El problema no es que los bloques fijos carezcan de precisión. Con un mantenimiento adecuado, pueden proporcionar una perforación repetitiva fiable. La cuestión es si su geometría fija refleja la geometría recurrente de la fábrica de muebles.
Husillos controlados independientemente y cabezales de perforación flexibles
Los cabezales de perforación CNC más flexibles están diseñados para plantas donde los patrones de orificios varían según el pedido, el material, el mercado o las especificaciones de los herrajes. Según el diseño, las unidades de perforación pueden seleccionarse de forma independiente o disponerse de modo que la máquina combine distintas direcciones de perforación sin depender de un único patrón de fila fijo. Esto resulta útil para muebles a medida, mobiliario para proyectos, producción de lotes pequeños y fábricas que procesan revisiones frecuentes de diseño.
La principal ventaja en el tiempo de ciclo no es necesariamente la perforación simultánea en todas las posiciones. Es la reducción del tiempo improductivo: menos cambios de utillaje, menos decisiones manuales, menos devoluciones de paneles y menor necesidad de preparar un ajuste específico para cada familia de muebles. Un cabezal flexible puede ser más adecuado cuando el programa de producción contiene muchas series cortas y el coste de los cambios supera el ahorro ofrecido por un patrón fijo más rápido.
Existe una contrapartida. Una mayor flexibilidad otorga más importancia al software de control, la verificación de programas, la dinámica de los ejes y la disciplina del operador. También exige confirmar claramente los rangos de diámetros de broca, las posiciones de herramienta disponibles, la separación mínima entre operaciones y si todos los orificios verticales y horizontales especificados pueden procesarse sin interferencias. Una disposición flexible no debe considerarse universalmente más rápida; es más rápida cuando la variación es la fuente de la pérdida de tiempo.
Cómo se comparan en la práctica las disposiciones habituales
Separación, interferencias y el coste oculto del reposicionamiento
La separación entre husillos merece la misma atención que el número de husillos. Las posiciones de perforación muy próximas pueden ser esenciales para determinados herrajes, pero la disposición del cabezal también debe proporcionar espacio físico suficiente para los cuerpos de las brocas, pinzas, herramientas adyacentes, mordazas y soportes del panel. El proveedor de la máquina debe revisar el mapa real de orificios, no solo una lista de los diámetros de broca necesarios. Dos programas con el mismo número de orificios pueden comportarse de manera muy diferente si uno contiene operaciones muy agrupadas cerca de un borde o próximas a una zona de amarre.
El reposicionamiento suele subestimarse durante la selección de la máquina. Unos pocos movimientos adicionales de los ejes pueden parecer insignificantes en un programa aislado, pero su efecto se acumula durante un turno. Más importante aún, cada movimiento puede depender de una referencia precisa del panel y de una sujeción estable. Los componentes delgados, los travesaños estrechos, los tableros deformados y los paneles con superficies laminadas delicadas requieren especial atención durante las pruebas. La secuencia programada más rápida tiene un valor limitado si el operador debe ralentizar la máquina para evitar marcas, vibraciones o desalineaciones.
En los orificios pasantes y los orificios próximos al borde del panel, el diseño del soporte y la gestión del material de respaldo también influyen en la calidad y el tiempo de funcionamiento. La rotura de virutas, el desgaste de la broca y una extracción deficiente pueden obligar a realizar limpiezas o retrabajos que no aparecen en el cálculo teórico del ciclo.
Utilice paneles representativos para las pruebas de aceptación
Una comparación técnica sólida debe basarse en archivos de producción representativos, no en una demostración genérica de perforación. Seleccione varios tipos de paneles: un panel lateral estándar de gran volumen, un componente de puerta o cajón, un panel con perforaciones densas para herrajes y una pieza difícil, personalizada o de bajo volumen. Incluya los materiales reales de los tableros, el rango de espesores, la condición de los cantos cuando sea relevante y los patrones de perforación de herrajes utilizados en producción.
Durante la evaluación, registre la secuencia completa desde la carga hasta la descarga terminada. Compruebe la posición de los orificios, la uniformidad de la profundidad, la rotura en los cantos, la repetibilidad después de varios ciclos y la necesidad de intervención manual. Pregunte también cómo gestiona la máquina los paneles rechazados o mal orientados, la sustitución de brocas, la revisión de programas y la limpieza rutinaria. Estos detalles operativos son los que hacen realistas las estimaciones del tiempo de ciclo.
Los requisitos de seguridad deben revisarse como parte del mismo ejercicio. Las obligaciones de seguridad para la maquinaria de carpintería varían según el mercado de destino y el contexto de instalación. Las normas de seguridad de máquinas pertinentes, los requisitos eléctricos, las protecciones, las disposiciones de parada de emergencia, las interfaces de extracción de polvo, la documentación y los requisitos locales de conformidad deben confirmarse para el proyecto específico, en lugar de asumirse a partir de una categoría general de máquina.
Seleccione según la combinación de producción, no según la especificación más alta
Un elevado número de husillos solo es valioso cuando estos trabajan sobre los patrones de orificios que se repiten con mayor frecuencia. Para muebles estandarizados de tipo kit, una configuración multihusillo fija con capacidades verticales y horizontales adecuadas puede proporcionar un proceso disciplinado y eficiente. Para cocinas personalizadas, mobiliario para proyectos o producción de taller en series cortas, la flexibilidad y la reducción de los ajustes pueden ser más importantes que la máxima perforación simultánea.
Qingdao Zhongding Machinery Co., Ltd. lleva más de dos décadas trabajando en el sector de la maquinaria para trabajar la madera, desde sus orígenes como pequeño taller hasta el suministro de máquinas y soluciones integrales para la madera a fábricas de muebles, talleres y líneas de producción industriales. Esta experiencia apunta a un principio práctico: la máquina debe evaluarse junto con el flujo de paneles, los datos del software, los estándares de herrajes, el acceso para el mantenimiento, la planificación de repuestos y las capacidades de las personas que la utilizarán. La disposición de los husillos no es una especificación aislada; forma parte de un sistema de producción.
Antes de finalizar la compra de una máquina CNC de perforación para muebles, proporcione al proveedor archivos representativos de las piezas y solicite una secuencia propuesta para cada panel. Confirme qué orificios se perforan simultáneamente, cuáles requieren reposicionamiento de los ejes, qué cantos son accesibles en un solo amarre y qué supuestos se incorporan al tiempo de ciclo indicado. Esta conversación suele ser más reveladora que comparar únicamente el número de husillos y proporciona una base más clara para la configuración de la máquina, el soporte técnico, la preparación de repuestos y las decisiones operativas a largo plazo.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.