

Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Máquinas para trabajar la madera: tecnologías clave que están transformando la producción de lotes pequeños
La producción de carpintería en lotes pequeños ya no se define simplemente por un menor volumen de producción. Se caracteriza por cambios frecuentes de productos, especificaciones de materiales mixtos, plazos de entrega cortos y una tolerancia limitada a los retrabajos. Un taller que fabrica cincuenta componentes para armarios, diez puertas personalizadas y una pequeña serie de expositores comerciales en la misma semana se enfrenta a un problema de control de producción que una línea convencional de gran volumen no está diseñada para resolver.
Las tecnologías que están transformando este segmento no son necesariamente los sistemas más grandes o más automatizados. Su valor reside en reducir el coste de la variabilidad: menos tiempo de programación entre pedidos, menos errores de medición manual, una manipulación de materiales más rápida y una repetibilidad más fiable ante diseños cambiantes. Por ello, para las empresas que evalúan máquinas para trabajar la madera, la pregunta fundamental está pasando de «¿Cuánto puede producir esta máquina?» a «¿Con qué eficiencia puede pasar de un trabajo al siguiente sin sacrificar precisión ni margen?»
La flexibilidad se ha convertido en una capacidad de producción, no en una comodidad
Los equipos tradicionales para trabajar la madera siguen siendo eficaces cuando el trabajo es repetitivo y la geometría de los componentes es estable. Una sierra seccionadora, una aplacadora de cantos, una taladradora o una fresadora de husillo dedicadas pueden ofrecer un alto rendimiento en una tarea específica. La limitación aparece cuando la composición de los pedidos cambia con frecuencia. Cada nuevo tamaño de panel, patrón de taladrado, tratamiento de cantos, ubicación de bisagras o material de superficie puede requerir ajustes, interpretación por parte del operario y conllevar el riesgo de fabricar una versión incorrecta.
En la producción de lotes pequeños, estas interrupciones se convierten en una categoría de costes importante. El tiempo de inactividad de la máquina es solo una parte del problema. El coste total también incluye la preparación de ingeniería, el desperdicio de material por errores en la primera pieza, la acumulación de productos en curso, los retrasos en el montaje y el tiempo de gestión necesario para resolver excepciones. En la práctica, una máquina con un precio de compra más bajo puede resultar más cara si cada pedido requiere muchos ajustes y comprobaciones.
Por eso están recibiendo más atención el mecanizado CNC flexible, la preparación digital de trabajos y los sistemas interconectados de flujo de materiales. Estas tecnologías no eliminan la necesidad de contar con operarios cualificados ni de planificar bien la producción. Reducen la cantidad de decisiones que deben volver a tomarse manualmente en la máquina para cada pedido.
El CNC nesting está cambiando la economía de la producción basada en paneles
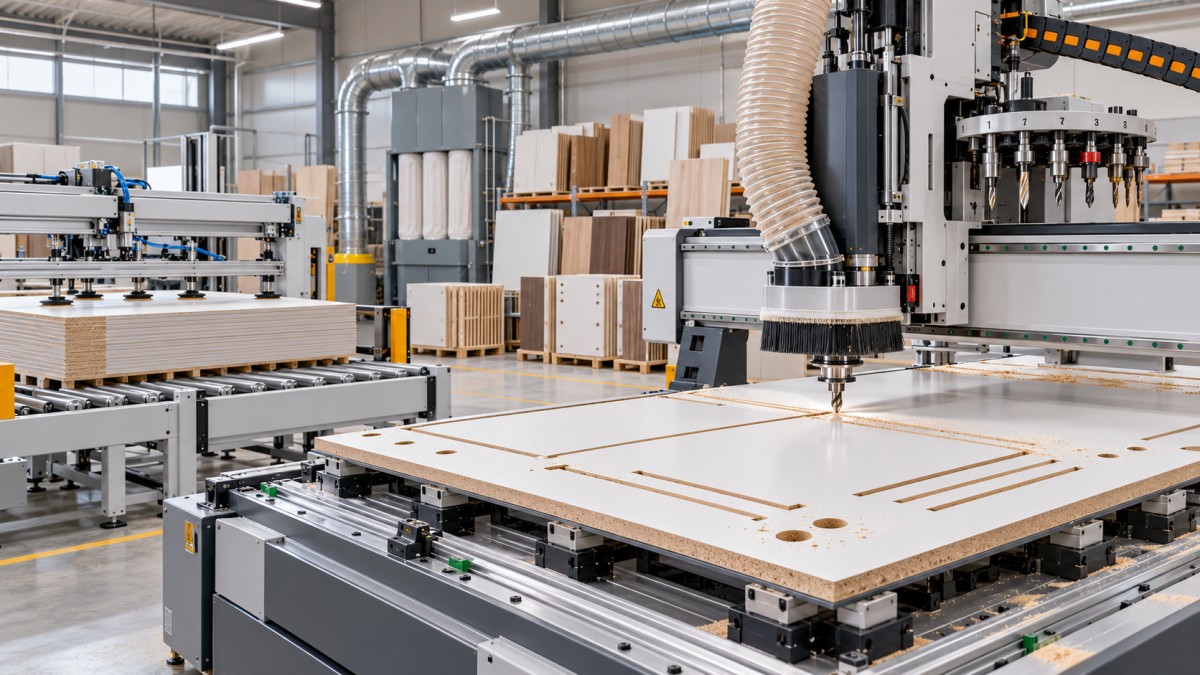
Para los fabricantes de armarios, muebles, mobiliario comercial y equipamiento de interiores, las fresadoras CNC nesting se han convertido en una alternativa importante al procesamiento de paneles mediante etapas separadas de corte y taladrado. En un flujo de trabajo nesting, el software distribuye varias piezas sobre una plancha, mientras que la máquina CNC corta contornos, taladra orificios, fresa cavidades y puede añadir marcas de identificación en un único ciclo programado.
La justificación económica es más sólida cuando los diseños de los paneles varían con regularidad y las cantidades de componentes son moderadas. En lugar de configurar varias máquinas para cada lote, el fabricante puede agrupar distintas operaciones a partir de un archivo digital de corte. Esto puede reducir la manipulación entre estaciones y disminuir la probabilidad de que un panel llegue a taladrado o montaje con la orientación incorrecta.
Sin embargo, el nesting no es automáticamente la solución adecuada para todas las operaciones con paneles. Su rendimiento depende en gran medida de la calidad del tablero, la capacidad de sujeción por vacío, la selección de herramientas, la extracción de polvo y la lógica del software de nesting. Las piezas pequeñas, los travesaños estrechos, los tableros alabeados y los materiales con superficies irregulares pueden dificultar la retención por vacío. Si la sujeción es insuficiente, el movimiento de las piezas afecta a la calidad de los cantos y a la precisión posicional. Se trata de una limitación operativa, no solo de una cuestión de especificaciones de la máquina.
El tiempo de ciclo también debe interpretarse con cuidado. Una fresadora nesting puede reducir el número total de etapas del proceso y, al mismo tiempo, tardar más en completar una plancha concreta que una línea dedicada de corte y taladrado de alta velocidad. La comparación pertinente es el plazo total del pedido, incluidos la preparación, el traslado, la clasificación, el retrabajo y la preparación para el montaje, no solo el tiempo de husillo.
El cambio automático de herramientas cobra más importancia cuando aumenta la variedad de productos
La capacidad de cambiar herramientas suele describirse como una característica de productividad, pero su valor estratégico en la producción de lotes pequeños es más amplio. Un solo componente puede requerir corte, fresado de cavidades, taladrado para bisagras, mecanizado de ranuras, perfilado de cantos y grabado. Realizar estas operaciones con cambios manuales de herramienta es viable en trabajos sencillos, pero introduce demoras y aumenta el riesgo de usar una herramienta incorrecta, aplicar offsets erróneos u omitir operaciones.
Un cambiador automático de herramientas permite mantener secuencias de mecanizado más estables, sobre todo cuando los trabajos se generan a partir de software de diseño en lugar de programarse de forma independiente en el taller. La ventaja no consiste en que todas las máquinas necesiten un almacén de herramientas grande. En muchas aplicaciones de lotes pequeños, una selección adecuada de fresas y brocas es más valiosa que una capacidad excesiva del almacén. Lo importante es que la configuración de herramientas se corresponda con la combinación real de componentes.
La gestión de herramientas está cobrando cada vez más importancia en esta transición tecnológica. El diámetro de la fresa, su estado de desgaste, la compensación de longitud, la velocidad de giro, la velocidad de avance y el tipo de material influyen en los resultados del mecanizado. Sin datos de herramientas gestionados de forma rigurosa, incluso un sistema CNC avanzado puede producir dimensiones inconsistentes o cantos de acabado deficiente. Las bibliotecas digitales de herramientas facilitan la gestión de la repetibilidad, pero no sustituyen las prácticas habituales de inspección y sustitución.
Del control de la máquina a los datos de producción conectados
El cambio más trascendental a menudo no es visible en la propia máquina. Se produce en la conexión entre el diseño, la gestión de pedidos, la programación, el corte, el mecanizado y el montaje. Cuando las dimensiones y las instrucciones de mecanizado se vuelven a introducir en varias etapas, los pequeños cambios en un pedido del cliente pueden crear múltiples oportunidades de inconsistencia. Una revisión que se refleja correctamente en un plano, pero no en un programa de taladrado, puede provocar costosos fallos en etapas posteriores.
Los flujos de trabajo de producción digital abordan este problema creando una ruta de información más continua. Los datos de diseño pueden generar listas de corte, programas de mecanizado, etiquetas y referencias de montaje. A continuación, la identificación mediante códigos de barras o códigos QR puede vincular las piezas físicas con la información de sus trabajos mientras avanzan por el taller. Esta tecnología no está limitada a las grandes fábricas; a menudo es aún más pertinente en entornos con pedidos variados, donde el reconocimiento visual y el seguimiento en papel dejan de ser fiables.
El beneficio práctico es la trazabilidad. Cuando un componente está dañado, falta o presenta una característica de mecanizado incorrecta, la empresa necesita saber si el origen fue el diseño, la generación del programa, la selección del material, la preparación de la máquina o la manipulación por parte del operario. Un flujo de trabajo conectado no evita todos los errores, pero hace más visible su origen y reduce el tiempo dedicado a investigar la causa.
La integración no debe evaluarse basándose únicamente en las afirmaciones de los proveedores de software. La compatibilidad entre sistemas CAD/CAM, controles de máquinas, equipos de etiquetado y herramientas de planificación de recursos empresariales puede variar considerablemente. Algunos sistemas solo intercambian datos sin problemas dentro del ecosistema de un único proveedor; otros dependen de exportaciones de archivos, postprocesadores o interfaces personalizadas. Antes de invertir, las empresas deberían probar todo el recorrido, desde el diseño aprobado hasta el componente terminado y etiquetado, incluidos los cambios de ingeniería y las reposiciones.
La precisión depende cada vez más del control del proceso, y no solo de la construcción de la máquina
La gran rigidez, las guías precisas, los husillos estables y los sistemas de posicionamiento fiables siguen siendo fundamentales para la calidad del mecanizado. Sin embargo, la producción de lotes pequeños pone de relieve otra dimensión de la precisión: la consistencia del proceso entre distintos trabajos, materiales y operarios. Una máquina puede mantener una excelente precisión posicional y, aun así, la pieza terminada puede no cumplir los requisitos porque el tablero se ha movido, se ha seleccionado la cara de referencia incorrecta, el cabezal de taladrado no se ha configurado correctamente o el programa no tiene en cuenta las variaciones del espesor del material.
Esto es especialmente relevante con tableros revestidos, contrachapado, MDF, madera maciza, laminados compactos y materiales compuestos para muebles. Estos materiales se comportan de manera diferente durante el corte y el taladrado. El astillado, la acumulación de calor, el desgaste de las herramientas, el desgarro de las fibras y la calidad de los cantos deben controlarse mediante la elección combinada de la geometría de la fresa, la velocidad de avance, la velocidad del husillo, el método de sujeción y la dirección de mecanizado.
La madera maciza plantea un reto adicional, ya que la dirección de la veta, el contenido de humedad y los movimientos naturales afectan a los resultados. La automatización puede mejorar la repetibilidad del mecanizado, pero no puede hacer que un material inestable se comporte como un panel industrial uniforme. La planificación de la producción debe seguir distinguiendo entre las operaciones adecuadas para un procesamiento automatizado y repetitivo y aquellas que requieren una manipulación más sensible a las características del material.
Por ello, la tendencia apunta a máquinas equipadas con mejores sistemas de referencia, funciones de calibración automática, zonas de vacío, configuración asistida por sensores y unidades de trabajo programables. Estas funciones pueden reducir la dependencia de ajustes manuales repetidos, pero su valor comercial depende de que el taller haya estandarizado los datos de sus componentes y materiales.
El procesamiento de cantos se está convirtiendo en un cuello de botella para la producción de lotes pequeños
En los debates sobre automatización se suele prestar atención al corte y al taladrado, mientras que el procesamiento de cantos recibe menos atención hasta que se convierte en la operación limitante. En el mobiliario de paneles, la calidad de los cantos visibles influye mucho en la calidad percibida del producto. Las series cortas pueden resultar especialmente difíciles porque pueden requerir cambios frecuentes en el espesor del tablero, el material de la cinta de canto, los ajustes del adhesivo, el tratamiento de las esquinas y la geometría del panel.
Las aplacadoras de cantos modernas con unidades programables, ajustes automáticos y cambios rápidos pueden reducir estas interrupciones. Los transportadores de retorno y los sistemas coordinados de manipulación también pueden permitir que un operario procese los paneles con mayor eficiencia. Sin embargo, el aplacado de cantos sigue siendo sensible a la preparación del material y al mantenimiento de la máquina. La temperatura del adhesivo, los ajustes de presión, el estado de las herramientas de recorte, el rascado y la limpieza afectan al resultado final.
Para algunas categorías de productos, puede estar justificada una aplacadora de cantos con configuración completa. En otros casos, la mejor opción puede ser una máquina más sencilla, respaldada por una agrupación disciplinada de los trabajos. El factor determinante no es la disponibilidad de la automatización, sino si la combinación de pedidos genera suficiente complejidad repetitiva en el procesamiento de cantos como para que el cambio automático resulte económicamente significativo.
La robótica y la manipulación automatizada se están incorporando de forma selectiva
La carga, descarga, apilado y clasificación mediante robots suelen presentarse como la siguiente etapa de la automatización de la carpintería. Su papel en la producción de lotes pequeños es real, pero selectivo. La automatización de la manipulación puede mejorar la seguridad y estabilizar el rendimiento cuando los materiales en planchas son pesados, la producción se prolonga y la utilización de las máquinas es suficientemente alta como para justificar un sistema de alimentación continua.
También deben reconocerse sus limitaciones. La variedad de tamaños de paneles, las formas irregulares, los acabados superficiales cambiantes y las secuencias de lotes muy variables dificultan la manipulación automatizada en comparación con la producción repetitiva. La integración de un robot o un sistema de carga también modifica los requisitos de distribución de la fábrica: deben tenerse en cuenta el espacio, las vallas de seguridad, la preparación de materiales, el acceso para el mantenimiento y los procedimientos de recuperación tras un fallo.
En muchas operaciones de menor escala, la oportunidad más inmediata reside en la manipulación semiautomatizada: mesas elevadoras, sistemas de rodillos, transportadores de retorno, elevadores por vacío y métodos guiados de clasificación. Estas soluciones pueden reducir el esfuerzo manual y el tiempo perdido sin imponer toda la complejidad de una célula robótica.
Las decisiones de inversión están pasando del precio de la máquina a la economía del sistema
Comparar máquinas para trabajar la madera únicamente por su precio de compra, la potencia del husillo o las velocidades de avance publicadas no refleja la economía fundamental de la producción de lotes pequeños. La estructura de costes pertinente incluye el tiempo de ingeniería por pedido, la duración de la preparación, la mano de obra necesaria para mover e identificar las piezas, el riesgo de desperdicio, la rapidez de respuesta del mantenimiento, las licencias de software, el consumo de herramientas, la formación y la disponibilidad de repuestos.
Una evaluación de inversión más útil comienza por los pedidos que actualmente generan dificultades. Pueden ser trabajos con gran variación de componentes, errores de taladrado recurrentes, retrasos en el montaje por piezas faltantes, desperdicio excesivo de recortes o cambios frecuentes en el procesamiento de cantos. La tecnología propuesta debe evaluarse en función de esos puntos concretos de pérdida, no de una promesa genérica de productividad.
La capacidad también debe evaluarse con prudencia. Una máquina capaz de procesar técnicamente muchos formatos puede seguir estando limitada por la programación, la preparación del material, la descarga, la clasificación o el montaje. Si una nueva fresadora CNC produce piezas más rápido de lo que el proceso siguiente puede absorber, la empresa habrá trasladado el cuello de botella, no lo habrá eliminado.
La capacidad del proveedor influye directamente en los riesgos a lo largo del ciclo de vida. La documentación de la máquina, el diagnóstico remoto, el conocimiento del control, la formación de los operarios, el soporte para la instalación, la compatibilidad eléctrica y el acceso a repuestos pueden ser tan importantes como las especificaciones iniciales. En el caso de equipos adquiridos internacionalmente, un acuerdo claro sobre el alcance técnico, los criterios de aceptación, la configuración de seguridad, el idioma del software y las responsabilidades de servicio reduce la ambigüedad tras la entrega.
La ventaja competitiva consiste en acortar el tiempo entre la decisión y la pieza
La tendencia más importante en el mecanizado de la madera no es simplemente una mayor automatización. Consiste en reducir el tiempo entre la aprobación de un diseño y la disponibilidad de un componente mecanizado correctamente y listo para el montaje. El nesting CNC, el cambio automático de herramientas, los datos digitales de trabajo, el procesamiento programable de cantos y la manipulación selectiva de materiales contribuyen a ese objetivo cuando se implementan como parte de un sistema de producción coherente.
Para los fabricantes de lotes pequeños, la configuración ganadora rara vez será la célula de máquinas más compleja disponible. Será la que se adapte al perfil real de los pedidos, la gama de materiales, las capacidades de la plantilla y el entorno de servicio. La evolución continua de las máquinas para trabajar la madera está haciendo que la producción flexible sea más accesible desde el punto de vista técnico, pero la rentabilidad sigue dependiendo de datos bien gestionados, un diseño realista del flujo de trabajo y una comprensión clara de dónde la variabilidad está consumiendo actualmente tiempo y margen.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.