


Sí. La optimización del flujo de trabajo en carpintería puede reducir el tiempo de inactividad evitable de las máquinas cuando los retrasos se deben a la falta de materiales, una programación deficiente, preparaciones prolongadas o una capacidad de producción desequilibrada entre operaciones.
Para los directivos, el verdadero objetivo es aumentar el volumen de producción rentable y mejorar la fiabilidad de las entregas. Mantener todas las máquinas ocupadas puede, en realidad, aumentar el inventario sin incrementar los pedidos completados.
Un servicio de optimización del flujo de trabajo en carpintería debe identificar dónde se pierde tiempo en la producción, determinar las consecuencias financieras y probar mejoras prácticas antes de recomendar la compra de equipos adicionales o inversiones en automatización.
Con más de 20 años de experiencia en maquinaria para la industria maderera, Qingdao Zhongding Machinery Co., Ltd. comprende cómo la selección de equipos y la coordinación de procesos pueden influir en la productividad de fabricación.
¿Qué máquinas inactivas están generando realmente pérdidas para su empresa?
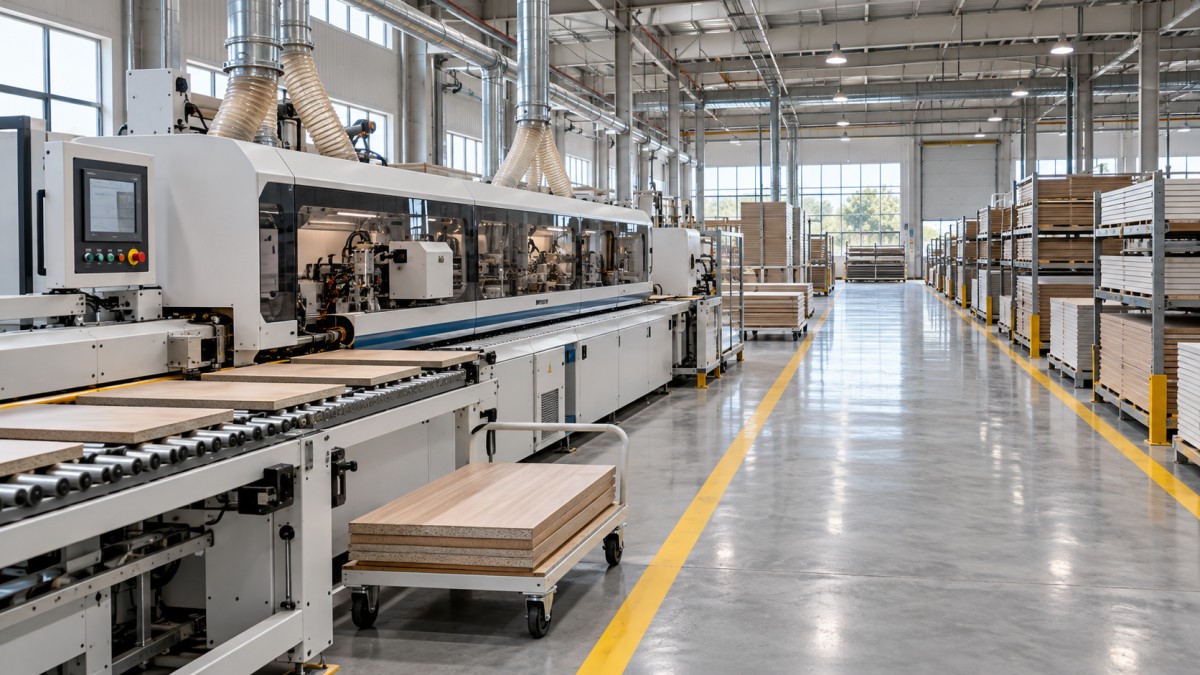
Empiece por distinguir las esperas evitables de los tiempos de inactividad necesarios. Una máquina puede detenerse por mantenimiento, controles de seguridad, pausas programadas, demanda insuficiente o interrupciones evitables en otras partes de la producción.
Estas situaciones requieren decisiones diferentes. Eliminar un retraso en la entrega de materiales puede aumentar la producción, mientras que reducir el mantenimiento esencial podría incrementar las averías y provocar pérdidas de producción mucho mayores.
El tiempo de inactividad es más importante en el cuello de botella de la producción: la operación que actualmente limita el volumen de productos terminados. Puede tratarse del corte, el canteado, el taladrado, el lijado, el acabado o incluso el montaje.
Si una canteadora determina la producción diaria, recuperar el tiempo de producción que pierde puede beneficiar a toda la línea. Aumentar únicamente la utilización de la sierra podría generar más paneles sin terminar.
Del mismo modo, una máquina que no sea un cuello de botella puede disponer de capacidad sobrante sin perjudicar las entregas. Ese tiempo disponible puede aportar flexibilidad útil para pedidos urgentes, mantenimiento o cambios en la combinación de productos.
Por lo tanto, la dirección debería preguntarse qué paradas reducen la producción vendible, retrasan pedidos confirmados o generan horas extra. Esas pérdidas deben tener prioridad frente a un porcentaje aislado de utilización de una máquina.
¿Cuáles suelen ser las causas del tiempo de inactividad evitable?
La disponibilidad de los materiales es una causa frecuente de interrupciones. Puede que haya paneles en el almacén, pero que falten su identificación, instrucciones de corte, los espesores necesarios o un espacio de preparación adecuado.
Los trabajos también pueden llegar incompletos. Un operario puede recibir la mayoría de los componentes de un pedido y tener que esperar por una pieza faltante, una revisión del plano, un herraje o una aprobación.
La programación genera otro problema cuando las secuencias de trabajo no tienen en cuenta los requisitos de preparación. Los cambios reiterados en el espesor del material, las herramientas, el material de canto o los programas de mecanizado pueden consumir una parte considerable del tiempo disponible.
La congestión en las operaciones posteriores provoca bloqueos. Una sierra puede detenerse porque las piezas cortadas no pueden avanzar, mientras que la falta de suministro provoca tiempos de espera cuando la máquina siguiente no recibe material.
Los problemas de calidad generan retrasos menos visibles. Las dimensiones incorrectas, las superficies dañadas y los errores de etiquetado requieren clasificación o refabricación, alteran la programación y desvían capacidad de los pedidos planificados de los clientes.
Las dependencias técnicas también son importantes. El rendimiento del sistema de extracción, la disponibilidad de aire comprimido, el estado de las herramientas, la cobertura de operarios y el acceso a repuestos pueden limitar la producción incluso cuando la máquina principal funciona.
¿Qué debe ofrecer un servicio de optimización del flujo de trabajo en carpintería?
Un servicio útil comienza con un objetivo empresarial acordado, como reducir los pedidos atrasados, aumentar la producción del cuello de botella, reducir las horas extra o responder al crecimiento dentro de las instalaciones existentes.
La evaluación debe seguir pedidos representativos a lo largo de todo el proceso de producción. Revisar las máquinas por separado puede hacer que pasen inadvertidas las colas, la manipulación repetida y los retrasos en la información entre departamentos o puestos de trabajo.
Los datos de referencia deben registrar el tiempo de producción programado, los motivos de las paradas, la duración de las preparaciones, el tiempo en cola, la producción conforme y la combinación de productos. Incluya distintos turnos y periodos representativos de alta actividad productiva.
Los operarios y supervisores deben ayudar a validar los hallazgos. A menudo saben qué retrasos se repiten, qué soluciones provisionales ocultan problemas y qué cambios propuestos no serían viables en las instalaciones.
Los resultados previstos deben incluir un análisis priorizado de las pérdidas, los cambios propuestos, los responsables, los costos estimados, las dependencias de implementación y un plan de medición con criterios de aceptación claramente definidos y acordados.
Pida a los proveedores que distingan las observaciones de las suposiciones. Toda mejora proyectada debe identificar el cuello de botella, la demanda disponible, los recursos necesarios y las condiciones en las que la estimación sigue siendo válida.
¿Qué cambios en el flujo de trabajo debería probar antes de comprar maquinaria?
Empiece por asegurarse de que los trabajos estén listos. Libere los trabajos únicamente cuando estén disponibles los planos aprobados, los programas, los materiales, las etiquetas y las herramientas necesarias, para que los operarios puedan completar la secuencia de producción programada.
A continuación, mejore la preparación de materiales alrededor del cuello de botella. Un pequeño inventario intermedio, controlado y listo para procesar, puede proteger la producción frente a interrupciones menores sin llenar el taller de inventario excesivo.
Realice fuera de los periodos de parada de la máquina las tareas de preparación que sea posible adelantar. Preparar las herramientas, comprobar los programas y reunir los materiales de canto de antemano puede acortar los cambios de formato, manteniendo siempre los procedimientos de seguridad necesarios.
Agrupe los trabajos compatibles cuando los compromisos de entrega lo permitan. Los materiales o ajustes similares pueden reducir los cambios de formato, pero los lotes demasiado grandes pueden retrasar los pedidos urgentes y aumentar el trabajo en curso.
Reduzca los desplazamientos innecesarios mediante ubicaciones de preparación claramente asignadas, etiquetas fiables y procedimientos de transferencia acordados. Considere equipos de manipulación cuando el peso, las dimensiones de los paneles o la distancia de transporte justifiquen la inversión.
Introduzca los cambios primero en una familia de productos o ruta de producción. Un proyecto piloto acotado facilita la interpretación de los resultados y permite detectar dificultades operativas antes de iniciar una implementación más amplia.
¿Qué valor financiero puede generar el tiempo recuperado?
Las horas de máquina recuperadas solo son útiles si permiten atender la demanda, sustituir costos evitables o mejorar el rendimiento de las entregas. La capacidad disponible por sí sola no se convierte automáticamente en ingresos adicionales.
Estime el posible aumento de producción multiplicando las horas recuperadas en el cuello de botella por las unidades conformes demostradas por hora. Tenga en cuenta la combinación de productos y las limitaciones de capacidad de las operaciones posteriores.
Por ejemplo, recuperar seis horas semanales en el cuello de botella, con doce unidades conformes por hora, crea capacidad para setenta y dos unidades adicionales, siempre que las demás operaciones puedan atender ese volumen.
Si la demanda confirmada absorbe esas unidades y el margen de contribución después de los costos variables es de $18 por unidad, la oportunidad ilustrativa de contribución semanal es de $1,296, antes de los costos operativos adicionales de implementación.
Añada por separado los ahorros verificables, como la reducción de horas extra, desperdicio o subcontratación. Evite contabilizar dos veces el mismo beneficio mediante la contribución adicional y supuestos de ahorro laboral que se solapan.
Compare los costos totales de implementación con los beneficios netos mensuales estimados de forma conservadora. Al calcular los periodos de recuperación simples, incluya las tarifas de evaluación, la capacitación, los cambios de manipulación, el software, las interrupciones durante la instalación y el soporte continuo.
¿Qué indicadores de rendimiento muestran si los cambios funcionan?
Registre el tiempo de inactividad evitable según su causa, en lugar de combinar todas las paradas en una sola cifra. Distinga entre esperas por materiales, excesos en los tiempos de preparación, problemas con los programas, averías, bloqueos y falta de personal.
Mida el rendimiento del cuello de botella como la producción conforme por hora programada. Así se vinculan las mejoras con la operación que determina la producción y se evita que las piezas rechazadas inflen las cifras de rendimiento declaradas.
Supervise el plazo de entrega de los pedidos y su finalización a tiempo, junto con el volumen de producción. Una mayor actividad de las máquinas tiene un valor empresarial limitado si los clientes siguen esperando más para recibir sus pedidos terminados.
Controle el trabajo en curso entre operaciones. Si la producción aumenta mientras las colas se amplían considerablemente, es posible que la mejora haya trasladado el cuello de botella o liberado trabajos con demasiada rapidez.
La eficacia global de los equipos puede servir de apoyo al análisis si se mantienen definiciones coherentes. Sus componentes de disponibilidad, rendimiento y calidad ayudan a distinguir las pérdidas por espera de las debidas a una operación lenta o a una producción defectuosa.
Compare familias de productos, niveles de personal, turnos y condiciones de demanda equivalentes. De lo contrario, una combinación de pedidos más sencilla o unas horas extra temporales pueden parecer una mejora sostenible del flujo de trabajo.
¿Cuándo es mejor invertir en equipos nuevos?
Los cambios en el flujo de trabajo tienen límites. Si el cuello de botella funciona de manera fiable, recibe trabajo listo y aun así no puede atender la demanda sostenida, aumentar la capacidad puede ser la siguiente inversión adecuada.
La sustitución también puede tener sentido cuando los equipos no pueden cumplir las tolerancias, capacidades de procesamiento o expectativas de fiabilidad requeridas. Las mejoras en la programación no pueden eliminar una limitación técnica fundamental de la producción.
Evalúe todo el proceso antes de ampliar una operación. Una sierra de paneles más rápida puede requerir una mayor capacidad de canteado, más espacio de manipulación, una extracción más potente o más recursos de montaje.
La automatización merece el mismo análisis riguroso. La carga automática o la transferencia de materiales pueden reducir las interrupciones, pero los beneficios dependen de que las dimensiones sean compatibles, el flujo de trabajo sea predecible y se disponga de habilidades de mantenimiento e integración.
Compare las alternativas mediante pruebas de producción realistas o cálculos de ciclo representativos. Incluya los cambios de formato, la manipulación, el desperdicio, el acceso para servicio y los requisitos de los operarios, en lugar de basarse únicamente en las especificaciones máximas.
Qingdao Zhongding Machinery Co., Ltd. suministra maquinaria para la industria maderera y soluciones integrales, con asistencia técnica, suministro de repuestos y servicio posventa para clientes de mercados de todo el mundo.
¿Cómo puede la dirección introducir cambios sin interrumpir las entregas?
Elija un proyecto piloto en el que el problema sea frecuente, medible y relevante desde el punto de vista comercial. Evite implementar cambios simultáneamente en todos los departamentos, ya que resulta más difícil atribuir los resultados con precisión.
Asigne un responsable y cuente con la participación de los equipos de producción, mantenimiento, planificación y calidad. Cada grupo controla condiciones que pueden determinar si la capacidad recuperada se convierte en una mejora duradera.
Acuerde las definiciones de referencia antes de la implementación y, después, compare los resultados con una producción equivalente. Registre las excepciones, incluidos los pedidos urgentes, las averías de máquinas y las ausencias inusuales, para que las conclusiones sigan siendo fiables.
Proteja la seguridad y la calidad durante todo el proyecto piloto. Los cambios en la manipulación, la dotación de personal, la preparación de herramientas o el acceso a las máquinas deben mantener las medidas de protección y las etapas de inspección requeridas durante la producción normal.
Celebre breves reuniones diarias para resolver retrasos recurrentes y mantener la responsabilidad asignada. El objetivo es eliminar los obstáculos con rapidez, mediante acciones claras y plazos para los equipos responsables.
Amplíe las mejoras únicamente después de que el proyecto piloto demuestre beneficios repetibles. Documente el nuevo proceso, capacite a los empleados afectados y compruebe si otra operación se ha convertido en el cuello de botella de la producción.
¿Qué deberían concluir los responsables de tomar decisiones antes de aprobar el presupuesto?
La optimización del flujo de trabajo en carpintería puede reducir el tiempo de inactividad de las máquinas cuando aborda pérdidas identificables que limitan la producción. Las oportunidades más sólidas vinculan directamente los cambios operativos con los resultados comerciales.
Antes de aprobar un servicio de optimización del flujo de trabajo en carpintería, exija datos de referencia medibles, una evaluación centrada en el cuello de botella, recomendaciones prácticas y estimaciones financieras basadas en su propia demanda y sus costos.
Antes de aprobar la compra de otra máquina, determine si la capacidad actual está realmente agotada o si simplemente no está disponible debido a retrasos evitables. Esta distinción puede cambiar sustancialmente la decisión de inversión.
El resultado adecuado es una producción fiable con costos controlados y entregas confiables. Mida el éxito en función de esos resultados e invierta donde los datos demuestren que existe el mayor valor empresarial.