


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿En qué etapa del proceso de producción de puertas de madera debe realizarse el lijado?
¿En qué etapa del proceso de producción de puertas de madera debe realizarse el lijado?
La ubicación del lijado en una línea de producción de puertas de madera depende de la construcción del sustrato, los requisitos de mecanizado y el sistema de acabado, no simplemente de dónde cabe una lijadora en la planta. Una planificación eficaz del proceso de fabricación de puertas de madera distingue entre el lijado de calibración, la preparación de superficies y el lijado entre capas, y asigna a cada etapa un objetivo claro y criterios de calidad medibles. Para los responsables de la evaluación técnica, lo esencial es adaptar las operaciones de lijado a las tolerancias de las etapas anteriores y a los requisitos del recubrimiento posterior. Este artículo analiza cómo ubicar estas etapas para controlar el espesor, proteger las chapas, reducir el retrabajo y mantener un flujo de producción uniforme.
En la práctica, el lijado suele realizarse en varias etapas, pero no todas las puertas requieren todas las operaciones. Una puerta de madera maciza, una puerta lisa chapada y una puerta de MDF fresada no deberían seguir la misma secuencia de lijado. Tratarlas igual puede provocar una eliminación innecesaria de material en un producto y una preparación insuficiente en otro.
Separar el control del espesor de la preparación del acabado
El lijado de calibración establece un espesor controlado y reduce las variaciones superficiales menores. Se realiza cuando las operaciones posteriores necesitan una superficie de referencia uniforme. Entre las consideraciones habituales se incluyen la preparación del núcleo antes de aplicar un revestimiento decorativo y la corrección del espesor de componentes adecuados de madera maciza antes del mecanizado o montaje posterior.
La preparación de superficies tiene otro objetivo: eliminar marcas de mecanizado, residuos de adhesivo, fibras levantadas y arañazos de abrasivos anteriores para dejar el sustrato listo para el acabado especificado. Solo debe retirar el material necesario para lograr ese estado. Utilizar esta etapa para corregir un error importante de espesor es especialmente arriesgado en chapas delgadas.
El lijado entre capas se realiza sobre un recubrimiento, no sobre el sustrato original. Según el sistema de acabado, puede eliminar partículas de polvo, nivelar el grano levantado o proporcionar la superficie necesaria para la siguiente capa. La necesidad de realizarlo y el momento adecuado deben ajustarse a las instrucciones técnicas del proveedor del recubrimiento.
Estas distinciones deben aparecer en la ruta del proceso. «Lijar la puerta» no es una instrucción suficiente. Cada operación necesita una condición de entrada, un límite de eliminación de material cuando corresponda y un criterio de aceptación de salida.
Diseñar la secuencia según la construcción de la puerta
Para una puerta lisa chapada, una secuencia inicial práctica es: preparar y calibrar el núcleo cuando sea necesario, limpiar las superficies de encolado, aplicar el revestimiento, prensar, dejar que el conjunto encolado se estabilice, recortar y mecanizar, y después realizar un lijado de acabado controlado antes de aplicar el recubrimiento. El lijado puede dividirse en etapas antes y después del mecanizado si así lo requieren la manipulación o el acceso a las herramientas.
La decisión clave es corregir la geometría del núcleo antes de aplicar una superficie decorativa costosa. Después del chapado, el margen de lijado disponible queda limitado por el espesor real de la chapa, el procesamiento previo y las variaciones locales de la superficie. El espesor nominal de la chapa, por sí solo, no determina un margen seguro de eliminación de material.
Las puertas de madera maciza con bastidor y panel suelen requerir el lijado de los componentes antes del montaje, porque después los cantos de los paneles, los detalles moldeados y las esquinas interiores son menos accesibles. El lijado tras el montaje puede disimular las uniones y preparar las caras expuestas, pero no debe esperarse que corrija uniones mal alineadas. El panel también debe conservar la libertad de movimiento prevista en su diseño para adaptarse a los cambios estacionales.
En las puertas de MDF fresadas, el lijado de las caras y la preparación de los perfiles son tareas distintas. El fresado deja una estructura superficial diferente de la cara prensada en fábrica, y esas zonas pueden absorber el recubrimiento de manera distinta. Los perfiles requieren abrasivos y herramientas de contacto adecuados; una lijadora para paneles planos no puede preparar los detalles hundidos simplemente aumentando la presión.
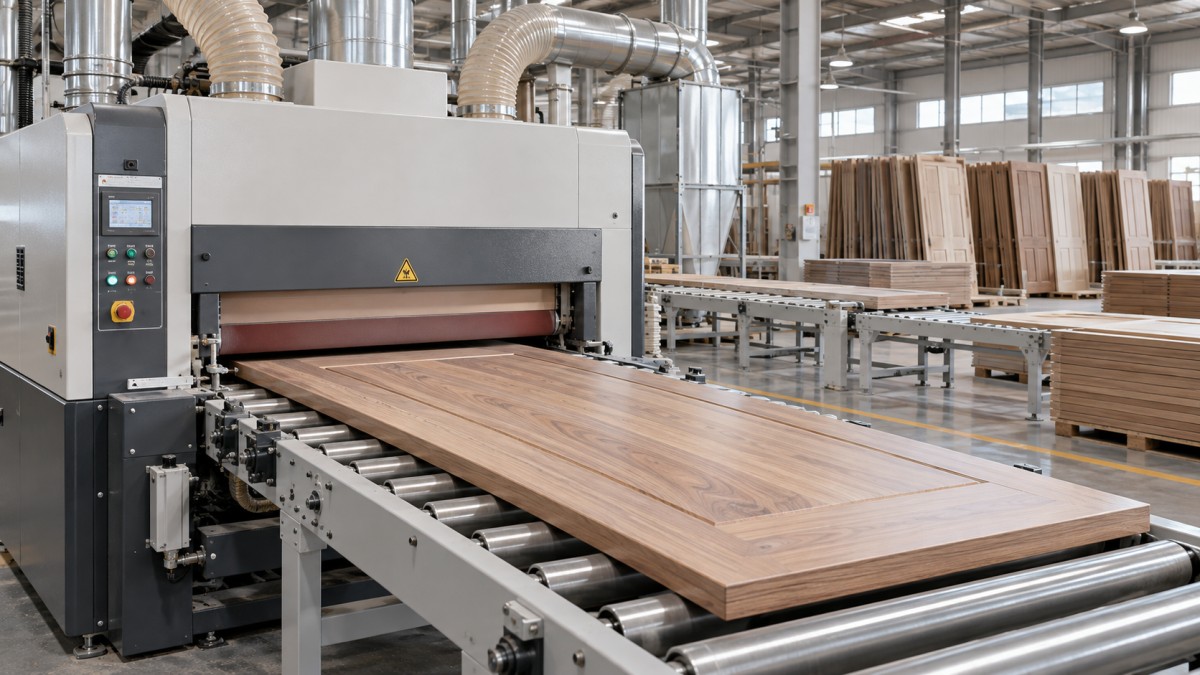
En cualquier tipo de construcción, identifique qué superficies dejan de ser accesibles después del montaje y qué operaciones pueden generar nuevos defectos. Esto permite determinar si el lijado debe realizarse antes del montaje, después del mecanizado o en ambas etapas.
No compense con el lijado un proceso previo inestable
Una lijadora puede eliminar material, pero no reparar de forma fiable un cuerpo de puerta inestable. Un desequilibrio de humedad, un curado insuficiente del adhesivo, un prensado desigual y las tensiones derivadas de la construcción pueden provocar cambios dimensionales después de una pasada de lijado aparentemente satisfactoria. Por ello, las condiciones de liberación después del prensado y de acondicionamiento son tan importantes como los ajustes de la lijadora.
Establezca esas condiciones de acuerdo con las especificaciones del adhesivo, los requisitos del sustrato y las condiciones reales de la fábrica. Un tiempo de espera fijo copiado de otra línea de producción puede no ser adecuado para otro adhesivo, una estructura de panel distinta o una temperatura diferente. Si la estabilidad no está garantizada, compare las dimensiones antes del lijado y después de un período representativo de reposo.
La planitud y el espesor también deben comprobarse por separado. Una puerta puede tener un espesor bastante uniforme y, aun así, estar combada. Algunas configuraciones de lijado pueden aplanar temporalmente una pieza flexible bajo presión, pero la deformación puede reaparecer al salir de la máquina. Mida la pieza sin carga sobre un sistema de referencia adecuado, en lugar de dar por sentado que el paso por la máquina demuestra que está plana.
También conviene prestar atención a los reboses de adhesivo en las etapas previas. Es más seguro prevenirlos y eliminarlos correctamente que intentar lijar depósitos endurecidos sobre una cara delicada. Los restos de adhesivo pueden ser difíciles de detectar hasta que el tinte revela una absorción desigual.
Realizar el lijado final del sustrato después de la última operación que pueda dañarlo
El lijado final del sustrato normalmente debe realizarse después de las operaciones que puedan dejar marcas visibles en las superficies que se van a acabar. Estas pueden incluir el recorte, el fresado, la preparación para cerraduras, la manipulación y las reparaciones locales. Sin embargo, la secuencia no es invariable: mecanizar una puerta preacabada puede ser intencional, siempre que las zonas expuestas reciban después el tratamiento requerido.
Preste atención específica a los cantos. El lijado de las caras no elimina las marcas de la herramienta de corte en los cantos de la puerta, los rebajes para bisagras ni los perfiles moldeados. El redondeado de cantos también debe ajustarse al plano y a las especificaciones del recubrimiento. Un redondeado excesivo puede alterar el aspecto y el ajuste, mientras que un canto demasiado afilado puede ser difícil de recubrir de manera uniforme.
La selección del abrasivo debe basarse en el sustrato y el acabado, no en una receta universal de granulometrías. El abrasivo inicial debe eliminar eficazmente el defecto anterior; los pasos siguientes deben eliminar el patrón de arañazos que deja. Un lijado demasiado grueso produce arañazos que pueden acentuarse con acabados transparentes. Una preparación excesivamente fina puede alterar la absorción del tinte y no ajustarse a las recomendaciones del proveedor del recubrimiento.
Valide la secuencia con puertas representativas utilizando el tinte, el sellador y la capa de acabado previstos. Inspeccionar solo la madera sin tratar no es suficiente, porque la humectación, el color y el brillo revelan los defectos de manera diferente. Registre tanto el sistema de clasificación del abrasivo como la designación de granulometría para que los consumibles de repuesto sean comparables.
Controlar por separado la preparación para el recubrimiento y el lijado entre capas
Después del lijado final del sustrato, elimine el polvo sin introducir aceite, humedad ni residuos de limpieza incompatibles. El aire comprimido no siempre está limpio, y soplar el polvo de una puerta puede contaminar la siguiente. Los sistemas de aspiración y limpieza deben evitar que el polvo de lijado llegue a las zonas de aplicación de recubrimientos.
El lijado entre capas debe esperar hasta que el recubrimiento alcance el estado especificado para poder lijarlo. Si se lija demasiado pronto, el abrasivo puede embotarse y el recubrimiento puede emborronarse o desgarrarse, en lugar de lijarse limpiamente. El secado al tacto y el estado listo para lijar no son criterios de liberación equivalentes.
La abrasión necesaria también depende del intervalo de repintado. Algunos sistemas permiten aplicar otra capa sin lijar bajo determinadas condiciones; otros requieren preparación mecánica. No añada automáticamente el lijado entre capas, sobre todo entre capas de color, donde la abrasión podría alterar el aspecto.
Cuando sea necesario lijar, controle el desgaste hasta atravesar el recubrimiento en los cantos y puntos altos; después, limpie e inspeccione antes de volver a recubrir. Si se atraviesa el recubrimiento, aplique un procedimiento de reparación aprobado en lugar de suponer que la siguiente capa ocultará el defecto.
Convertir la calidad del lijado en criterios de aceptación medibles
Una planificación útil del proceso de fabricación de puertas de madera vincula cada etapa de lijado con evidencias que el personal de producción pueda comprobar. Los criterios de aceptación deben derivarse del plano del producto, las especificaciones de superficie, los requisitos del adhesivo y la documentación del acabado, no de ajustes arbitrarios de la máquina.
- Calibración: mida el espesor en ubicaciones definidas y compruebe por separado la planitud sin carga. Confirme que queda material suficiente para las operaciones posteriores.
- Preparación de la chapa: inspeccione posibles perforaciones, adelgazamiento local, juntas abiertas y restos de adhesivo. Controle la eliminación acumulada de material a lo largo de las pasadas repetidas y los retrabajos.
- Preparación antes del recubrimiento: evalúe los arañazos y las marcas de mecanizado con una iluminación uniforme y confirme después el aspecto con una muestra acabada aprobada.
- Preparación entre capas: verifique que el recubrimiento esté en condiciones de lijarse, que los defectos se hayan eliminado lo suficiente y que no haya sustrato expuesto ni color dañado.
Conserve muestras de referencia visuales de superficies aceptables e inaceptables. Una medición de rugosidad puede ayudar al control, pero no describe por completo la dirección de los arañazos, los defectos aislados ni el aspecto del tinte. Del mismo modo, la velocidad de la banda, la velocidad de avance y la presión son parámetros del proceso, no pruebas de que la superficie cumpla las especificaciones.
Evaluar la célula de lijado como parte de toda la línea
La selección de la máquina debe basarse en el mapa del proceso. Compare el ancho de trabajo, el rango de espesores de las piezas, la disposición de contacto, la estabilidad del avance, el acceso a los perfiles y la repetibilidad de los ajustes con la variedad real de puertas. Las caras decorativas delgadas requieren controlar el contacto y la eliminación de material; los perfiles hundidos requieren herramientas que puedan alcanzarlos sin borrar los detalles.
La evaluación de capacidad debe incluir los cambios de banda, la limpieza, la inspección, los cambios de producto y los retrabajos, no solo la velocidad nominal de avance. Proporcione zonas de acumulación adecuadas cuando los tiempos de liberación del prensado o del recubrimiento no coincidan con el rendimiento del lijado. La capacidad de extracción y el control del polvo combustible deben evaluarse conforme a la documentación de la maquinaria y a los requisitos de seguridad locales aplicables.
Qingdao Zhongding Machinery Co., Ltd., fabricante y exportador de maquinaria para trabajar la madera con más de 20 años de experiencia en el sector, puede contribuir a esta conversación sobre equipos y procesos. El alcance de soporte que declara incluye asistencia técnica, suministro de repuestos y servicio posventa. Durante la evaluación, concrete estas capacidades confirmando las responsabilidades de puesta en marcha, la disponibilidad de abrasivos, la identificación de piezas de desgaste y el soporte para la resolución de problemas de la configuración propuesta.
Antes de aprobar la distribución, procese puertas representativas de distintas construcciones siguiendo la secuencia propuesta y complete el acabado previsto. Registre la variación de entrada, el material eliminado durante el lijado, la aceptación de la superficie y los requisitos de cambio de producto. El lugar adecuado para el lijado es aquel en el que corrige una condición definida sin comprometer la operación siguiente, no simplemente el espacio disponible entre dos máquinas.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.