


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo sincroniza la maquinaria automática para trabajar la madera la alimentación y la transferencia de paneles
Cómo sincroniza la maquinaria automática para trabajar la madera la alimentación y la transferencia de paneles
La eficiencia de una línea de trabajo de la madera depende de su capacidad para colocar cada panel en la posición adecuada en el momento preciso. En la maquinaria automática para trabajar la madera, la alimentación y la transferencia sincronizadas de paneles dependen de accionamientos coordinados, sensores de posición y una lógica de control que adapta el flujo de material a los ciclos de procesamiento. Una cinta transportadora puede funcionar sin problemas de forma independiente y, aun así, causar problemas al conectarse a una chapadora de cantos, una taladradora o un sistema de retorno de paneles.
El problema rara vez se reduce a la velocidad. El panel debe llegar con la separación, la orientación y el apoyo correctos, mientras la máquina receptora está preparada para recibirlo. Para evaluar esa coordinación, hay que ir más allá de las velocidades de alimentación nominales y comprender qué ocurre durante la aceleración, la transferencia, las demoras posteriores y el reinicio tras un fallo.
La sincronización empieza con la autorización, no con el movimiento
Pensemos en un alimentador que suministra paneles a una chapadora de cantos. Puede que haya un panel esperando en la posición de descarga del alimentador, pero eso no significa que deba liberarlo. La máquina receptora debe estar en funcionamiento, su zona de entrada debe estar despejada y debe haber espacio suficiente detrás del panel anterior. Según el diseño, también puede ser necesario confirmar la identificación de la pieza y la selección de la receta de procesamiento.
Esto suele gestionarse mediante un intercambio de señales de control, a menudo denominado handshake. Una máquina indica que hay un panel disponible; la siguiente indica que puede recibirlo. El controlador autoriza la transferencia solo cuando se cumplen las condiciones pertinentes. A continuación, debe confirmarse que la transferencia se ha completado para evitar que cualquiera de las máquinas siga funcionando basándose en una suposición desactualizada.
Una secuencia eficaz diferencia entre «lista para recibir», «transferencia autorizada», «transferencia en curso» y «transferencia completada». Se trata de estados funcionales, que no necesariamente corresponden a cables independientes. Pueden intercambiarse mediante entradas y salidas discretas o una red de comunicación industrial.
La cuestión importante es qué significa realmente cada señal. «Lista» no debería significar simplemente que la máquina está encendida. La especificación de la interfaz debe definir quién controla cada señal, los tiempos, el comportamiento en caso de tiempo de espera agotado y la forma de retirar las autorizaciones si las condiciones cambian durante la transferencia.
Sincronizar el movimiento del accionamiento con la posición real del panel
Los variadores de frecuencia ofrecen un control de velocidad adecuado para muchas secciones de transportadores. Los servovariadores resultan útiles cuando el proceso requiere indexado controlado, posicionamiento repetible o aceleración estrechamente coordinada. Sin embargo, un servomotor no garantiza por sí solo la precisión de la posición del panel: controla el eje, pero el panel aún puede deslizarse sobre una correa o un rodillo.
Algunos sistemas utilizan una referencia de velocidad común para varios transportadores conectados. Otros emplean realimentación de encoder, engranaje electrónico o perfiles de movimiento para coordinar ejes concretos. La configuración adecuada depende de si la línea necesita un flujo continuo, alimentación intermitente o un registro preciso en una estación de procesamiento.
En una transferencia, igualar las velocidades ordenadas es solo una parte del trabajo. El diámetro de los rodillos, el desgaste de las correas, la escala del accionamiento y la fricción superficial influyen en la velocidad real del panel. Si el transportador receptor tira más rápido mientras la sección anterior aún sujeta el tablero, el panel puede rozarse o girar. Si funciona más despacio, el panel puede comprimirse entre las secciones de transporte o perder la separación prevista.
Cuando dos secciones deben sujetar el mismo panel, sus perfiles de velocidad y el momento de liberación deben ser compatibles. Algunos diseños utilizan deliberadamente diferencias de velocidad controladas para separar paneles, pero esto requiere superficies de contacto adecuadas y un rango de funcionamiento definido; no una discrepancia accidental.
La aceleración merece la misma atención. Una rampa pronunciada puede funcionar con una superficie de tablero y hacer que otra se deslice. La presión de los dispositivos de sujeción puede mejorar la tracción, pero una presión excesiva puede dejar marcas en acabados delicados. El ajuste debe equilibrar un transporte fiable y un contacto superficial aceptable.
Los sensores reducen la diferencia entre el cálculo y la realidad
Un controlador puede estimar el desplazamiento del panel a partir de la velocidad del transportador y el tiempo transcurrido. Esa estimación resulta menos fiable si los paneles se deslizan, el movimiento se detiene o un operario retira una pieza. La detección física en los puntos de transferencia críticos permite confirmar que el movimiento previsto se ha producido realmente.
Los sensores fotoeléctricos suelen detectar los bordes delantero y trasero. Los encoders proporcionan información sobre el desplazamiento, mientras que otros sensores pueden confirmar la posición lateral, la altura de la mesa elevadora o la presencia de un panel contra un tope. Ningún método de detección responde a todas las preguntas. Un encoder de motor confirma la rotación del eje; por sí solo, no demuestra que el panel se haya desplazado la misma distancia.
La selección del sensor también depende del material. Las superficies oscuras, los laminados brillantes, la acumulación de polvo y los bordes irregulares pueden afectar a la detección, según la tecnología y la instalación del sensor. No debe suponerse que un sensor que funciona bien con tableros sin acabado sea adecuado para todos los acabados decorativos sin realizar pruebas.
Los puntos de confirmación habituales incluyen la salida del alimentador, la entrada del transportador receptor y la posición de registro. El controlador debe comprobar que cada transición se produce dentro de un intervalo previsto. Si un panel deja un sensor pero nunca llega al siguiente, por lo general no es buena idea seguir alimentando más paneles.
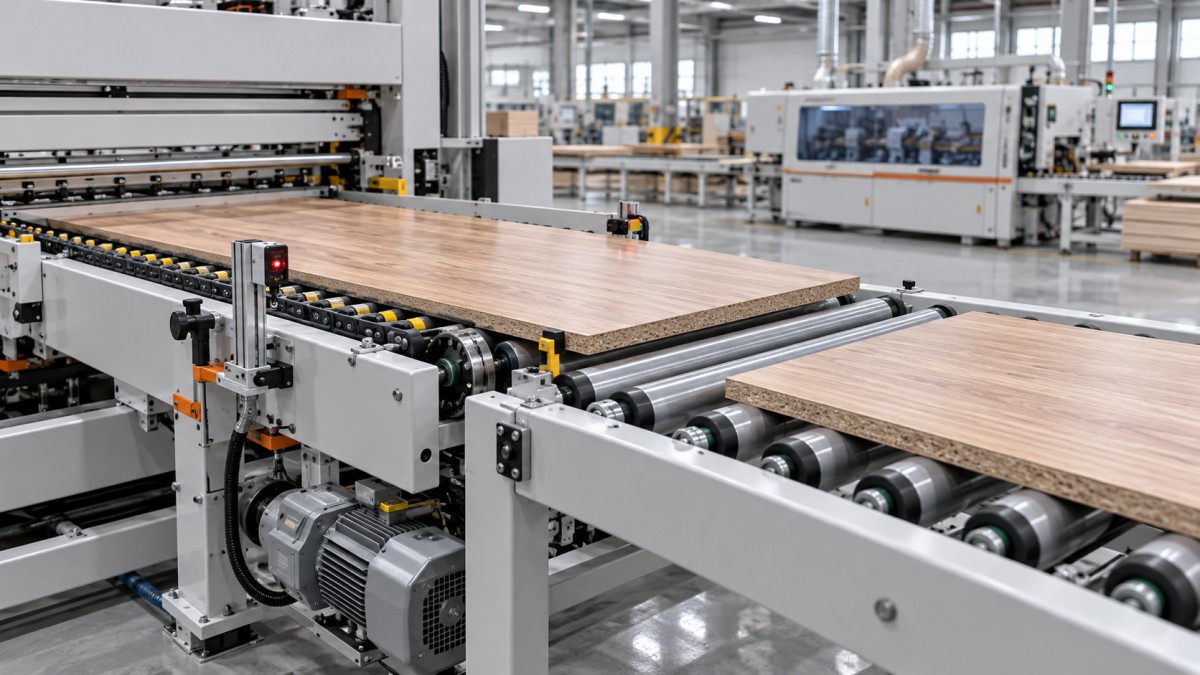
Un plano útil de la disposición de transferencia debe mostrar la ubicación de los sensores, la dirección de transporte, las zonas de transportador controladas de forma independiente y el límite de transferencia. Esto suele revelar problemas de integración con mayor claridad que una lista de equipos organizada máquina por máquina.
La separación y los búferes determinan el rendimiento sostenible
La velocidad máxima del transportador no equivale a la capacidad de la línea. Para un flujo continuo de paneles de igual longitud, puede aplicarse la siguiente relación de transporte simplificada:
Paneles por minuto = velocidad del transportador ÷ (longitud del panel en el sentido de avance + separación entre paneles)
Si la velocidad se expresa en metros por minuto, tanto la longitud como la separación deben expresarse en metros. Esta relación describe únicamente la separación durante el transporte. No tiene en cuenta el indexado, el tiempo de procesamiento, el giro, las demoras de carga ni la disponibilidad de las máquinas. Cuando se mezclan paneles de distintas longitudes, una única cifra de capacidad general resulta aún menos representativa.
La separación mínima también depende del proceso. Una máquina posterior puede necesitar espacio para la secuencia de detección, el ciclo de sujeción o el restablecimiento del mecanismo. Por tanto, reducir la separación para aumentar la producción puede hacer que la alimentación sea menos fiable sin incrementar la producción terminada.
Los búferes ayudan a absorber pequeñas diferencias entre los ciclos de las estaciones. Una taladradora puede detener un panel durante el procesamiento mientras una sección anterior prepara el siguiente. Las zonas controladas de forma independiente pueden retener los paneles sin empujarlos hacia posiciones ocupadas.
Sin embargo, los búferes no pueden resolver una diferencia de capacidad permanente. Si el proceso receptor es sistemáticamente más lento, el búfer acaba llenándose. Su utilidad consiste en absorber variaciones temporales. La capacidad aprovechable debe evaluarse teniendo en cuenta las longitudes reales de los paneles, las distancias de parada y cualquier restricción sobre el contacto entre piezas.
Una transferencia mecánica puede frustrar una lógica de control correcta
Una transferencia puede estar correctamente sincronizada y aun así fallar mecánicamente. Los paneles cortos pueden perder apoyo al cruzar el espacio entre transportadores. Los paneles delgados pueden flexionarse al entrar en la siguiente sección. Los paneles largos pueden desviarse si un lado encuentra más resistencia que el otro.
Compruebe la separación entre transportadores, la altura de trabajo, el paso de los rodillos, la disposición de las guías y la posición de los dispositivos de sujeción en función de toda la gama de piezas. El panel más corto permitido merece especial atención: debe permanecer apoyado y accionado adecuadamente durante toda la transferencia, no solo mientras está inmóvil sobre cada transportador.
Las transferencias en ángulo recto añaden otra secuencia. Por lo general, el panel entrante debe alcanzar una posición definida antes de que las correas, cadenas o elementos elevadores de transferencia transversal se hagan cargo. El transporte original debe liberarlo de forma adecuada y la trayectoria receptora debe estar despejada. Intentar solapar estas acciones sin un control posicional suficiente puede convertir un pequeño error de alineación en un atasco.
La protección de la superficie debe incluirse en la misma revisión. El polvo y las virutas atrapados en los puntos de contacto pueden rayar los paneles decorativos incluso cuando la secuencia de movimiento es correcta. El acceso para la limpieza, el estado de las correas y los materiales de las guías deben considerarse requisitos operativos, no simples detalles de mantenimiento.
La recuperación tras fallos forma parte de la sincronización
Una demostración convincente debe incluir interrupciones y recuperación, no solo funcionamiento ininterrumpido. Detenga la máquina posterior mientras un panel está esperando. Compruebe cómo responde la sección anterior. Después, examine qué ocurre cuando un panel queda detenido atravesando el límite de transferencia.
Tras un fallo, el controlador necesita conocer de forma fiable la ubicación de los paneles. Limitarse a borrar una alarma puede dejar el seguimiento del software desfasado respecto de la línea física. La recuperación puede requerir comprobaciones de sensores, reposicionamiento controlado o la confirmación del operario conforme a un procedimiento definido. El reinicio automático no debe basarse en una posición supuesta de la pieza.
También debe distinguirse la coordinación del proceso del control relacionado con la seguridad. Una señal normal de «lista» no constituye automáticamente una función de seguridad. El enclavamiento de resguardos, las paradas de emergencia y la prevención de movimientos inesperados requieren un diseño basado en una evaluación de riesgos. La serie ISO 19085 aborda la seguridad de la maquinaria para trabajar la madera, mientras que ISO 13849-1 aborda las partes de los sistemas de control relacionadas con la seguridad; las partes y ediciones aplicables, así como los requisitos locales, deben revisarse para cada proyecto.
Qué verificar antes de aceptar una línea integrada
Las pruebas de aceptación deben utilizar una combinación de producción representativa, incluidas piezas cercanas a los límites de funcionamiento acordados. Probar únicamente un panel mediano y cómodo deja demasiados aspectos sin verificar. El plan de pruebas debe definir:
- Límites de las piezas: dimensiones, masa, acabado superficial y estado permitido.
- Criterios de posicionamiento: registro longitudinal, alineación lateral y desviación angular aceptable.
- Condiciones de producción: secuencia de paneles, separaciones requeridas, recetas de procesamiento y comportamiento de los búferes.
- Comportamiento de recuperación: descarga bloqueada, tiempo de espera agotado durante la transferencia, movimiento interrumpido y procedimiento de reinicio.
- Documentación de soporte: señales de interfaz, ajustes de accionamiento, detalles de los sensores, copias de seguridad e instrucciones de resolución de problemas.
Qingdao Zhongding Machinery Co., Ltd. aporta más de 20 años de experiencia en la fabricación y exportación de maquinaria para trabajar la madera a las conversaciones sobre equipos y soluciones integrales. En un proyecto integrado, esa conversación debe ir más allá de la selección de máquinas e incluir las responsabilidades de transferencia, el alcance de la puesta en marcha, las piezas de repuesto y el soporte técnico a largo plazo. Las funciones de control específicas deben confirmarse con respecto a la configuración propuesta.
La prueba práctica de la maquinaria automática para trabajar la madera no consiste en comprobar si todos los transportadores arrancan a la vez. Consiste en verificar que cada panel permanece identificado, apoyado, correctamente espaciado y recuperable cuando la producción deja de comportarse como en la demostración. Antes de la aceptación, pida al proveedor que demuestre esa secuencia con sus piezas, incluida una interrupción.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.