


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Puesta en marcha de maquinaria para trabajar la madera: lista de verificación para la aceptación en planta
El éxito de la puesta en marcha de la producción depende de algo más que de instalar el equipo. La puesta en servicio de maquinaria para trabajar la madera debe demostrar que la máquina es segura de operar, realiza las tareas acordadas en condiciones representativas y puede recibir asistencia una vez que el equipo del proveedor se haya marchado. Que una máquina funcione sin generar alarmas no significa necesariamente que esté lista para producción.
Por lo tanto, la aceptación en las instalaciones debe basarse en resultados registrados frente a criterios acordados, no únicamente en una demostración. La lista de comprobación más útil vincula cada prueba con un requisito, indica quién la presenciará y especifica qué sucede si el resultado queda fuera de tolerancia.
Defina los límites de aceptación antes de iniciar las pruebas
La prueba de aceptación en las instalaciones (SAT) verifica el equipo instalado en el entorno para el que está previsto. Se distingue de la prueba de aceptación en fábrica (FAT), que comprueba el equipo antes de su envío. Los resultados de la FAT son referencias valiosas, pero no demuestran que el transporte, la instalación, los servicios de la planta, la extracción o la integración con los equipos contiguos sean correctos.
Antes de programar la prueba, reúna un conjunto controlado de documentos: el contrato de compra, la especificación técnica, el plano de distribución aprobado, el manual de la máquina, los requisitos de conexión eléctrica y neumática, la evaluación de riesgos, los registros de la FAT, si están disponibles, y cualquier cambio acordado. Compruebe que los documentos describan el equipo realmente entregado, incluidos los dispositivos opcionales y el software de control.
El protocolo de aceptación debe identificar:
- Alcance: Las máquinas individuales, los transportadores, las conexiones de extracción, las interfaces de software y otros equipos incluidos en la prueba.
- Responsabilidades: Quién proporciona los servicios, la madera o los paneles, las herramientas, los adhesivos, los instrumentos de medición, los operadores y la supervisión de las pruebas.
- Criterios: La calidad requerida, la capacidad, las funciones de seguridad, las condiciones de funcionamiento y el método para medir cada resultado.
- Secuencia de pruebas: Los requisitos previos, las comprobaciones de cada máquina, el funcionamiento integrado y cualquier prueba de producción necesaria.
- Reglas de decisión: Qué defectos impiden el funcionamiento o la aceptación, cuáles pueden quedar pendientes y quién está autorizado a aprobar excepciones.
Una afirmación como «la máquina funciona correctamente» es demasiado general para resolver una disputa. Para una línea de procesamiento de paneles, el protocolo debería especificar el material, las dimensiones, la producción objetivo, el método de inspección, el tamaño de la muestra y la desviación permitida. Si una cifra de capacidad depende de la carga automática, del caudal total de extracción o de un tamaño concreto de tablero, esas condiciones deben constar en el registro de la prueba.
Confirme que las instalaciones están listas para energizar el equipo
Es fácil perder tiempo de puesta en servicio cuando la máquina está instalada mecánicamente, pero sus sistemas auxiliares aún no están completos. Registre el estado de preparación antes de que el personal de puesta en servicio del proveedor comience las pruebas con el equipo energizado.
- Ubicación e instalación mecánica: Compruebe la distribución, las rutas de acceso, los cimientos, el anclaje, la nivelación, los elementos de sujeción para el transporte y el espacio libre para manipular materiales y realizar el mantenimiento, de acuerdo con los documentos de instalación aprobados.
- Alimentación eléctrica: Confirme la tensión, la frecuencia, los dispositivos de protección, la puesta a tierra, las conexiones de los cables y la capacidad disponible del suministro conforme a la documentación de la máquina. Los trabajos y las verificaciones eléctricas deben realizarlos personas autorizadas y cualificadas.
- Aire comprimido e hidráulica: Verifique las condiciones de suministro requeridas, las conexiones, los niveles de fluido y que la instalación no tenga fugas. No dé por sentado que la presión de funcionamiento hidráulica indicada también es la presión requerida para el suministro de aire de la planta.
- Extracción de polvo y virutas: Compruebe las conexiones de los conductos, la dirección del flujo de aire, los dispositivos de aislamiento cuando se especifiquen y que el sistema de extracción esté listo para funcionar con la máquina. La mera instalación de un conducto no demuestra que la captación sea adecuada.
- Flujo de materiales: Confirme las alturas de entrada y salida, las interfaces de los transportadores, el espacio de almacenamiento y el acceso seguro para retirar atascos y piezas terminadas.
- Condiciones ambientales: Compruebe la temperatura, la humedad, la iluminación y el estado del suelo conforme a los requisitos del equipo y del proceso. El estado del material también debe ser adecuado para la prueba prevista.
Cualquier disposición temporal utilizada durante la puesta en servicio debe identificarse claramente. Por ejemplo, una conexión temporal de extracción puede permitir una comprobación limitada, pero su resultado no demuestra el rendimiento con la configuración de producción permanente. Defina qué debe repetirse una vez instalado el sistema permanente.
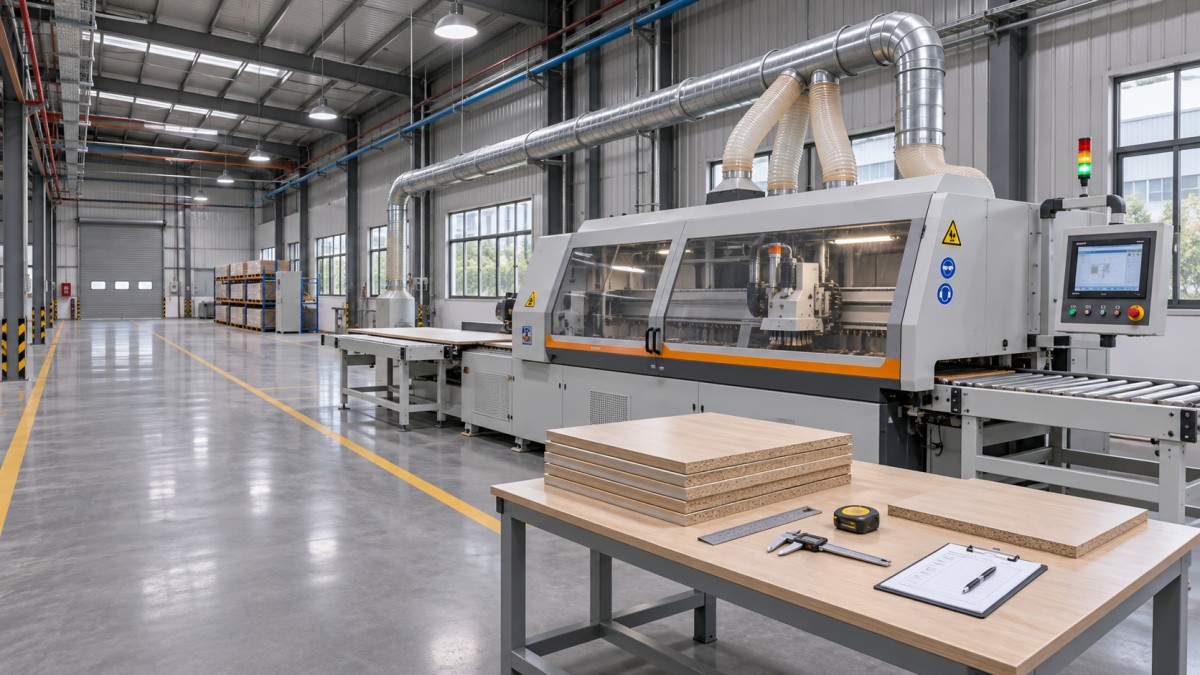
Pruebe las funciones de seguridad antes de las pruebas de producción
Las comprobaciones de seguridad deben realizarse de acuerdo con los requisitos locales aplicables, la documentación de la máquina y la evaluación de riesgos aprobada para el proyecto. La lista de comprobación debe identificar cada función pertinente y la respuesta esperada; una sola marca junto a «seguridad correcta» no es suficiente.
- Inspeccione que los resguardos fijos y móviles estén correctamente instalados y sujetos, y que impidan el acceso a las partes móviles peligrosas.
- Pruebe cada dispositivo de parada de emergencia y confirme la respuesta de los equipos afectados, incluidos los transportadores conectados cuando así lo requiera el diseño.
- Verifique los enclavamientos de los resguardos y las condiciones de rearranque asociadas mediante el procedimiento de prueba aprobado. No anule nunca un enclavamiento para que una prueba de producción resulte satisfactoria.
- Confirme que la parada normal, el aislamiento y la prevención del rearranque inesperado funcionen según lo especificado. Identifique los puntos de aislamiento de la energía eléctrica, neumática, hidráulica y almacenada.
- Compruebe las etiquetas de advertencia, la identificación de los controles, las instrucciones de operación y la visibilidad de la zona de trabajo.
- Verifique que existan procedimientos seguros para cambiar hojas o fresas, retirar atascos, limpiar y realizar el mantenimiento.
Las pruebas deben determinar no solo si responde un dispositivo de seguridad, sino también qué se detiene, si queda movimiento peligroso o presión residual y qué acciones deliberadas se requieren para reiniciar. Cuando la maquinaria está integrada en una línea, incluya pruebas de las interfaces: de acuerdo con el diseño de seguridad documentado, una parada de emergencia en una sección puede tener que afectar a los equipos anteriores o posteriores.
Registre el dispositivo probado, el método de prueba, la respuesta observada y el resultado. Si falla una función de seguridad obligatoria, detenga la prueba afectada y corrija el defecto antes de continuar. Cumplir un objetivo de producción no compensa un fallo de seguridad sin resolver.
Demuestre el funcionamiento con piezas representativas
La marcha en vacío puede revelar movimientos anormales, fallos de control y problemas de interfaz sin consumir material de producción. Debe abarcar el arranque, la parada normal, el sentido de giro cuando corresponda, los límites de recorrido, los cambios de velocidad, el posicionamiento y la comunicación entre máquinas conectadas. Compruebe si hay vibraciones, ruidos, fugas o sobrecalentamiento inusuales de acuerdo con las instrucciones del fabricante.
Realice pruebas con carga solo después de completar las comprobaciones pertinentes de seguridad e instalación. Utilice piezas que representen la aplicación acordada, en lugar de elegir únicamente el material más fácil de procesar. Según la máquina, registre la especie o el tipo de tablero, las dimensiones, el estado de humedad cuando sea pertinente, las herramientas, la velocidad de avance, el tipo de adhesivo y las condiciones de aplicación, así como los ajustes de funcionamiento. Estos detalles permiten diagnosticar una prueba fallida y repetir una satisfactoria.
Las comprobaciones de calidad deben corresponder al proceso
Una sierra, una chapadora de cantos, una lijadora y una prensa para paneles no generan las mismas evidencias de aceptación. Elija mediciones relacionadas con la operación finalizada:
- Corte y dimensionado: Mida las dimensiones, la escuadría y el estado de los cantos mediante el método y el plan de muestreo acordados.
- Mecanizado: Compruebe la posición y la profundidad de las características, el ajuste y el estado de la superficie conforme al plano o la muestra aprobados.
- Lijado: Evalúe la uniformidad de la superficie y las dimensiones de la pieza con la secuencia de abrasivos y el material especificados.
- Encolado y prensado: Compruebe las dimensiones del panel, la alineación, la planitud de la superficie, el aspecto de la unión y cualquier evaluación de la unión especificada para el proceso. Deje transcurrir el tiempo y las condiciones requeridos para que el adhesivo alcance el estado necesario antes de evaluar la resistencia de la unión.
Acuerde los instrumentos y los puntos de referencia antes de recopilar resultados. Por ejemplo, la planitud de un panel depende de dónde y cómo se mida, y del estado de la madera. Una evaluación visual sin criterios definidos es difícil de utilizar como criterio contractual de aceptación.
En una aplicación hidráulica de composición de paneles, laPrensa hidráulica para ensamblar paneles ilustra por qué es necesario distinguir entre la capacidad de la máquina y las condiciones de prueba. La especificación suministrada indica una longitud máxima de procesamiento de 2,500 mm, un ancho máximo de 1,250 mm y un rango de espesores de 10–90 mm. Las configuraciones MJ2500-6, MJ2500-8 y MJ2500-20 tienen diferentes cantidades de secciones. El registro de aceptación debe indicar la configuración pedida y el tamaño del panel realmente probado; una prueba satisfactoria con un tamaño no demuestra el rendimiento en todo el rango especificado.
Para una prueba de este tipo, documente la preparación de las tiras, el adhesivo, los ajustes de sujeción, el tiempo de prensado y el momento de la inspección. Evalúe el panel entregado con arreglo a los criterios acordados, en lugar de considerar que la presión de sujeción por sí sola demuestra la calidad de la unión. Antes de realizar la prueba, confirme los ajustes y las unidades de presión aplicables en la documentación de la máquina.
Mida el rendimiento en los límites acordados
Las afirmaciones sobre capacidad requieren un punto de inicio y uno de finalización definidos. Especifique si el tiempo incluye la carga, el posicionamiento, el mecanizado, la descarga, la manipulación entre máquinas y las comprobaciones planificadas. Registre tanto la cantidad de piezas conformes producidas como los rechazos, las interrupciones y sus causas.
Una demostración breve puede confirmar que un ciclo funciona, pero aporta pocas pruebas sobre el funcionamiento sostenido. La prueba de producción acordada debe durar lo suficiente para poner a prueba las operaciones normales de carga y descarga y los ciclos recurrentes de la máquina. Si el contrato exige una prueba de fiabilidad o disponibilidad más prolongada, defina su duración, la clasificación de los tiempos de inactividad y el tratamiento de las interrupciones causadas por los operadores o los servicios antes de iniciarla.
No atribuya cualquier déficit a la máquina sin examinar los límites de la prueba. Una extracción restringida, unas dimensiones de piezas inconsistentes, un transportador anterior incompleto o una dotación de personal insuficiente pueden afectar al rendimiento. Del mismo modo, no se debe aceptar una línea conforme al tiempo de ciclo de una máquina individual si el requisito contractual se refiere a la producción final de la línea integrada.
Convierta las observaciones en una lista de pendientes controlada
No todos los asuntos pendientes tienen las mismas consecuencias. Una etiqueta no esencial que falte, un sensor de posición impreciso y un enclavamiento de resguardo averiado no deben gestionarse como defectos equivalentes. El protocolo de aceptación debe definir con antelación las categorías y las facultades de aprobación, incluidos los problemas que impiden energizar, producir o conceder la aceptación final.
Cada entrada de la lista de pendientes debe incluir el identificador del equipo, la descripción, la ubicación, las pruebas que la respaldan, el impacto operativo o de seguridad, la parte responsable, la acción correctiva, la fecha objetivo y la repetición de prueba requerida. Mantenga visible el hallazgo original cuando se cierre una incidencia y adjunte el resultado de la nueva prueba en lugar de limitarse a cambiar su estado.
Si queda pendiente un asunto que no bloquea la aceptación, registre cualquier restricción de funcionamiento y quién la acepta. Toda solución provisional debe tener un responsable y una fecha de vencimiento o revisión. Si la posición contractual no está clara, no permita que una «aceptación condicional» informal borre la distinción entre un equipo habilitado para un uso limitado y la aceptación final conforme al acuerdo.
Cierre la entrega con pruebas, no solo con firmas
El paquete de entrega debe permitir al equipo de las instalaciones operar, mantener, aislar y resolver problemas en la configuración instalada. Compruebe que estén completos y actualizados:
- Las instrucciones de operación, mantenimiento y seguridad en el idioma exigido por el proyecto y la normativa aplicable.
- Los planos eléctricos, los esquemas neumáticos e hidráulicos, las listas de equipos y las copias de seguridad pertinentes del software o los parámetros, según lo acordado contractualmente.
- Los registros de inspección y prueba, incluidas las listas de comprobación completadas, los resultados medidos, las desviaciones y las pruebas de repetición.
- Los requisitos de lubricación, los programas de mantenimiento, los repuestos recomendados y la identificación de los componentes sujetos a desgaste.
- Los registros de formación sobre el funcionamiento normal, el aislamiento, el mantenimiento rutinario, la respuesta a fallos y los procedimientos de escalamiento.
- La lista final de pendientes, las responsabilidades asignadas, las condiciones de garantía y la fecha o el evento acordados que da inicio al período de garantía.
Confirme que la formación se haya impartido con el equipo entregado y que el personal designado pueda encontrar las instrucciones y los puntos de aislamiento. La asistencia por sí sola no demuestra que un operador pueda recuperarse de forma segura tras la detención de un ciclo ni que el personal de mantenimiento pueda identificar un componente de repuesto.
El registro final de aceptación debe especificar exactamente qué se probó, qué se aprobó, qué sigue pendiente y qué documentos forman parte del paquete de entrega. Si se aplazó una prueba porque no estaba disponible un servicio permanente o una máquina anterior, inclúyala como prueba pendiente, con un responsable y una condición para completarla. De este modo se mantiene una vía clara hacia la aceptación final sin presentar como plenamente validado un sistema de producción incompleto.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.