


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Cómo evitar que una lijadora de chapa desgaste los bordes de los paneles?
Para evitar que una lijadora de chapas atraviese los bordes de los paneles, reduzca y estabilice la cantidad de material que se elimina, en lugar de limitarse a cambiar a un abrasivo más fino. Compruebe conjuntamente el margen de lijado, el espesor real del panel, el contacto del cabezal y el funcionamiento de la almohadilla de presión. Si el daño se concentra en el borde delantero o trasero, investigue el soporte del panel y la temporización de la almohadilla antes de cambiar toda la configuración de lijado.
Una franja clara en el perímetro puede indicar que el sustrato o el adhesivo han quedado expuestos, pero el color por sí solo no es concluyente. Inspeccione la zona dañada con buena iluminación y compárela con una muestra sin lijar. Una vez retirada la chapa, seguir lijando no puede restaurarla; la prioridad inmediata es aislar la causa sin sacrificar más paneles de producción.
Use el patrón del daño para localizar el problema
Antes de ajustar la máquina, marque la dirección de avance en un panel rechazado e identifique exactamente dónde comienza el defecto. «Lijado excesivo en los bordes» describe varios fallos distintos, y cada uno requiere una corrección diferente.
Distinga entre un defecto que sigue a la pieza y otro que sigue a la máquina. Si la máquina permite colocar el panel en distintas posiciones, una prueba controlada puede ayudar: si el daño permanece en la misma trayectoria de la cinta transportadora, sugiere una causa relacionada con la máquina; si sigue a un borde concreto del panel, sugiere una causa relacionada con la pieza. Ninguno de los dos resultados sustituye a las mediciones, pero permite acotar la investigación.
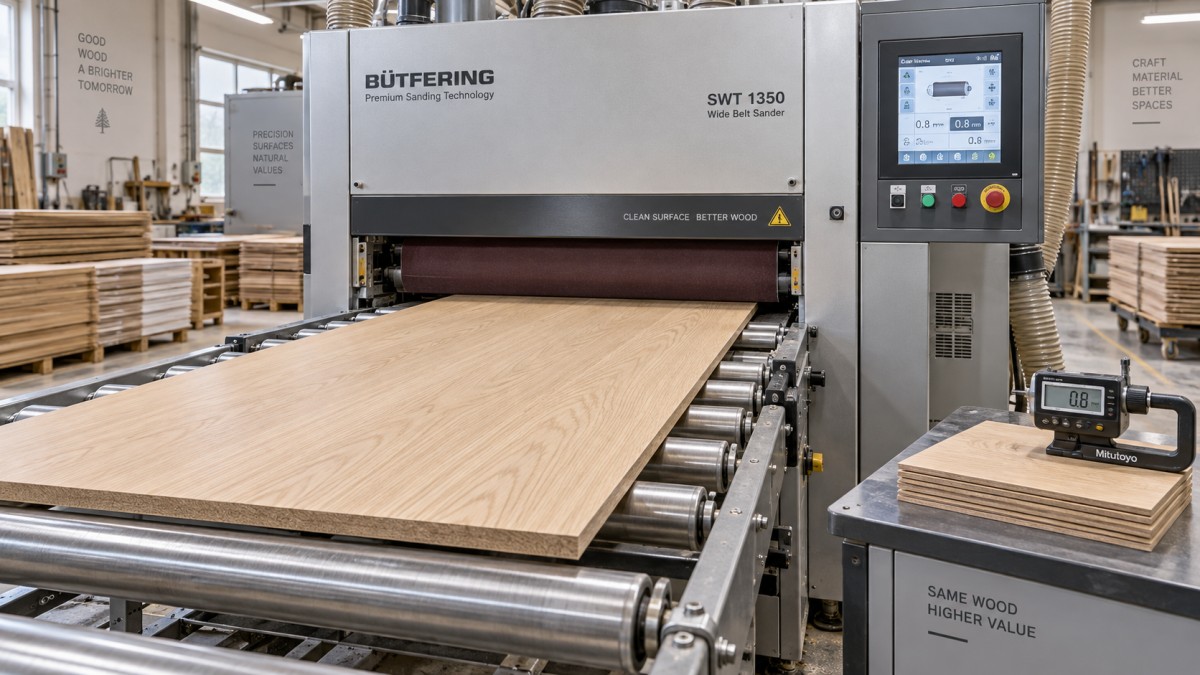
Determine cuánto material de chapa hay realmente disponible para lijar
El espesor indicado en una orden de compra de chapa no equivale automáticamente al margen de lijado restante. El lijado previo, la preparación de la chapa, el prensado y las variaciones de espesor afectan a la cantidad que queda por encima de la línea de cola. Es posible que un panel ya calibrado o reparado tenga muy poco material de cara aprovechable.
Utilice un recorte representativo o un panel de prueba para examinar la capa de chapa en varios puntos, incluidos los cercanos al perímetro. Cuando sea posible, consulte la especificación de la chapa y su historial de procesamiento. No estime el margen de eliminación seguro basándose únicamente en el espesor total del panel: incluso un núcleo grueso puede tener una cara muy fina.
Mida el espesor total del panel en las esquinas, a lo largo de los bordes y en el centro, utilizando equipos de medición adecuados. Compruebe la planitud por separado. Un espesor medio aceptable puede ocultar una esquina más alta que recibe mucho más lijado que el resto de la superficie. Por el contrario, un panel combado puede moverse bajo el sistema de sujeción, modificando el contacto al entrar y salir.
Confirme también qué se espera conseguir con la pasada de lijado. La preparación para el acabado es distinta de la corrección del espesor del panel o de la eliminación de un cordón de cola considerable. Si la corrección necesaria supera el margen de chapa disponible, ningún ajuste de presión hará que la operación sea segura. La corrección debe realizarse en una etapa anterior, antes del chapado, o mediante otro método de retrabajo.
Compruebe los ajustes básicos de la máquina antes de cambiar la configuración
Bloquee y etiquete la máquina y siga el procedimiento de mantenimiento antes de inspeccionar las bandas, los platos, los rodillos o los componentes de la cinta transportadora. Realice los ajustes con la máquina en funcionamiento únicamente mediante los controles y procedimientos autorizados por el fabricante. Nunca introduzca la mano por la abertura de alimentación para sujetar un panel o comprobar el contacto.
Inspeccione la cinta transportadora y la parte inferior de la pieza para detectar adhesivo endurecido, virutas u otros depósitos. Una pequeña acumulación elevada bajo el panel puede levantar la cara y acercarla al abrasivo. Compruebe el estado y el guiado de la cinta transportadora, así como la referencia entre el cabezal de lijado y la mesa de alimentación. Un cabezal desalineado puede eliminar más material de un lado aunque el ajuste indicado parezca correcto.
Examine la almohadilla de presión y sus componentes de soporte para detectar desgaste desigual, bordes dañados, instalación incorrecta o materiales de repuesto cuya construcción difiera de la especificada. Una almohadilla más blanda no es automáticamente más segura: su mayor flexibilidad puede hacer que el abrasivo se enrolle sobre el borde del panel. Un conjunto de contacto más duro puede concentrar la presión en otra zona. Utilice la dureza, la geometría y el recubrimiento de almohadilla especificados para la aplicación.
Compruebe también los rodillos y patines de sujeción. Deben mantener un transporte estable sin forzar el panel a una condición de contacto inadecuada. Reducir su presión indiscriminadamente puede provocar deslizamientos o una alimentación inestable, en lugar de resolver el lijado excesivo. Si la máquina no puede sujetar la pieza de forma segura con el ajuste de lijado previsto, deténgase y resuelva esa limitación.
Reduzca la intensidad de corte sin perder estabilidad de avance
En una máquina de varios cabezales, determine qué cabezal causa el daño. Un cabezal de acabado no puede compensar la chapa que ya ha eliminado un rodillo de contacto agresivo. Cuando el sistema de control y el procedimiento de operación lo permitan, pruebe los cabezales por separado en material de prueba representativo.
En los cabezales con control de espesor, parta de una referencia verificada y acérquese al contacto ligero mediante el método de ajuste del fabricante. En los platos controlados por presión, comience con un ajuste de presión conservador y autorizado. La altura de la máquina, el ajuste de eliminación de material, la presión de la almohadilla y la presión de sujeción son variables distintas; cambiar una no necesariamente corrige otra.
Realice un solo ajuste cada vez y regístrelo. Si una presión de lijado menor mejora los bordes, pero deja parte de la cara sin lijar, investigue la geometría del panel o la alineación del cabezal antes de volver a aumentar la presión. Forzar el contacto en toda la superficie de un panel irregular puede eliminar la chapa de sus zonas más altas.
Elija un abrasivo que corte limpiamente con baja presión
Un abrasivo grueso puede consumir el margen de material de la cara antes de que el operario observe un defecto evidente. Sin embargo, una banda excesivamente fina y embotada puede cortar mal y llevar a aumentar la presión o a repetir las pasadas. El objetivo práctico es utilizar una secuencia de abrasivos adecuada que produzca el acabado requerido con una eliminación mínima de material.
Por ejemplo, P180 o P220 pueden ser adecuados para algunas operaciones de acabado de chapa, pero ninguno es un punto de partida universal. La especie de madera, los arañazos existentes, el espesor de la chapa, la construcción del abrasivo y los requisitos del recubrimiento determinan la secuencia. Una banda fina no eliminará eficazmente los arañazos profundos dejados por una pasada anterior innecesariamente gruesa.
Compruebe si hay embotamiento, vitrificación, daños en la unión y desgaste desigual. Una banda nueva puede cortar con más agresividad que la banda desgastada a la que sustituye, por lo que debe volver a validar el ajuste después de cambiarla. No compense el desgaste de un abrasivo aumentando la presión para luego dejarla igual al instalar una banda nueva.
Considere la velocidad de avance y la velocidad de la banda como partes de un mismo proceso
Reducir la velocidad de la cinta transportadora aumenta el tiempo de contacto y puede incrementar la eliminación de material y el calor. Por ello, no es una solución predeterminada para el lijado excesivo de los bordes. Una velocidad de avance mayor puede reducir la exposición, pero solo dentro del rango que mantenga un transporte estable y consiga el patrón de rayado requerido.
Si la velocidad de la banda abrasiva es ajustable, siga las instrucciones de funcionamiento de los proveedores de la máquina y del abrasivo. Pruebe los cambios de velocidad junto con los ajustes de presión y contacto, en lugar de suponer que un solo control determina por sí mismo la eliminación de material. Evite las pasadas repetidas como sustituto no medido de un ajuste adecuado: cada pasada consume más chapa restante.
Corrija el contacto en los bordes delantero y trasero
Una franja de daño transversal en la parte delantera o trasera de un panel exige comprobar específicamente la temporización de la almohadilla de presión. En las máquinas con platos controlados electrónicamente, la detección del panel y el movimiento de la cinta transportadora determinan cuándo se aplica y se libera la presión. Si la presión se aplica demasiado pronto o se mantiene demasiado tiempo, el abrasivo puede atacar un borde que no cuenta con suficiente apoyo.
Verifique el funcionamiento y la limpieza de los sensores, su calibración y los parámetros introducidos para la pieza o el control de bordes. Etiquetas como «retardo», «avance» u «offset» no tienen el mismo significado en todas las máquinas; consulte el manual para determinar qué ajuste desplaza el punto de contacto real. Aumentar un valor sin entender su función puede empeorar el defecto.
Si la máquina lo permite, establezca un breve margen sin presión en la entrada y la salida y confirme el resultado con paneles de prueba. Un margen de exclusión excesivo puede dejar una franja sin lijar que se haga visible después del recubrimiento. El ajuste correcto protege el borde y, a la vez, cumple los requisitos de superficie; no consiste simplemente en elegir el margen más amplio disponible.
Los platos segmentados también pueden controlar la presión cerca de los bordes longitudinales, pero su eficacia depende del ancho de los segmentos, de la detección del panel y de la posición real de este. Un panel estrecho o desalineado puede no recibir la protección prevista. Verifique qué segmentos están activos, en lugar de asumir que la función de «protección de bordes» garantiza un lijado seguro.
Las máquinas sin desacoplamiento controlado en los bordes ofrecen menos flexibilidad para gestionar estas transiciones. Compruebe el soporte de entrada y salida, el estado de los rodillos y las dimensiones permitidas para las piezas. No improvise portapiezas ni dispositivos de soporte salvo que el fabricante de la máquina apruebe el montaje y el método de sujeción.
Valide la corrección mediante una prueba controlada
Utilice paneles de prueba con la misma chapa, núcleo, sistema adhesivo, dimensiones y condiciones de prensado que las piezas de producción. Un tablero de madera maciza grueso puede confirmar el funcionamiento básico de la máquina, pero no demostrar que una cara fina chapada resistirá.
- Registre las condiciones iniciales. Anote la orientación del panel, las lecturas de espesor, la especificación y el estado del abrasivo, los ajustes de los cabezales, la velocidad de avance y los ajustes de control de la almohadilla.
- Realice un cambio conservador. Elíjalo en función del patrón de daño observado, en lugar de reducir todos los ajustes a la vez.
- Inspeccione después de una pasada. Utilice luz rasante para examinar el perímetro, las esquinas, el patrón de rayado y las transiciones entre las zonas lijadas y las protegidas.
- Mida y compare. Vuelva a comprobar los puntos de espesor marcados, teniendo en cuenta que las mediciones del espesor total pueden no detectar cambios muy pequeños en la capa de chapa.
- Confirme el aspecto final. Cuando sea práctico, aplique el acabado previsto a una muestra de prueba. Un lijado incompleto o un patrón de rayado irregular pueden hacerse más visibles tras el recubrimiento.
Valide el ajuste con los extremos representativos de espesor, no solo con el panel más plano del lote. Si un ajuste protege los paneles finos, pero deja los gruesos insuficientemente lijados, la variación del material entrante puede superar el margen operativo del proceso. Clasificar el material o mejorar el control de espesor en etapas anteriores es más fiable que hacer la pasada de lijado cada vez más agresiva.
Mantenga estable la solución ante los cambios de producción
Una vez obtenido un resultado aceptable, guarde la receta completa, no solo el espesor nominal del panel. Incluya el tipo y el grano del abrasivo, el estado autorizado de la banda, la configuración de los cabezales, los ajustes de presión, la velocidad de avance y los parámetros de control de bordes. Conserve una muestra aprobada para que las comparaciones posteriores sean menos subjetivas.
Repita las comprobaciones de la primera pieza después de sustituir una banda, realizar mantenimiento en los platos, cambiar de material o modificar el espesor del panel. Si un problema en los bordes reaparece con una receta que antes funcionaba, compruebe el desgaste, la contaminación, la calibración y el material entrante; no se limite a añadir otro ajuste de presión.
El criterio práctico para detenerse es claro: si eliminar los arañazos restantes dejaría el sustrato al descubierto, o si ningún ajuste seguro puede adaptarse a la variación del panel, seguir lijando no es la solución. Para proteger los bordes de la chapa, la eliminación requerida debe mantenerse dentro del margen disponible de material de la cara, con un contacto estable y controlado durante toda la pasada.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.