


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Qué causa la recuperación elástica después del prensado en caliente de madera contrachapada curvada?
La recuperación elástica de la madera contrachapada curvada después del prensado en caliente se produce porque las chapas aún contienen tensiones elásticas de flexión cuando se liberan del molde. Las capas encoladas se oponen a esa recuperación, pero no necesariamente la eliminan. La recuperación excesiva aparece cuando el paquete de chapas acumula demasiada tensión, el adhesivo aún no ha desarrollado suficiente resistencia al liberar la pieza o los cambios de humedad y temperatura deforman el panel después del prensado.
La distinción más útil para diagnosticar el problema es cuándo cambia la forma. Una curva que se abre inmediatamente apunta a recuperación elástica, movimiento en la línea de encolado o sujeción insuficiente durante el fraguado. Si el panel cambia durante las horas siguientes, hay que prestar más atención al enfriamiento, la redistribución de la humedad y el desarrollo de la resistencia del adhesivo. Aumentar la presión o prolongar el ciclo sin hacer esta distinción puede dejar sin resolver la causa real.
Distinguir la recuperación elástica del alabeo y del fallo de unión
La recuperación elástica propiamente dicha es el movimiento de vuelta hacia la forma más plana original de las chapas. En un panel con una curvatura sencilla, el radio aumenta después de retirar el molde. La torsión, el ahuecamiento a lo ancho o el levantamiento de un borde más que del otro indican un desequilibrio adicional en el paquete de chapas, la distribución de humedad, el calentamiento o el contacto con el utillaje.
La delaminación es un defecto distinto, aunque puede aparecer junto con la recuperación elástica. Los huecos visibles, las ampollas o la separación entre chapas indican que la unión ha fallado localmente. El panel también puede perder curvatura por el movimiento de una línea de encolado débil sin que se vea una abertura evidente. Por lo tanto, la inspección de la forma por sí sola no permite confirmar que la unión sea adecuada.
Registre la curvatura en etapas uniformes: poco después de retirar la pieza de forma segura, después del enfriamiento y tras un periodo de acondicionamiento definido. Use los mismos apoyos, puntos de medición y orientación del panel en cada ocasión. Una pieza flexible puede cambiar de forma por su propio peso, lo que hace que mediciones no uniformes parezcan variaciones del proceso.
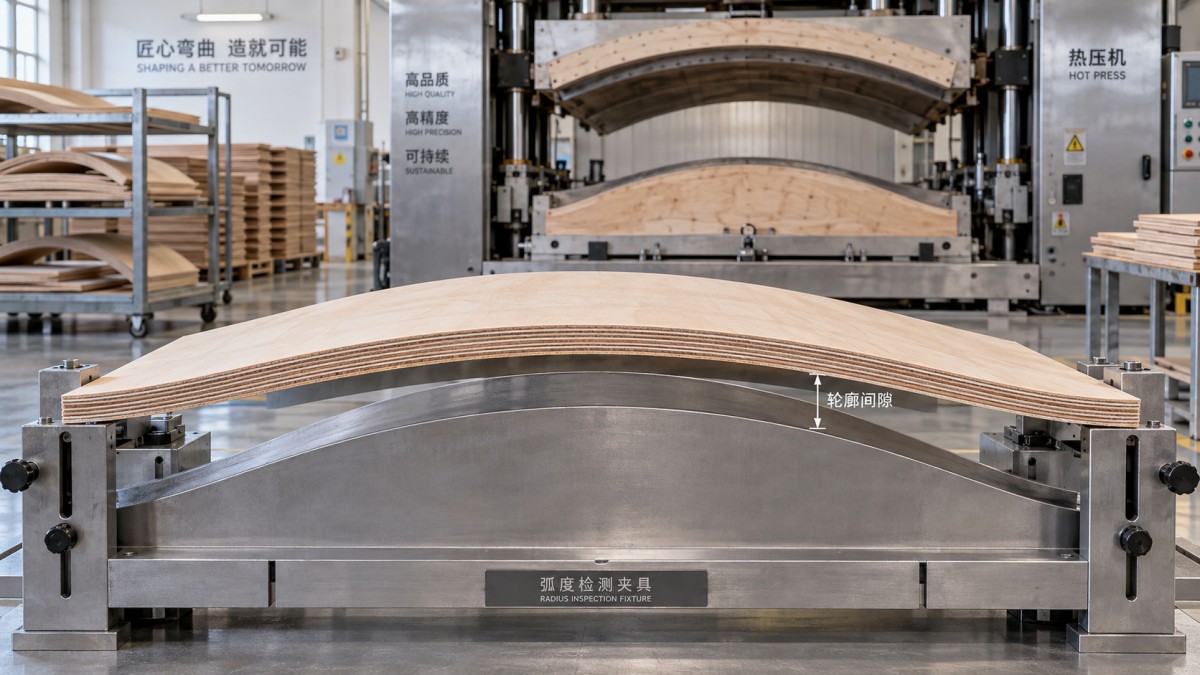
Para un arco sencillo, una plantilla de comprobación con una luz fija permite medir la altura en el centro. Una menor altura para la misma luz indica una curva más plana. En piezas complejas, use puntos de referencia definidos o una plantilla de comprobación en vez de juzgar el perfil a simple vista.
Las chapas conservan la tendencia a enderezarse
Dentro del molde, la cara exterior de la curva se estira mientras que la interior se comprime. El calor y la humedad facilitan la deformación de la madera, pero el prensado en caliente no elimina automáticamente todas estas tensiones. Al abrirse el molde, las chapas intentan recuperar su forma, mientras que el adhesivo y la estructura laminada se oponen a ese movimiento.
Importa el espesor de cada chapa, no solo el espesor final del panel. Para un radio de curvatura determinado, las chapas más gruesas experimentan una mayor deformación por flexión a través de su espesor. Por ello, sustituir varias chapas delgadas por menos chapas gruesas puede cambiar la recuperación elástica aunque las dimensiones finales del panel sean similares. Los radios más cerrados aumentan aún más las exigencias de conformado y pueden provocar grietas o daños por compresión.
Compruebe si el problema de recuperación elástica comenzó después de un cambio en el espesor, la especie, el proveedor o la calidad de la fibra de las chapas. La densidad, la rigidez, la desviación de la fibra y los defectos afectan al comportamiento durante el conformado. No debe suponerse que una receta de prensado validada para una especificación de chapa sea adecuada para otra.
La disposición de las chapas también determina cómo se equilibran estas tensiones. La orientación de la fibra cambia la rigidez a la flexión, y una disposición desequilibrada puede combinar la recuperación elástica con la torsión. Cuando el diseño de la pieza lo permita, la simetría respecto al plano medio del panel ayuda a reducir el desequilibrio. Las caras decorativas, las chapas transversales y las capas estructurales deben seguir la construcción aprobada, en vez de reorganizarse para facilitar la carga.
Si un panel bien encolado se abre repetidamente en una medida similar, el problema puede ser la recuperación esperada de esa construcción en particular, no una prensa inestable. Es importante establecer esta distinción antes de modificar un adhesivo o un ajuste de máquina que hasta entonces funcionaba de forma fiable.
La humedad afecta tanto al conformado como a la estabilidad dimensional
La humedad de las chapas influye en la flexibilidad, la transferencia de calor, el comportamiento del adhesivo y el movimiento posterior al prensado. Las chapas muy secas pueden resistirse a un conformado cerrado y sufrir daños. Un exceso de humedad puede dificultar el curado, aumentar la presión de vapor y dejar el panel expuesto a cambios dimensionales al secarse.
La uniformidad es tan importante como la lectura promedio. Un paquete con chapas exteriores secas y capas interiores más húmedas puede presentar un promedio aceptable y, aun así, comportarse de manera desigual. Las diferencias entre las dos caras, o entre zonas de una misma hoja, generan contracción y tensiones desiguales.
Mida chapas representativas antes de aplicar el adhesivo e incluya material de distintas posiciones dentro de los paquetes almacenados. Use un método adecuado para chapas delgadas, con las correcciones apropiadas para la especie y la temperatura. Las lecturas de los medidores en hojas delgadas pueden verse afectadas por el material situado debajo, por lo que debe mantener constante el procedimiento de medición y verificar los resultados dudosos con un método de referencia adecuado.
No adopte un objetivo universal de humedad tomado de un proceso de contrachapado no relacionado. El intervalo aceptable depende de la madera, el adhesivo, la construcción del panel y el programa de prensado validado. También importa el agua que aporta el adhesivo, sobre todo cuando cambia la cantidad aplicada.
El movimiento retardado aporta una pista útil. Si la curva se mantiene estable después del enfriamiento, pero cambia durante el almacenamiento, compare las condiciones de almacenamiento con el estado de humedad del panel. La exposición desigual de las dos caras —por ejemplo, una apoyada contra una superficie y la otra expuesta al aire en movimiento— puede producir una deformación que se confunda con una recuperación puramente mecánica.
La temperatura de los platos no demuestra que las líneas de encolado se hayan curado
En una prensa de madera en caliente para contrachapado curvado, la temperatura indicada corresponde a la ubicación del sensor, no necesariamente a la línea de encolado más fría. El calor debe atravesar el utillaje y el conjunto de chapas. El espesor del panel, la temperatura inicial del material, la construcción del molde y la calidad del contacto influyen en la rapidez con que las capas internas alcanzan las condiciones necesarias para el curado.
Por lo tanto, las superficies exteriores del panel pueden estar calientes mientras las uniones internas aún no se han curado lo suficiente. Si se elimina la sujeción en ese momento, las tensiones de flexión acumuladas pueden mover las capas antes de que el adhesivo desarrolle una resistencia adecuada.
Cuando sea necesario comprobar la temperatura interna, utilice un sensor bien colocado en un ensayo controlado o en un conjunto sacrificial. Siga los procedimientos de seguridad de la máquina y emplee un método de medición que no genere un hueco engañoso en la línea de encolado. Compare el historial de temperatura con los requisitos del proveedor del adhesivo; alcanzar una temperatura especificada no demuestra por sí solo que el curado se haya completado.
La preparación y aplicación del adhesivo merecen el mismo nivel de atención que el calentamiento:
- Confirme la resina especificada, la proporción de endurecedor, el procedimiento de mezclado y el tiempo útil de la mezcla.
- Compruebe la cantidad aplicada mediante mediciones, no solo por su aspecto visual.
- Mantenga los tiempos de montaje abierto y cerrado dentro de los límites de procesamiento del adhesivo.
- Inspeccione las superficies de las chapas para detectar contaminación, mala humectación o rugosidad excesiva.
- Utilice un control adecuado de la calidad de la unión para distinguir un curado insuficiente de otros defectos de encolado.
Una cantidad insuficiente de adhesivo puede dejar zonas sin cubrir. Una aplicación excesiva puede añadir agua o generar condiciones en la línea de encolado fuera del proceso validado. Prolongar el prensado no es una solución fiable para una mezcla incorrecta, un adhesivo caducado o una preparación inadecuada de las superficies.
La presión debe crear contacto, no solo elevar la lectura del manómetro
La presión hace que las chapas y las líneas de encolado estén en contacto estrecho y mantiene el conjunto contra el contorno previsto. Una presión insuficiente o desigual puede dejar zonas mal encoladas o conformadas de manera incompleta. Sin embargo, una lectura hidráulica correcta no demuestra que todas las partes de un panel curvado reciban la presión adecuada.
La presión del sistema hidráulico no es la misma que la presión en la pieza. La relación depende del área del cilindro, la geometría de la máquina, el utillaje y el área efectiva sometida a carga. Los moldes curvos introducen más variaciones, ya que la dirección de la carga y el contacto local varían a lo largo del perfil.
Inspeccione el ajuste, la alineación, la limpieza, el desgaste y el cierre completo del molde. El conjunto puede hacer puente sobre una sección estrecha mientras otras zonas alcanzan un contacto firme. Los solapes de las chapas, los residuos atrapados o las variaciones de espesor también pueden concentrar la carga y dejar las zonas adyacentes con una compresión insuficiente.
Aumentar la presión indiscriminadamente puede aplastar la madera, alterar el espesor o desplazar demasiado adhesivo. Del mismo modo, los ajustes de temperatura más altos pueden dañar el material o exceder el intervalo de procesamiento del adhesivo. Los cambios deben mantenerse dentro de los límites establecidos para la aplicación en la máquina, el molde, la madera y el adhesivo.
La liberación y el enfriamiento pueden alterar un resultado que, por lo demás, era correcto
Un panel caliente no equivale mecánicamente a uno enfriado. La rigidez de la madera y el comportamiento del adhesivo varían con la temperatura, y algunos sistemas adhesivos ofrecen una resistencia limitada a los esfuerzos sostenidos mientras están calientes. Una unión puede tener suficiente resistencia para una forma de manipulación, pero no para almacenarla inmediatamente sin soporte y sometida a las fuerzas de recuperación del panel.
Si la pérdida de forma se concentra entre la apertura de la prensa y el enfriamiento completo, evalúe la secuencia de liberación y manipulación. Cuando el proceso lo requiera, una plantilla de enfriamiento a juego puede ayudar a conservar la geometría. Debe sostener el contorno previsto sin imponer una curva distinta ni provocar un enfriamiento desigual.
Enfriar con sujeción no sustituye un curado adecuado. Tampoco puede impedir movimientos posteriores provocados por un gran cambio de humedad. Su utilidad debe verificarse comparando paneles idénticos enfriados con y sin soporte controlado.
Compruebe también que no haya cargas involuntarias durante la manipulación. Apoyar una pieza caliente contra una pared, apilar piezas que no encajan correctamente o sostenerlas solo por los extremos puede alterar el perfil mientras el conjunto aún es vulnerable a la deformación.
Use el patrón del defecto para elegir la siguiente comprobación
Las mediciones de recuperación elástica son más útiles cuando se relacionan con la ubicación y el momento en que se produce. Los siguientes patrones ayudan a acotar la investigación, pero ninguno constituye un diagnóstico por sí solo.
Estabilice el proceso antes de compensar el molde
Inicie un ensayo controlado a partir de una referencia documentada: especificación e intervalo de humedad de las chapas, secuencia de disposición, lote y cantidad aplicada de adhesivo, tiempos de montaje, ajustes de prensa, duración real del ciclo y método de enfriamiento. Mida más de un panel para no confundir la variación normal con una mejora.
Cambie una variable pertinente cada vez. Si se sospecha que el calentamiento interno es insuficiente, investigue el historial de temperatura y el programa de curado sin cambiar al mismo tiempo la construcción de las chapas y la presión. Si se sospecha una variación de humedad, compare material acondicionado en las mismas condiciones de prensado validadas. Así, los resultados serán interpretables.
Puede quedar una recuperación elástica repetible incluso con chapas adecuadas, uniones sólidas y un proceso controlado. En ese caso, puede ser apropiado compensar el utillaje formando una curva ligeramente más cerrada. La corrección debe establecerse para el paquete de chapas real y medirse después del periodo acordado de enfriamiento y acondicionamiento; no hay un porcentaje universal.
Compensar un proceso inestable solo incorpora su variabilidad al utillaje. El objetivo práctico es obtener una curva que se mantenga dentro de la tolerancia después de la liberación, el enfriamiento y el acondicionamiento, con la integridad de la unión verificada. Cuando estas condiciones sean repetibles, cualquier corrección geométrica restante tendrá una base fiable.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.