


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Cómo localiza los bordes de los paneles de muebles un centro de taladrado horizontal?
Un centro de taladrado horizontal para muebles localiza los bordes de los paneles colocando la pieza de trabajo contra topes físicos, detectando su posición con sensores o combinando ambos métodos. A continuación, el sistema de control relaciona esa referencia con las coordenadas de taladrado programadas. La secuencia exacta depende de la máquina: un sensor puede confirmar que un panel ha llegado a un tope, medir la posición de un borde o realizar una tarea de detección completamente distinta.
Esta diferencia es importante cuando los orificios para conectores aparecen constantemente desplazados o cuando deben procesarse paneles de distintos tamaños con la misma configuración. Un husillo de taladrado puede repetir con precisión el movimiento indicado y, aun así, los orificios pueden quedar mal situados respecto al panel porque la referencia del panel, el origen del programa o las dimensiones asumidas del panel son incorrectos.
De un borde físico a una coordenada de taladrado
El taladrado horizontal suele realizar orificios en el canto estrecho de un panel para espigas, conectores u otros herrajes. Para posicionar un orificio, la máquina necesita una referencia a lo largo del canto del panel y otra para la altura de taladrado a través del espesor del panel. Según su configuración, también puede necesitar la ubicación de otro borde para determinar el ancho, la orientación del panel o la posición de los orificios en el lado opuesto.
Una forma útil de entender el proceso es distinguir tres sistemas de coordenadas:
- Coordenadas de máquina: posiciones establecidas por los ejes de la máquina y el sistema de referenciado de origen.
- Referencia de la pieza de trabajo: el borde, la cara o la esquina físicos desde los que se posiciona el panel.
- Coordenadas del programa: las posiciones de los orificios especificadas con respecto a la referencia seleccionada.
El control debe relacionar correctamente estos sistemas. Una secuencia habitual consiste en referenciar los ejes, colocar el panel contra los dispositivos de posicionamiento, sujetarlo con las abrazaderas y ejecutar el programa de taladrado usando el origen definido para la pieza de trabajo. Algunas máquinas incorporan una búsqueda o medición del borde antes de taladrar. El orden y las comprobaciones disponibles varían según el diseño, por lo que conviene confirmar la secuencia de funcionamiento de la máquina que se esté evaluando.
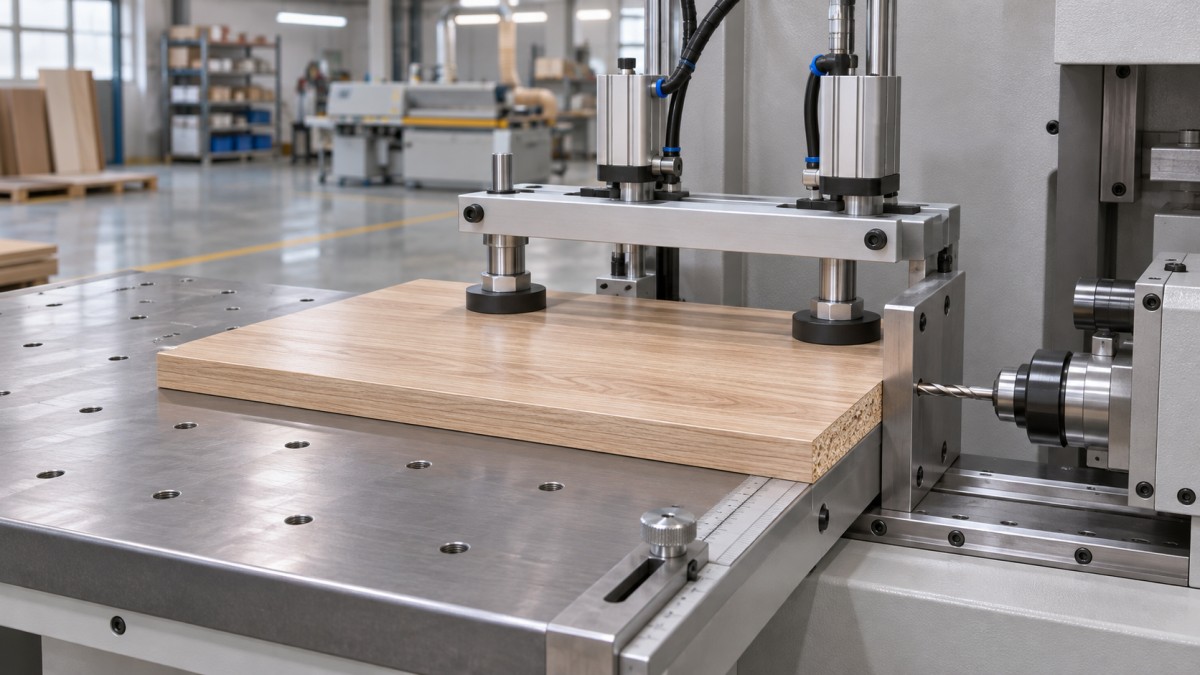
Un panel puede estar sujeto con firmeza y, aun así, tener una referencia incorrecta. Por ejemplo, si el programa espera que el origen esté en el extremo izquierdo, pero el operario posiciona el panel desde el derecho, todos los orificios pueden quedar desplazados o invertidos. La sujeción firme evita que la pieza se mueva; no garantiza que se haya elegido el borde correcto.
Topes mecánicos: una referencia física repetible
En una máquina con referenciado mecánico, el operario o el mecanismo de alimentación lleva el panel hasta uno o varios topes. Un tope situado en el extremo del panel puede establecer la referencia a lo largo de este. Una guía o referencia lateral puede posicionar otro borde, mientras que la superficie de la mesa o un soporte establece la cara usada para posicionar la altura.
Varios puntos de contacto también pueden ayudar a controlar la orientación. Si se espera que el panel quede apoyado contra una guía recta, el contacto en puntos separados a lo largo de esta ayuda a establecer su alineación. Un único punto de contacto puede determinar la posición en ese punto, pero por sí solo no controla la rotación. Por ello, el sistema de posicionamiento real debe evaluarse en su conjunto, no como un tope aislado.
Los topes mecánicos son fáciles de inspeccionar, pero el resultado depende del estado tanto de la máquina como del panel. Las virutas atrapadas entre el canto y el tope separan la pieza de la referencia prevista. Una esquina dañada puede hacer contacto en un punto distinto al de una esquina intacta. Un borde que no sea recto puede tocar localmente la guía y dejar el resto del panel desalineado.
La secuencia de sujeción también importa. Si una abrazadera tira o empuja el panel alejándolo de su referencia al cerrarse, la posición anterior a la sujeción no será necesariamente la que tenga durante el taladrado. Cuando sea seguro, observe el ciclo real y compruebe si el diseño mantiene el panel apoyado contra sus referencias mientras se aplica la fuerza de sujeción.
La detección por sensores no siempre mide el borde
Algunos centros de taladrado usan sensores para detectar un panel o confirmar que está presente en la posición de carga. Otros utilizan un sensor o una sonda en un movimiento de búsqueda controlado para localizar un borde y actualizar una coordenada de la pieza de trabajo. Estas funciones no deben considerarse equivalentes.
Un sensor de presencia puede proporcionar únicamente una señal de encendido o apagado: hay un panel dentro de su zona de detección. Puede servir para interbloquear un ciclo, pero eso no determina una coordenada precisa del borde. Para medir, el control debe asociar una transición detectada o un evento de contacto con una posición conocida del eje y aplicar el desplazamiento correspondiente. Pregunte al proveedor cuál de estas funciones está implementada y si el valor medido modifica realmente las coordenadas de taladrado.
Métodos de contacto y sin contacto
Una sonda de contacto o un mecanismo de detección puede localizar un borde al tocarlo durante un movimiento controlado. El resultado depende de la superficie de contacto, el estado del borde, la repetibilidad de la sonda y el desplazamiento entre el punto de detección y la herramienta de taladrado. Los dispositivos de contacto pueden necesitar espacio libre alrededor de la pieza y deben protegerse de daños causados por una carga inadecuada o una configuración incorrecta.
La detección sin contacto puede localizar un borde sin aplicar fuerza de palpado, pero su rendimiento depende de la tecnología del sensor y del material que se presenta ante él. El acabado superficial, el color, la reflectividad, el polvo y la geometría del panel pueden afectar a algunos métodos de detección óptica. Que un sensor detecte de forma fiable una superficie de panel no significa que sea adecuado automáticamente para todos los recubrimientos o tratamientos de canto. Compruebe qué materiales están permitidos y pruebe paneles representativos, en lugar de dar por hecho que una descripción genérica del sensor garantiza su compatibilidad.
Los sistemas híbridos utilizan referencias físicas y sensores con distintos fines. El panel puede empujarse contra un tope mientras un sensor confirma su presencia, o una medición del borde puede combinarse con una referencia mecánica en otra dirección. Determine qué dispositivo establece cada coordenada y cuál se limita a verificar una condición. Esta diferencia es fundamental al comparar las prestaciones de automatización.
¿Qué borde utiliza realmente el programa?
Saber que una máquina puede localizar un borde es solo una parte de la evaluación. La pregunta clave es si ese borde coincide con la referencia utilizada en el plano de la pieza y en el programa de mecanizado. Un orificio acotado desde el extremo cercano debe comprobarse desde ese mismo extremo después del mecanizado; medirlo desde el extremo opuesto introduce en el resultado la variación de la longitud del panel.
Considere un orificio especificado a una distancia fija de un extremo. Si la máquina referencia directamente ese extremo, la variación del extremo opuesto no tiene por qué modificar la distancia del orificio respecto al extremo registrado. Si, en cambio, la máquina referencia el extremo opuesto y calcula la posición del orificio usando una longitud nominal del panel, cualquier diferencia entre la longitud real y la nominal puede afectar al resultado. Medir la longitud real solo resuelve este problema si el control utiliza correctamente esa medición en el cálculo de coordenadas.
La orientación del panel introduce otra fuente de error. Las piezas que parecen similares pueden tener distintas caras acabadas, direcciones de la veta o patrones de taladrado invertidos. Confirme si el procedimiento de carga, la selección del programa y las referencias de la máquina permiten distinguir componentes simétricos. Averigüe también si el operario debe girar o voltear el panel para taladrar otro canto; cada paso de recarga puede introducir una nueva relación de referencia.
Las caras superior e inferior requieren la misma atención. Un orificio que debe quedar centrado en el espesor puede programarse desde una cara de referencia, calcularse a partir de un espesor introducido o posicionarse mediante otro método específico de la máquina. Una referencia correcta del extremo no compensa un valor de espesor incorrecto ni un panel cuya cara esté levantada de su soporte.
El estado del panel antes del mecanizado afecta a la referencia
La localización del borde no corrige un panel preparado incorrectamente. Un panel que no está a escuadra puede apoyarse contra una guía y un tope de extremo, pero sus bordes opuestos pueden seguir desplazados respecto a las posiciones previstas. El canteado, los daños localizados y los residuos de corte también pueden cambiar el punto de contacto del panel con una referencia.
En operaciones que preparan madera maciza u otros componentes de madera antes del taladrado, un corte recto y uniforme facilita un referenciado más predecible. Lasierra de corte longitudinal de una sola hoja, modelo MJ163, está diseñada para cortes longitudinales y utiliza un sistema de alimentación y una hoja de sierra circular para realizar cortes rectos. No es un dispositivo de localización de bordes para el centro de taladrado; antes de usar un canto aserrado como referencia de mecanizado, también debe comprobarse que cumple los requisitos dimensionales y de escuadrado de la pieza.
Diagnóstico de discrepancias en la posición de los orificios
Empiece midiendo desde la misma referencia física que utiliza el programa, no simplemente desde el borde más cómodo. Marque la cara y el extremo de referencia en un panel de muestra antes de cargarlo. Anote la coordenada prevista del orificio, la coordenada real y la dirección de la discrepancia. No cambie los desplazamientos de la máquina hasta haber entendido el patrón.
- Compruebe el contacto con la referencia. Inspeccione el tope, la guía y el canto del panel para detectar virutas, daños o huecos. Confirme que el panel sigue apoyado en su posición después de sujetarlo.
- Verifique el origen del programa. Compruebe la orientación seleccionada de la pieza, el lado de referencia, las dimensiones del panel y los desplazamientos de la pieza o de la herramienta que utilice el control.
- Repita el ciclo sin cambiar la configuración. Compare varios ciclos con paneles de muestra adecuados. Un desplazamiento constante apunta a un problema de referencia o de desplazamiento; los resultados variables requieren examinar más detenidamente el apoyo, la sujeción, la detección y el movimiento.
- Separe los errores del panel de los de la máquina. Mida por separado la longitud, el escuadrado y el estado de los bordes del panel. Un orificio puede estar correctamente situado respecto al extremo registrado y parecer incorrecto si se mide desde un extremo opuesto con variaciones.
- Inspeccione el sistema de taladrado si la referencia es correcta. El estado de la herramienta, la alineación del husillo y el movimiento de la fijación pueden afectar al orificio producido, aunque el control haya identificado la posición prevista del borde.
Si la discrepancia cambia con el tamaño del panel, busque cálculos que utilicen una dimensión nominal o una referencia desde el borde opuesto. Si cambia con el acabado superficial o el material, investigue el método de detección especificado y si la contaminación o la superficie del panel afectan a la detección. Estas son pautas de diagnóstico, no pruebas de una única causa.
Realice las inspecciones y los ajustes de acuerdo con las instrucciones de seguridad del fabricante de la máquina. No introduzca las manos en un mecanismo en movimiento o energizado para observar el contacto con el tope o el funcionamiento del sensor. La calibración de las coordenadas de la máquina, los desplazamientos de detección o los interbloqueos debe realizarse según el procedimiento documentado para el equipo específico.
Información que se debe solicitar durante la evaluación del equipo
Una demostración útil utiliza paneles representativos, el programa de taladrado previsto y referencias de medición claramente identificadas. Pida que le muestren todo el ciclo de carga y sujeción, incluida cualquier alineación manual, búsqueda con sensores o reposicionamiento del panel necesario para completar la pieza. Un ciclo de taladrado breve, por sí solo, no muestra el tiempo necesario para establecer la referencia.
Antes de comparar especificaciones, solicite aclaraciones sobre los siguientes puntos:
- ¿Qué bordes y caras establecen el origen de la pieza de trabajo para cada operación admitida?
- ¿Se usan los sensores para confirmar presencia, medir coordenadas o ambas cosas?
- ¿Cómo se introducen o miden las distintas dimensiones de los paneles y se aplican las medidas reales al programa?
- ¿Qué límites de tamaño, espesor, material y estado de los bordes del panel se aplican al sistema de posicionamiento?
- ¿Cómo se calibran entre sí los topes, los sensores y las herramientas de taladrado, y qué comprobaciones rutinarias son necesarias?
- ¿Cómo se especifican y verifican la precisión de posicionamiento y la precisión de taladrado, incluidas la referencia de medición y las condiciones de prueba?
Distinga las especificaciones de posicionamiento de los ejes de la precisión de un orificio terminado con respecto al borde de un panel de mueble. Esta última depende del apoyo del panel, la transferencia de la referencia, la sujeción, la posición de la herramienta y el método de medición. Una comparación solo es válida cuando los valores indicados describen la misma característica en condiciones comparables.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.