


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo reducir el astillado de los bordes al taladrar paneles de MDF
Un taladrado limpio del MDF comienza por identificar dónde se produce el daño. El astillado alrededor de la cara de entrada suele apuntar a la broca o a su contacto inicial con la superficie. Si el daño aparece en la salida de un orificio pasante, conviene revisar más de cerca el soporte de apoyo y el avance durante la perforación. Las grietas o el desprendimiento en el borde del tablero pueden indicar que el orificio está demasiado cerca del borde, que el tablero se mueve o que el taladrado ejerce demasiada presión sobre el material circundante.
Antes de cambiar varios ajustes de una máquina para taladrar tableros de MDF, inspeccione algunas piezas defectuosas y compárelas con un tablero en buen estado del mismo trabajo. La ubicación y la forma del daño ofrecen un punto de partida práctico. Una broca afilada y adecuada, un soporte firme y un avance controlado resolverán muchos problemas, pero las caras laminadas, la posición del orificio y la calidad del tablero también pueden influir en el resultado.
Empiece por localizar el daño
Mantenga el tablero en la orientación de producción al inspeccionarlo. Marque la cara de taladrado y la dirección del corte para no confundir los defectos de entrada con los de salida. Limpie el polvo alrededor del orificio antes de evaluar el borde.
- Astillado en la entrada: Inspeccione los filos de corte y la punta de la broca, especialmente si la superficie está revestida de melamina o laminada de otro modo. Compruebe también si el tablero se levanta o vibra cuando la broca entra en contacto por primera vez.
- Desprendimiento en la salida: Compruebe si el tablero está apoyado directamente debajo del orificio y si la broca atraviesa el material con demasiada agresividad. Este patrón es especialmente relevante en los orificios pasantes.
- Daño que se extiende hacia el borde del tablero: Compruebe la distancia entre el orificio y el borde, la sujeción y el estado del borde del tablero antes de ajustar el ciclo de taladrado.
- Paredes deshilachadas o un orificio rugoso en toda su superficie: Compruebe si la broca está desgastada o no es adecuada, si la evacuación de virutas es deficiente, si hay excentricidad del husillo o si la pieza se mueve.
Un defecto puede tener más de una causa. Por ejemplo, una broca que produce una entrada aceptable puede causar desprendimientos en la cara inferior si el soporte de respaldo se ha vuelto irregular. Del mismo modo, sustituir el soporte no restaurará un filo de corte dañado.
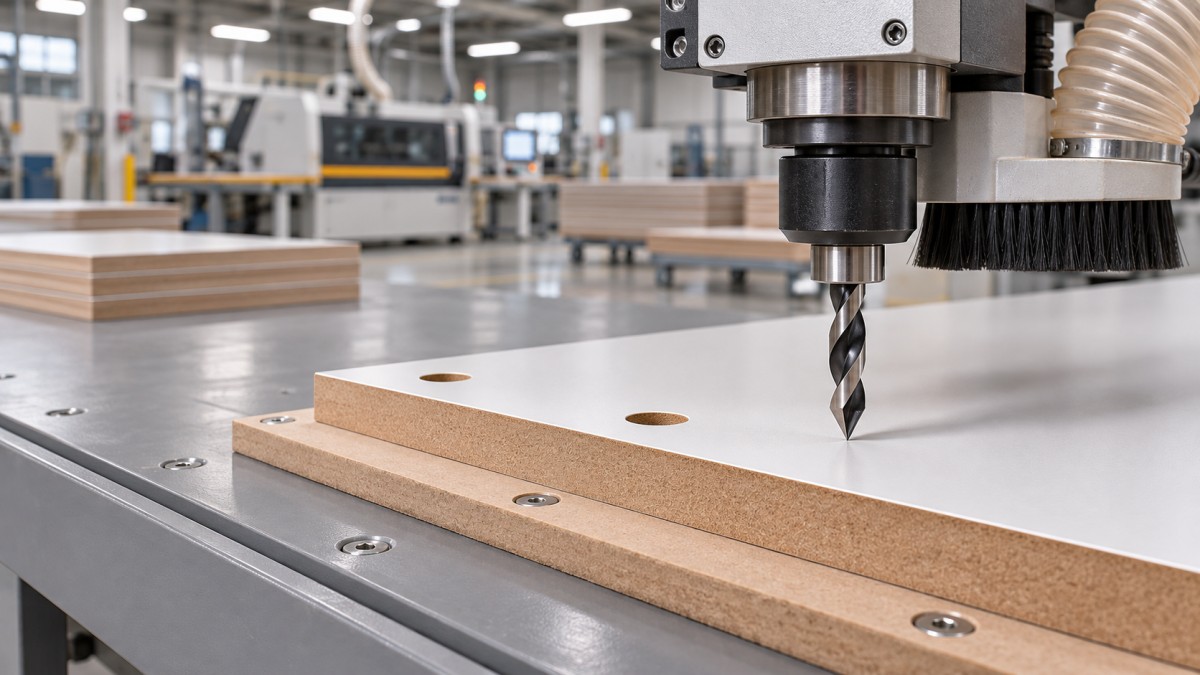
Revise la broca antes de modificar los ajustes de la máquina
Retire la broca e inspecciónela con buena iluminación y con la máquina aislada según el procedimiento del fabricante. Busque labios de corte astillados, una punta dañada, acumulación de resina y desgaste irregular. Compárela con una broca afilada conocida del mismo tipo. A simple vista, una broca puede parecer intacta y, aun así, dejar un borde dentado porque uno de los filos de corte ha perdido el afilado.
Utilice una geometría de broca adecuada para el tablero y el orificio que se van a producir. Para obtener una entrada limpia en tableros revestidos, una broca de punta centradora o para espigas bien afilada, con filos periféricos eficaces, puede ayudar a definir el perímetro del orificio antes de que los filos de corte principales retiren el material. Compruebe que la broca sea compatible con el sentido de giro del husillo y el sistema de montaje de la máquina. Una broca de giro a izquierdas y otra de giro a derechas no son intercambiables solo porque tengan el mismo diámetro.
La selección de la broca también depende de la operación. Un orificio ciego para un soporte de estante, un taladro de mayor diámetro para herrajes y un orificio pasante no requieren necesariamente la misma geometría. Siga las recomendaciones del proveedor de herramientas para el material y el tipo de orificio y, después, verifique el resultado en un retal del lote de producción. Las herramientas de carburo pueden ser útiles cuando el desgaste es un factor importante, pero el carburo por sí solo no compensa un filo astillado, una geometría inadecuada ni una excentricidad excesiva.
Al volver a instalar una broca, limpie el vástago y el portaherramientas, asiente la herramienta según las especificaciones y apriétela con el equipo adecuado. Compruebe si el vástago está doblado, si hay contaminación en el portaherramientas o si existe un juego excesivo del husillo cuando el orificio queda sobredimensionado o el daño es irregular en toda su circunferencia. Detenga la máquina antes de tocar la herramienta; no intente evaluar a mano una broca en rotación.
Apoye el tablero en el punto de salida de la broca
En los orificios pasantes, la cara inferior del MDF se vuelve vulnerable cuando la broca está a punto de atravesar el tablero. Sin soporte, el material restante puede desprenderse antes de que los filos de corte terminen el orificio. Un tablero de sacrificio plano, colocado firmemente contra la cara inferior, ayuda a sostener esas fibras y cualquier material de revestimiento.
El soporte también requiere atención. Los orificios repetidos acaban dejando una abertura o una zona dañada debajo de la pieza, lo que reduce el apoyo justo donde se necesita. Desplace o sustituya el soporte cuando la zona de taladrado deje de estar en buen estado y evite que se acumulen polvo y virutas entre este y el tablero. Incluso un pequeño espacio puede permitir que el tablero se flexione.
En una máquina con mesa o dispositivo de taladrado específico, utilice la configuración de apoyo aprobada para ese equipo. Asegúrese de que la profundidad programada permita atravesar el tablero según lo previsto, sin que la herramienta alcance componentes de la máquina, abrazaderas o un dispositivo inadecuado. El tablero de respaldo debe quedar fijado para que no se mueva durante el ciclo.
En los orificios ciegos, la prioridad es distinta: un soporte adecuado sigue evitando las vibraciones, pero la profundidad programada y la longitud de la herramienta deben dejar el espesor especificado en el fondo. Compruebe la profundidad después de cambiar brocas o dispositivos. No añada una rutina de respaldo para orificios pasantes a un trabajo de orificios ciegos sin revisar el programa y la configuración.
Controle el avance y mantenga inmóvil la pieza
Un avance demasiado agresivo puede sobrecargar la broca y arrancar material en la entrada o la salida. Un avance demasiado lento no es necesariamente mejor: puede aumentar el rozamiento, el calor y la acumulación de polvo. Comience con el rango de funcionamiento recomendado por el fabricante de las herramientas y de la máquina para el diámetro de la broca y el material; después, haga ajustes pequeños e inspeccione el orificio.
Si el controlador permite configurar por separado el avance de entrada o el de perforación, puede ser útil reducirlo en esos puntos. Confirme que el ciclo programado alcance realmente la profundidad prevista y que los cambios en el tiempo de ciclo no generen otro problema, como calor o acumulación de polvo compactado. En máquinas más sencillas, utilice el ajuste de avance disponible y un ciclo de operación constante; no anule las protecciones ni intente sujetar el tablero con la mano cerca de la broca.
La sujeción es tan importante como el ajuste numérico. El tablero debe quedar plano sobre soportes limpios y firmemente sujeto durante la entrada, el taladrado y la retirada de la herramienta. Compruebe que las abrazaderas ejerzan suficiente presión sin marcar ni aplastar la superficie. En piezas estrechas, asegúrese de que el dispositivo sostenga la pieza cerca del orificio, sin colocar las abrazaderas en la trayectoria de la herramienta.
La acumulación de polvo puede levantar el tablero de su soporte o dificultar la evacuación de virutas. Limpie la mesa y el dispositivo como parte de la preparación y compruebe que el sistema de extracción funcione correctamente. Aísle la máquina antes de eliminar una obstrucción o introducir las manos en la zona de taladrado.
Preste especial atención a las caras laminadas y a los orificios cerca de los bordes
Una superficie laminada puede astillarse aunque el núcleo de MDF quede limpio. Como la cara es relativamente frágil, importan tanto la calidad de los filos de corte exteriores de la broca como la estabilidad del tablero en el momento del primer contacto. Inspeccione tanto el laminado como el núcleo: un pequeño desconchado en la cara decorativa puede ser inaceptable en un componente de armario visible, aunque el orificio cumpla los requisitos dimensionales.
Proteja la cara acabada de los arañazos causados por la mesa, las abrazaderas y las virutas sueltas. Si la secuencia de producción permite elegir la dirección de taladrado, tenga en cuenta qué cara queda visible y si la otra tiene un respaldo eficaz. Confirme el resultado con una muestra; invertir el tablero puede trasladar el defecto de una superficie a otra en lugar de eliminarlo.
Los orificios cercanos a un borde necesitan suficiente material en buen estado a su alrededor para el herraje y la carga previstos. Si se produce un desprendimiento hacia el borde, inspeccione el tablero en busca de daños preexistentes y compruebe que la pieza esté sujeta sin flexionarse. Una broca afilada y un avance menos agresivo pueden reducir la fuerza de taladrado, pero no garantizan un resultado adecuado si la posición del orificio deja demasiado poco material. Si el diseño es ajustado, consulte con la persona responsable del plano o de las especificaciones de los herrajes antes de cambiar la ubicación.
Distinga también los daños producidos durante el taladrado de los daños en el borde generados anteriormente en el proceso. Examine el tablero antes de que llegue a la taladradora, especialmente alrededor de los cortes de sierra y las esquinas. Por ejemplo, la SIERRA CNC DE VIGAS ZD330F es una máquina de corte de tableros utilizada para materiales como el MDF y los tableros laminados; es una operación de corte previa, no un sustituto del soporte de taladrado ni de la configuración de la herramienta. Un borde cortado limpiamente proporciona al operario una condición inicial más fiable, pero el resultado del taladrado requiere sus propias comprobaciones.
Realice un cambio a la vez y verifique el resultado
Cuando un trabajo empieza a producir astillas, separe las piezas afectadas y determine si el problema se limita a una posición de orificio, a un husillo o a todos los orificios. En una máquina multihusillo, comparar los orificios realizados con distintas brocas puede ayudar a acotar rápidamente la búsqueda. Si solo una posición presenta defectos, inspeccione primero esa herramienta y su portaherramientas. Si todas las posiciones empeoran a la vez, examine detenidamente el apoyo del tablero, la sujeción, los cambios de material y los ajustes compartidos de la máquina.
Utilice un retal del mismo espesor, revestimiento y orientación que la pieza de producción. Anote la configuración existente y, después, cambie un solo factor práctico a la vez: sustituya una broca sospechosa, renueve el soporte de respaldo o ajuste el avance dentro del rango recomendado. Taladre suficientes orificios de prueba para inspeccionar la entrada, la salida, el diámetro y la profundidad, no solo el primer borde que parezca aceptable. Reanude la producción únicamente cuando el resultado cumpla los requisitos del trabajo.
Durante la producción, vuelva a comprobar los orificios después de cambiar herramientas, ajustar dispositivos o cambiar de lote de tableros. Si el defecto reaparece gradualmente, puede deberse al desgaste de la herramienta o al deterioro del soporte de respaldo. Si aparece de repente, detenga la máquina y compruebe si hay una broca dañada, un portaherramientas flojo, movimiento de la pieza o un cambio en el apoyo. Conservar la pieza defectuosa y los detalles de su configuración hace que la siguiente inspección sea más útil que simplemente reducir la velocidad de la máquina y esperar que el problema desaparezca.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.