


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo la velocidad de avance de la cepilladora afecta la calidad de la superficie de la madera maciza
Cómo afecta la velocidad de avance de la cepilladora a la calidad de la superficie de la madera maciza
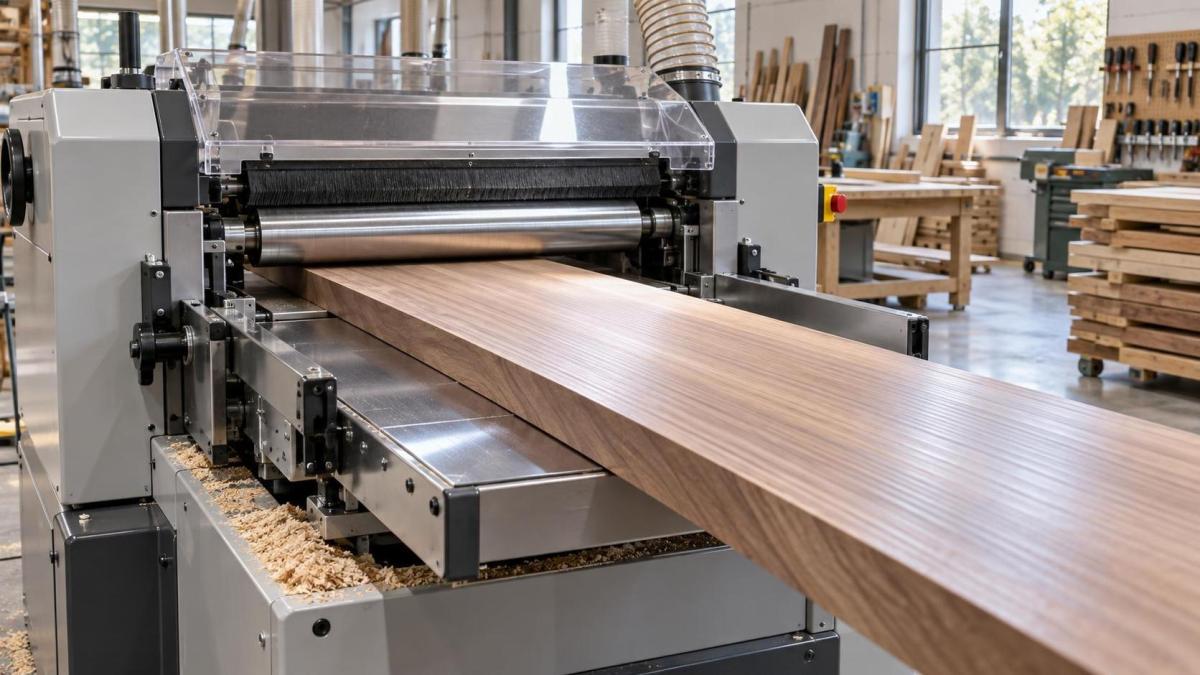
En el mecanizado de madera maciza, la velocidad de avance suele considerarse un ajuste de producción: un avance más rápido implica más tablas por turno, mientras que un avance más lento implica más tiempo en la máquina. Esta visión es incompleta. En una cepilladora, la velocidad de avance es una de las variables que determina cómo el filo de corte entra en contacto con la fibra de madera, cuán visibles se vuelven las marcas de cuchilla, si una superficie está lista para el acabado y con qué consistencia una línea puede mantener la calidad de un lote a otro.
Para los equipos de control de calidad y seguridad, esto es importante porque los defectos superficiales rara vez permanecen como defectos aislados. Una superficie rugosa o desgarrada puede requerir lijado adicional, generar una absorción inestable del tinte, dejar expuesta una veta débil alrededor de las uniones o provocar retrabajos después de que el ensamblaje posterior ya haya comenzado. Los operarios también pueden responder a un mal resultado realizando ajustes inseguros cerca de componentes móviles, aumentando la presión sobre los sistemas de avance o procesando material que debería haberse rechazado debido a alabeos, nudos, partículas abrasivas incrustadas o movimientos relacionados con la humedad.
UnaMáquina Cepilladora de Madera Maciza bien configurada puede proporcionar un amplio rango operativo útil, pero no puede eliminar la relación básica entre la velocidad de avance, la velocidad del cabezal de corte, la geometría de las cuchillas, la especie de madera y el estado del material. Los buenos resultados se obtienen controlando todo el sistema de corte, en lugar de tratar la velocidad de avance como un único botón de “calidad”.
El vínculo práctico: avance por marca de cuchilla
El efecto más directo de la velocidad de avance es sobre la distancia que recorre la tabla entre cortes consecutivos de cuchilla. Esta distancia suele denominarse avance por diente, avance por cuchilla o paso de marca de cuchilla. En términos simplificados, está determinada por la velocidad de avance dividida entre la velocidad de rotación del cabezal de corte y el número de filos de corte efectivos.
Cuando aumenta la velocidad de avance mientras la velocidad del cabezal de corte y el número de cuchillas permanecen sin cambios, cada filo de corte elimina material a mayor distancia a lo largo de la tabla. El resultado es un patrón de ondulaciones más grande. En algunas operaciones con material en bruto, esto puede ser aceptable. En piezas visibles de mobiliario, puertas de armarios, componentes de mesas, suelos o material previo al acabado, puede hacerse evidente bajo iluminación lateral, recubrimientos transparentes o tintes oscuros.
También ocurre lo contrario: reducir la velocidad de avance generalmente disminuye la separación entre marcas y puede mejorar la suavidad aparente de la superficie. Sin embargo, un avance más lento no garantiza automáticamente una mejor tabla. Si las cuchillas están desafiladas, desalineadas, contaminadas con resina o mal ajustadas, reducir el avance puede simplemente producir más bruñido, compresión de fibras o rozamiento repetido. Por lo tanto, los equipos de calidad deben distinguir entre un patrón de mecanizado regular causado por una decisión sobre la velocidad de avance y un defecto irregular causado por un problema de corte o del estado de la máquina.
Un hábito de inspección útil es observar la tabla bajo luz rasante en lugar de hacerlo únicamente desde arriba. Las líneas regulares y uniformemente espaciadas suelen indicar una relación entre el cabezal de corte y el avance. Las crestas aleatorias, las marcas profundas alternas o las hendiduras aisladas suelen indicar otra causa: una cuchilla dañada, descentramiento, vibración, elementos de presión flojos, contaminación o movimiento inestable del material.
Por qué la suavidad superficial no es lo mismo que la integridad de la superficie
Una tabla puede sentirse lisa al tacto y aun así no ser apta para el acabado. Esto es especialmente importante con la madera maciza porque la dirección de la veta cambia dentro de la misma pieza, alrededor de los nudos, a través de vetas figuradas y cerca de zonas con tensiones de crecimiento. Una cepilladora puede dejar una superficie visualmente limpia en una veta recta, pero arrancar fibras por debajo de la superficie donde la veta se eleva hacia la cuchilla. Después de aplicar tinte, sellador o capa de acabado, ese daño oculto puede hacerse mucho más visible.
Una mayor velocidad de avance aumenta la exigencia mecánica sobre el filo de corte. Cuando la veta es difícil, la cuchilla tiene menos oportunidad de realizar un corte limpio por cizallamiento y puede levantar o romper fibras. Esta es una de las razones por las que el desgarro de fibras suele aparecer repentinamente cuando se acelera la producción, incluso si la misma configuración funcionaba aceptablemente a una velocidad menor. No siempre es una señal de que la máquina tenga potencia insuficiente. A menudo, se trata de una falta de correspondencia entre la velocidad de avance y la madera específica que se está procesando.
La especie importa, pero la variación de una tabla a otra puede importar tanto como ella. Las maderas duras densas pueden resistir las fuerzas de corte y mostrar claramente las marcas de cuchilla. Las maderas blandas pueden comprimirse bajo presión y recuperarse posteriormente, lo que dificulta evaluar los defectos de inmediato. La veta entrelazada, el material con veta muy figurada, las piezas cortas, la madera recuperada y las tablas con condiciones de humedad cambiantes requieren ajustes más prudentes. No debe suponerse que una velocidad razonable para material de veta recta sea segura para cada lote entrante.
La dirección de avance con respecto a la veta
La velocidad de avance no puede compensar por completo una dirección de veta desfavorable. Siempre que sea posible, el material debe alimentarse de modo que la cuchilla trabaje “a favor” de la veta, en vez de levantar fibras. En la producción real, esto no siempre es práctico; los componentes pueden tener veta mixta y el procesamiento por cuatro caras puede limitar las opciones de orientación. En esos casos, cobran mayor importancia una menor velocidad de avance, cuchillas más afiladas, una menor eliminación de material y un diseño adecuado del cabezal de corte.
Aquí también existe una implicación para el control de calidad. Si el desgarro de fibras se concentra en un extremo o una cara de una pieza, no suponga que la solución es simplemente ralentizar la línea. Compruebe si el material se está introduciendo sistemáticamente en la dirección incorrecta, si los operarios están mezclando la orientación de las caras o si la tabla contiene una inversión local de la veta. Un mapa de defectos por posición de la tabla puede revelar más que una queja general de que “el acabado de la cepilladora es rugoso”.
La velocidad de avance cambia la carga en toda la máquina
A velocidades de avance más altas, una cepilladora no solo realiza cortes más separados. El sistema de avance debe controlar la pieza de trabajo con mayor firmeza y consistencia. Los rodillos de avance, las zapatas de presión, las mesas, las guías laterales y los dispositivos antirretroceso deben mantener un contacto estable sin aplastar, deslizar ni permitir que la tabla rebote. Si la pieza de trabajo se mueve de manera irregular a través del cabezal de corte, el resultado puede ser marcas de vibración, rebaje en los extremos, variación de espesor o un patrón repetitivo que los operarios confunden con marcas normales de cuchilla.
El rebaje en los extremos merece especial atención porque con frecuencia se acepta como un problema inevitable de las cepilladoras, cuando a menudo es una señal de ajuste o mantenimiento. Un rebaje excesivo en la entrada o salida puede estar relacionado con soporte insuficiente, ajustes de presión inadecuados, mesas desgastadas, ajuste de rodillos, espesor irregular del material o una tabla demasiado corta para un control estable. Aumentar la velocidad de avance puede hacer más evidente una condición ya deficiente. Reducir la velocidad puede ocultarla temporalmente, pero la mejor respuesta es identificar por qué la pieza de trabajo no recibe el soporte adecuado.
La vibración es otra fuente común de diagnósticos erróneos. Una máquina puede producir un defecto superficial repetitivo que se asemeja a una ondulación relacionada con el avance, pero la causa real puede ser desequilibrio, desgaste de rodamientos, soporte insuficiente de la base, componentes flojos del cabezal de corte o una plaquita dañada. Antes de cambiar los objetivos de producción, el personal de mantenimiento y calidad debe comparar la separación de los defectos con patrones relacionados con el cabezal de corte e inspeccionar la máquina bajo condiciones de bloqueo.
Una línea rápida puede ser estable; una línea inestable es el verdadero problema
No existe una velocidad de avance “correcta” universal para el cepillado de madera maciza. El ajuste adecuado depende del acabado requerido, la configuración del cabezal de corte, el número de filos de corte, la velocidad del husillo, la profundidad de corte, el estado de la madera, las dimensiones del componente y la capacidad del mecanismo de avance. Una línea de alta producción puede ofrecer una calidad excelente cuando su cabezal de corte, herramientas, preparación del material y controles de proceso están diseñados para ese rendimiento. Por el contrario, una velocidad de avance baja puede seguir produciendo superficies deficientes si la disciplina de configuración es débil.
El error operativo consiste en cambiar la velocidad de avance sin definir qué condición de calidad se está protegiendo. Un supervisor de producción puede pedir una velocidad mayor para reducir los pedidos pendientes. El equipo de calidad puede pedir una velocidad menor después de encontrar desgarro de fibras. Ninguna de las dos instrucciones está completa a menos que el equipo acuerde criterios de aceptación: marcas de cuchilla visibles bajo iluminación especificada, área permitida de desgarro, tolerancia de espesor, condición de los cantos, preparación para el acabado o margen de lijado.
Para piezas que recibirán pintura opaca, un patrón de mecanizado ligeramente más marcado puede ser económicamente aceptable si el lijado posterior lo elimina de forma fiable. Para componentes de madera dura con acabado transparente, el mismo patrón podría ser motivo de rechazo. El margen de material debe considerarse con honestidad. Si el ajuste de la cepilladora genera defectos más profundos que el margen de lijado disponible, el proceso no está ahorrando tiempo; está transfiriendo la pérdida al siguiente departamento.
Un método de prueba práctico para equipos de calidad
Cuando se considera un ajuste de velocidad de avance, las pruebas controladas son más útiles que las impresiones de los operarios por sí solas. Mantenga lo más constantes posible la especie de madera, la condición de humedad del material cuando se conozca, el cabezal de corte, el estado de las cuchillas, la profundidad de corte y la orientación de la tabla. Cambie una variable a la vez. Inspeccione las muestras en la cepilladora y de nuevo después de cualquier preparación normal de lijado o acabado, ya que algunos defectos se hacen más evidentes posteriormente.
El estado de las herramientas puede hacer engañosas las decisiones sobre la velocidad de avance
Un patrón de producción común es el siguiente: la calidad de la superficie comienza a disminuir, se reduce la velocidad de avance, baja la producción y el problema subyacente de las cuchillas permanece. Los filos desafilados aumentan la resistencia al corte y es más probable que aplasten o arranquen fibras en lugar de cortarlas limpiamente. La acumulación de resina puede alterar el corte y aumentar el calor. Un filo mellado puede dejar una línea repetitiva en cada tabla. La inconsistencia en el ajuste de las cuchillas puede crear cortes irregulares incluso cuando la velocidad de avance es moderada.
Por esta razón, el control de la velocidad de avance debe estar vinculado a una rutina de mantenimiento de herramientas. El desencadenante de la inspección no debe depender únicamente de un intervalo de tiempo fijo. También debe incluir cambios observables: un aumento de la demanda de lijado, mayor desgarro de fibras en material normalmente estable, un cambio en la tendencia de carga del motor cuando se dispone de supervisión, líneas superficiales repetidas o intervenciones más frecuentes de los operarios.
Los cambios y ajustes de herramientas deben gestionarse como trabajos críticos para la seguridad. La máquina debe aislarse de acuerdo con el procedimiento de bloqueo establecido en la instalación antes de acceder al cabezal de corte o al sistema de avance. Las protecciones, los componentes antirretroceso y los dispositivos de presión nunca deben retirarse ni anularse para obtener un aumento marginal de velocidad. Un proceso estable es más seguro que uno que depende de que un operario corrija constantemente a mano el movimiento del material.
Construcción de un proceso de cepillado controlable
El enfoque más fiable consiste en establecer ventanas operativas aprobadas en lugar de una única velocidad nominal. Estas ventanas pueden organizarse por familia de madera, componente visible frente a no visible, acabado objetivo, rango de espesor del material y estado del cabezal de corte. El registro no necesita ser complicado. Lo importante es que los operarios sepan cuándo pueden aumentar el avance, cuándo deben reducirlo y cuándo un defecto superficial requiere una comprobación de las herramientas o de la máquina en lugar de otro ajuste de velocidad.
El control del material entrante también tiene un efecto directo. La suciedad, las partículas abrasivas, los fragmentos metálicos, el alabeo excesivo, los nudos sueltos y el material mal preparado pueden dañar las herramientas o alterar la estabilidad del avance. Una cepilladora no puede convertir material inadecuado en material de producción uniforme. La clasificación temprana protege tanto la calidad de la superficie como a las personas que trabajan alrededor de la línea.
Fabricantes como Qingdao Zhongding Machinery Co., Ltd., con más de dos décadas en maquinaria para trabajar la madera, observan esta conexión en talleres y líneas de producción industrial: la fiabilidad de la máquina es valiosa, pero una producción fiable también depende de cómo se especifica, mantiene y opera la máquina en función del material. El soporte técnico, la disponibilidad de repuestos y el servicio ágil son más útiles cuando ayudan a una planta a diagnosticar la fuente real de variación, en lugar de simplemente compensarla con una producción más lenta.
Por lo tanto, la velocidad de avance adecuada es la que produce una superficie aceptable a un ritmo repetible sin sobrecargar la cuchilla, desestabilizar la pieza de trabajo ni generar costes ocultos posteriores. Si la calidad cambia después de un aumento de velocidad, inspeccione el patrón de defectos antes de realizar otro ajuste. La superficie de la tabla suele proporcionar una respuesta más clara que el contador de producción.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.