


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cuando una máquina CNC para fresar cerraduras de puertas mejora la precisión de los herrajes para puertas
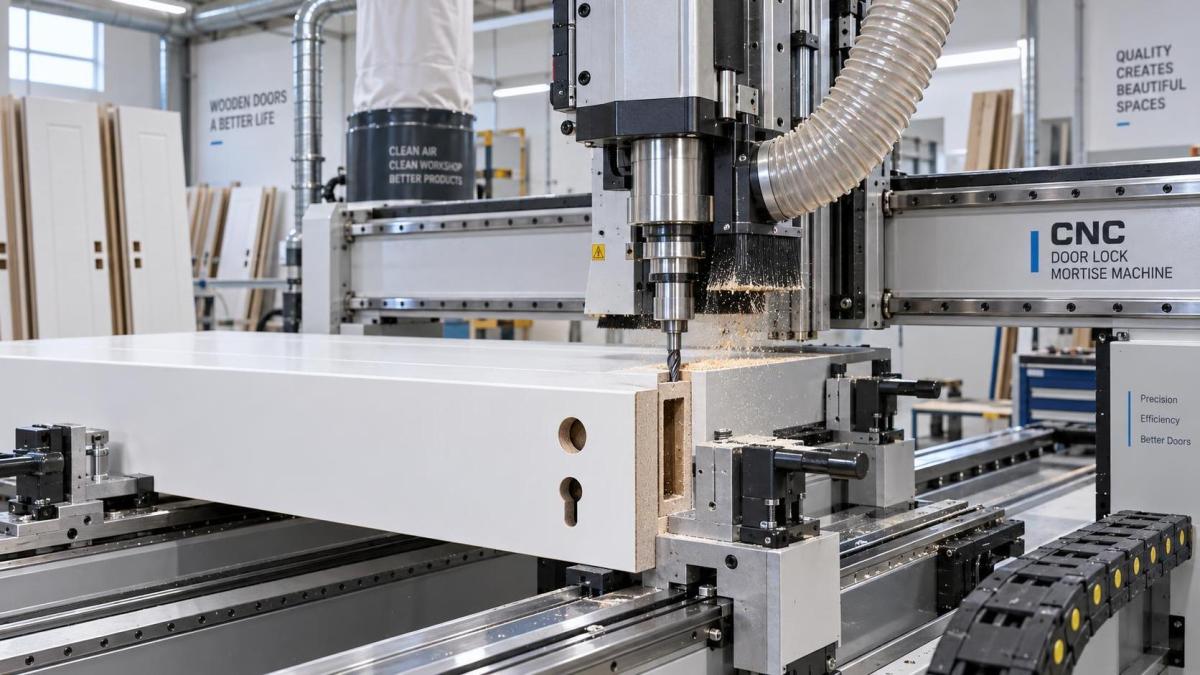
Para los evaluadores técnicos, una Máquina CNC para Fresado de Cerraduras de Puertas se convierte en una consideración importante cuando la precisión, la repetibilidad y el rendimiento del mecanizado de herrajes para puertas deben mejorar al mismo tiempo. La cuestión rara vez es si el mecanizado CNC es, en teoría, más preciso. La verdadera pregunta es si el proceso existente ha llegado al punto en que el fresado manual, las estaciones de taladrado independientes y la configuración dependiente del operario están generando un riesgo de producción medible.
En un entorno de fabricación de puertas, una caja de cerradura demasiado profunda, un orificio para manilla descentrado o una posición de entrada que varía de una puerta a otra pueden provocar más que retrabajos. Pueden interrumpir el ensamblaje, complicar la instalación de herrajes, desencadenar disputas de calidad y debilitar la confianza en el producto terminado. Estos problemas se hacen especialmente visibles en puertas lisas, puertas pintadas, hojas de puerta laminadas y programas de puertas interiores de gran volumen, donde la uniformidad visual es tan importante como el ajuste funcional.
Una solución de fresado de cerraduras basada en CNC no es automáticamente la respuesta adecuada para todos los talleres. Para trabajos personalizados de bajo volumen, el mecanizado manual realizado por personal cualificado puede seguir siendo práctico. Sin embargo, cuando la repetición de productos, la diversidad de especificaciones, la consistencia de la mano de obra o la complejidad de los herrajes empiezan a exigir demasiado al proceso, el fresado CNC de cerraduras puede cambiar la forma en que una fábrica controla la calidad.
El momento en que la precisión se convierte en un problema del sistema de producción
Muchas fábricas detectan por primera vez un problema de mecanizado durante el ensamblaje final, en lugar de detectarlo en la estación de fresado. El cuerpo de la cerradura no entra suavemente en el cajeado. El cuadradillo de la manilla se atasca. La alineación del cerradero requiere ajustes. Los operarios pueden resolver cada problema individualmente, pero el coste acumulado aparece más tarde: puertas rechazadas, tiempo adicional de ajuste, daños en los herrajes o una línea de producción esperando correcciones.
El fresado manual de cerraduras depende de que varias variables funcionen conjuntamente: el estado de la plantilla, la posición de las abrazaderas, el afilado de la herramienta, la técnica del operario, la disciplina de medición y la uniformidad de la propia hoja de puerta. Un operario competente puede lograr un trabajo excelente. La dificultad consiste en mantener ese resultado entre turnos, variantes de producto y cientos de puertas.
Una Máquina CNC para Fresado de Cerraduras de Puertas resulta más valiosa cuando la fábrica ya no quiere que la calidad dependa principalmente del criterio individual en cada ciclo. Mediante coordenadas programadas, trayectorias de herramientas controladas y referencias de sujeción repetibles, la máquina transforma una operación de ajuste delicada en un proceso de fabricación más estable.
Este cambio es especialmente importante cuando la puerta y los herrajes deben funcionar como un solo sistema. El alojamiento de la cerradura, el orificio del cilindro, el orificio de la manilla, la preparación del pestillo, el mecanizado del canto y las operaciones de taladrado relacionadas deben referirse con precisión a datums comunes. Tratarlos como tareas manuales aisladas suele introducir pequeñas diferencias de posición que son difíciles de detectar hasta la instalación.
Dónde el fresado CNC de cerraduras cambia el resultado
El argumento de aplicación más sólido no es simplemente una “mayor velocidad”. Es la capacidad de mantener con mayor consistencia las relaciones críticas entre herrajes mientras se simplifica el flujo de producción. Según la configuración de la máquina y el diseño de la puerta, un centro de mecanizado CNC para cerraduras de puertas puede utilizarse para el cajeado del cuerpo de la cerradura, el taladrado de manillas y cilindros, los orificios en el canto, la preparación del pestillo, las operaciones relacionadas con bisagras y otros patrones de herrajes definidos.
Para los evaluadores, la distinción importante es la que existe entre las dimensiones nominales y el funcionamiento una vez ensamblado. Un cajeado puede medir correctamente de forma aislada y aun así causar problemas si su profundidad, línea central o relación con los taladros de la cara es incorrecta. La programación CNC ayuda a mantener esas relaciones de un proceso a otro.
- Posición del alojamiento de la cerradura: El cajeado se ubica respecto a referencias definidas de la puerta, en lugar de estimarse a partir de una plantilla o una línea marcada.
- Control de profundidad: Un control uniforme del eje Z reduce el riesgo de alojamientos poco profundos que dificultan la instalación o excesivamente profundos que debilitan la sección del canto.
- Alineación entre cara y canto: Las características de la manilla, el cilindro y la caja de la cerradura pueden coordinarse desde un único programa y una única estrategia de sujeción.
- Patrones de herrajes repetibles: Los modelos de cerradura y configuraciones de puerta utilizados con frecuencia pueden almacenarse como programas, minimizando el trabajo repetido de trazado.
- Cambio de configuración controlado: Las nuevas alturas de puerta, centros de cerradura y especificaciones de herrajes pueden introducirse mediante parámetros verificados, en lugar de ajustes improvisados.
Estas capacidades son particularmente relevantes cuando una fábrica suministra proyectos con cuadros de puertas estrictos. Hoteles, apartamentos, escuelas, hospitales, edificios de oficinas y sistemas estandarizados de mobiliario o particiones suelen requerir numerosas puertas con ubicaciones de herrajes coincidentes. En este tipo de trabajo, un único error recurrente puede repetirse muchas veces. El mecanizado CNC no elimina la necesidad de inspección, pero reduce la probabilidad de reproducir a escala un error no controlado.
No todos los problemas de precisión son causados por la máquina
Antes de especificar una Máquina CNC para Fresado de Cerraduras de Puertas, conviene separar los problemas de mecanizado de las variaciones aguas arriba. Si las hojas de puerta presentan anchura, espesor, escuadría o calidad de canto inconsistentes, incluso una máquina bien programada puede producir resultados aparentemente inconsistentes. La máquina toma como referencia lo que recibe. Por lo tanto, una evaluación sólida comienza con el proceso completo, no solo con la ficha de especificaciones CNC.
Los equipos técnicos deben examinar detenidamente la estrategia de referencia. ¿La puerta se posiciona desde el canto de bisagras, el canto de cerradura, la cara, la parte inferior o una combinación de superficies? ¿El datum está alineado con las dimensiones utilizadas en el plano y en el cuadro de herrajes? ¿Puede el sistema de sujeción sujetar puertas deformadas o ligeramente combadas sin dañar las superficies decorativas? Estas preguntas suelen importar más que la potencia nominal del husillo.
La construcción de la puerta también modifica la evaluación. Las puertas de madera maciza, MDF, con núcleo de aglomerado, de contrachapado, con chapa, con superficies laminadas y los conjuntos compuestos resistentes al fuego pueden responder de manera diferente al fresado y al taladrado. La selección de herramientas, los ajustes de avance, la extracción de polvo y el soporte de la pieza influyen en la limpieza del canto y la estabilidad dimensional. Un sistema CNC debe evaluarse como parte de un plan de proceso específico para el material.
Un umbral práctico: cuando el fresado manual empieza a costar más de lo que parece
Los equipos manuales pueden parecer económicos porque la inversión inicial es menor y el proceso resulta familiar. Sin embargo, el tiempo visible de mano de obra es solo una parte del cálculo. Los evaluadores técnicos deben incluir el tiempo de preparación, el tiempo de medición, el mantenimiento de plantillas, los cambios de herramientas, los requisitos de formación, los trabajos de corrección, los movimientos internos, el esfuerzo de inspección y el coste de las puertas que no pueden repararse de forma invisible.
Las siguientes condiciones operativas suelen indicar que el fresado CNC de cerraduras merece una revisión más detallada:
- Las posiciones de cerraduras, manillas o cilindros varían entre operarios o turnos.
- La planta procesa varias marcas de herrajes, tamaños de caja de cerradura o requisitos de entrada.
- El volumen de puertas está creciendo, pero es difícil retener mano de obra experimentada en fresado.
- El ajuste de herrajes genera un cuello de botella antes del acabado, el embalaje o la entrega en obra.
- Los retrabajos no siempre se registran, aunque los equipos de ensamblaje realizan ajustes con regularidad.
- Las especificaciones del proyecto exigen dimensiones uniformes en grandes lotes.
- La empresa desea reducir el trabajo de trazado en pedidos repetidos sin sacrificar flexibilidad para puertas especiales.
Una máquina resulta especialmente convincente cuando estas condiciones se presentan juntas. Un taller que fabrica un pequeño número de puertas a medida muy variadas puede priorizar la flexibilidad y la artesanía manual. Un productor que fabrica tipos de puertas recurrentes con herrajes programados tiene más probabilidades de beneficiarse de los programas almacenados, el posicionamiento definido y la planificación predecible de ciclos.
Evaluación de la máquina a través del cuadro de herrajes
Una evaluación productiva no comienza con la pregunta: “¿Qué máquina CNC tiene más funciones?”. Comience con el cuadro real de puertas y herrajes. Reúna planos representativos y enumere las cajas de cerradura, juegos de manillas, configuraciones de cilindros, tipos de pestillos, tamaños de puerta, requisitos de mano de apertura y condiciones de canto que se presentan con mayor frecuencia.
A continuación, determine qué operaciones deben completarse en un único ciclo de sujeción y cuáles pueden permanecer razonablemente separadas. Menos pasos de manipulación pueden mejorar la uniformidad posicional, pero solo si la máquina admite las herramientas requeridas, los ángulos de acceso y la orientación de la pieza. Un sistema compacto puede ser muy adecuado para puertas interiores estandarizadas, mientras que una solución más configurable puede ser necesaria para diseños de puerta diversos o células de mecanizado integradas.
Al revisar un proceso propuesto de mecanizado CNC de cerraduras de puertas, considere estos puntos de control técnicos:
Gestión de programas y control de parámetros
Los programas deben ser fáciles de identificar por tipo de puerta y especificación de herrajes, con un control claro sobre variables como la altura del centro de la cerradura, la entrada, el espesor de la puerta, la mano de apertura y el patrón de taladrado. El objetivo no es otorgar a cada operario autoridad de edición ilimitada. Es hacer que los cambios aprobados sean trazables y que los cambios rutinarios sean sencillos, sin poner en riesgo la geometría principal.
Sujeción y protección de superficies
La sujeción debe resistir el movimiento durante el fresado y proteger al mismo tiempo las caras acabadas o delicadas. Esto es fundamental para puertas pintadas, chapadas, laminadas o preacabadas. Pregunte cómo la máquina se adapta a diferentes anchuras y espesores, si el soporte es adecuado para puertas pesadas y cómo verifican los operarios que la hoja se haya asentado correctamente contra las referencias.
Acceso de herramientas y evacuación de virutas
Los alojamientos profundos de cerradura generan virutas que pueden afectar la calidad del acabado y la estabilidad de corte si la extracción es deficiente. El acceso de la herramienta debe adaptarse a las dimensiones requeridas del alojamiento y a las direcciones de taladrado. La geometría adecuada de la fresa, la velocidad del husillo, el avance y la capacidad de extracción variarán según el material. Un sistema CNC ofrece sus mejores resultados cuando los parámetros de mecanizado se desarrollan para la construcción real de la puerta, en lugar de copiarse de una configuración genérica.
Seguridad, ergonomía y flujo de carga
Los paneles de puerta son piezas grandes e incómodas de manipular. El método de carga, la altura de apoyo, el alcance del operario y la ruta de descarga influyen tanto en la seguridad como en el tiempo de ciclo realista. Una máquina técnicamente capaz puede seguir convirtiéndose en una estación ineficiente si el flujo de materiales circundante está mal planificado.
La precisión debe verificarse en el conjunto ensamblado
Resulta tentador aprobar una máquina después de medir un alojamiento de muestra limpio. Esto es útil, pero incompleto. Un proceso de aceptación más significativo incluye instalar el cuerpo de cerradura previsto, el cuadradillo, el cilindro, el juego de manillas y cualquier herraje asociado. La puerta debe comprobarse en cuanto a suavidad de funcionamiento, asiento de los herrajes, alineación de las caras, apariencia del canto y repetibilidad en varias piezas.
Los evaluadores también deben inspeccionar el procedimiento de primera pieza después de un cambio de programa. ¿Puede el operario ejecutar un ciclo de verificación seguro? ¿Existe un método claro para comprobar la longitud de la herramienta, posicionar una nueva hoja de puerta y confirmar la mano de apertura del patrón de mecanizado? Muchos errores evitables no ocurren durante una producción estable, sino durante el cambio de configuración y la preparación.
Otra práctica útil consiste en inspeccionar muestras tomadas en diferentes momentos de un turno. Esto revela si el desgaste de las herramientas, la acumulación de virutas, los cambios térmicos o la manipulación del operario afectan al resultado. El objetivo no es solo demostrar que la máquina CNC puede cortar con precisión una vez; es confirmar que el proceso puede mantenerse estable en condiciones normales de funcionamiento.
Integración del fresado CNC sin interrumpir la línea de puertas
La adopción de una Máquina CNC para Fresado de Cerraduras de Puertas no requiere reconstruir toda una fábrica, pero sí requiere una integración cuidadosa. Las hojas de puerta necesitan una ruta predecible hacia la máquina. Los datos de herrajes deben llegar a la programación de forma controlada. Las piezas terminadas necesitan identificación para que el juego de cerradura correcto se asocie con la puerta correcta.
En muchas operaciones, el mejor punto de partida es una célula enfocada que gestione las operaciones de herrajes más repetitivas y sensibles a la calidad. Una vez establecidos los programas, las herramientas, las rutinas de inspección y la formación de los operarios, el mismo enfoque puede ampliarse a familias adicionales de puertas. Este enfoque por etapas suele generar una retroalimentación más clara que intentar automatizar todos los tipos de puertas desde el primer día.
Un soporte fiable también es importante después de la puesta en marcha. La maquinaria para trabajar la madera no es solo un activo de capital; forma parte de un proceso operativo que depende del mantenimiento, las piezas de repuesto, la orientación técnica y la resolución oportuna de problemas. Qingdao Zhongding Machinery Co., Ltd., con más de dos décadas de experiencia en la fabricación y exportación de maquinaria para trabajar la madera, aborda la selección de equipos teniendo en cuenta esta vida operativa más prolongada. Para los fabricantes de puertas, el valor de una máquina está estrechamente vinculado a la confianza con que puede mantenerse, ajustarse y recibir soporte a medida que evolucionan los requisitos de producción.
La decisión trata realmente de repetibilidad controlada
Una solución de fresado CNC de cerraduras se justifica cuando la preparación de herrajes para puertas necesita depender menos de la memoria, el marcado manual y la técnica individual de fresado. Ofrece a los fabricantes una forma de convertir las especificaciones aprobadas de puertas y herrajes en instrucciones de mecanizado repetibles, al tiempo que conserva la flexibilidad para gestionar diferentes modelos y requisitos de proyecto.
Para los evaluadores técnicos, la conclusión más útil es sencilla: evalúe la máquina frente a los defectos, cambios de configuración, materiales y cuadros de herrajes que la fábrica maneja cada semana. Si el ajuste impreciso de cerraduras está generando mano de obra oculta, ensamblaje poco fiable o puertas terminadas inconsistentes, una Máquina CNC para Fresado de Cerraduras de Puertas puede ser más que una estación de fresado más rápida. Puede convertirse en el punto de control que alinea más estrechamente el mecanizado de puertas, la instalación de herrajes y la calidad final.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.