


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo la maquinaria para la fabricación de contrachapado gestiona las variaciones de espesor de la chapa
La variación del espesor de la chapa es importante porque el contrachapado se fabrica con capas finas cuyo comportamiento cambia rápidamente cuando varían el espesor, la humedad o la densidad. Una chapa que solo es localmente más delgada puede absorber el adhesivo de manera diferente, secarse más rápido, deformarse bajo presión o dejar una línea de encolado débil. Una sección más gruesa puede impedir el cierre completo de la prensa, generar tensión localizada y contribuir a un espesor desigual del panel después del lijado. Por lo tanto, para un evaluador técnico, la cuestión no es si la maquinaria para contrachapado puede procesar chapas imperfectas. La mayoría de las líneas pueden hacerlo. La pregunta más útil es qué tan bien la línea detecta la variación, evita que llegue a la etapa de proceso incorrecta y compensa cuando dicha compensación sigue siendo técnicamente adecuada.
La maquinaria para la fabricación de productos de madera destinados a contrachapado gestiona la variación de espesor mediante una secuencia de controles, en lugar de una sola función de máquina. La preparación, clasificación, acondicionamiento de humedad, aplicación de cola, composición, preprensado, prensado en caliente, recorte y lijado de chapas influyen en el resultado final. Una línea de producción sólida no trata la variación de espesor únicamente como un problema de prensado. La gestiona lo suficientemente temprano para que las hojas no adecuadas se reparen, redirijan o rechacen antes de consumir adhesivo, capacidad de prensado y mano de obra.
La variación de espesor comienza antes de la prensa
La chapa obtenida por desenrollo contiene variaciones de forma natural. El desgaste de la cuchilla, los ajustes de la desenrolladora, la especie de madera, la geometría de las trozas, la distribución de humedad y defectos como nudos o desviaciones de veta pueden afectar a la hoja pelada. Parte de la variación es gradual a lo largo de un rollo o lote; otra aparece como bandas delgadas, zonas sueltas, marcas de compresión o áreas más gruesas alrededor de vetas irregulares. Estas condiciones tienen consecuencias diferentes y no deben evaluarse mediante un único valor de espesor promedio.
Por ejemplo, una hoja con un espesor promedio estable pero con una franja estrecha y delgada aún puede generar una unión localizada con falta de adhesivo. Una chapa uniformemente más gruesa que la especificación puede laminarse correctamente, pero modificar la construcción del panel acabado, el ciclo de prensado y el margen de lijado. Por ello, la selección de maquinaria debe distinguir entre la supervisión del espesor promedio y la supervisión del perfil. Los valores promedio son útiles para el control del proceso; los perfiles de espesor son más útiles para identificar defectos localizados que pueden afectar la integridad del panel.
El primer punto de control suele ser la medición de la chapa después del desenrollo y antes del ensamblaje posterior. Según la configuración de la línea, esto puede incluir calibres mecánicos, rodillos de contacto, sensores sin contacto o sistemas de inspección basados en escáner. El objetivo no es simplemente mostrar el espesor. La medición debe estar vinculada a una decisión operativa: ajustar la configuración de la desenrolladora, cambiar la clasificación de la chapa, modificar la aplicación de cola, enviar las hojas a reparación o retirarlas de una ruta de producto de mayor calidad.
Cuando la chapa se suministra desde fuera de la fábrica, la inspección de entrada adquiere especial importancia. Una prensa de contrachapado no puede corregir de forma fiable un envío mixto que contiene hojas con espesor, humedad y condición superficial inconsistentes. Aún puede producir paneles, pero el origen de posteriores problemas de encolado o planitud se vuelve difícil de aislar. Los equipos técnicos deben establecer un rango de aceptación según la posición de la chapa en la composición, ya que las chapas de cara, las capas cruzadas y las hojas de núcleo no tienen los mismos requisitos de tolerancia o aspecto visual.
La medición solo ayuda cuando la línea puede actuar en función de ella
Un sensor de espesor sin una estrategia de respuesta es principalmente una herramienta de registro de calidad. Se convierte en una herramienta de control de proceso cuando la maquinaria puede utilizar el resultado para ajustar la siguiente operación. En la producción de contrachapado, las respuestas más prácticas suelen dividirse en cuatro categorías: corrección del desenrollo, clasificación de chapas, compensación de adhesivo y selección de recetas de prensa.
- Corrección del desenrollo: Cuando la variación está vinculada a un cambio en la condición de la desenrolladora, los operadores pueden revisar la posición de la cuchilla, el ajuste de la barra de presión, el centrado del husillo y el acondicionamiento de las trozas. El ajuste correcto depende del origen de la variación; aumentar la presión para resolver todos los problemas de chapas delgadas puede provocar grietas o daños por compresión.
- Clasificación por grado utilizable: Las chapas fuera del rango de espesor preferido pueden seguir siendo adecuadas para otra construcción de núcleo, capa posterior, calidad de embalaje o formato de panel más corto. Las decisiones de enrutamiento protegen el rendimiento del material sin permitir que una chapa marginal entre en una especificación de producto exigente.
- Compensación de adhesivo: La aplicación de cola puede ajustarse dentro de un rango controlado cuando la porosidad o el espesor de la chapa cambian moderadamente. Esta es una corrección limitada, no un sustituto de una buena calidad de chapa. El exceso de adhesivo puede aumentar la filtración a través de la chapa, la carga de humedad, la contaminación de la prensa y el coste.
- Selección de recetas de prensa: Diferentes construcciones pueden requerir distintos patrones de carga, perfiles de cierre, etapas de presión o tiempos de prensado en caliente. Si la línea procesa múltiples configuraciones de panel, la gestión de recetas ayuda a evitar que una construcción de núcleo delgado y una construcción de núcleo grueso reciban un tratamiento de prensado idéntico.
La arquitectura de control importa tanto como el propio sensor. Una línea de alta velocidad necesita trazabilidad entre una hoja de chapa medida y su posterior posición en la composición. Si las hojas se miden, apilan, trasladan, reparan y reintroducen manualmente sin identificación, la medición original tiene un valor limitado. Los evaluadores deben preguntar cómo asocia el sistema los resultados de inspección con una hoja, una pila, un lote o una orden de producción, y si los operadores pueden comprender las instrucciones resultantes de rechazo o desvío sin ralentizar la línea.
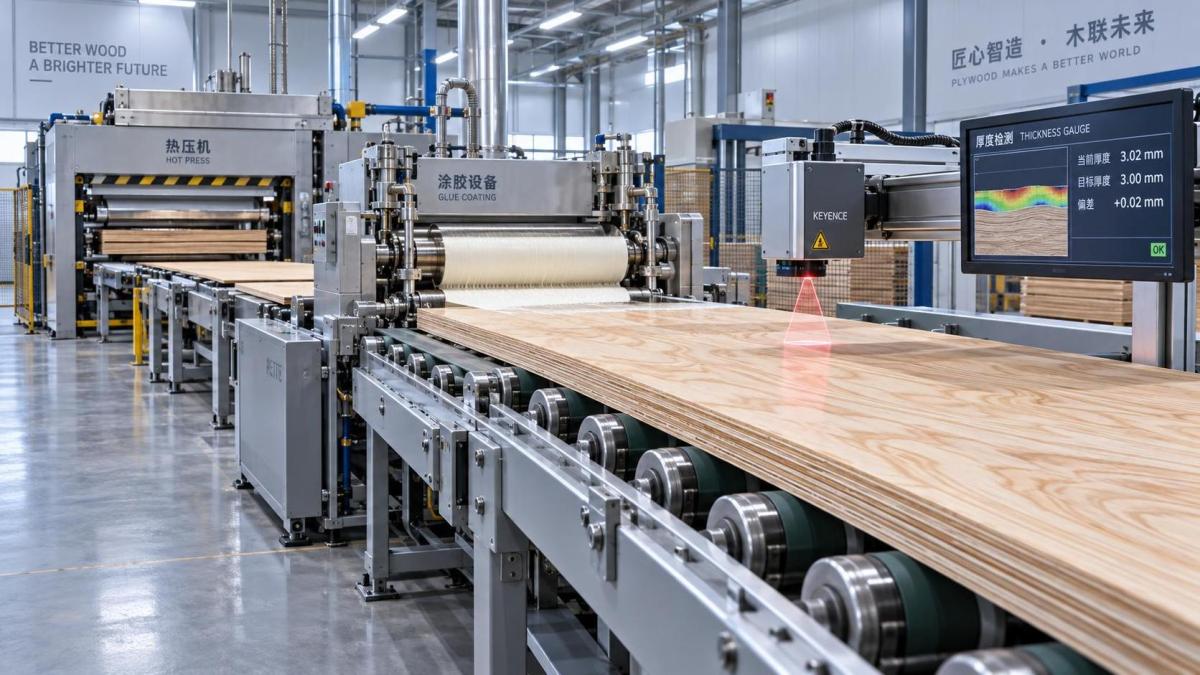
La aplicación de cola es donde la variación se convierte en un riesgo de encolado
La variación de espesor modifica la relación entre la superficie de la chapa, la película adhesiva y la presión de la prensa. Las chapas delgadas pueden ser más flexibles y adaptarse fácilmente durante el prensado, pero también pueden ser más propensas a la penetración excesiva del adhesivo o a que se marquen irregularidades superficiales. Las chapas gruesas o desiguales pueden dejar huecos en puntos altos locales, especialmente cuando las hojas de núcleo tienen superficies rugosas o solapes. El sistema adhesivo debe cubrir la variación superficial normal sin ocultar defectos que deberían haberse descartado antes.
Los aplicadores por rodillo, los sistemas de cortina, los aplicadores por extrusión y otras configuraciones de aplicación de cola deben evaluarse por su repetibilidad ante condiciones variables de chapa. Una máquina puede proporcionar una tasa nominal de aplicación constante, pero la unión efectiva puede variar si la chapa absorbe la resina de manera desigual. Las zonas porosas, las fisuras de desenrollo, la chapa seca y las zonas delgadas pueden absorber el adhesivo en la madera en lugar de dejar una película adecuada en la línea de encolado. Por el contrario, una superficie excesivamente húmeda o comprimida puede reducir la penetración y dejar exceso de adhesivo en la interfaz.
Por este motivo, los datos de espesor deben considerarse junto con los datos de humedad y calidad superficial. Una chapa delgada con humedad controlada puede comportarse de forma aceptable. La misma chapa con humedad desigual puede curvarse antes de la composición, deformarse en la estación de cola y entrar en la prensa con un contacto deficiente. Las evaluaciones técnicas que se centran únicamente en la tolerancia de espesor pueden pasar por alto los efectos combinados que producen deslaminación, ampollas o planitud inestable del panel.
El ajuste automático de la aplicación de cola es útil cuando está limitado por límites operativos aprobados. No debe animar a los operadores a compensar cada defecto de chapa añadiendo adhesivo. Una vez que una línea depende de una aplicación excesiva para mantener las uniones, los síntomas posteriores suelen incluir rebose de cola, mayor carga de limpieza, mayor consumo de resina y comportamiento de acabado inconsistente. El mejor enfoque es definir qué desviaciones pueden compensarse y cuáles requieren clasificación o rechazo.
El preprensado y el prensado en caliente proporcionan una consolidación controlada
El preprensado suele subestimarse en las discusiones sobre variación de espesor. Su función es estabilizar el conjunto ensamblado antes del prensado en caliente, mejorar el contacto entre capas y reducir el movimiento durante la transferencia. Cuando las chapas difieren en espesor, una preprensa puede ayudar a distribuir el contacto a lo largo de la composición, pero no puede eliminar diferencias severas de espesor localizadas. Sobrecargar la preprensa para forzar una composición deficiente a adoptar la forma deseada puede dañar las superficies de chapa o fijar tensiones desiguales.
La prensa en caliente determina entonces si el panel alcanza el espesor y la calidad de encolado requeridos sin compresión excesiva. El estado y paralelismo de las placas de prensa, la estabilidad de la presión hidráulica, la consistencia de carga, el control de temperatura y el comportamiento de cierre afectan al resultado. Las chapas desiguales hacen que estas variables sean menos tolerantes. Si el paralelismo de las placas es deficiente, un panel con material de núcleo desigual mostrará el problema con mayor intensidad que una construcción bien equilibrada. Del mismo modo, las placas intermedias desgastadas o las superficies de prensa contaminadas pueden transferir la variación localizada de espesor al panel acabado.
Una idea errónea común es que una presión más alta resolverá la inconsistencia de espesor. Una presión más alta puede mejorar el contacto en algunas construcciones, pero también puede aplastar zonas de núcleo de baja densidad, comprimir en exceso las áreas delgadas, aumentar la variación de densidad y generar recuperación elástica después del prensado. La condición de prensado adecuada depende de la especie de madera, la química del adhesivo, la densidad objetivo del panel, la humedad de la chapa, el número de capas y el uso final previsto. La maquinaria debe proporcionar ajustes repetibles y retroalimentación fiable, mientras que la especificación de producción define la ventana operativa aceptable.
En prensas de múltiples aberturas o líneas de alto rendimiento, también merece atención la consistencia entre aberturas. Un sistema de control puede mantener una presión y temperatura establecidas, pero la variación en la secuencia de carga, la posición del conjunto o el desgaste de las placas puede producir resultados diferentes entre aberturas. El mapeo de espesor después del prensado es útil porque muestra si el problema se origina en la chapa entrante, la composición o la distribución de la prensa.
Los equipos de acabado pueden corregir pequeñas desviaciones, no las estructurales
El lijado de calibración es la etapa final práctica de control de espesor para muchos productos de contrachapado. Las lijadoras de banda ancha pueden eliminar variaciones superficiales moderadas y producir un panel acabado más uniforme. Son valiosas para cumplir los objetivos de espesor y preparar una superficie para recubrimiento, revestimiento o laminación secundaria. Sin embargo, el lijado debe tratarse como una corrección de acabado. No puede restaurar la integridad de la unión, reequilibrar un núcleo desigual ni eliminar la tensión interna creada por un prensado deficiente.
El lijado excesivo también es costoso. Reduce el rendimiento, consume abrasivos, genera polvo y puede exponer defectos en la chapa de cara. Si un panel requiere regularmente un lijado considerable para cumplir la especificación, el problema del proceso probablemente se encuentra aguas arriba. Una evaluación técnica debe comparar la distribución de espesor antes y después del lijado, en lugar de juzgar solo el espesor promedio final. Una tolerancia final estrecha lograda mediante una elevada eliminación de material puede ocultar un control deficiente en las etapas previas.
En operaciones de recubrimiento o paneles revestidos, la uniformidad superficial se vuelve aún más visible. La chapa de cara delgada, el riesgo de lijado excesivo o la variación local del espesor del panel pueden afectar la adhesión y el aspecto de una cubierta decorativa. Una unidad de laminación como laPUR WRAPING Machine 300 puede ser relevante para componentes revestidos más estrechos, donde la alimentación controlada y la velocidad de laminación favorecen una aplicación uniforme del revestimiento. Su anchura máxima de laminación de 300 mm y su altura de procesamiento de 80 mm indican una aplicación orientada a componentes, en lugar de un sustituto del control de prensa para láminas completas de contrachapado. El sustrato subyacente aún necesita un espesor estable y una preparación superficial adecuada antes de aplicar el revestimiento.
Qué verificar al comparar maquinaria
Los evaluadores técnicos deben evitar juzgar una línea únicamente por su velocidad nominal o tonelaje de prensa. La variación de chapa revela debilidades en la manipulación de materiales, la medición, el flujo de datos y la disciplina de mantenimiento. Las siguientes preguntas suelen revelar más que una afirmación general de “control automático de espesor”.
- ¿Dónde se mide el espesor de la chapa y el método detecta variación localizada o solo proporciona una lectura promedio?
- ¿Puede el sistema distinguir una desviación de proceso corregible de una hoja defectuosa individual?
- ¿Qué ocurre automáticamente después de un resultado fuera de rango: alarma, clasificación, ajuste de receta, parada de línea o revisión del operador?
- ¿Cómo se rastrean las hojas medidas durante el secado, el parcheado, el apilado, la composición y el prensado?
- ¿Qué ajustes de aplicación de cola están permitidos y qué evita una compensación excesiva por una chapa deficiente?
- ¿Cómo se verifican el paralelismo de la prensa, el estado de las placas y el espesor del panel acabado durante la producción normal?
- ¿Pueden los registros de producción vincular un problema del panel acabado con el lote de chapa, la receta de composición, el ciclo de prensa y el resultado de lijado?
El mantenimiento debe incluirse en la misma evaluación. La contaminación de sensores, el desgaste de rodillos, la calibración inexacta, los problemas de seguimiento de banda, la deriva hidráulica y las superficies de prensa dañadas pueden generar lecturas o resultados que parecen ser variación de chapa. Un sistema de control útil hace visibles estas causas relacionadas con el equipo. De lo contrario, los operadores pueden ajustar repetidamente los parámetros de desenrollo, cola o prensado mientras la falla real es un rodillo de medición desgastado o un cabezal de lijado desalineado.
El objetivo práctico es una toma de decisiones estable, no una variación cero. La madera es un material variable, y una línea de contrachapado económicamente viable necesita límites definidos para lo que puede absorber, lo que puede redirigir y lo que debe rechazar. La maquinaria demuestra su valor cuando esos límites se miden de forma consistente y se gestionan de manera predecible durante todo el proceso. Esa es la diferencia entre producir paneles que simplemente cumplen un espesor nominal y producir contrachapado con encolado, planitud y rendimiento de acabado posterior repetibles.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.