


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo el calentamiento multizona controla la uniformidad de la temperatura en el prensado en caliente de madera
Cómo el calentamiento multizona controla la uniformidad de temperatura en el prensado de madera en caliente
En el prensado de madera en caliente, una platina puede parecer uniforme pero comportarse de manera muy diferente de una zona a otra. El centro puede alcanzar rápidamente la temperatura objetivo, mientras que el perímetro pierde calor hacia el aire circundante, el bastidor de la prensa o el borde frío de un panel. Una disposición amplia de chapas puede absorber calor de forma desigual a través de la platina. Una pieza pequeña colocada fuera del centro puede crear un patrón completamente distinto. Estas diferencias no siempre son evidentes en el panel acabado hasta que comienzan a aparecer defectos de adhesión, brillo irregular, variaciones de espesor o levantamiento de bordes.
Para los evaluadores técnicos, esta es la razón por la que la temperatura de la platina no debe juzgarse únicamente por la pantalla del controlador. El valor mostrado suele corresponder a un punto de medición o a una referencia de control. No confirma automáticamente que toda la superficie de prensado esté funcionando dentro de la tolerancia requerida para un sistema adhesivo, especie de chapa, laminado o formato de panel determinados.
Unaprensa de madera en caliente con calentamiento multizona aborda esta limitación práctica dividiendo la platina de calentamiento en áreas controladas por separado. En lugar de aplicar la misma respuesta de calentamiento sobre toda la superficie, el sistema puede regular las diferentes zonas de acuerdo con su propia retroalimentación de temperatura. El principio es sencillo; los detalles de ingeniería no lo son. Los buenos resultados dependen de la disposición de las zonas, la ubicación de los sensores, el medio de calentamiento, el aislamiento, la lógica del controlador, la construcción de la platina y la forma en que realmente se carga la prensa durante la producción.
Por qué un único circuito de calentamiento puede producir resultados desiguales
El calentamiento convencional de platinas suele depender de un circuito de calentamiento o de un número limitado de circuitos compartidos. Este enfoque puede ser adecuado para trabajos estables con dimensiones de panel similares, patrones de carga repetitivos y exigencias de proceso moderadas. Sin embargo, resulta menos tolerante cuando la producción incluye varios tamaños de tablero, superficies decorativas finas, sustratos sensibles a la humedad o adhesivos con una ventana de procesamiento estrecha.
El calor se aleja naturalmente de la superficie de la platina. En los bordes, las pérdidas suelen ser mayores porque esas zonas están más expuestas. En algunos diseños de prensa, el calor también puede conducirse hacia las estructuras de soporte o verse afectado por diferencias en el flujo interno de aceite, la distribución del calentamiento eléctrico o la masa térmica. Cuando se carga un panel grande, el propio tablero se convierte en un sumidero de calor. Cuando se carga un panel más pequeño en el centro, el perímetro descubierto vuelve a comportarse de manera diferente. Un único ajuste global de temperatura no puede responder por completo a todas estas condiciones locales.
El impacto depende de la aplicación. En el chapado, una sección con calentamiento insuficiente puede retrasar el curado del adhesivo y debilitar la uniformidad de la unión. En el laminado, la variación térmica localizada puede influir en el flujo de resina, el aspecto de la superficie o la estabilidad posterior al prensado. En componentes gruesos de madera de ingeniería, las diferencias de temperatura pueden afectar el tiempo necesario para que el núcleo del panel reciba suficiente calor. Ninguno de estos resultados debe atribuirse únicamente al calentamiento —la presión, la aplicación del adhesivo, la humedad del material y la disciplina de carga también importan—, pero la uniformidad de la platina suele ser la variable más difícil de observar y más fácil de subestimar.
Qué cambia en la práctica con el calentamiento multizona
Un sistema multizona divide la platina en áreas térmicas independientes o semiindependientes. Estas pueden organizarse como secciones de borde y centro, franjas longitudinales, bandas transversales o un patrón de cuadrícula. La mejor disposición no es automáticamente la que tiene el mayor número de zonas. Es la que se adapta al tamaño de la prensa, la disposición de los calentadores, los formatos de pieza previstos y el comportamiento térmico del proceso previsto.
Cada zona recibe retroalimentación de temperatura de uno o más sensores y se controla mediante su propia salida de calentamiento o respuesta de válvula. Si una zona de borde se enfría más rápido que el centro, el controlador puede añadir calor allí sin elevar innecesariamente la región central por encima de su punto de ajuste. Si una sección se recupera más lentamente después de cargar un panel, el sistema de control puede responder localmente en lugar de tratar toda la platina como una única masa térmica.
Esto no significa que cada zona deba funcionar con un punto de ajuste diferente durante la operación normal. En muchos programas de producción, a todas las zonas se les asigna la misma temperatura objetivo, pero alcanzan y mantienen ese objetivo mediante circuitos de control separados. Los puntos de ajuste independientes son más útiles cuando un proceso requiere deliberadamente un perfil térmico, por ejemplo, para compensar pérdidas persistentes en los bordes, adaptarse a una geometría de panel inusual o fabricar productos especializados bajo condiciones de proceso validadas.
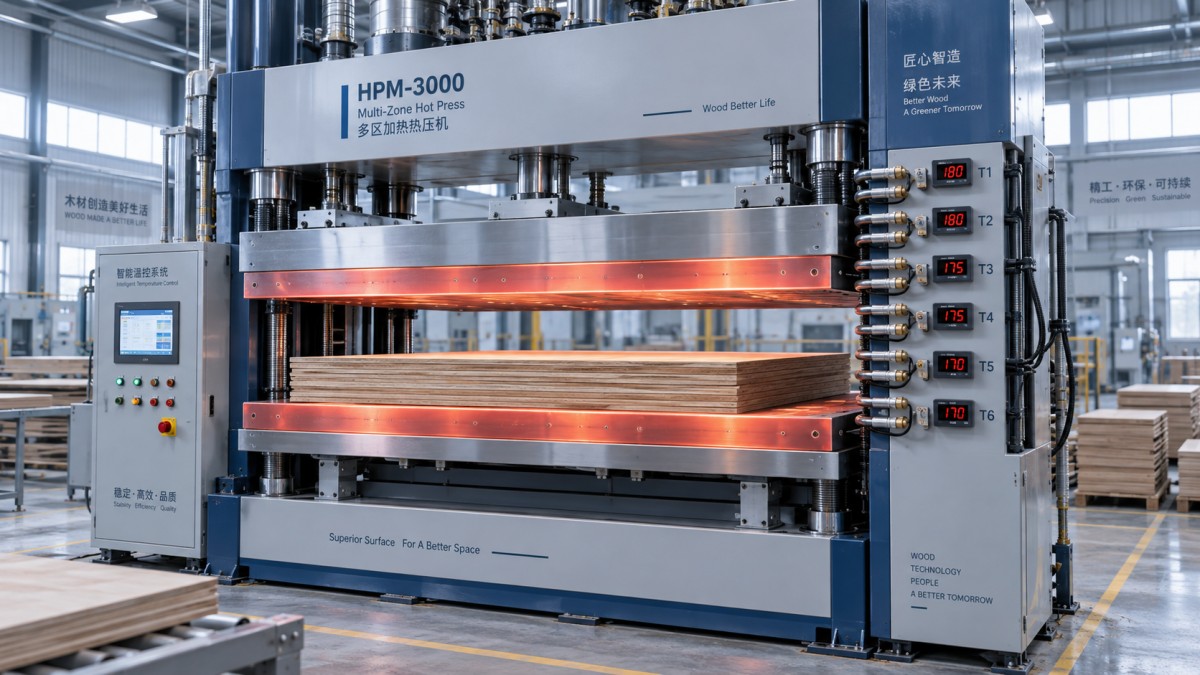
La distinción es importante durante la evaluación. Una máquina anunciada como “multizona” debe evaluarse por su capacidad real de control independiente, no simplemente por tener varios calentadores instalados dentro de una platina. Los elementos calefactores separados sin detección y control independientes no proporcionan la misma capacidad de corrección. Del mismo modo, varios valores mostrados no son suficientes si no corresponden a áreas significativas de la platina y a salidas de control activas.
El circuito de control solo es tan bueno como su medición
Los sensores de temperatura son fundamentales para el rendimiento de una prensa en caliente. Su ubicación debe reflejar la temperatura relevante: la superficie útil de la platina y el calor transferido a la pieza de trabajo. Un sensor instalado demasiado profundamente en la platina puede reaccionar lentamente a los cambios de superficie. Un sensor situado cerca de una fuente de calor puede indicar un valor estable mientras otra zona de la platina permanece rezagada. Por el contrario, una densidad excesiva de sensores no mejora automáticamente el rendimiento si el controlador no puede interpretar ni actuar sobre la información adicional.
Por esta razón, la aceptación técnica debe incluir un mapeo de temperatura superficial en lugar de depender únicamente de las lecturas de los sensores instalados. El método de mapeo debe acordarse antes de la compra o puesta en marcha. Normalmente considera la platina a temperatura de funcionamiento, el punto de ajuste seleccionado, el instrumento de medición, las ubicaciones de la cuadrícula, el tiempo de estabilización y si la prueba se realiza en vacío o bajo una carga representativa. La uniformidad de la platina vacía es útil, pero no es idéntica al comportamiento de producción con carga.
No existe una tolerancia universal que pueda aplicarse responsablemente a todas las operaciones de prensado de madera sin considerar el producto y el proceso. Una variación aceptable para un conjunto con núcleo grueso puede ser inadecuada para un laminado decorativo sensible. La pregunta correcta no es “¿Cuál es el número más bajo en un folleto?”. Es “¿Puede la prensa demostrar una distribución de temperatura repetible adecuada para nuestro adhesivo, sustrato, tiempo de ciclo y requisito de calidad?”.
La disposición de las zonas debe seguir el patrón de carga
La forma en que una fábrica utiliza una prensa debe influir en el diseño de calentamiento. Una planta que procesa paneles de mobiliario de tamaño completo en cada ciclo tiene necesidades distintas a las de un taller que alterna entre puertas de armario, tiras estrechas, componentes curvos y lotes cortos. En el primer caso, la compensación de bordes y una recuperación estable de toda la superficie pueden ser la prioridad principal. En el segundo, la zonificación flexible y la gestión de programas pueden tener mayor valor porque las áreas descubiertas cambian de un trabajo a otro.
Un error común es especificar una prensa basándose en las dimensiones máximas de la platina e ignorando la huella de carga habitual. Si la mayor parte de la producción ocupa solo la porción central de una platina grande, el comportamiento térmico de las zonas no utilizadas se vuelve relevante. Es posible que deban controlarse de manera diferente, mantenerse en espera o gestionarse mediante recetas para evitar un consumo de energía innecesario y condiciones desiguales en los bordes alrededor de la pieza cargada. La idoneidad de dichas estrategias depende del diseño de la prensa y de las normas de producción; deben discutirse con el fabricante de la máquina en lugar de darse por supuestas.
Los límites entre zonas también merecen atención. Un controlador puede regular cada zona con precisión y, aun así, puede producirse una transición de temperatura visible si la disposición física del calentamiento crea una zona débil entre circuitos adyacentes. El espesor de la platina, el espaciado de los canales internos, la ubicación de los calentadores y las rutas de conducción térmica determinan la suavidad con que las zonas se integran entre sí. Esta es una de las razones por las que los fabricantes experimentados evalúan la construcción de la platina en su conjunto en lugar de presentar la zonificación únicamente como una función de software.
El medio de calentamiento y el diseño de la platina siguen siendo importantes
El control multizona puede aplicarse a platinas calentadas eléctricamente, sistemas de aceite térmico y otros sistemas de calentamiento utilizados en prensas industriales. Cada enfoque tiene características de respuesta diferentes. Los sistemas eléctricos pueden ofrecer control localizado del calentamiento, pero el resultado práctico depende del diseño de los calentadores, la distribución de potencia, el método de conmutación y el acceso para mantenimiento. Los sistemas de aceite térmico pueden proporcionar una transferencia de calor estable en platinas grandes; sin embargo, el equilibrio de los circuitos, el control de flujo, el aislamiento y la gestión de la temperatura del aceite se vuelven críticos. La elección correcta está vinculada a la infraestructura de la planta, las temperaturas de funcionamiento, el tamaño de la prensa, el ritmo de producción previsto y la capacidad de servicio.
La planitud y rigidez de la platina deben revisarse junto con las especificaciones térmicas. Un perfil de temperatura bien controlado no puede compensar una mala distribución de presión causada por deformación de la platina, componentes de guiado desgastados o un comportamiento hidráulico desigual. En el trabajo con paneles a base de madera, el calor y la presión llegan como un par. Si cualquiera de los dos varía en exceso sobre la superficie de trabajo, el resultado final puede seguir siendo inconsistente.
El aislamiento es otro factor menos visible pero significativo. El calor que escapa por la parte posterior de la platina o hacia las estructuras cercanas aumenta la demanda energética y puede ralentizar la recuperación después de la carga. También puede dificultar el equilibrio entre los bordes y el centro. Durante la revisión de una máquina, pregunte cómo está aislada la platina, cómo se organiza el acceso para mantenimiento y si los materiales de aislamiento pueden inspeccionarse o sustituirse como parte del mantenimiento a largo plazo.
Qué revisar durante la evaluación técnica
Las discusiones de evaluación más útiles van más allá de una única afirmación sobre la “precisión de temperatura”. Los equipos técnicos deben solicitar una explicación clara de cómo el fabricante define las zonas, dónde se ubican los sensores y cómo se regula cada zona. Un diagrama de control suele ser más informativo que una afirmación general de rendimiento.
- Número, forma y ubicación física de las zonas de calentamiento en cada platina.
- Si las zonas cuentan con detección independiente, salidas de control, alarmas y ajuste de punto de ajuste.
- Método de calentamiento, comportamiento de recuperación y respuesta del sistema después de cargar un panel frío.
- Procedimiento de mapeo de temperatura superficial durante la aceptación en fábrica y la puesta en marcha en sitio.
- Funciones del controlador para recetas, registros de tendencias, diagnóstico de fallos y detección de fallos de sensores.
- Disponibilidad de componentes de calentamiento, sensores, módulos de control y soporte posventa práctico.
También vale la pena preguntar cómo gestiona el proveedor una discrepancia entre una condición real de producción y una especificación original. Una prensa puede superar una prueba con platina vacía, pero enfrentarse a una aplicación más exigente una vez que paneles grandes y fríos, material con alta humedad o ciclos cortos entran en el proceso. La disposición del proveedor para revisar los datos operativos, inspeccionar el comportamiento del control y proporcionar soporte de piezas de repuesto puede ser tan importante como la configuración original del equipo.
La uniformidad es una cuestión de proceso, no solo una característica de la máquina
Incluso una prensa multizona bien diseñada no puede corregir todas las inconsistencias de producción. Los operadores deben evitar patrones de carga drásticamente desequilibrados, a menos que el proceso haya sido validado para ellos. Las placas de apoyo, las láminas protectoras y los tableros portadores pueden alterar la transferencia de calor. Los cambios en la humedad de la chapa, la densidad del núcleo, el tipo de adhesivo, la cantidad de cola aplicada y el tiempo de ensamblaje pueden modificar el resultado más de lo esperado. Cuando la calidad se vuelve inestable, es razonable comprobar el mapeo de la platina y los registros del controlador, pero es igualmente importante revisar la preparación del material y la disciplina de carga de la prensa.
Aquí es donde los proveedores de maquinaria con experiencia sostenida en carpintería pueden aportar una contribución más útil que el simple suministro de una prensa. Qingdao Zhongding Machinery Co., Ltd., que ha trabajado en maquinaria para carpintería durante más de dos décadas, aborda la selección de equipos como parte de una cuestión más amplia de la línea de producción: qué panel se fabrica, cuán repetible es el material entrante, qué respuesta de servicio se necesita y qué configuración de máquina puede mantenerse a lo largo del tiempo. Para muchos compradores, la comunicación técnica fiable y la disponibilidad de piezas de repuesto adquieren una importancia especial una vez que la prensa deja de ser nueva.
Una prensa de madera en caliente con calentamiento multizona resulta más valiosa cuando su estrategia de zonificación está vinculada a condiciones reales de producción y se verifica mediante un método de aceptación adecuado. El objetivo no es añadir complejidad por sí misma. Es reducir la variación térmica evitable, proporcionar a los ingenieros de proceso un mejor control sobre las áreas difíciles de la platina y hacer que la calidad de adhesión sea más predecible ante cargas de trabajo cambiantes. Antes de finalizar una especificación, defina la gama de paneles, el patrón de carga, el proceso adhesivo y el método de verificación de temperatura. Estos cuatro elementos suelen revelar si el calentamiento multizona es un requisito de ingeniería útil o una función costosa que nunca se utilizará plenamente.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.