


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo mover madera de forma segura entre estaciones de trabajo de carpintería sin ralentizar la producción
Hora៖Nov 19, 2026
Autor:
Número de visualizaciones:
Un tablero que sale de la sierra en buenas condiciones aún puede llegar tarde, dañado o en el orden equivocado a la siguiente estación. El problema no fue el corte, sino el traslado. En la mayoría de los talleres de tableros y madera maciza, el movimiento entre estaciones solo lleva unos segundos por pieza, pero esos segundos se acumulan y generan esperas, retrabajos y lesiones evitables por manipulación. La forma más eficaz de proteger la producción no es exigir a los operarios que carguen más o caminen más rápido, sino hacer que cada transferencia sea predecible: que la pieza correcta llegue en la orientación adecuada y justo cuando la máquina siguiente esté lista para recibirla.
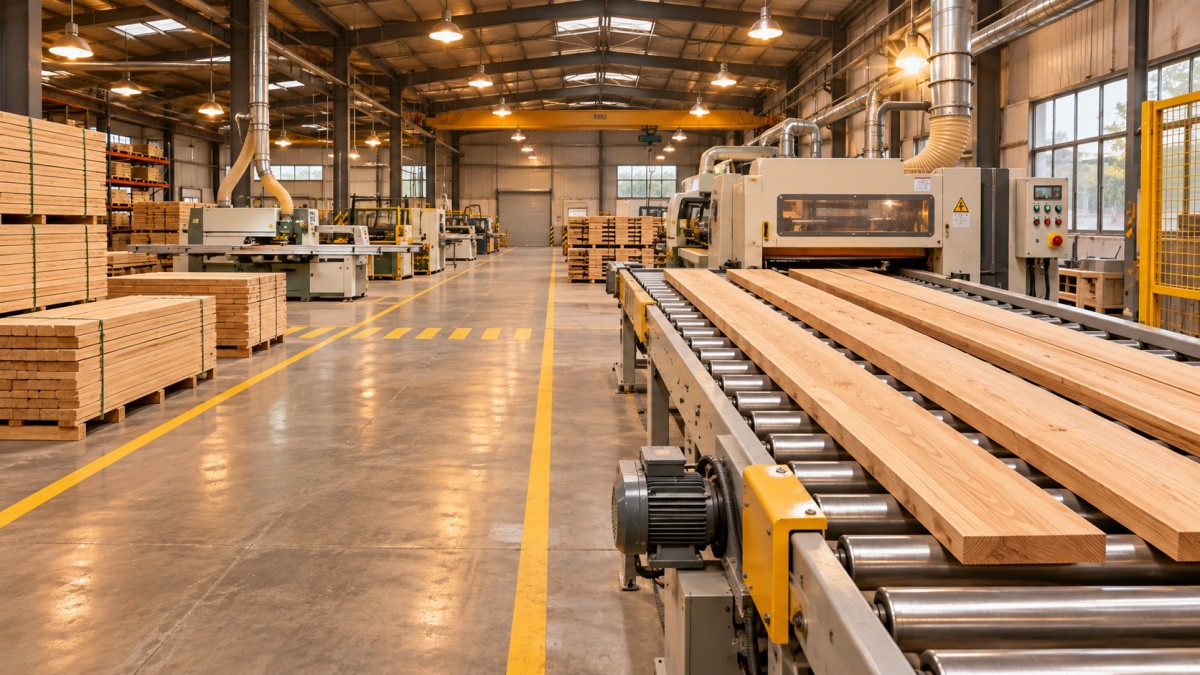
Esa previsibilidad depende de que tres variables funcionen en conjunto: recorrido, carga y sincronización. Un recorrido que atraviesa un pasillo principal, una carga que supera lo que una sola persona puede controlar de forma segura o una entrega por lotes cuando la siguiente estación trabaja pieza por pieza generarán una cola en otro punto. Los equipos de transporte para el trabajo de la madera solo son útiles cuando resuelven ese desajuste. Una cinta transportadora, una mesa de rodillos, un carro de transferencia o un elevador por vacío no aumentan la velocidad por sí solos; la aumentan al eliminar las pausas, la elevación, los giros y las búsquedas que interrumpen el proceso principal.
Dónde se pierde realmente el tiempo de producción
La pérdida rara vez se manifiesta como una sola parada prolongada. Se presenta como interrupciones breves y repetidas: un operario que espera a un compañero para levantar un tablero largo, una pila colocada demasiado lejos de la entrada, un tablero girado en la dirección incorrecta que hay que voltear o un carro estacionado donde debe pasar la carretilla elevadora. Cada incidente puede costar 20 o 30 segundos. A lo largo de un turno y de varias estaciones, eso supone horas de capacidad que nunca aparecen en un informe de inactividad porque ninguna máquina se averió.
Los daños siguen el mismo patrón. Los cantos se astillan cuando los tableros se arrastran sobre una superficie dura, la chapa se raya cuando las piezas rozan entre sí y los componentes largos se comban si solo se apoyan por los extremos durante el traslado manual. Un tablero dañado no siempre termina como chatarra. Con más frecuencia, requiere una reparación, se clasifica en una categoría inferior o provoca una demora mientras se corta una pieza de reemplazo. Por tanto, el coste no se limita al material: también incluye la alteración de la secuencia prevista para la pieza original.
Planifique el recorrido antes de elegir el equipo
Un buen punto de partida es recorrer la trayectoria real de un tablero, desde la entrada hasta la salida, y anotar cada giro, desnivel, puerta y cruce. La madera rara vez se desplaza en línea recta. Pasa alrededor de las máquinas, junto a las pilas de trabajo en curso y por zonas donde las personas y los vehículos comparten el espacio. Un recorrido que parece corto en un plano puede ser lento en la práctica si obliga a un carro cargado a dar marcha atrás, esperar a que se abra una puerta o esquivar material almacenado.
Los recorridos funcionan mejor cuando son unidireccionales y están separados del tránsito peatonal siempre que sea posible. Un circuito de retorno para los carros o palés vacíos evita el problema habitual de que el transporte cargado y el vacío se encuentren en el mismo pasillo estrecho. Las marcas en el suelo son útiles, pero solo si reflejan el movimiento real del material, no el que se suponía que habría cuando se diseñó la distribución. Si los operarios suelen atravesar una zona señalizada, el recorrido es incorrecto, no los operarios. La anchura también importa. Un pasillo en el que cabe un carro no necesariamente permite que quepan el carro y una persona caminando a su lado para estabilizar un tablero largo.
Adapte el equipo a la carga, la distancia y la frecuencia
Cada tipo de transferencia requiere una solución distinta, y la diferencia suele depender más de la forma de la carga que de su peso. Los tableros cortos y pesados se benefician de transportadores de rodillos motorizados o mesas elevadoras de tijera, que mantienen el trabajo a una altura cómoda y eliminan la necesidad de agacharse repetidamente. Los tableros largos y flexibles necesitan apoyo a lo largo de toda su longitud; de lo contrario, se comban, vibran o se enganchan en la siguiente estación. Para lotes pequeños y frecuentes de componentes, suele ser mejor una sencilla sección de rodillos por gravedad o un carro bien diseñado que un sistema motorizado que haya que poner en marcha, detener y despejar con cada pieza.
La distancia cambia el cálculo. Para unos pocos metros, un carro manual con buenas ruedas y un bastidor estable puede ser más rápido que un sistema motorizado, ya que no hay que esperar a que termine un ciclo. En distancias mayores o cuando la misma transferencia se repite cientos de veces al día, el transporte motorizado reduce la fatiga y mantiene un ritmo constante por la tarde, cuando la manipulación manual tiende a ralentizarse. La frecuencia es el otro factor que hay que evaluar. Un equipo que funciona bien con tableros grandes ocasionales puede convertirse en un cuello de botella si se utiliza para un flujo continuo de piezas pequeñas, porque la carga y la descarga llevan más tiempo que el propio traslado. La seguridad debe seguir el flujo, no al revés
La mayoría de las lesiones por manipulación en el trabajo de la madera no se producen durante el corte o el mecanizado. Ocurren al levantar, transportar, girar y apilar. El riesgo aumenta cuando la carga es difícil de manejar, no solo cuando es pesada: un tablero ancho que bloquea la visión hacia delante, una tabla larga que se balancea al girar en una esquina o una pila que hay que levantar desde el suelo. Por eso, reducir el número de levantamientos manuales es tanto una medida de seguridad como de productividad. Cada levantamiento que se sustituye por un rodillo, una mesa basculante o una ayuda mecánica elimina una oportunidad de sufrir una lesión de espalda, pillarse un dedo o dejar caer un tablero.
La visibilidad y el control merecen tanta atención como la elevación. La carga nunca debe obstruir la visión del recorrido y ningún operario debería caminar hacia atrás mientras guía madera hacia una máquina. Si una transferencia requiere dos personas, sus funciones deben quedar claras antes de empezar: quién guía, quién da las señales y dónde se depositará la pieza. Las transferencias poco claras son el momento en que los tableros resbalan, las manos quedan atrapadas entre un panel y un bastidor y las pilas pierden estabilidad. También son importantes los soportes, topes y guías bien ubicados en la estación receptora, porque un tablero que llega sin daños pero no tiene dónde apoyarse de forma estable acabará sostenido, inclinado o apuntalado de una manera que genera el siguiente riesgo.
Qué suele salir mal después de la instalación
Un nuevo sistema de transporte puede fallar si no se adapta al trabajo que viene después. Un transportador instalado a una altura incorrecta obliga a los operarios a levantar cada pieza o bajarla en el punto de transferencia. Un carro que sostiene los tableros en posición vertical puede ahorrar espacio en el suelo, pero dificultar la alimentación de la siguiente máquina con la orientación correcta. Un sistema motorizado sin un lugar definido para los palés vacíos, los recortes y las piezas rechazadas pronto se convierte en una zona de almacenamiento y vuelve a estrechar el recorrido.
El mantenimiento y los cambios de formato también forman parte de la evaluación. Los rodillos acumulan polvo y resina, las ruedas se desgastan y las guías se desalinean. Un sistema difícil de limpiar o inspeccionar irá funcionando cada vez más lento y con menos fluidez, y los operarios empezarán a buscar formas de sortearlo. Lo mismo ocurre cuando cambia la combinación de productos. Una línea configurada para tableros estándar de armario puede tener dificultades cuando llega un lote de componentes largos y estrechos o de puertas de gran tamaño. Los sistemas de transporte cuya anchura, altura o velocidad se puede ajustar, o que se pueden desviar sin bloquear el recorrido principal, ofrecen mayor flexibilidad cuando cambian los pedidos.
Por tanto, la decisión consiste menos en comprar la máquina más capaz y más en eliminar el obstáculo concreto de una línea concreta. Observe dónde esperan las piezas, dónde se levantan dos veces, dónde se giran y dónde se cruzan las personas y los materiales. Corrija primero esos puntos, mantenga el recorrido sencillo y unidireccional y elija un sistema de transporte adecuado para la carga y el ritmo de las estaciones que conecta. Cuando el movimiento se convierte en una rutina en lugar de improvisarse, mejora la seguridad, disminuyen los daños y las máquinas que realmente aportan valor pasan más tiempo trabajando durante el turno.
Página siguiente:Ya es la última
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.