


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo evitar el astillado al usar una fresadora CNC ATC para madera maciza
El arranque de fibras puede convertir un componente de madera maciza mecanizado con cuidado en un costoso retrabajo, especialmente en la testa, alrededor de los nudos y donde cambia la dirección de la veta. En una fresadora CNC ATC para madera maciza, evitar los bordes astillados requiere algo más que instalar una fresa afilada. La geometría de la herramienta, las trayectorias adaptadas a la veta, los parámetros de corte y una sujeción segura influyen en que las fibras se corten limpiamente o se desprendan.
El punto de partida más útil no es simplemente reducir la velocidad de la máquina. Consiste en identificar dónde comienza el daño y después cambiar la condición que lo causa. Un borde superior astillado, una cara inferior irregular y la pared de un cajeado con fibras arrancadas pueden requerir tres correcciones distintas.
Examine el borde dañado antes de modificar el programa
Inspeccione una pieza rechazada antes de lijarla. Marque la dirección de corte y la orientación de la veta, y anote si el defecto apareció durante el desbaste o el acabado. Así, un problema de calidad intermitente se convierte en algo que puede comprobarse.
El arranque de fibras suele dejar fibras faltantes irregulares o pequeños cráteres. La vibración produce marcas más regulares, mientras que las quemaduras indican rozamiento excesivo, una evacuación deficiente o una combinación inadecuada de velocidad y avance. Estos problemas pueden aparecer juntos, pero tratar toda superficie rugosa como si hubiera sufrido arranque de fibras suele llevar a ajustes poco útiles.
Elija la fresa según el borde que deba proteger
No existe una única fresa de fresadora que ofrezca el mejor resultado en todas las operaciones con madera maciza. Elija la acción de corte en función de la superficie que necesite proteger.
- Fresas helicoidales de corte ascendente evacuan eficazmente las virutas y suelen ser adecuadas para cajeados profundos, pero su acción ascendente puede levantar las fibras del borde superior.
- Fresas helicoidales de corte descendente presionan hacia abajo las fibras de la superficie, por lo que resultan útiles para obtener un borde superior de calidad. Sin embargo, en ranuras profundas pueden acumular virutas en el corte y aumentar el calor.
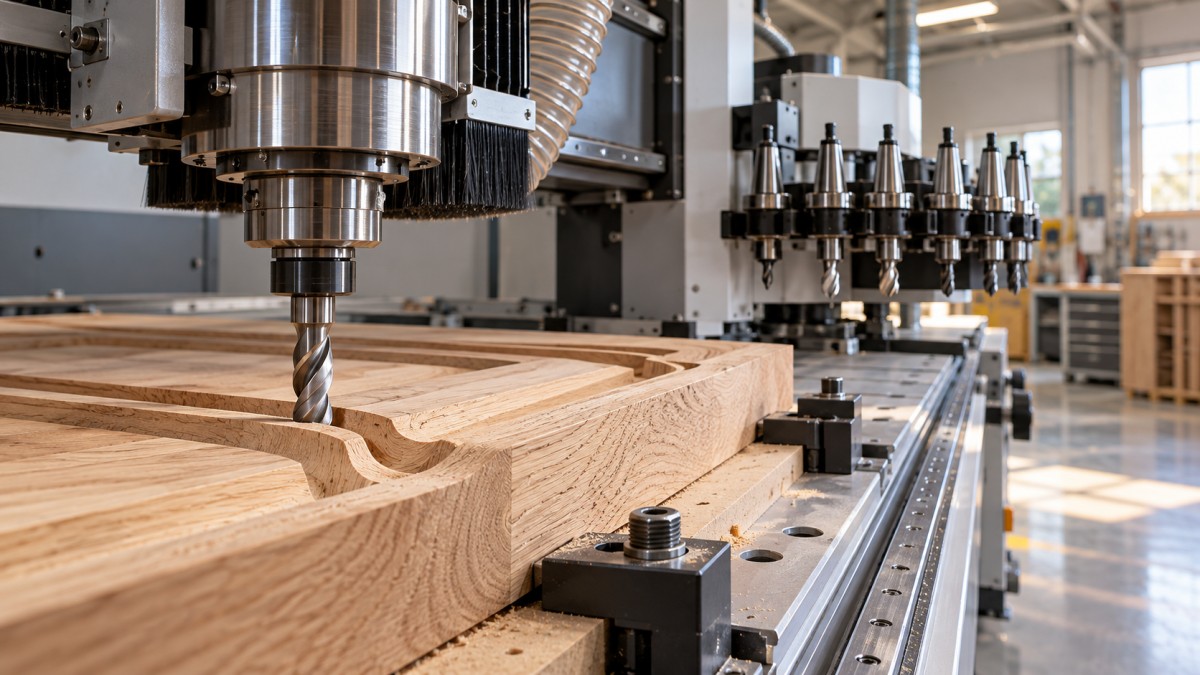
- Fresas helicoidales de compresión combinan una sección de corte ascendente cerca de la punta con una sección de corte descendente por encima. Si se acoplan correctamente, pueden proteger ambas caras de un perfil pasante.
- Herramientas de corte oblicuo o de perfilado adecuadas pueden mejorar la calidad de los bordes expuestos cuando su geometría se ajusta a la operación y a la especie de madera.
Una fresa de compresión requiere especial atención. La transición entre las geometrías de corte ascendente y descendente debe quedar dentro del material, de modo que la sección de corte adecuada actúe en cada cara. Si la pasada inicial es menos profunda que la sección ascendente, esta puede seguir arrancando fibras del borde superior. Siga las indicaciones del proveedor de la herramienta sobre el acoplamiento, en lugar de suponer que cualquier fresa de compresión evita automáticamente el astillado.
No fuerce una primera pasada excesivamente profunda solo para alcanzar la sección de corte descendente. Si eso supera la carga de corte segura, utilice una herramienta con una longitud de corte ascendente menor, una operación independiente de marcado del borde superior u otra estrategia adecuada.
Compruebe el filo con buena iluminación. Una fresa puede seguir arrancando material y, aun así, estar demasiado desafilada para dejar un borde de mueble aceptable. La acumulación de resina también modifica el comportamiento de corte; limpie las herramientas con un método aprobado e inspecciónelas para detectar daños antes de volver a utilizarlas.
Adapte la trayectoria a la dirección de la veta
La madera maciza no se comporta como un material en láminas uniforme. La veta puede inclinarse hacia una cara, cambiar de dirección alrededor de un nudo o variar dentro del mismo componente. Por eso, una pasada de contorno completa puede cortar limpiamente en tres lados y arrancar fibras de forma importante en el cuarto.
Cuando sea posible, organice la trayectoria de modo que la acción de corte presione las fibras contra material que las sostenga, en lugar de levantarlas y separarlas del borde acabado. El resultado depende de la rotación del husillo, la dirección de avance, el lado de la fresa que está en contacto y la orientación local de la veta, no simplemente de si el programa se ejecuta en sentido horario o antihorario.
Pruebe el fresado concordante y el convencional para el acabado, sin dar nada por sentado
El fresado concordante suele producir bordes más limpios en una fresadora CNC rígida con una sujeción segura, pero no es una solución universal para el arranque de fibras en madera maciza. En zonas donde la veta cambia de dirección, puede ser más conveniente utilizar otra dirección de corte. Pruebe ambas direcciones en un retal del mismo material y mantenga constantes el acoplamiento de la herramienta y los demás ajustes.
Utilice la simulación CAM y verifique la compensación al invertir el sentido de un contorno. El fresado concordante también puede aumentar la tendencia a arrastrar hacia la fresa un componente mal sujeto; nunca debe sustituir una sujeción adecuada.
Planifique por dónde sale la fresa de la madera
El astillado suele producirse en una salida sin apoyo. Cuando la geometría lo permita, mecanice los bordes de testa antes que los bordes adyacentes de veta longitudinal, de modo que una operación posterior elimine los pequeños daños en las esquinas. Otra opción es dejar material de sacrificio más allá de la salida o sujetar firmemente un bloque de apoyo contra ella, fuera del área de colisión de la herramienta.
Aleje las entradas y salidas de la trayectoria de las esquinas visibles. Por lo general, es preferible una entrada gradual en el material sobrante a avanzar directamente contra un borde acabado.
Separe la eliminación de material del acabado de superficies
Pedirle a una sola pasada que elimine un gran volumen de madera y deje una superficie de calidad para presentación crea riesgos innecesarios. El desbaste debe retirar material de forma predecible; el acabado debe cortar una sobremedida controlada con un acoplamiento estable.
Deje suficiente material radial para realizar un verdadero corte de acabado, pero no tanto como para sobrecargar la herramienta de acabado. La sobremedida adecuada depende del diámetro de la fresa, la especie, la profundidad del perfil y la rigidez de la máquina. Si es demasiado pequeña, la fresa puede rozar contra una superficie de desbaste irregular; si es demasiado grande, puede provocar desviación y un nuevo arranque de fibras.
En paredes profundas, considere realizar un desbaste por etapas seguido de una operación específica de acabado de paredes. Una pasada de acabado a toda la altura puede eliminar las marcas escalonadas, pero también aumenta la longitud del filo de corte en contacto. Utilícela únicamente si la herramienta, el portaherramientas, el husillo y la sujeción pueden soportar la carga.
En ocasiones, repetir una pasada con las mismas dimensiones elimina material que quedó debido a la desviación, pero no es una solución fiable para las fibras arrancadas. Una vez que el daño se extiende más allá de la superficie final, repetir el contorno no puede devolver la madera perdida.
Ajuste conjuntamente el avance y la velocidad del husillo
Reducir únicamente el avance es una reacción habitual ante los bordes astillados. A veces ayuda al reducir la carga de corte, pero reducir demasiado el avance sin cambiar la velocidad del husillo puede causar rozamiento, calor y desgaste prematuro.
Utilice como punto de partida el intervalo de carga de viruta recomendado por el fabricante de la herramienta:
Carga de viruta = velocidad de avance ÷ (velocidad del husillo × número de filos de corte).
Por ejemplo, una herramienta de dos filos que gira a 18,000 rpm y avanza a 3,600 mm/min tiene una carga de viruta calculada de 0.10 mm por diente. Este ejemplo ilustra el cálculo; no es un ajuste recomendado para todas las fresas ni todas las especies. La profundidad, la anchura de corte, la proyección de la herramienta y la fuerza de sujeción disponible siguen determinando si ese ajuste es adecuado.
Preste atención a los cambios en las esquinas e inspeccione las virutas. La presencia predominante de polvo fino, quemaduras o chirridos puede indicar rozamiento o recorte de virutas, aunque algunas maderas producen virutas más finas de forma natural. Una rugosidad repentina durante los cambios de dirección puede indicar un acoplamiento excesivo o un movimiento inestable.
Si la carga de corte es demasiado alta, reducir la profundidad por pasada o el acoplamiento radial puede permitir mantener una carga de viruta productiva mejor que avanzar a paso muy lento. Confirme que la extracción evacúa las virutas eficazmente, especialmente en los cajeados, donde una herramienta de corte descendente puede atraparlas.
La sujeción y la repetibilidad del ATC merecen la misma atención
Una fresa afilada no puede dejar un borde limpio si la pieza se levanta o vibra. La madera maciza puede estar arqueada, combada o ser demasiado rugosa para garantizar un buen sellado de vacío. Los componentes pequeños son especialmente vulnerables cuando un corte pasante reduce la superficie efectiva de sujeción.
- Prepare una cara de referencia estable y confirme que la pieza se apoya sin balancearse.
- Mantenga plana la mesa de sacrificio y asegúrese de que sea adecuada para el sistema de vacío; aísle las zonas sin utilizar cuando corresponda.
- Utilice dispositivos de fijación, abrazaderas, pestañas o una estrategia adecuada de piel de cebolla cuando la sujeción por vacío no sea suficiente por sí sola.
- Coloque los apoyos lo bastante cerca para evitar la flexión, pero fuera del espacio libre de la fresa y el portaherramientas.
El apoyo posterior reduce el astillado del borde inferior solo si está en contacto estrecho con la pieza. Un espacio debajo de la madera deja las fibras sin soporte justo cuando la herramienta atraviesa el material. Las pestañas y las pieles de cebolla también requieren un método de retirada planificado, ya que un recorte descuidado puede astillar un componente que, por lo demás, está limpio.
En una fresadora CNC ATC para madera maciza, investigue la consistencia del cambio de herramienta si la calidad varía inesperadamente. Siguiendo los procedimientos de aislamiento seguro de la máquina, inspeccione los portapinzas, los portaherramientas y las interfaces del husillo para detectar contaminación o daños. Compruebe la proyección de la herramienta, que esté sujeta correctamente, el descentramiento cuando corresponda y las longitudes medidas de las herramientas. No dé por sentado que todas las herramientas del almacén están igual de afiladas o correctamente identificadas en la biblioteca de herramientas.
Qingdao Zhongding Machinery Co., Ltd. suministra maquinaria para trabajar la madera y asistencia técnica. Al solicitar ayuda para diagnosticar un problema, proporcione la configuración de la máquina, las especificaciones de la fresa, los datos del portaherramientas, los ajustes CAM y fotografías nítidas del defecto. Esta información es más útil que describir la superficie simplemente como «rugosa».
Una prueba breve para obtener un ajuste de producción utilizable
Utilice un retal del lote real, que incluya características de veta similares siempre que sea posible. Un resultado limpio en un retal de veta recta quizá no represente el borde de producción junto a un nudo.
- Establezca una base fiable. Compruebe el estado de la herramienta, la estabilidad del material, la sujeción, la extracción y los datos de la herramienta.
- Reproduzca la característica problemática. Incluya la misma salida en testa, pared de cajeado o sección curva que presentó el fallo.
- Cambie un solo factor. Compare la dirección de corte, la sobremedida de acabado o la combinación de velocidad y avance sin cambiarlo todo a la vez.
- Inspeccione antes de lijar. Compruebe ambas caras, las esquinas, la calidad de las paredes y la precisión dimensional.
- Registre la configuración que funcionó. Guarde la identificación de la herramienta, la especie, el grosor del material, el acoplamiento, el avance, las rpm y el método de sujeción.
Anote también el estado del material. Un secado deficiente, grietas, nudos sueltos y cambios bruscos de dirección de la veta pueden limitar la calidad de acabado alcanzable, incluso con un proceso bien ajustado. Siga las especificaciones del material y evalúe si su humedad es adecuada, en lugar de intentar resolver todos los defectos mediante la programación.
El objetivo es lograr un proceso de corte estable, no acumular pasadas de acabado de emergencia. Cuando la fresa sostiene correctamente las fibras, la trayectoria respeta las zonas de veta difícil y la pieza permanece firmemente sujeta, los bordes más limpios se vuelven repetibles y el lijado vuelve a servir para acabar la superficie, en vez de rescatarla.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.