


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo reducir los bordes deshilachados al usar una fresadora CNC ATC para MDF
Cómo reducir los bordes deshilachados al usar una fresadora CNC ATC para MDF
Los bordes deshilachados del MDF pueden convertir un mecanizado limpio en horas de lijado, retrabajo y retrasos en el acabado. Si utiliza una fresadora CNC ATC para MDF, reducir el desgarro de las fibras empieza por adaptar la geometría y el filo de la herramienta, así como los parámetros de corte, al material, no simplemente por aumentar la velocidad del husillo. Una sujeción estable de la pieza y una configuración uniforme de la herramienta también ayudan a evitar resultados desiguales después de los cambios de herramienta.
La pregunta útil no es solo «¿Por qué está áspero este borde?», sino «¿Dónde empieza la aspereza y qué cambia cuando aparece?». Un borde superior deshilachado, un borde inferior con fibras sueltas y una pared de cavidad áspera pueden requerir correcciones distintas. Cambiarlo todo a la vez suele ocultar la causa.
Examine el borde antes de modificar el programa
Inspeccione la pieza recién cortada antes de lijarla o sellarla. Observe por separado la cara superior, la cara inferior, la pared vertical, las esquinas y la entrada de la herramienta. Una lupa puede ayudar a distinguir las fibras sueltas de las marcas repetidas de la fresa.
- Deshilachado principalmente en el borde superior: compruebe si la fresa levanta las fibras de la superficie, si su sección de corte descendente llega realmente a la cara superior y si el filo está desafilado.
- Deshilachado principalmente en la parte inferior: compruebe el apoyo de la cara inferior, la profundidad de corte pasante, la geometría de la herramienta y si la pieza se mueve al separarse del tablero.
- Pared áspera en gran parte del espesor: investigue el desgaste de la herramienta, el descentramiento, la deflexión, la calidad del material y la carga de corte.
- Aspereza concentrada en las esquinas o los puntos de entrada: examine la desaceleración, la permanencia, la posición de entrada y los cambios en el contacto de la herramienta con el material.
- Defecto que aparece después de un cambio automático de herramienta: inspeccione el conjunto de la herramienta afectada y su compensación de longitud medida antes de modificar toda la receta de corte.
Distinga también el deshilachado de las quemaduras. Las fibras finas y levantadas indican un cizallamiento incompleto o el arrancamiento de fibras. Los bordes oscurecidos, el calor excesivo y las superficies de corte con aspecto pulido sugieren que también puede haber rozamiento o recorte del material. Ambos problemas pueden aparecer a la vez, pero no son lo mismo.
Adapte la fresa al borde que necesita proteger
Para componentes de MDF cortados de lado a lado, conviene probar una fresa espiral de compresión, ya que sus secciones de corte ascendente inferior y de corte descendente superior dirigen las fuerzas de corte hacia el interior del tablero. Esto puede proteger ambas caras. Sin embargo, no es automáticamente la opción adecuada para todas las cavidades, rebajes o perfiles poco profundos.
Un detalle que a veces se pasa por alto es la longitud de la sección de corte ascendente. Si una pasada poco profunda deja la superficie superior dentro de esa sección, la herramienta todavía puede levantar las fibras superiores. Una fresa de compresión solo ofrece la acción prevista sobre el borde superior cuando la sección de corte descendente llega a la cara superior. Compare el plano de la herramienta con la profundidad de corte real, incluido el movimiento de entrada.
Para cavidades poco profundas, una herramienta de corte descendente puede proteger mejor el borde superior, pero empuja las virutas hacia el corte. Por eso, evacuar el material puede resultar más difícil en las zonas profundas o estrechas. En general, una herramienta de corte ascendente evacua el material con mayor facilidad, pero puede dejar el borde superior necesitando más atención. Elija según la característica que va a mecanizar, no solo según la herramienta que ya está en el almacén.
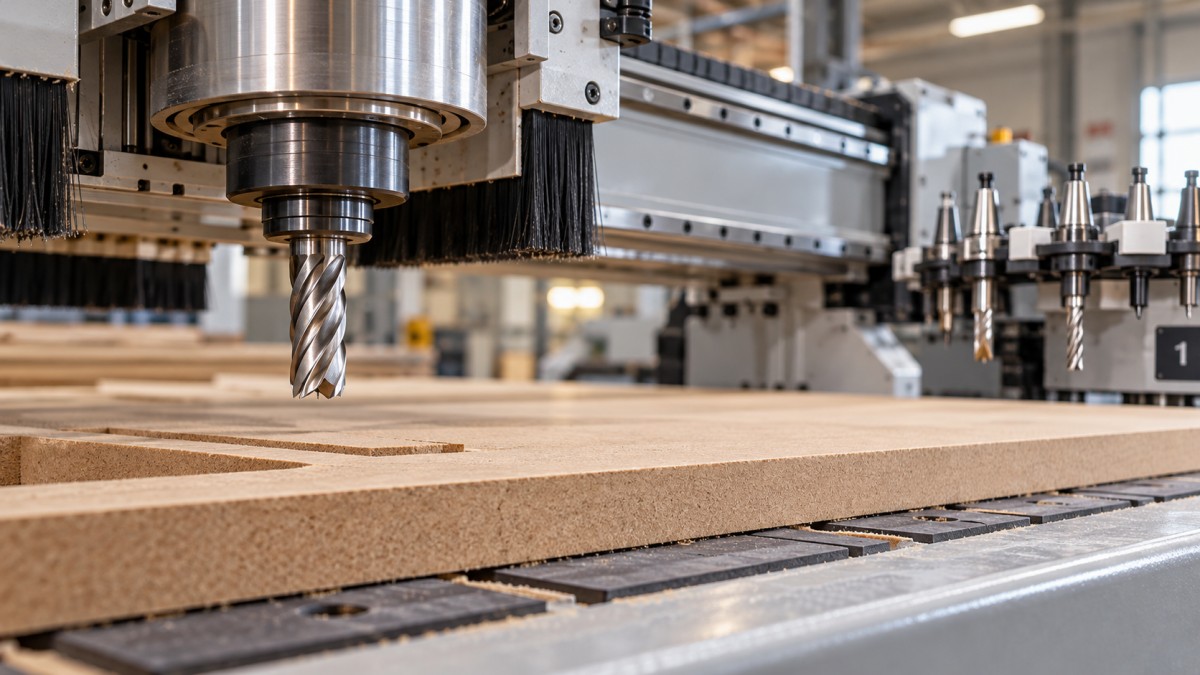
Empiece con una fresa realmente afilada y adecuada para MDF. Un desgaste leve puede deteriorar la calidad del borde antes de que aparezcan daños visibles. Si una herramienta de repuesto de eficacia comprobada produce un borde más limpio con el mismo programa y tablero, eso constituye una prueba más sólida que repetir pequeños ajustes de velocidad. Mantenga la herramienta con la menor salida posible que permita la operación de forma segura; una proyección innecesaria aumenta la probabilidad de deflexión.
Ajuste juntos el avance y la velocidad del husillo
Aumentar la velocidad del husillo sin aumentar el avance reduce la carga nominal de viruta por diente. Esto puede hacer que un corte que ya es ligero roce más, generando calor y polvo fino en lugar de mejorar el borde. A la inversa, un avance o contacto excesivos pueden sobrecargar la herramienta y arrancar fibras. El objetivo es mantener una carga de corte estable dentro de las recomendaciones del fabricante de la fresa.
Carga nominal de viruta = velocidad de avance ÷ (velocidad del husillo × número de filos de corte).
Solo como cálculo, un avance de 6,000 mm/min a 18,000 rpm con dos filos da aproximadamente 0.167 mm por diente. Esto no es un ajuste recomendado para MDF: la idoneidad depende del diámetro y la geometría de la fresa, la profundidad de corte, el contacto con el material y la rigidez de la máquina. Utilice los datos iniciales del fabricante de la herramienta y, después, valídelos con su material.
Observe el avance real, no solo el programado. Los radios pequeños y los segmentos cortos pueden obligar a la máquina a reducir la velocidad mientras el husillo mantiene las mismas rpm. Si los bordes rectos quedan limpios, pero las esquinas interiores presentan fibras sueltas o se oscurecen, examine el suavizado de la trayectoria, el contacto de la herramienta en las esquinas y el comportamiento del control antes de reducir el avance en todas partes.
Mantenga constantes la profundidad de corte y el contacto radial durante una prueba. De lo contrario, un resultado atribuido a la velocidad del husillo podría deberse en realidad a un corte más ligero. Preste atención a las vibraciones, pero evalúe también el borde terminado: un corte silencioso no es necesariamente eficiente.
Compruebe que la pieza no se mueva durante el corte final
Una fresadora CNC ATC para MDF no puede producir un borde uniforme si el tablero se levanta o un componente pequeño se desplaza. Conviene prestar especial atención a la sujeción por vacío hacia el final del corte de un tablero anidado, cuando las ranuras abiertas aumentan las fugas y las piezas aisladas disponen de menos superficie de sujeción.
Inspeccione la planitud de la mesa de sacrificio y compruebe si presenta daños o contaminación. Confirme que las zonas de vacío que no se utilizan estén cerradas, si el diseño de la máquina lo permite, y revise las juntas y las vías de fuga expuestas. Una lectura de vacío por sí sola no demuestra que una pieza pequeña esté bien sujeta; la sujeción efectiva también depende de su superficie, la permeabilidad del material y el estado de la superficie de apoyo.
Para las piezas vulnerables, considere dejar una capa fina de material para una pasada final o utilizar pestañas, si el proceso posterior lo permite. Ambas opciones tienen contrapartidas. La capa fina requiere una pasada final controlada y referencias de espesor fiables. Las pestañas deben retirarse y pueden dejar marcas locales de acabado. Ninguna de estas opciones compensa una mesa con fugas importantes.
Ajuste la profundidad del corte pasante según el espesor real del tablero y el estado de la mesa. Una penetración insuficiente puede dejar fibras inferiores unidas; una penetración excesiva corta innecesariamente la mesa de sacrificio. No introduzca las manos bajo el tablero ni toque una pieza en movimiento para comprobar si se está levantando. Detenga la máquina y siga el procedimiento de bloqueo y aislamiento antes de inspeccionarla.
Si el problema aparece después de un cambio de herramienta, revise el conjunto
El cambio automático de herramienta mejora el flujo de trabajo, pero cada conjunto de portaherramientas y herramienta constituye una fuente independiente de variación. Si los bordes ásperos aparecen sistemáticamente con una herramienta concreta, compruebe su filo, proyección, el estado de la pinza, la limpieza del portaherramientas y la compensación de longitud.
El polvo o los daños en una superficie de acoplamiento pueden afectar a la repetibilidad. El descentramiento también puede hacer que un filo soporte más carga que los demás, lo que provoca un desgaste y un acabado desiguales. Solicite la comprobación del descentramiento según los procedimientos del fabricante de la máquina y de las herramientas, en lugar de aplicar una tolerancia universal arbitraria.
Siga los métodos especificados de limpieza y apriete. No aplique lubricantes por iniciativa propia a las superficies de precisión ni apriete en exceso la tuerca de la pinza. Después de sustituir o volver a colocar una fresa, vuelva a medirla según lo requiera el sistema de control y compruebe que haya una holgura segura antes de ejecutar el programa.
Utilice una pasada de acabado solo si resuelve un problema concreto
Una pasada de acabado independiente puede reducir las marcas causadas por un contacto excesivo durante el desbaste. Deje una sobremedida deliberada y uniforme para que la fresa de acabado pueda cizallar el material, en lugar de limitarse a rozar las fibras sueltas. La sobremedida adecuada depende de la herramienta y de la operación; una pasada extremadamente ligera no siempre deja un acabado más limpio.
La dirección de corte es otra variable de prueba útil. El fresado en concordancia y en oposición puede dar resultados distintos según cómo interactúen las fuerzas de la herramienta con la pared y la sujeción de la pieza. Compárelos en una muestra bien sujeta, utilizando trayectorias aprobadas en CAM. Evite invertir a la ligera los contornos de producción cuando las piezas pequeñas ya tienen una sujeción marginal.
Si el desbaste ya ha arrancado material más allá de la sobremedida prevista para el acabado, una pasada adicional no restaurará las fibras que faltan. Corrija el corte inicial en vez de añadir tiempo de ciclo para disimular el problema.
Incluya el material y el control del polvo en el diagnóstico
No todos los grados y lotes de MDF se mecanizan de la misma manera. El perfil de densidad, la cohesión interna, la variación del espesor y las condiciones de almacenamiento pueden influir en la calidad del borde. Si una configuración que había demostrado funcionar empieza de repente a dejar fibras sueltas, compare otro tablero con la misma trayectoria antes de modificar el proceso.
Compruebe también la extracción en el punto de corte. Los residuos acumulados pueden volver a cortarse e interferir con el mecanizado. Inspeccione las mangueras, los filtros y la campana de extracción siguiendo las instrucciones del equipo. No utilice aire comprimido como sustituto ocasional de la extracción: puede dispersar polvo fino de MDF por la zona de trabajo.
Incluso después de un corte limpio, el borde mecanizado del MDF seguirá siendo más poroso que la cara de fábrica. La pintura puede requerir sellado y lijado de los bordes. Evalúe la calidad del mecanizado antes de aplicar el recubrimiento y, después, valore por separado el proceso de acabado para no confundir la absorción del recubrimiento con daños causados por la fresa.
Haga que la siguiente prueba sea pequeña y fácil de rastrear
Utilice una pieza de prueba que incluya un borde recto, una esquina interior y una cavidad o un corte pasante representativos. Registre el tablero, la fresa, el portaherramientas, la proyección, la velocidad del husillo, el avance, la profundidad y la dirección de corte. Cambie una sola variable, etiquete la muestra y compárela con el corte anterior antes de lijarla. Así obtendrá un registro de configuración útil en lugar de una serie de conjeturas.
Qingdao Zhongding Machinery Co., Ltd. cuenta con más de 20 años de experiencia en maquinaria para trabajar la madera, además de ofrecer asistencia técnica, suministro de repuestos y servicio posventa. Al solicitar asistencia, proporcione fotografías de los bordes y los detalles registrados de la configuración. Así, el equipo técnico tendrá información concreta que investigar, en lugar de recibir únicamente una descripción como «mal acabado».
Cuando el borde cumpla los requisitos de la siguiente operación, guarde la receta completa, no solo la velocidad del husillo. Incluya una muestra de referencia y un criterio práctico para el cambio de herramienta. El objetivo es obtener un borde repetible que no requiera retrabajo evitable, no un corte de prueba de aspecto perfecto que el siguiente turno no pueda reproducir.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.