


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Cómo evitar espesores desiguales con una lijadora calibradora para contrachapado
El espesor irregular del contrachapado puede provocar un encolado deficiente, acabados desiguales y costosos retrabajos. Para los operarios, prevenir estos problemas empieza por comprender cómo funciona una lijadora calibradora para contrachapado y cómo influye la preparación diaria en la precisión del lijado. Desde comprobar la cinta transportadora y las bandas abrasivas hasta ajustar la velocidad de avance y la profundidad de corte, pequeños cambios pueden marcar una diferencia medible. Esta guía explica medidas prácticas para mantener un espesor uniforme en los paneles, identificar causas habituales de variación y mantener la producción en marcha sin contratiempos.
Empiece por encontrar el patrón, no por girar el volante de ajuste
Cuando un panel sale con un espesor irregular, es fácil culpar al indicador de espesor. Sin embargo, el indicador solo muestra el ajuste de la máquina; no puede decirle si el tablero entró plano, si la cinta transportadora lo sujetó de manera uniforme o si un lado de la banda abrasiva había dejado de cortar. Cambiar el ajuste antes de identificar el patrón puede empeorar el resultado del siguiente panel.
Mida un panel de muestra en varios puntos repetibles a lo ancho y a lo largo. Marque la dirección de avance y los lados izquierdo y derecho antes del lijado; después, mida en los mismos puntos. Un medidor de espesor calibrado o un micrómetro con superficies de contacto adecuadas resulta más útil que juzgar al tacto. Evite medir sobre fibras sueltas, residuos en la superficie o bordes visiblemente dañados.
Compare tanto las lecturas individuales como las diferencias entre ellas. Un panel cuyo espesor es uniformemente excesivo requiere un ajuste distinto al de uno más delgado a la izquierda y más grueso a la derecha. Compruebe también los requisitos del pedido: un espesor promedio adecuado no hace que un panel sea aceptable si la variación a lo ancho supera la tolerancia del cliente.
Compruebe qué está entrando en la máquina
Una lijadora puede eliminar las zonas más altas, pero no puede convertir de forma fiable cualquier panel inestable en un tablero plano y uniforme. Un contrachapado con una curvatura pronunciada puede quedar aplanado bajo el sistema de presión y recuperar su forma al salir. Un panel con un núcleo suelto, una línea de encolado abierta o una zona aplastada localmente también puede comportarse de forma imprevisible bajo presión.
Separe las hojas excepcionalmente gruesas, deformadas o dañadas antes de que lleguen a la lijadora. Compruebe si la variación de espesor de entrada deja suficiente material para alcanzar el espesor final previsto sin atravesar la chapa decorativa. En el contrachapado decorativo, la zona más delgada de la cara puede determinar cuánto material puede retirar de forma segura, no el punto más grueso del panel.
Siempre que sea posible, permita que los paneles alcancen condiciones adecuadas para el taller y para la siguiente etapa de producción. Las diferencias de humedad entre hojas o entre caras pueden contribuir a que se deformen después del lijado. Si un tablero está plano en la máquina pero cambia de forma más tarde, investigue el almacenamiento, la humedad y la construcción, además de la preparación de la lijadora.
Establezca una superficie de referencia fiable
Una lijadora de banda con alimentación por cinta elimina material de la cara superior en relación con la superficie que sostiene la cara inferior. Si el polvo, las virutas, los residuos de adhesivo o las zonas desgastadas impiden que el panel se apoye de manera uniforme, el cabezal de lijado puede reproducir ese defecto en el espesor final.
Limpie la cinta transportadora e inspecciónela para detectar daños, residuos incrustados, desgaste irregular y problemas de seguimiento. Compruebe que los rodillos de presión o los dispositivos de sujeción se muevan libremente y apliquen una presión uniforme conforme a las especificaciones del fabricante de la máquina. Una presión excesiva puede aplanar temporalmente un panel curvado; una presión insuficiente puede permitir que se deslice o vibre. Cualquiera de estas condiciones puede parecer un problema del cabezal de lijado en el tablero terminado.
Sujete las hojas largas en la entrada y la salida para que su peso no levante ni arrastre el panel mientras pasa por la máquina. Alimente los paneles en línea recta y respete las dimensiones de trabajo especificadas para la máquina. No empuje, tire ni introduzca las manos en la máquina para corregir un panel en movimiento.
Si el panel sale sistemáticamente más grueso por un lado, inspeccione la cinta transportadora, el sistema de presión y la alineación del cabezal de lijado antes de compensar con un corte más profundo. El personal cualificado debe realizar la alineación y los ajustes internos con la máquina aislada y de acuerdo con el procedimiento del fabricante.
Utilice la banda abrasiva como herramienta de corte, no como solución para todo
Una banda cargada o desgastada puede seguir puliendo la superficie mientras elimina material de forma irregular. La resina, el pegamento y el polvo fino pueden obstruir el abrasivo; si una zona de la banda está más desgastada, puede producir una diferencia de espesor recurrente a lo ancho del panel. Inspeccione el estado, el seguimiento, la tensión y la oscilación de la banda siguiendo el procedimiento aprobado para la máquina. Sustituya las bandas dañadas o vidriadas en lugar de intentar recuperar la precisión aumentando la profundidad de corte.
Elija el grano según el trabajo que vaya a realizar. Para el calibrado se necesita un abrasivo que pueda eliminar material sin generar calor excesivo ni obstruirse; el lijado de acabado requiere un patrón de rayado adecuado para la siguiente operación. Una banda de grano más fino no es automáticamente la opción más segura para un corte profundo. Puede rozar, calentar la superficie y desgastarse rápidamente.
Si la máquina tiene varios cabezales de lijado, distribuya el trabajo entre ellos según la configuración de la máquina y las recomendaciones del fabricante de las bandas. Un enfoque habitual consiste en retirar más material con el cabezal de calibrado y dejar un corte de acabado más ligero para el cabezal siguiente. Confirme la disposición real de los cabezales antes de configurar el proceso; no todas las máquinas utilizan la misma combinación de rodillos o platos.
Equilibre la profundidad de corte y la velocidad de avance
Intentar alcanzar el espesor final en una sola pasada agresiva puede sobrecargar el abrasivo y el motor, dejar marcas de quemado o hacer que el panel se deslice. Varias pasadas controladas suelen ofrecer resultados más previsibles, sobre todo cuando el espesor de las hojas de entrada varía considerablemente. La cantidad adecuada que debe retirarse en cada pasada depende del abrasivo, la construcción del panel, el estado de la máquina y la potencia disponible; no existe un ajuste universal válido para todos los productos de contrachapado.
La velocidad de avance afecta tanto a la eliminación de material como al aspecto de la superficie. Una velocidad más baja da al abrasivo más tiempo para actuar sobre el panel, pero reducirla no sustituye una banda nueva ni una alineación correcta. Una velocidad demasiado baja puede aumentar el calor y la obstrucción; una demasiado alta puede dejar una eliminación insuficiente o marcas de lijado visibles. Cambie una sola variable cada vez y, a continuación, mida los mismos puntos en el siguiente panel de prueba.
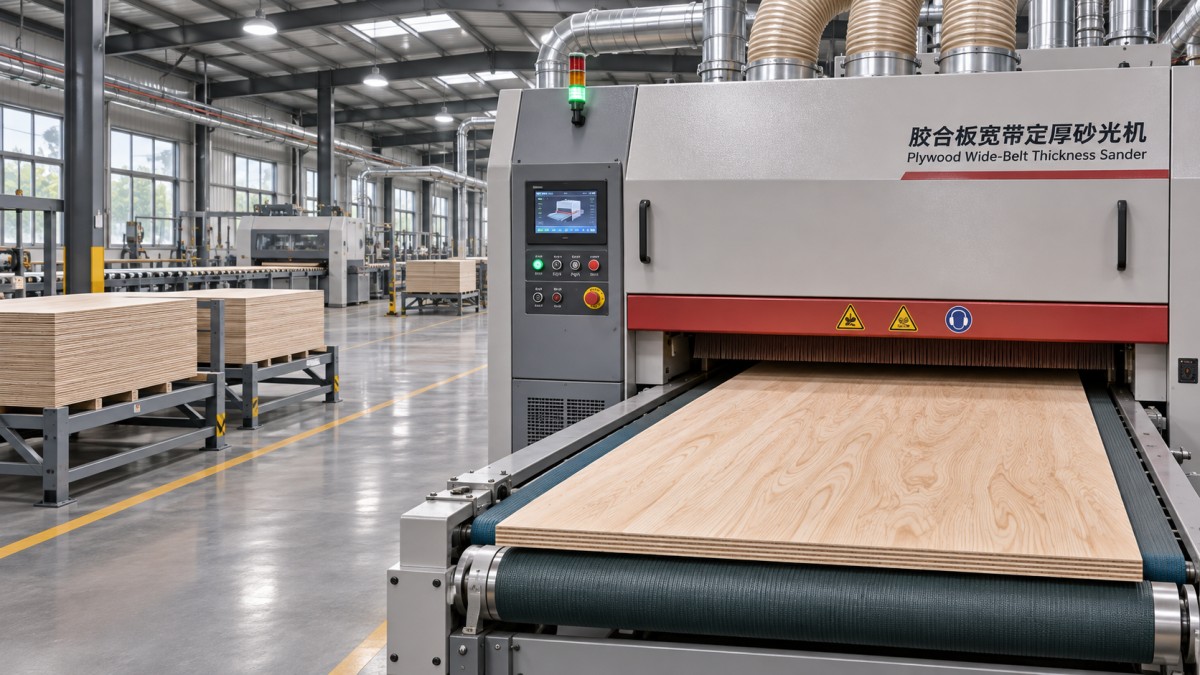
Por ejemplo, la gama de lijadoras calibradoras de banda ancha de Qingdao Zhongding Machinery incluye los modelos ZDR-RP630, ZDR-RP1000 y ZDR-RP1300. Las especificaciones suministradas para la ZDR-RP630 indican una anchura máxima de trabajo de 630 mm, un rango de espesor del material de 2.5–120 mm y un rango de velocidad de avance de 6–30 m/min. Estos son límites de la máquina, no ajustes recomendados para todos los paneles. Confirme las especificaciones del modelo y la configuración concretos antes de preparar un trabajo.
En trabajos con piezas delgadas o enchapadas, preste especial atención al espesor mínimo de la máquina, a su capacidad de sujeción y al material restante en la cara. Si el panel no puede alimentarse de forma segura dentro del rango de funcionamiento aprobado, no improvise un soporte o dispositivo sin confirmar que sea adecuado para la máquina.
Interprete el defecto antes de cambiar la configuración
La ubicación de la variación suele ayudar a acotar la búsqueda. Utilice estos patrones como punto de partida, no como diagnósticos automáticos:
- Un lado es sistemáticamente más grueso: Compruebe si hay desgaste irregular del abrasivo, residuos en la cinta transportadora, presión desigual o desalineación entre el cabezal y la cinta. Compare varios paneles y posiciones de avance antes de concluir que es necesario ajustar el cabezal.
- El extremo delantero o trasero es más delgado: Busque un apoyo insuficiente del panel, una alimentación inestable o problemas en los rodillos de presión. Un panel corto que no alcanza la longitud mínima de la máquina supone un riesgo especial y puede no quedar sujeto de manera uniforme.
- El espesor varía entre paneles sucesivos: Compruebe el espesor de entrada, la obstrucción de la banda, la uniformidad del avance y si se acumulan polvo o virutas debajo de la pieza.
- Vibraciones o marcas repetidas en la dirección de avance: Inspeccione el abrasivo, el agarre de la cinta transportadora, los rodillos y el estado del accionamiento. Observe si las marcas se repiten a intervalos regulares; esta información puede ayudar al personal de mantenimiento a identificar el componente giratorio implicado.
- Quemaduras o una zona pulida con poca eliminación de material: Sospeche que la banda está obstruida, que hay un contacto excesivo o que la combinación de grano, velocidad de avance y profundidad no es adecuada. Detenga la máquina e investigue en lugar de seguir alimentando material.
Si el defecto aparece en una hoja concreta independientemente de la posición en que se alimente, examine el panel. Si se mantiene en la misma posición en varias hojas, es más probable que el problema esté en la máquina o en su configuración. Marcar la orientación del panel facilita mucho esta distinción.
Integre la extracción de polvo y las comprobaciones rutinarias en el proceso
Una extracción deficiente puede hacer que el polvo obstruya el abrasivo y se deposite en la cinta transportadora o en la pieza. Compruebe que el sistema de extracción esté funcionando, que las conexiones estén bien fijadas y que los filtros o sistemas de recogida reciban el mantenimiento indicado en sus instrucciones. Las especificaciones suministradas para la ZDR-RP630 indican un caudal de recogida de polvo de 5,000 m³/h; el sistema real debe evaluarse teniendo en cuenta la máquina instalada y la configuración de los conductos, no basándose únicamente en una cifra.
Al comienzo de un turno o de un trabajo nuevo, una breve prueba puede evitar que se acumulen paneles dudosos. Anote el material, el grano abrasivo, la velocidad de avance, el ajuste de la máquina y el espesor medido en los puntos seleccionados. Vuelva a comprobarlo después de cambiar las bandas, pasar a una construcción de panel distinta o detectar cambios en el sonido o la calidad de la superficie. Conserve las lecturas representativas junto con los datos del trabajo, en lugar de confiar únicamente en el indicador.
Antes de limpiar, inspeccionar o realizar tareas de mantenimiento en componentes internos, detenga la máquina y aísle sus fuentes de energía conforme al procedimiento de bloqueo y etiquetado del centro. Siga el manual del equipo en lo relativo a los resguardos, la manipulación del polvo y los equipos de protección individual. Si las comprobaciones rutinarias no explican un estrechamiento progresivo o las vibraciones persistentes, deje de realizar cortes de compensación y solicite la intervención del personal de mantenimiento o del proveedor del equipo. Qingdao Zhongding Machinery ofrece asistencia técnica y repuestos; tener preparados el modelo de la máquina, el patrón del defecto y el registro de mediciones hará que la consulta sea más útil.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.