


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Prensas para encolar madera: presión, tiempo de curado y calidad de la unión
¿Qué determina una unión fiable con cola para madera?
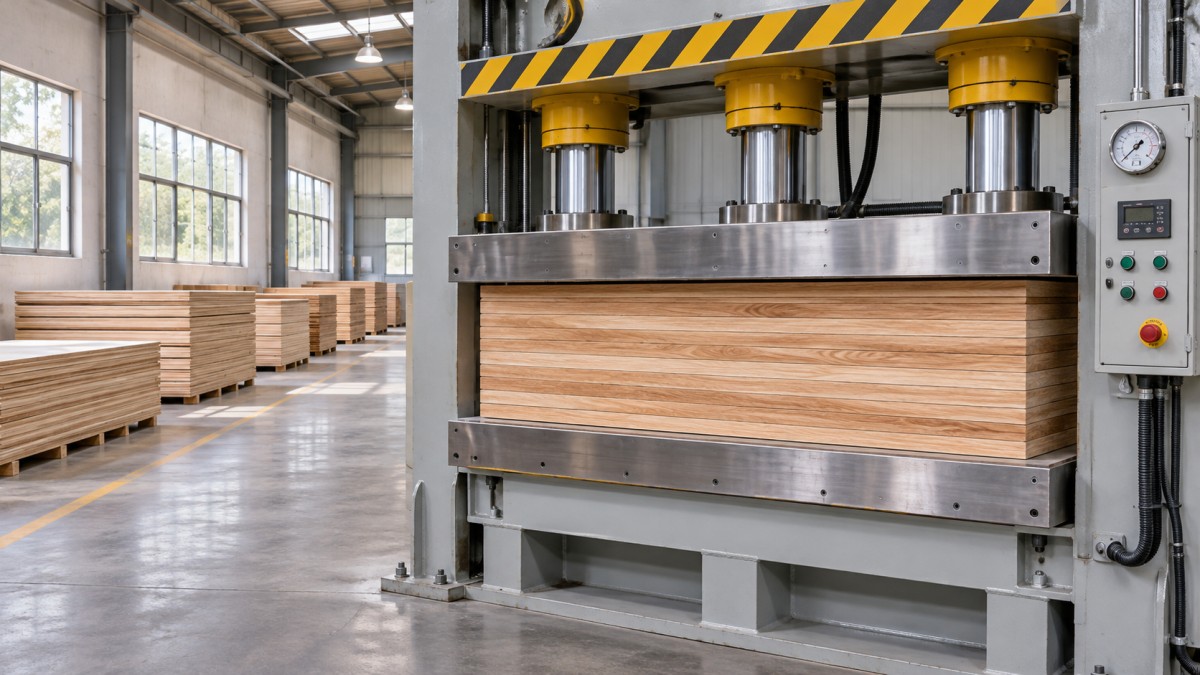
Una unión fiable depende de que el adhesivo llegue a las superficies requeridas, mantenga un contacto adecuado durante el fraguado y desarrolle suficiente resistencia antes de manipular el conjunto.
La presión, la temperatura, el tiempo, el estado del material y la aplicación del adhesivo deben funcionar en conjunto. Una prensa potente no puede compensar un adhesivo caducado ni un sustrato contaminado.
Para los equipos de calidad, la cuestión práctica es si el proceso completo produce resultados repetibles en todo el panel, durante un turno y entre distintos lotes de material.
Para los responsables de seguridad, el mismo proceso también debe controlar los riesgos de aplastamiento, las superficies calientes, los movimientos inesperados y la exposición a productos químicos del adhesivo durante el trabajo normal y el mantenimiento.
Empiece por las instrucciones del proveedor del adhesivo, los límites operativos del fabricante de la máquina y los requisitos aplicables en el lugar de trabajo. Después, valide los ajustes con sus materiales y condiciones de producción reales.
¿Qué presión necesita una prensa para encolar madera?
No existe un ajuste de presión universal para todos los ensamblajes de madera. La presión necesaria depende del adhesivo, la especie de madera, la preparación de la superficie, el diseño de la unión y el método de prensado.
Una presión demasiado baja puede dejar huecos o impedir un contacto íntimo. Una presión excesiva puede dañar la chapa, deformar los componentes o expulsar demasiado adhesivo de la unión.
Utilice como punto de partida el rango de presión recomendado por el fabricante del adhesivo. Confirme que dicho rango corresponde a los materiales, la temperatura y la configuración de la unión que se van a procesar.
Distinga entre la presión del sistema hidráulico y la presión sobre la superficie encolada. La lectura de un manómetro describe el circuito hidráulico; no equivale automáticamente a la presión en la línea de cola.
En un cálculo simplificado, la presión media aplicada es igual a la fuerza total de prensado dividida por el área cargada. Utilice unidades coherentes y tenga en cuenta el área de contacto real.
Por ejemplo, una fuerza total de 100 kilonewtons sobre un metro cuadrado equivale a una presión media de aproximadamente 0,1 megapascales, sin tener en cuenta las variaciones reales.
Este cálculo es solo una estimación. La rigidez de los platos, las variaciones del grosor del panel, la distribución de la carga y el estado de la máquina pueden hacer que la presión local difiera de la media.
Pregunte al proveedor de la máquina cómo se calcula la fuerza de prensado y cómo se relacionan las lecturas del manómetro con dicha fuerza. Respete los límites del fabricante al ajustar y comprobar la presión.
Por qué la distribución de la presión importa más que la lectura del manómetro
Una prensa puede alcanzar la lectura objetivo del manómetro aunque algunas zonas no reciban suficiente presión de contacto. La presión desigual suele manifestarse como bordes levantados, ampollas localizadas o una resistencia de unión inconsistente.
Compruebe el estado y la alineación de los platos, e inspeccione las placas de reparto de carga u otros materiales de distribución para detectar daños. Confirme que la pila de paneles esté correctamente colocada dentro del área de trabajo.
Las variaciones en el grosor del sustrato pueden crear puntos de contacto altos y bajos. Mida los paneles entrantes y establezca tolerancias aceptables para el adhesivo y el proceso de prensado previstos.
Al cargar varias piezas, utilice la disposición y el método de equilibrado aprobados por el fabricante de la máquina. Evite pilas improvisadas que puedan sobrecargar una parte de la prensa.
En aplicaciones críticas, utilice un método adecuado de mapeo de presión o paneles de prueba para investigar posibles contactos desiguales. Interprete los resultados junto con ensayos destructivos de unión e inspecciones visuales.
Registre dónde aparecen los defectos en cada panel. Un patrón recurrente cerca de una esquina o un borde puede ayudar a diferenciar un problema de la máquina o de carga de una contaminación aleatoria.
¿Cuánto tiempo debe permanecer la madera en la prensa?
El tiempo de prensado es el periodo mínimo durante el cual se deben mantener las condiciones especificadas para que el adhesivo desarrolle suficiente resistencia antes de retirar la pieza. No necesariamente corresponde al tiempo de curado completo.
El curado completo puede continuar después de que el panel salga de la prensa. El mecanizado, apilado, transporte o ensayo de carga prematuros pueden dañar una unión que aún no ha desarrollado suficiente resistencia.
Siga las instrucciones del proveedor del adhesivo sobre el tiempo de prensado, el acondicionamiento y la manipulación posterior. Compruebe si el tiempo indicado empieza al cerrar la prensa, al alcanzar la presión objetivo o en otro momento definido.
Los requisitos reales varían según la química del adhesivo, la temperatura, la cantidad aplicada, la humedad del sustrato y el grosor del ensamblaje. El prensado en caliente puede acelerar algunos sistemas, pero un calor excesivo puede provocar defectos.
En procesos con calentamiento, la temperatura del plato no siempre coincide con la temperatura de la línea de cola. Los ensamblajes gruesos o una carga desigual pueden retrasar la llegada del calor a la línea de unión.
Durante la validación del proceso, mida ubicaciones representativas cuando sea viable y compárelas con los requisitos del adhesivo. Utilice un método de ensayo aprobado que no comprometa los equipos de producción ni la seguridad.
No acorte un ciclo solo porque el panel parezca estar bien al retirarlo. Confirme mediante ensayos documentados que la resistencia para la manipulación posterior y el rendimiento final de la unión siguen siendo aceptables.
¿Qué comprobaciones del material y del adhesivo previenen los fallos de unión?
Antes de la producción, confirme la identidad y el lote del adhesivo, las condiciones de almacenamiento, la vida útil y los requisitos de mezcla. En sistemas de varios componentes, documente las proporciones de mezcla y el tiempo de trabajo permitido.
Inspeccione las superficies para detectar polvo, aceite, agentes desmoldeantes y otros contaminantes. Verifique que el mecanizado proporcione la planitud y el estado superficial requeridos por el sistema adhesivo seleccionado.
Mida el contenido de humedad de la madera con un método y un plan de muestreo adecuados. Compare los resultados con los límites del proveedor del adhesivo y con las condiciones de servicio previstas para el producto terminado.
Controle la cantidad de adhesivo aplicada mediante un método cuantificable, como pesar una superficie conocida. Una cobertura insuficiente puede dejar zonas secas; una aplicación excesiva también puede generar defectos.
Controle el tiempo abierto y el tiempo de ensamblaje, especialmente con temperaturas cálidas o durante los cambios de turno. Si el adhesivo ha formado una película superficial, es posible que no humecte adecuadamente la superficie de contacto.
En trabajos con chapa, inspeccione el sustrato y la chapa para detectar daños, variaciones y contaminación antes del prensado. Las superficies decorativas delgadas pueden hacer que los problemas de presión o temperatura sean especialmente visibles.
¿Qué tipo de prensa se adapta al proceso de unión?
Las prensas en frío aplican presión sin platos calefactados y son adecuadas para sistemas adhesivos diseñados para curar en condiciones ambientales. La duración del ciclo sigue dependiendo de la aplicación.
Las prensas en caliente combinan calor y presión, y se utilizan habitualmente para laminar paneles cuando el adhesivo y los materiales son compatibles con la temperatura y el ciclo seleccionados.
Al comparar equipos, evalúe la superficie útil de los platos, la capacidad de carga, el control de presión, la disposición del sistema de calentamiento y el acceso para inspección. Confirme las especificaciones reales directamente con el proveedor del equipo.
Por ejemplo, laprensa en caliente para chapa de madera está diseñada para laminar chapa natural sobre contrachapado, MDF, tableros de partículas y otros paneles derivados de la madera.
Entre sus características descritas se incluyen el prensado con calor, la presión hidráulica, un bastidor de acero y una estructura de prensado multicapa. Es adecuada para la producción de muebles, puertas, armarios y elementos de carpintería de interiores.
Antes de seleccionar una configuración, confirme las dimensiones de los platos, la disposición de carga, los controles, las medidas de seguridad y la compatibilidad con su adhesivo. No debe suponerse ninguna capacidad ni certificación específica.
¿Cómo pueden los equipos de calidad verificar el rendimiento de las uniones?
Un plan práctico de inspección combina controles de recepción, registros durante el proceso, examen visual y ensayos de unión. La frecuencia de muestreo debe reflejar el riesgo del producto y la estabilidad del proceso.
Inspeccione los paneles prensados para detectar ampollas, bordes levantados, daños superficiales y huecos visibles. Marque la ubicación y el tamaño de los defectos para poder comparar patrones a lo largo del tiempo.
Utilice probetas representativas y un método de ensayo adecuado al producto y a las condiciones de servicio. Según la aplicación, puede incluir ensayos de cizallamiento, pelado o delaminación.
Acuerde los criterios de aceptación antes de realizar los ensayos, incluidos los requisitos aplicables del cliente o las normas. Una inspección visual satisfactoria por sí sola no demuestra la resistencia ni la durabilidad de una unión.
Cuando corresponda, examine también el modo de fallo, además del resultado medido. El lugar donde se produce el fallo puede aportar información útil, pero su interpretación depende del método de ensayo.
Realice los ensayos después del periodo de acondicionamiento especificado y en la etapa de curado requerida. Comparar muestras ensayadas a distintas edades sin tener en cuenta el curado puede llevar a conclusiones engañosas.
Documente el lote de adhesivo, el material del panel, el operario, los ajustes, el ciclo de prensado y los resultados de los ensayos. Estos registros facilitan la trazabilidad al investigar reclamaciones o cambios en el rendimiento.
¿Qué deben hacer los operarios cuando aparecen defectos?
Primero, contenga el material afectado. Identifique el periodo de producción y los lotes potencialmente afectados, y evite su liberación hasta que el equipo de calidad haya evaluado el riesgo y decidido su destino.
Si hay bordes levantados o zonas secas, investigue la cobertura, el tiempo de ensamblaje, la distribución de la presión y la planitud de los paneles. Compruebe varias causas posibles antes de modificar el ciclo.
En caso de ampollas, revise la humedad, la temperatura, la uniformidad del calentamiento, la aplicación del adhesivo y el estado del material. El defecto visible por sí solo no demuestra qué variable lo causó.
Si las uniones son débiles, verifique la preparación y la vida útil del adhesivo, la limpieza de las superficies, las condiciones de curado y el procedimiento de ensayo. Compare los registros con los de una producción aceptable conocida.
Cuando sea viable, cambie una variable controlable cada vez, realice pruebas documentadas y vuelva a ensayar. Apruebe los ajustes revisados mediante el proceso de control de cambios de la planta antes de iniciar la producción habitual.
¿Qué medidas de seguridad debe tener una prensa?
Las prensas presentan graves riesgos de aplastamiento y atrapamiento durante la carga, el cierre, la descarga, la limpieza y la recuperación tras una avería. Los equipos calefactados añaden riesgos de quemaduras y posibles emisiones peligrosas de adhesivos.
Realice una evaluación de riesgos específica para la máquina que cubra la operación normal, el uso indebido previsible, el mantenimiento y la eliminación de atascos. Seleccione las protecciones de acuerdo con los requisitos locales aplicables y el diseño de la máquina.
Compruebe que las protecciones, los enclavamientos, las paradas de emergencia y cualquier otro dispositivo de protección especificado para la instalación estén presentes y funcionen, y que se incluyan en rutinas documentadas de inspección.
Las paradas de emergencia son medidas de protección complementarias; no sustituyen las protecciones ni los procedimientos de trabajo seguros. Nunca puentee un enclavamiento para mantener la producción.
Antes del mantenimiento o de entrar en una zona peligrosa, aísle las fuentes de energía y aplique el procedimiento de bloqueo de la planta. Controle la energía hidráulica, eléctrica, térmica y gravitatoria almacenada.
Siga las instrucciones del fabricante para sostener las piezas móviles y liberar la presión acumulada. Solo el personal autorizado y capacitado debe realizar el mantenimiento y volver a poner el equipo en servicio.
Consulte las fichas de datos de seguridad de los adhesivos para conocer los requisitos de ventilación, equipos de protección, manipulación y respuesta ante derrames. Confirme que las medidas de control contemplen las sustancias y temperaturas que se utilizan realmente en la planta.
Capacite a los operarios para reconocer movimientos anormales, fugas, protecciones dañadas y cargas inseguras. Defina quién puede detener el proceso y cómo deben notificarse las averías.
¿Qué se debe registrar en cada lote de producción?
Un registro de producción conciso facilita la investigación de tendencias de calidad y ayuda a demostrar que se siguió el proceso aprobado. Anote la información en el momento de uso.
- Producto, sustrato, lote de chapa o madera y mediciones de humedad pertinentes.
- Identidad y lote del adhesivo, detalles de mezcla cuando corresponda y hora de preparación.
- Ajustes de presión y temperatura aprobados y reales, y duración del prensado.
- Disposición de carga, operario, turno, resultados de inspección y alarmas del equipo.
- Método de ensayo, identificación de la muestra, periodo de acondicionamiento, decisión de aceptación y acción correctiva.
Revise los registros para detectar cambios recurrentes, en lugar de archivarlos sin analizarlos. Una variación creciente del ciclo o defectos repetidos en una misma posición pueden justificar un mantenimiento específico o una nueva capacitación.
Conclusión: evalúe el proceso, no solo la prensa
Una unión encolada fiable se obtiene mediante una combinación validada de preparación del material, control del adhesivo, presión adecuada, curado suficiente e inspección constante. Ninguna lectura aislada del manómetro garantiza la calidad.
Tanto si evalúa una nueva presse collage bois como si mejora una línea existente, involucre al personal de calidad, producción, mantenimiento y seguridad en el establecimiento de límites y la revisión de resultados.
Utilice las recomendaciones del proveedor como punto de partida, verifique el rendimiento con ensayos representativos y mantenga protecciones eficaces. Así, la calidad de las uniones y la protección de los trabajadores se convierten en resultados de producción cuantificables.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.