


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Equipos industriales para trabajar la madera: máquinas esenciales para el procesamiento de paneles
Los equipos industriales para trabajar la madera en paneles se centran en tres operaciones: cortar tableros en componentes precisos, acabar los cantos expuestos y mecanizar agujeros o uniones para el ensamblaje. Las sierras escuadradoras y las fresadoras CNC de nesting se encargan del dimensionado; las chapadoras de cantos cubren y acaban los cantos de los paneles; las taladradoras producen los puntos de unión. Los equipos de lijado y manipulación de materiales complementan estas operaciones cuando lo requieren el material y la secuencia de producción.
La combinación adecuada depende de las piezas que se fabriquen. Los componentes rectos para armarios, los paneles perfilados para muebles y los tableros chapados sin acabado plantean exigencias distintas a un taller. Las especificaciones de las máquinas solo son útiles cuando se relacionan con las dimensiones de los paneles, la calidad superficial, el tamaño del lote y el modo en que las piezas pasan de una operación a otra.
Empiece por el panel y su recorrido por la producción
Los tableros de partículas revestidos de melamina, el MDF, el contrachapado y los paneles chapados se comportan de forma distinta durante el mecanizado. Una cara decorativa frágil necesita apoyo en el borde de corte para limitar el astillado. El MDF produce polvo fino y requiere una extracción eficaz. El contrachapado presenta cambios en la dirección de la veta y posibles huecos internos, mientras que las superficies chapadas requieren cuidado para evitar daños en la fina capa decorativa.
Un proceso habitual de fabricación de armarios comienza con el corte de los tableros, seguido del chapado de cantos, el taladrado y el montaje. El nesting CNC modifica esta secuencia: una fresadora puede cortar el contorno de los componentes y mecanizar agujeros o ranuras en la cara mientras el tablero permanece sobre la mesa. Los agujeros horizontales en los cantos del panel suelen requerir otra operación, salvo que se disponga de agregados adecuados o equipos adicionales.
Esta diferencia influye en la selección de los equipos. Que una máquina se describa como capaz de «cortar y taladrar» no significa necesariamente que pueda realizar todos los agujeros necesarios para un armario. Los agujeros en la cara, los agujeros en el canto, los rebajes para bisagras y los alojamientos para conectores requieren distintos accesos de herramienta y métodos de sujeción de la pieza.
La identificación de las piezas también forma parte del flujo de trabajo. Cuando un tablero se convierte en una pila de rectángulos similares, es fácil equivocarse de orientación. Las etiquetas o un sistema de marcado uniforme deben conservar la relación entre la pieza, sus cantos acabados, la dirección de la veta y el programa de taladrado.
Sierras escuadradoras: piezas rectangulares precisas desde la fase de corte
Una sierra escuadradora de mesa deslizante ofrece un punto de partida versátil para los cortes rectos. La mesa móvil sostiene el panel mientras pasa por la hoja, y las guías permiten fijar las dimensiones y los ángulos. La precisión final depende de la alineación de la máquina, el estado de la hoja, el apoyo del panel y el contacto uniforme con la guía de referencia.
En los tableros revestidos, una hoja incisora realiza un corte poco profundo en la superficie inferior antes de que la hoja principal complete el corte. Su anchura y alineación deben coincidir con la trayectoria de corte de la hoja principal. Un incisor mal ajustado puede dejar un escalón visible o no evitar el astillado en la cara inferior. Por lo tanto, una cara superior limpia no basta para confirmar que el ajuste de corte sea correcto.
Una seccionadora, también llamada sierra de paneles de viga de presión, utiliza un empujador controlado y una viga de sujeción para posicionar y fijar el material durante el corte. Es adecuada para patrones repetitivos de corte rectangular y para el procesamiento organizado de tableros. El corte de pilas aumenta la producción solo dentro de la capacidad de la máquina y de la estabilidad del material; el desplazamiento entre tableros o las variaciones de grosor pueden afectar al resultado.
La capacidad nominal de corte debe interpretarse con cuidado. La altura máxima de corte indica un límite físico, mientras que la calidad de canto alcanzable también depende de la geometría de la hoja, las condiciones de avance, la composición del tablero y el número de paneles apilados. Del mismo modo, una alta velocidad de posicionamiento no indica el tiempo necesario para cargar tableros, girar tiras, retirar piezas y clasificar componentes.
Fresadoras CNC de nesting: combinación de perfiles y mecanizado de caras
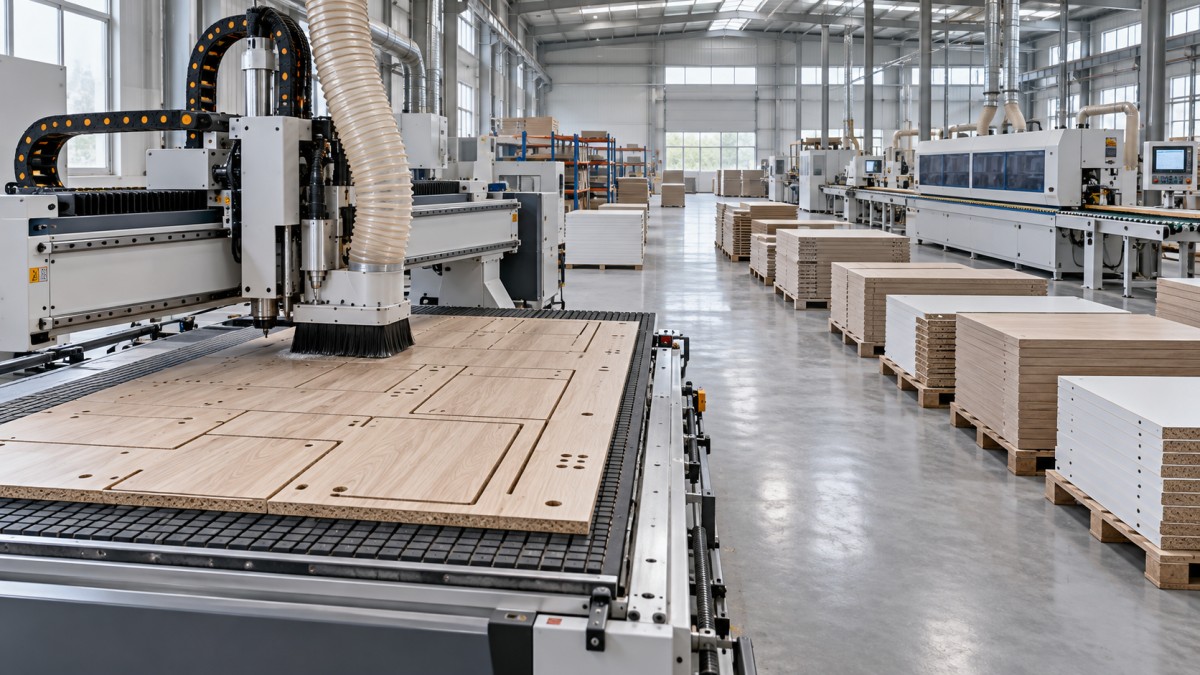
Una fresadora CNC de nesting sujeta un tablero mediante una mesa de vacío y utiliza trayectorias programadas para cortar los componentes. Su ventaja resulta evidente cuando las piezas incluyen curvas, recortes, ranuras o varias operaciones de mecanizado de caras. También es posible anidar piezas rectangulares para armarios, aunque la conveniencia práctica frente a una sierra escuadradora depende del proceso de producción completo.
El diámetro de la herramienta determina el espacio entre las piezas anidadas, y cada perímetro fresado requiere tiempo de mecanizado. Un diseño de anidado con un aprovechamiento atractivo del material puede, aun así, dar lugar a un ciclo largo si contiene muchos componentes pequeños o contornos extensos. El rendimiento del tablero y el número de piezas acabadas por turno son indicadores distintos.
La sujeción por vacío requiere especial atención a medida que los componentes se hacen más pequeños. El corte separa las piezas del resto del tablero y modifica la superficie disponible para la sujeción. Una mesa de sacrificio porosa, las zonas de vacío obstruidas, las fugas o el polvo bajo el tablero debilitan la sujeción. Las piezas pequeñas requieren una estrategia de corte adecuada, como dejar una fina capa inferior para una pasada final o usar pestañas cuando sea aceptable retirarlas posteriormente.
La potencia del husillo, por sí sola, no permite una comparación completa. Las herramientas, la aceleración, el rendimiento del vacío, los cambios de herramienta y la estructura del programa también afectan a la productividad del corte. Las fresas de compresión pueden proteger ambas caras de los paneles laminados si la profundidad de corte acopla correctamente sus filos opuestos; una profundidad inadecuada puede dañar una de las caras.
La conexión con el software es tan importante como la mecánica. Las dimensiones de las piezas, la compensación de herramienta, las caras a mecanizar y las etiquetas deben transferirse correctamente desde los datos de diseño al programa de la máquina. Si un agujero queda sistemáticamente desplazado, suele deberse a un problema de referencia o programación y no a una imprecisión mecánica aleatoria.
Chapado de cantos: cuando la calidad del corte queda a la vista
Una chapadora de cantos aplica el material de canto al núcleo expuesto y lo remata hasta dejarlo a ras de la superficie del panel. Según la configuración, el proceso incluye retestado previo, aplicación de adhesivo o activación de una capa funcional, rodillos de presión, recorte de extremos, recorte superior e inferior, rascado y pulido. Cada estación cumple una función distinta, y no debe darse por sentado que todas estén presentes por el tamaño general de la máquina.
El retestado previo elimina una pequeña cantidad de material del canto cortado para crear una superficie de encolado limpia. Puede corregir defectos de corte leves, pero el material retirado debe tenerse en cuenta al calcular las dimensiones de la pieza. Si se hace pasar un panel ya cortado a su medida final por una operación de retestado previo que no se había tenido en cuenta, cambiará su dimensión final.
Los sistemas convencionales de adhesivo termofusible aplican adhesivo entre el tablero y la cinta de canto. Los sistemas láser activan una capa funcional compatible del material de canto. La cinta de canto de PVC convencional no es automáticamente apta para el procesamiento por láser: la construcción de la cinta y los requisitos de activación deben ser compatibles con el equipo. El término «junta cero» describe el resultado visual previsto, pero no elimina la necesidad de una preparación precisa y un control del proceso.
Lachapadora láser de cantos ZD450F ilustra las especificaciones que deben interpretarse conjuntamente. Sus rangos indicados incluyen una velocidad de avance de 10–23 m/min, un grosor de panel de 10–40 mm, un grosor de cinta de canto de 1.0–3.0 mm y una anchura mínima de panel de 60 mm. Estas cifras definen aspectos distintos del margen de procesamiento; no garantizan que cualquier combinación de cinta, panel y velocidad produzca el mismo acabado. El canto compatible con láser y el material previsto para el tablero siguen requiriendo una configuración de proceso adecuada.
La velocidad de avance también debe ajustarse a las estaciones de acabado y al espaciamiento entre componentes. Las piezas cortas, los cantos gruesos, el redondeo de esquinas y los acabados superficiales exigentes afectan al rendimiento efectivo. La velocidad máxima de avance indicada dice poco sobre la cantidad de componentes acabados que salen de la máquina durante una producción variada.
Los defectos de canto que parecen similares pueden tener causas distintas. Una junta visible puede deberse a una preparación deficiente del canto, a condiciones inadecuadas de activación o adhesión, o a una presión insuficiente. Las marcas blancas en cantos oscuros pueden originarse durante el recorte o el rascado. Identificar la estación responsable evita modificar los ajustes de encolado para corregir un problema de acabado.
Equipos de taladrado: mantener coherentes las referencias de montaje
Las taladradoras producen agujeros para soportes de estantes, rebajes para cazoletas de bisagra, agujeros para espigas y alojamientos para conectores de paneles. Las taladradoras multihusillo realizan patrones de agujeros repetitivos de forma eficiente cuando las dimensiones son constantes. Los centros de taladrado CNC permiten adaptar los patrones mediante posicionamiento programado y, en máquinas con la configuración adecuada, mecanizar desde varias direcciones.
La cuestión importante es a qué caras y cantos puede acceder la máquina con la configuración prevista. La capacidad de taladrado vertical no implica que pueda taladrar horizontalmente los cantos. También hay que interpretar el número de herramientas: varios husillos dispuestos para un patrón repetitivo ofrecen una flexibilidad distinta a la de herramientas seleccionadas de forma independiente que trabajan en varias superficies.
La precisión del montaje depende de un sistema de referencia común. Si las dimensiones de corte se referencian desde un canto y las posiciones de taladrado desde otro, el grosor del canto o una pieza mal orientada pueden desplazar la unión final. Los planos y programas deben distinguir entre la dimensión del núcleo sin revestir y la dimensión exterior acabada siempre que el canto afecte a la posición de los agujeros.
La calidad del agujero es distinta de su posición. Las brocas desgastadas, un avance inadecuado, un apoyo deficiente o las virutas atrapadas en la superficie de sujeción pueden provocar desgarros o una profundidad irregular. Cuando las piezas de acoplamiento no quedan alineadas, medir por separado el tamaño del panel, el canto de referencia, la posición del agujero y su profundidad ayuda a acotar la causa.
El lijado debe realizarse donde lo exija la superficie
Una lijadora de banda ancha es pertinente cuando los paneles requieren calibrado de grosor o preparación superficial antes del acabado. Los paneles de madera maciza, las chapas sin acabado y los componentes revestidos exigen distintos procesos de lijado. Los paneles de melamina acabados en fábrica, por lo general, no se someten al lijado abrasivo como parte del dimensionado y chapado rutinarios de armarios.
El calibrado elimina material para controlar el grosor; el lijado de acabado prepara la textura superficial. Estas tareas imponen exigencias diferentes al rodillo de contacto, la zapata de lijado, la secuencia de abrasivos y la cantidad de material que se retira. Un abrasivo fino no corrige eficazmente grandes variaciones de grosor, mientras que un calibrado agresivo puede atravesar una chapa fina.
La uniformidad del grosor del panel también afecta a las operaciones posteriores. Los sistemas de presión y las herramientas de recorte actúan sobre las superficies que pasan por ellos, por lo que un material irregular puede producir variaciones en el acabado de los cantos aunque los ajustes de la máquina no cambien.
Compare la célula de producción, incluidas sus limitaciones
La comparación de equipos más útil consiste en seguir piezas representativas a lo largo de toda la secuencia. Un panel lateral rectangular grande pone a prueba capacidades distintas a las de un travesaño estrecho o una balda pequeña. Incluir el componente más pequeño, la superficie más exigente y el patrón principal de conectores permite detectar limitaciones que una simple pieza de demostración puede ocultar.
La extracción de polvo, el aire comprimido y el espacio en planta afectan directamente al rendimiento de la máquina. El polvo fino interfiere con el sellado por vacío y con la limpieza de las superficies de referencia. La presión del aire en el punto de suministro no garantiza un caudal adecuado durante el funcionamiento simultáneo de varias máquinas. Las dimensiones del equipo tampoco incluyen el espacio necesario para cargar tableros, desplazar paneles largos, acceder a las herramientas y realizar el mantenimiento.
Una prueba de aceptación práctica utiliza el material de panel, el canto y los datos de mecanizado previstos. Las piezas deben medirse después de las operaciones pertinentes y montarse con los herrajes previstos. Registre los ajustes junto con los resultados: un canto limpio, un patrón de agujeros preciso y una unión que encaje correctamente son más útiles cuando se pueden repetir las condiciones que los produjeron.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.