


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Equipos para la producción de contrachapado: dimensionamiento de una prensa caliente según la producción deseada
Equipos para la producción de contrachapado: dimensionamiento de una prensa caliente según la producción objetivo
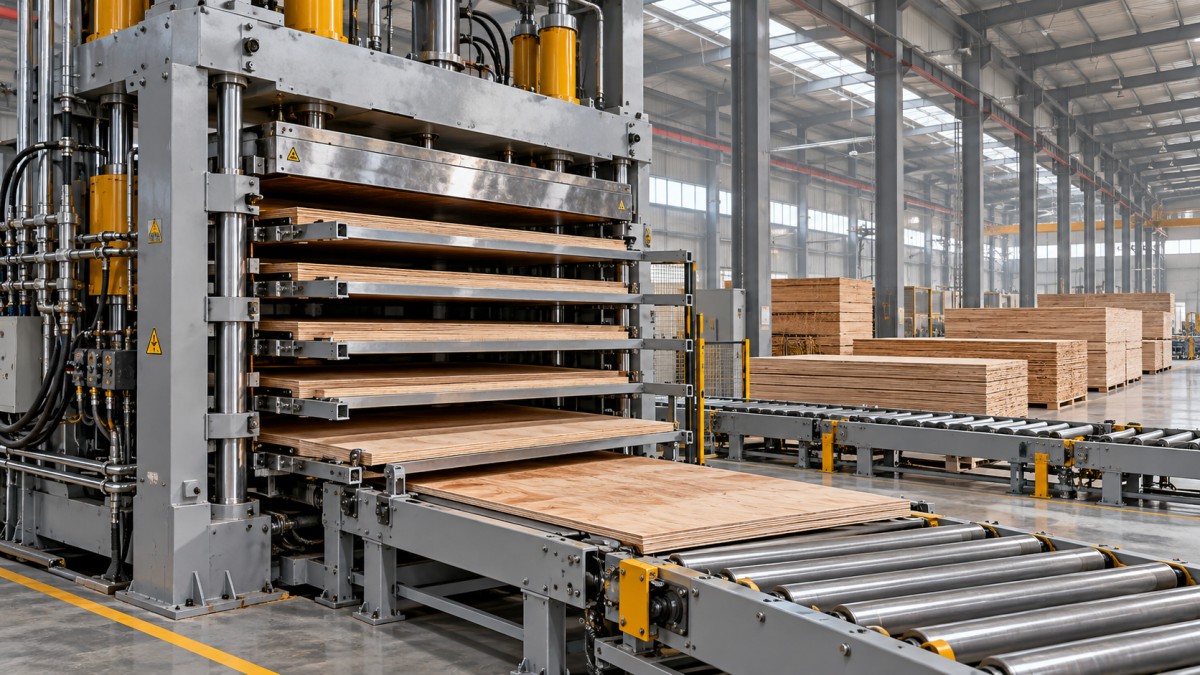
Dimensionar una prensa caliente para contrachapado basándose únicamente en las dimensiones de los platos puede dejar a su línea de producción con capacidad insuficiente o imponerle costos innecesarios de energía y capital. Para los responsables técnicos que comparan equipos para trabajar la madera destinados a la producción de contrachapado, la tarea real consiste en ajustar la producción objetivo al número de aberturas útiles de la prensa, la eficiencia de carga y un ciclo de prensado validado para el espesor del panel y el sistema adhesivo. Esta guía explica cómo traducir los objetivos de producción en especificaciones prácticas para una prensa caliente, comprobar los requisitos de presión y calentamiento, e identificar cuellos de botella aguas arriba o aguas abajo antes de comprometerse con la compra del equipo.
Parta de la producción vendible, no de la capacidad nominal de la máquina
Los «metros cúbicos por turno» no constituyen una especificación completa. El mismo volumen puede requerir un número muy distinto de ciclos de prensado en función del espesor del panel, las dimensiones finales, la combinación de productos y las tasas de rechazo. Una prensa que produce paneles gruesos puede entregar más metros cúbicos por ciclo, pero esos paneles también pueden requerir tiempos más largos de calentamiento y curado.
Defina si su objetivo se refiere al volumen bruto prensado o al contrachapado acabado vendible. El recorte, el lijado y los paneles rechazados son factores que separan ambos valores. Si calcula la producción a partir de las dimensiones finales, tenga en cuenta las pérdidas dimensionales por separado al especificar la disposición inicial de las capas y el área de los platos; no las descuente dos veces.
Para un programa de producción mixto, enumere cada familia de paneles con la cantidad requerida y el ciclo validado. Calcule el tiempo de prensa que consume cada familia y, luego, añada los cambios de producto. Un espesor medio de panel puede ocultar una falta de capacidad para el producto más importante.
Convierta el objetivo de producción en aberturas útiles
Para una prensa caliente multicapa por lotes, una relación de partida útil es:
Volumen vendible por turno = aberturas útiles × paneles por abertura × ciclos por turno × volumen del panel acabado × rendimiento vendible.
Use un panel por abertura, salvo que se haya validado otra disposición. Apilar varias composiciones en una abertura modifica la transferencia de calor y no debe considerarse capacidad adicional gratuita. Asimismo, una abertura que no pueda cargarse de forma fiable con la composición más gruesa no constituye capacidad útil.
Considere este cálculo ilustrativo, que no constituye una afirmación sobre el rendimiento de una máquina. Una fábrica necesita 80 m³ de contrachapado vendible por turno, con las siguientes hipótesis de planificación:
- Dimensiones del panel acabado: 1.22 × 2.44 × 0.018 m.
- Tiempo neto de producción, tras excluir las paradas: 420 minutos.
- Ciclo completo de prensado: 8 minutos, incluida la carga y descarga.
- Rendimiento vendible por número de paneles: 95%.
- Un panel por abertura útil.
Cada panel acabado representa aproximadamente 0.05358 m³. Por tanto, el objetivo requiere unos 1,572 paneles brutos, teniendo en cuenta el rendimiento. Al dividir esta cantidad entre 52.5 ciclos teóricos, se obtienen aproximadamente 30 aberturas útiles. Como no es posible completar medio ciclo en un turno, compruebe el programa en lotes completos: 30 aberturas durante 52 ciclos producirían aproximadamente 79.4 m³ con el rendimiento supuesto, ligeramente por debajo del objetivo.
Por ello, 30 aberturas representan una capacidad ajustada, no holgadamente suficiente. Un mayor número de aberturas, una jornada operativa más larga o un ciclo validado más corto podrían cerrar la brecha. No acorte el ciclo supuesto únicamente para que una oferta cumpla el objetivo.
Mantenga coherencia en el cálculo de las paradas. Si las pérdidas de disponibilidad ya se han descontado de los 420 minutos, aplicar otro factor general de disponibilidad supondría contarlas dos veces. Por el contrario, omitir la limpieza, los cambios de producto y las interrupciones rutinarias tanto del ciclo como del tiempo disponible sobreestimará la capacidad.
Haga visible el ciclo completo
El «tiempo de prensado» indicado en una oferta puede describir únicamente el periodo bajo presión. Para calcular la producción, necesita el intervalo entre puntos equivalentes de lotes sucesivos: carga, cierre, aumento de presión, curado, liberación controlada de la presión, apertura y descarga. En algunos sistemas automatizados hay operaciones que se solapan; en otros, no.
Solicite un diagrama de tiempos que muestre qué actividades tienen lugar dentro del ciclo crítico. Un cargador automático puede preparar el lote siguiente mientras la prensa está cerrada, pero esta ventaja depende de la capacidad de preparación de las capas aguas arriba y de que la vía de descarga esté despejada.
La fase de curado debe determinarse mediante ensayos o una receta de proceso aprobada para la especie de chapa, el intervalo de humedad, la construcción del panel, la formulación del adhesivo y el espesor reales. La temperatura de los platos por sí sola no permite establecer cuándo la línea de cola más interna ha alcanzado las condiciones de curado adecuadas.
Sea prudente ante las afirmaciones universales de «minutos por milímetro». Pueden ser útiles dentro de una familia de productos probada, pero no deben trasladarse sin más entre sistemas adhesivos o construcciones de panel diferentes. Una descompresión excesivamente rápida también puede causar defectos; el tiempo de liberación de la presión no es automáticamente un desperdicio eliminable.
Compruebe la fuerza según el área cargada, no el número de aberturas
La fuerza de prensado necesaria depende de la presión especificada para el panel y del área proyectada cargada:
Fuerza = presión sobre el panel × área cargada.
A modo de ejemplo, aplicar 1 MPa sobre una superficie de 1.22 × 2.44 m requiere aproximadamente 2.98 MN, o 304 toneladas-fuerza métricas. Se trata de un ejemplo aritmético, no de una presión de prensado recomendada para contrachapado. La presión del proceso debe determinarse para la construcción y el adhesivo reales.
En una prensa multicapa convencional con aberturas apiladas verticalmente, no multiplique esa fuerza por el número de aberturas. La fuerza se transmite a través de la pila. Sin embargo, los paneles colocados uno al lado del otro dentro de una abertura aumentan el área proyectada total cargada y, por tanto, el requisito de fuerza.
La presión del circuito hidráulico no equivale a la presión sobre el panel. La superficie de los cilindros, su disposición y el diseño de la máquina determinan la relación entre ambas. Solicite el cálculo, incluidos los supuestos sobre el área cargada, en lugar de comparar las máquinas únicamente por una cifra de presión hidráulica.
Compruebe también los patrones de carga permitidos. Un plato grande utilizado para paneles más pequeños o descentrados puede quedar sometido a una carga desigual. La rigidez del plato, su paralelismo bajo carga y las restricciones del fabricante sobre la carga parcial son tan importantes como el tonelaje nominal.
La capacidad de calentamiento y el espacio libre de apertura pueden limitar el diseño
Un mayor número de aberturas aumenta la capacidad por lote, pero también incrementa la carga de trabajo del sistema térmico. Un sistema de calentamiento que alcanza la temperatura programada cuando está vacío puede recuperarla demasiado lentamente tras cargas repetidas de chapa más fría. Solicite datos sobre la uniformidad y la recuperación de la temperatura en condiciones de producción representativas, no solo sobre la temperatura máxima sin carga.
Compare las opciones de calentamiento por vapor, aceite térmico u otros medios con los servicios realmente disponibles en las instalaciones. Confirme las condiciones de funcionamiento, los requisitos de circulación, los controles, el aislamiento y la capacidad de la fuente de calor. La potencia eléctrica instalada, por sí sola, no describe la demanda energética total cuando el calor procede de una fuente externa.
El espacio libre de apertura debe permitir la composición sin comprimir, los posibles calzos o portadores y el sistema de manipulación, no solo el espesor del panel acabado. Un espacio libre innecesariamente grande puede aumentar el recorrido y afectar a la geometría de carga. La especificación debe indicar tanto el espesor máximo de la composición como el margen necesario para la manipulación.
Las dimensiones de los platos también requieren atención. Deje margen para el tamaño de la composición en bruto y las tolerancias de posicionamiento necesarias, y confirme con el proveedor el área efectiva calentada y portante. El plato de mayor tamaño indicado en una oferta no es necesariamente la opción más económica.
Siga el panel más allá de la prensa
Incluso una prensa correctamente dimensionada no alcanzará el objetivo si el secado de la chapa, la aplicación del adhesivo, la preparación de las capas o el preprensado no pueden suministrar lotes completos a tiempo. Compruebe los límites de tiempo de ensamblaje del adhesivo junto con la capacidad de almacenamiento intermedio: una gran acumulación de composiciones encoladas no siempre es una solución segura para una alimentación irregular.
En las etapas posteriores, el enfriamiento, el recorte, el lijado, el apilado y la inspección deben absorber la descarga por lotes de la prensa. La capacidad horaria media puede ocultar congestiones cuando llegan muchos paneles a la vez. Trace el movimiento de los lotes y el espacio disponible en planta, incluido el acceso para el mantenimiento y el material rechazado.
Cuando el contrachapado se destina a la fabricación de armarios o muebles, el acabado de cantos requiere un cálculo de capacidad independiente. Por ejemplo, lamáquina automática rectilínea enchapadora de cantos ZD450C integra alimentación automática, encolado, recorte y pulido, con una velocidad de alimentación especificada de 12–23 m/min y un espesor de trabajo de 10–60 mm. Estas cifras describen el procesamiento posterior, no la capacidad de prensado del contrachapado. El rendimiento real sigue dependiendo de la longitud de las piezas, la separación, las pasadas de canteado y las pruebas de compatibilidad con el panel y el material de canto previstos.
Esta distinción evita un error de planificación habitual: comparar los metros cúbicos por turno de la prensa con los metros lineales por minuto de una máquina de acabado sin convertir ambos valores a un mismo programa de producción.
Convierta la oferta en una especificación verificable mediante ensayos
Al comparar equipos para trabajar la madera destinados a la producción de contrachapado, exija a todos los proveedores que utilicen la misma receta de panel, las mismas condiciones de los servicios, los mismos límites de ciclo y la misma definición de producción. De lo contrario, unas afirmaciones de capacidad aparentemente similares podrían basarse en supuestos de funcionamiento diferentes.
El acuerdo técnico debe definir el material representativo para las pruebas, la duración de la prueba continua, la medición del ciclo, las comprobaciones de temperatura y los métodos acordados de aceptación de la calidad de unión. Incluya en la evaluación el producto de mayor espesor o curado más lento, en lugar de probar únicamente el panel más sencillo. La aplicación de las normas de producto pertinentes y los requisitos locales para maquinaria deben confirmarse para cada proyecto.
Qingdao Zhongding Machinery Co., Ltd., fabricante y exportador de maquinaria para trabajar la madera con más de 20 años de experiencia en el sector, también ofrece asistencia técnica, suministro de repuestos y servicio posventa. Para un proyecto de prensa caliente, concrete estas prestaciones: aclare las responsabilidades de puesta en marcha, la formación de los operarios, los repuestos críticos, la documentación para la resolución de problemas y el proceso de respuesta del servicio antes de la aprobación.
La selección final debe alcanzar la producción requerida con una receta demostrada y tiempos de manipulación realistas, además de una reserva operativa acordada explícitamente. Si solo llega al objetivo ignorando los cambios de producto, suponiendo un rendimiento perfecto o considerando que el tiempo de curado constituye el ciclo completo, la prensa todavía no está correctamente dimensionada.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.