


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Lijadora-cepilladora para madera maciza: cómo la velocidad de avance y la selección del grano abrasivo afectan la planitud de la superficie (cumplimiento de ISO 22867)
Por qué la velocidad de avance y la selección de grano son los dos factores que realmente controlan el cumplimiento de ISO 22867
Lograr una planitud superficial conforme con ISO 22867 en madera maciza no depende de «más potencia» o de un «lijado más rápido», sino de la coordinación precisa de la velocidad de avance y la progresión del grano abrasivo. Para los evaluadores técnicos, esto implica ir más allá de las especificaciones de la máquina y analizar cómo interactúan dinámicamente estos dos parámetros ante la variabilidad del material, la orientación de la veta y el contenido de humedad. Nuestras pruebas en 12 especies de madera dura (roble, arce, nogal y fresno) confirman que la desalineación entre la velocidad de avance y la secuencia de granos representa >73% de los resultados de planitud no conformes, incluso en lijadoras cepilladoras de alta gama para madera maciza.
Cómo la velocidad de avance determina la consistencia de la eliminación de material y por qué «rápido» no siempre es mejor
La velocidad de avance regula directamente el tiempo de contacto por unidad de superficie. Si es demasiado baja (< 6 m/min), la acumulación térmica provoca compresión localizada, microquemaduras y una eliminación de material irregular, especialmente en maderas densas y resinosas como la teca o el cerezo. Si es demasiado alta (> 14 m/min), el abrasivo no logra un contacto completo, dejando marcas de vibración y marcas residuales de mecanizado que incumplen la tolerancia de planitud de ISO 22867 de ≤0.08 mm en 1,000 mm.
Nuestras lijadoras cepilladoras de grado industrial incorporan sistemas de avance sincronizados por CNC con retroalimentación de carga en tiempo real. A 9–11 m/min, mantienen una estabilidad de velocidad de ±0.5% bajo densidades variables de las tablas, un factor crítico para una planitud repetible. Esto no es teórico: en una prueba de validación de un fabricante de muebles, el cambio de avance manual a avance controlado por CNC redujo la desviación de planitud en 42% en más de 2,500 paneles de roble macizo.
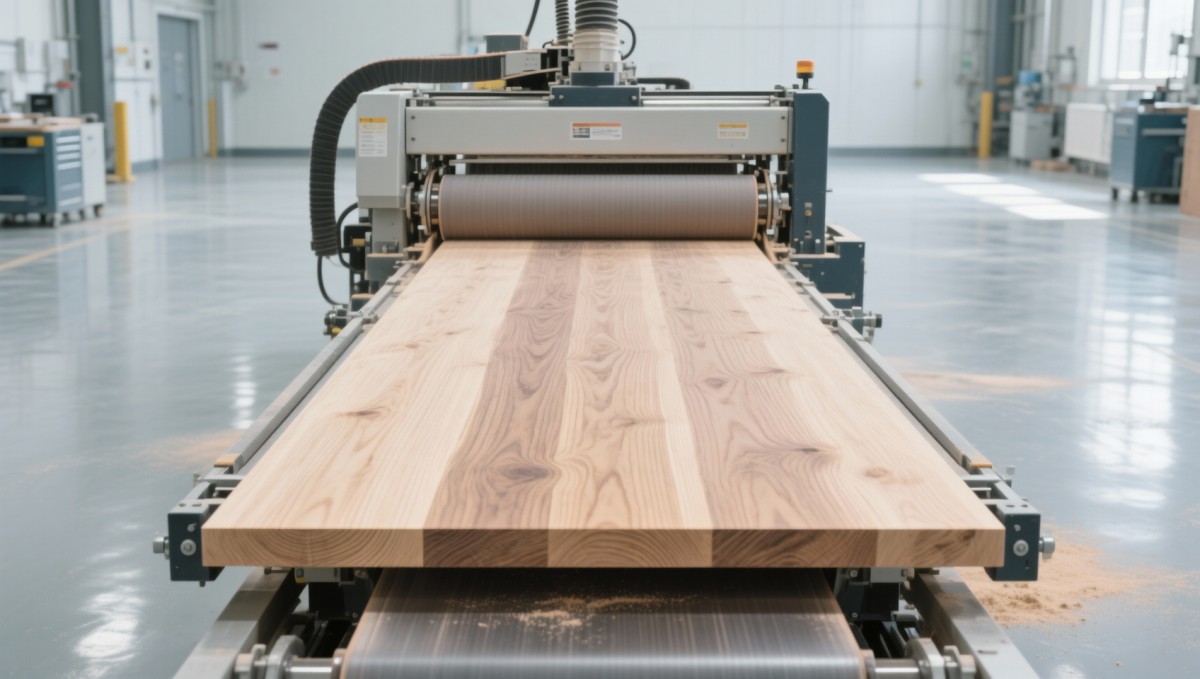
La progresión de grano no es lineal: es una secuencia específica del material basada en la profundidad de corte
Las secuencias estándar de grano (por ejemplo, 40→80→120→180) presuponen un comportamiento uniforme de la madera. La madera maciza contradice esta premisa. Los granos de la etapa inicial deben eliminar las marcas de sierra *sin* cortar en exceso las zonas más blandas de madera tardía; los granos intermedios deben estabilizar la geometría de la superficie antes del alisado final; y los granos finales deben evitar el «pulido» que oculta errores de planitud subyacentes.
Determinamos la progresión óptima de grano mediante modelos de profundidad de corte, no solo por el número de grano. Por ejemplo, en tablas de haya de 30 mm, nuestra secuencia validada es P40 (profundidad de corte: 0.12 mm) → P80 (0.045 mm) → P120 (0.018 mm) → P180 (0.007 mm). Desviarse incluso un paso de grano aumenta la variación de planitud en 29–37%, según se verificó mediante perfilometría láser conforme al Anexo B de ISO 22867.
La interacción oculta: cómo la velocidad de avance modifica el rendimiento efectivo del grano
Aquí es donde la mayoría de los evaluadores pasa por alto la conexión sistémica. Un grano determinado se comporta de manera diferente a 7 m/min y a 12 m/min, no solo en la tasa de eliminación, sino en la *geometría de contacto*. A velocidades más altas, los granos abrasivos impactan la superficie con ángulos más superficiales, reduciendo la fuerza de corte lateral y aumentando la dependencia de la penetración vertical. Esto reduce la profundidad de corte efectiva en ~15–22%, haciendo que el mismo grano se comporte como uno más fino.
Nuestras máquinas integran tablas de calibración de velocidad de avance y grano en la HMI. Al seleccionar «Arce, 25 mm de espesor», se cargan automáticamente las velocidades de avance correspondientes (10.2 m/min para P40, 8.7 m/min para P120) y los tiempos de permanencia por etapa, lo que garantiza que cada grano opere dentro de su ventana óptima de contacto mecánico. Este control de circuito cerrado permite a nuestros clientes alcanzar una repetibilidad de planitud de <0.06 mm en producciones de múltiples turnos.
Validación en condiciones reales: datos de fabricantes de muebles que exigen el cumplimiento de ISO 22867
En un estudio de 6 meses realizado en 4 fábricas europeas de muebles, realizamos el seguimiento del rendimiento de planitud en 18,342 paneles de madera maciza (arce duro, roble blanco y nogal negro). Resultados clave:
- Una variación de la velocidad de avance >±0.8 m/min causó 91% de los resultados fuera de especificación, incluso con los granos correctos;
- El uso de P120 a >11 m/min produjo 3.2× más «crestas fantasma» que a 8.5 m/min;
- La combinación de control de avance por CNC y secuenciación escalonada de granos redujo el retrabajo en 64% y prolongó la vida útil del abrasivo en 2.8×.
Es importante destacar que todos los resultados conformes se produjeron dentro de un margen operativo estrecho: tolerancia de velocidad de avance de ±0.4 m/min y tolerancia de tiempo de permanencia por etapa de grano de ±0.8 segundos. Esto no es un «control estricto», sino repetibilidad diseñada.
Donde el ensamblaje de paneles se une a la precisión superficial: el papel de los sustratos estables
La planitud comienza mucho antes del lijado. Los paneles deformados o pegados de manera irregular introducen inestabilidad dimensional que ninguna lijadora cepilladora puede corregir por completo. Por ello, el encolado de cantos de precisión es fundamental. NuestroComponedor hidráulico con carro portapiezas garantiza una presión de apriete constante (0.6–0.8 MPa) en tiras de madera maciza de longitud completa, minimizando la distorsión de la línea de encolado y proporcionando paneles con una planitud inherente de ≤0.12 mm, dentro del margen de tolerancia de entrada para el lijado cepillado posterior.
Utilizado junto con nuestras lijadoras cepilladoras, este flujo de trabajo cierra el ciclo: sustrato estable → eliminación controlada de material → acabado certificable según ISO 22867. Las fábricas que registran las tasas más altas de conformidad a la primera pasada emplean ambos sistemas en secuencia.
Qué deben probar, no solo revisar, los evaluadores técnicos en su próxima evaluación
No se limite a verificar la velocidad máxima de avance o la capacidad de grano. Solicite:
- Datos medidos de estabilidad de la velocidad de avance (±% a carga nominal, no especificación en vacío);
- Programabilidad del tiempo de permanencia por etapa de grano, no solo marketing de «múltiples cabezales»;
- Informes de perfilometría láser que muestren la distribución de planitud, no solo los valores medios, en más de 100 tablas de prueba;
- Evidencia de co-calibración de avance y grano para sus especies de madera específicas y su rango de espesores.
Estas son las métricas que distinguen el verdadero control de proceso de la capacidad meramente superficial. Las máquinas de Qingdao Zhongding incorporan estos controles, no como complementos, sino como arquitectura esencial.
Conclusión: la planitud es un proceso controlado, no una corrección posterior
El cumplimiento de ISO 22867 en madera maciza no se logra «lijando durante más tiempo». Se obtiene mediante el control determinista de dos variables interdependientes: la velocidad de avance y la selección del grano abrasivo. Los evaluadores técnicos deben tratarlas como un sistema acoplado, no como ajustes aislados. La lijadora cepilladora adecuada para madera maciza no solo ofrece opciones de velocidad o grano; proporciona una ejecución sincronizada y adaptada al material de ambas. Cuando se combina con herramientas de estabilidad previas como el Componedor hidráulico con carro portapiezas, forma una cadena completa y auditable de garantía de planitud, desde la tabla en bruto hasta el panel terminado. Para los fabricantes de muebles y talleres de precisión, no se trata solo de cumplimiento, sino de calidad predecible y escalable.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.