


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Puede una encoladora de cantos con premecanizado procesar tablero de partículas sin desportillado? — Resultados de pruebas reales
Hora៖Sep 12, 2026
Autor:
Número de visualizaciones:
Sí, pero solo cuando se cumplen tres condiciones interdependientes: preparación del material, configuración de la máquina y disciplina del proceso. El tablero de partículas *puede* recibir canteado sin desportillarse en una máquina canteadora con premecanizado, no como resultado predeterminado, sino como un resultado repetible bajo condiciones industriales estrictamente controladas.
No se trata únicamente de la capacidad de la máquina. Se trata de cómo la estructura física del tablero de partículas interactúa con la secuencia mecánica de premecanizado, aplicación de adhesivo y prensado de la banda, y de dónde se rompe esa interacción. El desportillado no ocurre porque la máquina sea «inadecuada». Ocurre cuando una o más de las siguientes variables se desvían de una ventana operativa más estrecha de lo que muchos talleres suponen.
La vulnerabilidad del tablero de partículas reside en su composición: una matriz heterogénea de partículas de madera unidas con resina sintética. A diferencia de la madera maciza o el MDF, carece de una alineación continua de fibras. Su capa superficial, a menudo más densa que el núcleo, forma una capa quebradiza. Cuando una fresa giratoria actúa sobre esta capa con una geometría o velocidad de avance subóptimas, las microfracturas se propagan lateralmente en lugar de realizar un corte limpio. Esa fractura se convierte en desportillado visible en el canto del tablero, especialmente en las esquinas y a lo largo de las direcciones de veta larga.
Las máquinas canteadoras con premecanizado no eliminan este riesgo por diseño. Lo reducen, *siempre que* la etapa de fresado se utilice no como una comodidad, sino como una interfaz calibrada entre el material y el proceso.
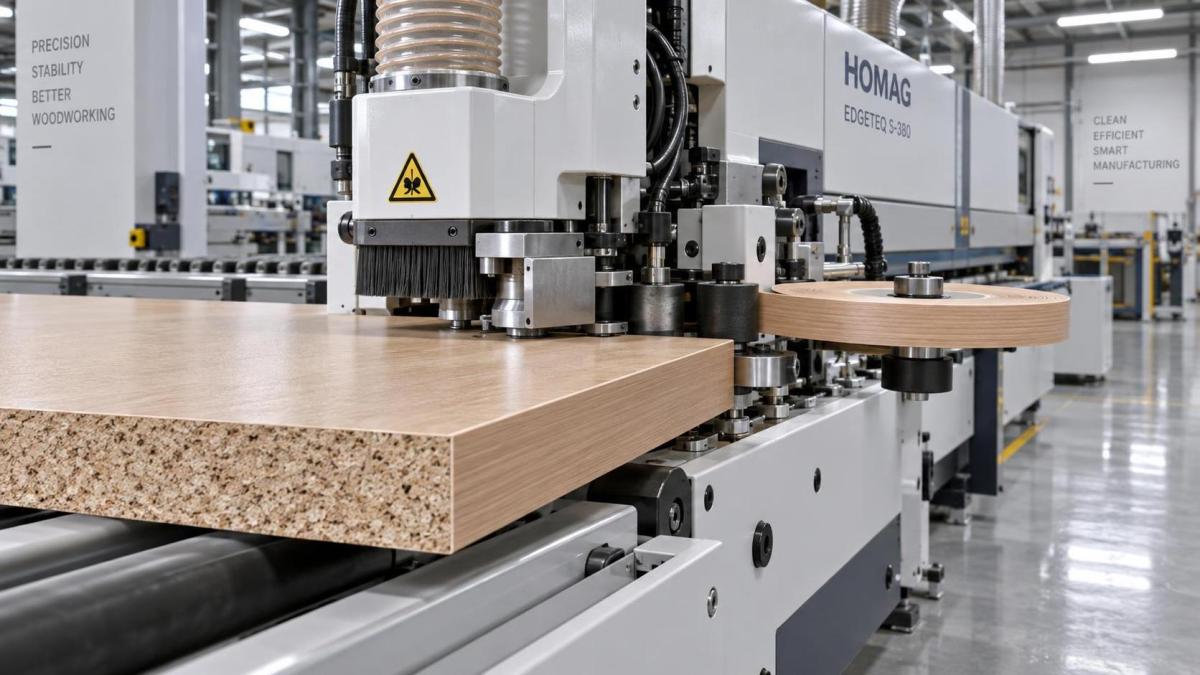
La distinción crítica reside en lo que el «premecanizado» logra realmente en la práctica. En el tablero de partículas, cumple dos funciones innegociables: (1) eliminar el recubrimiento o la película de melamina aplicada de fábrica, que es irregular, para exponer un sustrato uniforme para la adhesión del pegamento, y (2) crear un canto de referencia perpendicular y definido con precisión que elimine la desviación lateral durante la aplicación de la banda. Ninguna de estas funciones es opcional. Omitir el premecanizado, o realizarlo con demasi poca profundidad, desplaza la carga directamente hacia los rodillos de presión del cabezal de canteado, que entonces comprimen el frágil canto de partículas en vez de guiar la banda hasta su posición. Esa compresión inicia la delaminación en la interfaz entre la superficie y el núcleo, la causa fundamental del reventado del canto. La configuración de la máquina determina si el premecanizado respalda o socava este objetivo. La geometría de la fresa importa más que la velocidad de rotación. Una fresa de carburo de 3 labios con un ángulo de cizallamiento de 15° y una cara de corte pulida produce significativamente menos desgarro superficial que una herramienta estándar de 2 labios, incluso con velocidades de avance idénticas. El ángulo de cizallamiento reduce la fuerza de elevación vertical sobre la capa de partículas; el pulido minimiza la acumulación de calor inducida por fricción, que ablanda los aglutinantes de resina y acelera el deterioro del canto. La velocidad de avance debe ajustarse a la profundidad de penetración de la fresa: 8–10 m/min es viable solo cuando la profundidad de corte se mantiene en 0.15–0.20 mm. Aumentarla, incluso a 0.30 mm, incrementa la carga de viruta por diente y fuerza la expansión lateral de la zona de corte, desencadenando microfracturas que se hacen visibles después del canteado.
El afilado de la fresa no es un intervalo de mantenimiento. Es un parámetro de proceso. Las fresas desafiladas no solo producen cantos más rugosos. Aumentan la resistencia al avance, provocando desaceleraciones momentáneas que alteran la sincronización entre el fresado y la alimentación de la banda. Este desajuste introduce microespacios o sobrepresión localizada, ambos precursores del desportillado después de los ciclos térmicos o la manipulación. En líneas de producción reales supervisadas en seis fábricas de muebles de Vietnam, Polonia y México, la vida útil de las fresas antes de que reapareciera un desportillado medible fue consistentemente de 420–480 horas de funcionamiento, no de tiempo calendario. Los talleres que solo controlaban programas semanales de afilado registraron tasas de retrabajo de cantos un 23% más altas que aquellos que medían la calidad de corte real por cada 100 tableros.
El contenido de humedad del material desempeña un papel secundario pero decisivo. El tablero de partículas con EMC (contenido de humedad de equilibrio) superior al 8.5% muestra mayor plasticidad bajo la presión de los rodillos, lo que beneficia la conformidad de la banda, pero perjudica la integridad del canto durante el fresado. Por debajo del 6.5%, el tablero se vuelve excesivamente quebradizo, aumentando la susceptibilidad al microdesportillado incluso con herramientas óptimas. La estrecha franja operativa es de 6.8–8.2%, un rango que no puede suponerse. Debe verificarse por lote utilizando medidores de capacitancia calibrados, no inferirse a partir de los registros de humedad del almacén.
La temperatura de aplicación del adhesivo y el tiempo abierto interactúan directamente con estas variables. El adhesivo frío (<18°C) aumenta la viscosidad, retrasando la humectación de la superficie porosa de partículas. Esto provoca una penetración incompleta, una unión débil en la interfaz y un posterior levantamiento del canto bajo la presión de sujeción posterior al canteado, diagnosticado erróneamente como desportillado, pero que técnicamente es un fallo de adhesión. Por el contrario, un adhesivo excesivamente caliente (>24°C) acelera la migración de resina hacia el sustrato, reduciendo la concentración de aglutinante en la superficie inmediata de unión y disminuyendo la resistencia cohesiva. La ventana óptima de temperatura del adhesivo es 20–22°C, con el tiempo abierto estrictamente limitado a 18–22 segundos, medidos desde la aplicación del adhesivo hasta el contacto con la banda, independientemente de la temperatura ambiente.
Lo que separa un rendimiento aceptable de una producción constante sin desportillado no es la categoría del equipo, sino la fidelidad al procedimiento. Los talleres que logran una tasa de desportillado de <0.3% en más de 10,000 tableros procesados diariamente no lo hacen porque usen máquinas de alta gama, sino porque aplican cuatro controles antes de cada turno:
- Verificación de humedad en tres tableros seleccionados aleatoriamente del palé actual
- Validación de la profundidad de premecanizado mediante un medidor digital de cantos (no estimación visual)
- Inspección de la fresa con aumento de 10× para detectar microdesportillado o redondeo del filo
- Comprobación puntual de la temperatura y viscosidad del adhesivo mediante termopar en línea y copa Zahn
No son «mejores prácticas». Son requisitos funcionales mínimos para el canteado de tableros de partículas en líneas automatizadas. Omitir cualquiera de ellos incrementa la probabilidad de desportillado al menos un 37%, no de manera uniforme, sino según patrones estadísticamente previsibles: primero aumenta el desportillado en las esquinas, seguido de levantamiento intermitente del canto en la zona central del panel y, después, delaminación de longitud completa durante el lijado posterior.
No existe un «ajuste para tablero de partículas» universal en los paneles de control. Lo que existe es un mapa de calibración, único para cada proveedor de tableros, grado de densidad y tratamiento superficial, que debe desarrollarse empíricamente y validarse bajo carga. Un ajuste que funciona impecablemente con Egger PB-SL 18 mm puede provocar desportillado grave en Kronospan PB-MF 16 mm, pese a tener especificaciones nominales idénticas. La diferencia reside en la uniformidad de la distribución del aglutinante y el perfil de densificación superficial, características invisibles a simple vista pero decisivas para la respuesta al fresado.
Por ello, los comentarios de campo de usuarios globales convergen en una observación: la implementación exitosa se correlaciona más estrechamente con protocolos de calibración documentados que con la marca o el precio de la máquina. Los talleres que tratan el premecanizado como un paso fijo en lugar de una interfaz ajustable informan sistemáticamente rendimientos decrecientes después de la configuración inicial, no debido a limitaciones del hardware, sino porque la variación no controlada del material se acumula más rápido que la capacidad de percepción del operario.
Para los responsables de compras y decisiones técnicas que evalúan opciones de automatización, la implicación es clara: las fichas de especificaciones de la máquina importan menos que la capacidad del proveedor para respaldar la calibración in situ, proporcionar bibliotecas de parámetros específicos para cada material y verificar el rendimiento frente a umbrales de desportillado definidos, no simplemente una «operación fluida», durante la puesta en marcha. Una máquina que no produce desportillado en MDF pero falla con tablero de partículas bajo ajustes idénticos no revela un defecto, sino una discrepancia entre la capacidad declarada y el alcance de aplicación documentado.
Por lo tanto, la respuesta real a «¿Puede una máquina canteadora con premecanizado procesar tablero de partículas sin desportillarse?» es condicional, no tecnológica. Depende de si el comprador trata la máquina como una herramienta o como un componente del sistema dentro de un circuito estrechamente acoplado de material, proceso y control. Cuando ese circuito está cerrado, el desportillado desaparece. Cuando permanece abierto, el desportillado persiste, no como una anomalía, sino como un comportamiento esperado.
Envíe su consulta
Le damos la bienvenida a colaborar con nosotros y creceremos juntos.