


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Planificación de una línea de producción de carpintería para puertas y ventanas a medida
Empiece por definir la gama de puertas y ventanas que debe producir la línea y, a continuación, trace el recorrido de cada componente a través de las operaciones de corte, mecanizado, ensamblaje y acabado. La distribución adecuada depende de las piezas: una hoja de ventana de madera maciza con varios perfiles y preparaciones para herrajes plantea exigencias distintas para los equipos y la manipulación que una puerta interior plana chapada. Los datos de capacidad solo son útiles una vez definidos la combinación de productos, el tamaño de los lotes y la calidad requerida.
Tanto si se trata de una nueva planta como de una línea de producción de carpintería existente, el objetivo de la planificación es establecer un flujo de trabajo que permita gestionar la variabilidad sin que las piezas queden esperando entre cada operación. Defina primero las limitaciones: las dimensiones máximas y mínimas de los componentes, el espacio disponible en planta, el flujo de materiales, la frecuencia de los cambios de preparación y el acabado requerido para las superficies visibles.
Defina la gama de productos por componentes
Una puerta o ventana terminada es un conjunto de piezas con distintas rutas de mecanizado. Enumere por separado los travesaños, montantes, elementos del marco, junquillos y paneles, e identifique el material y las operaciones correspondientes a cada uno. Incluya características opcionales, como ranuras para juntas, rebajes para herrajes, rebajes para acristalamiento y perfiles decorativos. Un programa basado únicamente en el número de unidades terminadas puede ocultar la carga de trabajo que generan los componentes pequeños con un mecanizado intensivo.
Registre los rangos de longitud, anchura y grosor de cada pieza, incluidas las sobremedidas previas al mecanizado final. Preste especial atención a los travesaños cortos y los junquillos estrechos: una máquina que admite el panel más ancho puede no ser adecuada para alimentar con seguridad la pieza más pequeña. Los elementos largos del marco plantean una limitación distinta, ya que requieren soporte y espacio libre antes y después de la máquina.
Los detalles constructivos también determinan la ruta. Una unión de caja y espiga requiere una geometría de acoplamiento precisa y una superficie de referencia fiable; un ensamblaje con espigas cilíndricas incorpora patrones de taladrado y tolerancias de posicionamiento. Si deben procesarse varios sistemas de unión en la misma línea, prevea cambios de herramienta, selección de programas y piezas de prueba, en lugar de tratar todos los componentes como si fueran equivalentes.
Diseñe la ruta del proceso antes de elegir las máquinas
Trace una ruta para cada familia de productos principal, desde la recepción del material en bruto hasta el embalaje del conjunto. Una ruta para madera maciza puede incluir acondicionamiento y preparación del material, tronzado, reaserrado, cepillado, perfilado, mecanizado de uniones, lijado, ensamblaje y aplicación del recubrimiento. Una puerta de material de ingeniería o basada en paneles puede seguir otra ruta, con dimensionado de paneles, mecanizado de cantos y mecanizado para herrajes. Mantenga visibles las rutas alternativas: obligar a todas las piezas a pasar por las mismas estaciones genera manipulaciones innecesarias.
En cada operación, registre el estado de entrada y de salida de la pieza. Por ejemplo, un elemento del marco puede salir de la cepilladora con una cara y un canto de referencia, y pasar después por el perfilado y el mecanizado de extremos. Si las operaciones posteriores toman como referencia otra cara, un corte que, de otro modo, sería preciso puede producir una unión desalineada. Marcar las caras de referencia en la hoja de ruta permite ver esta dependencia antes de especificar los dispositivos de fijación y los sistemas de transferencia.
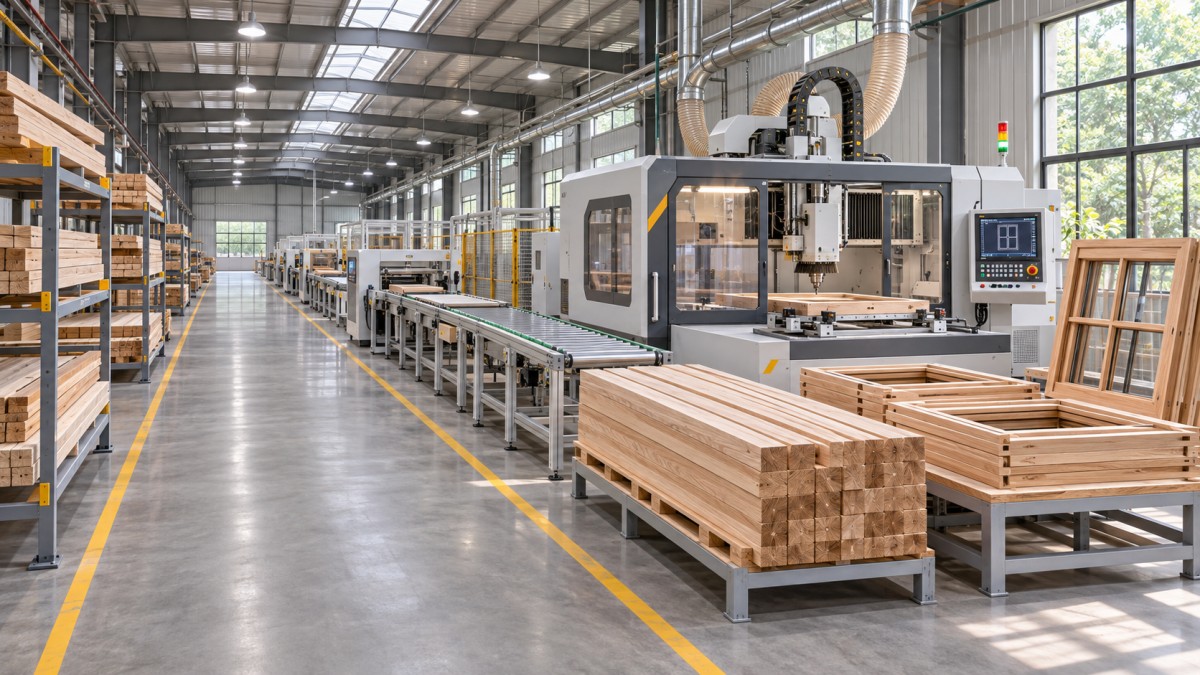
Utilice el mapa de rutas para identificar los puntos en los que convergen los componentes. Una prensa para marcos no puede completar un lote si el perfilado de un travesaño se retrasa en un centro de mecanizado compartido, aunque las demás piezas estén listas. Coloque un área de almacenamiento temporal, claramente identificada, cerca de estos puntos de convergencia y defina cómo mantener juntas las piezas correspondientes. En los pedidos personalizados, las etiquetas deben seguir siendo legibles durante el mecanizado y el acabado; de lo contrario, el método de identificación debe cambiar en un traspaso controlado.
Dimensione la capacidad según la operación limitante
Calcule la carga de trabajo de cada estación según el número de piezas, el tiempo de mecanizado y el tiempo de cambio de preparación para la combinación de productos prevista. Incluya la carga, la descarga, la inspección y el traslado cuando ocupen la estación. Compare esa carga con el tiempo productivo disponible por turno, una vez descontados los descansos planificados, el mantenimiento y la preparación. La velocidad de avance publicada de una máquina, por sí sola, no determina la producción de la línea.
Considere una estación de perfilado que procesa rápidamente elementos largos y rectos, pero requiere ajustar las herramientas entre perfiles. En una serie de componentes repetidos, la velocidad de avance puede ser el factor principal. En una secuencia de pequeños pedidos personalizados, los cambios de preparación y la verificación de la primera pieza pueden llevar más tiempo que el corte. Un centro de mecanizado flexible puede reducir esos cambios, pero su tiempo de ciclo para varias características debe compararse con la carga de trabajo combinada de las máquinas dedicadas.
Ponga a prueba el modelo de capacidad con una combinación representativa y otra exigente. La combinación exigente podría incluir más rebajes para herrajes, series más cortas o una mayor proporción de componentes de ventanas. Si la misma estación se sobrecarga en ambos casos, es una buena candidata para aumentar su capacidad. Si la limitación cambia según la combinación de pedidos, la flexibilidad de las rutas y la programación pueden ser más valiosas que duplicar una máquina.
Los buffers deben tener una función definida y un límite físico. El espacio antes de una estación crítica puede absorber interrupciones breves; una acumulación ilimitada de piezas sin terminar oculta los retrasos y dificulta el seguimiento de los pedidos. Establezca la ubicación de los buffers según el tamaño real de los lotes y los equipos de manipulación de materiales, y confirme que los pasillos, las puertas de acceso y las zonas de mantenimiento permanezcan despejados.
Adapte los equipos a la pieza y al acabado
La selección de máquinas empieza por el rango completo de trabajo, no solo por la anchura máxima de trabajo. Verifique la pieza más pequeña que pueda procesarse con seguridad, el rango de grosores, la profundidad de perfil requerida, la compatibilidad de las herramientas y el soporte necesario para piezas largas o flexibles. Es posible que una dimensión máxima indicada solo sea válida con determinadas herramientas o condiciones de preparación, por lo que debe evaluarse junto con la operación prevista.
En la carpintería a medida, la repetibilidad entre preparaciones es tan importante como la velocidad durante una serie larga. Evalúe cómo se ajustan y recuperan las guías, los topes, los dispositivos de fijación y los programas. Cuando sea necesario girar o volver a posicionar una pieza, confirme cómo se mantiene su cara de referencia. Las piezas de muestra que representen el componente más pequeño, el elemento más largo y un perfil exigente aportan más información que una demostración realizada únicamente con una pieza fácil de procesar.
El tratamiento de superficies puede añadir una operación independiente cuando se especifica una textura de veta expuesta. Lamáquina de cepillado con alambre está diseñada para cepillar superficies de madera y realzar la veta. Las especificaciones suministradas para la ZD1000-4 indican una anchura máxima de trabajo de 1.000 mm, un rango de grosor de procesamiento de 2–100 mm, una longitud mínima de 330 mm y un avance con control de frecuencia de 0 a 27 m/min. Estos valores deben considerarse junto con la selección de cepillos, el material y el aspecto requerido; no demuestran que todos los componentes de una puerta sean adecuados para la máquina. Las piezas cortas o estrechas pueden requerir otro proceso o un método de sujeción validado.
El cepillado también modifica las operaciones posteriores. Una superficie texturizada puede requerir una secuencia de lijado y una aplicación del recubrimiento distintas a las de una superficie lisa. Pruebe el acabado completo en madera maciza o material de panel representativo, incluidos los cantos y las uniones, antes de reservar espacio en planta para una operación de cepillado específica.
Organice el flujo teniendo en cuenta la manipulación y el acceso
Coloque las estaciones en el orden en que normalmente circulan las piezas y deje ramales para los componentes que omiten alguna operación. Evite ubicar el mecanizado de elementos largos de modo que el material en bruto deba cruzar la ruta utilizada para trasladar los marcos ensamblados. Una disposición compacta no es necesariamente eficiente si cada traslado requiere girar una hoja de puerta grande o despejar un pasillo.
Represente los equipos con sus dimensiones una vez instalados y añada el espacio de trabajo necesario: longitud de entrada y salida, lado de carga, acceso a las herramientas, conexiones de extracción y espacio de mantenimiento. Dibuje la pieza más larga en su posición, no solo el contorno de la máquina. En el caso de las prensas y las mesas de ensamblaje, deje espacio para los dispositivos de fijación, las abrazaderas y el movimiento de los marcos terminados, sin ejercer presión sobre las uniones recién encoladas.
Separe las etapas limpias de las polvorientas en la medida que permita el edificio. El mecanizado y el lijado generan polvo que puede afectar la calidad del recubrimiento; la distribución debe tener en cuenta la extracción, las rutas de traslado y el estado en que las piezas llegan al acabado. Antes de fijar las posiciones de instalación, confirme la alimentación eléctrica, el aire comprimido cuando sea necesario, la extracción de polvo y cualquier ventilación para el acabado, de acuerdo con los equipos seleccionados y el diseño de las instalaciones.
Controle el ajuste en los puntos de unión entre piezas
Los controles de calidad son más útiles antes de que un error se reproduzca en todo un lote. Después de la preparación, verifique una muestra con el plano y, cuando sea práctico, ensamble las piezas correspondientes. Una unión que cumple las medidas en una pieza individual puede encajar mal si su característica de acoplamiento utiliza una referencia distinta o si la variación acumulada altera las dimensiones del marco.
En las ventanas, verifique como conjunto la relación entre el marco, la hoja, el rebaje para acristalamiento y las ranuras para juntas. Las preparaciones para herrajes deben comprobarse con la disposición real de los herrajes, incluidas las piezas para mano derecha o izquierda. En las puertas, confirme las dimensiones finales y la posición de los rebajes para cerraduras, bisagras y otros elementos después de las operaciones que establecen los cantos finales. Los cambios en un perfil o en las especificaciones de los herrajes deben reflejarse tanto en el programa de mecanizado como en el registro de inspección.
El estado del material afecta a estas comprobaciones. La madera maciza puede cambiar de dimensiones con la humedad y moverse después de retirar material; los materiales de ingeniería tienen sus propias características de superficie y núcleo. Defina el estado del material en la recepción y antes del mecanizado de precisión, e investigue las variaciones de ajuste recurrentes antes de compensarlas únicamente mediante correcciones de la máquina.
Ponga en marcha la ruta con pedidos reales
Antes de iniciar la producción, verifique como parte de la instalación la alineación de las máquinas, los resguardos, la extracción, los controles y las paradas de emergencia. A continuación, haga pasar componentes representativos por toda la ruta conectada, incluidos la identificación, el traslado, el ensamblaje y el acabado. Registre los tiempos reales de preparación y de ciclo, la cantidad de trabajo en espera entre estaciones y cualquier daño o retrabajo causado por la manipulación.
Una prueba satisfactoria de una máquina individual no demuestra que la línea funcione como sistema. Pruebe al menos un pedido con cambios frecuentes de tamaño o perfil y otro con una serie repetitiva más larga. Compare los resultados con el modelo de capacidad, ajuste las rutas o la ubicación de los buffers cuando sea necesario y conserve los ajustes aprobados y los resultados de inspección para trabajos repetidos.
Deje espacio para el crecimiento en los puntos donde sea más probable que cambie la ruta: el acceso a una estación de mecanizado compartida, una cola de acabado o una zona de ensamblaje pueden ser más importantes que el espacio sin utilizar al final del edificio. Cualquier ampliación futura debe mantener un acceso seguro y el flujo establecido de las piezas identificadas.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.