


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
Planificación de la producción de lotes mixtos con un consultor de procesos para la industria del mueble
Planificación de la producción de lotes mixtos con un consultor de procesos para la industria del mueble
La producción de muebles en lotes mixtos rara vez se atasca porque todas las máquinas sean demasiado lentas. Lo más habitual es que las piezas equivocadas lleguen a la máquina adecuada en el momento equivocado. El corte produce paneles que todavía no pueden cantearse, el taladrado espera a que se revisen los planos y el montaje tiene casi todo lo necesario para completar varios pedidos, pero no lo suficiente para enviar ninguno.
Para los responsables de proyectos, el reto consiste en coordinar fechas de entrega que compiten entre sí sin dejar que los cambios de configuración, los componentes faltantes y el trabajo en curso consuman el cronograma. La consultoría de procesos de producción de muebles debe convertir ese problema en un plan ejecutable: qué pedidos liberar, qué piezas agrupar, dónde proteger la capacidad y cuándo se justifican los cambios de equipos.
El punto de partida no es una cotización de maquinaria. Es una visión honesta del recorrido de un pedido, desde la aprobación del diseño hasta el despacho completo y verificado.
Empiece por la combinación de pedidos, no por la producción diaria promedio
«Paneles por turno» puede ser una medida engañosa para la planificación. Una serie de laterales de armario repetidos y un lote mixto de estantes pequeños, puertas y componentes simétricos pueden tener el mismo número de paneles, pero requerir tiempos muy distintos de manipulación, preparación e inspección.
El consultor necesita datos representativos de los pedidos, incluidos los trabajos complicados y no solo los productos estándar. Entre los datos útiles se encuentran las listas de materiales, las dimensiones de los paneles, las especificaciones de los tableros, los requisitos de los cantos, los patrones de taladrado, las cantidades, las fechas prometidas y el estado de revisión de los planos. La disponibilidad de materiales debe verificarse según la especificación real; tener suficiente tablero en existencias no sirve si falta el acabado o el grosor requerido.
Separe las familias de procesos de los pedidos de los clientes. Las piezas de distintos pedidos pueden utilizar el mismo material de corte o la misma configuración de canteado. Por el contrario, un pedido de un cliente puede requerir varias rutas por la fábrica. Mantener visibles estas diferencias permite agrupar el trabajo de forma racional sin perder el control de las entregas.
En los muebles de panel, el corte, el canteado y el taladrado suelen requerir especial atención. Si la combinación también incluye mecanizado de madera maciza, lijado o acabado, esas rutas necesitan sus propias comprobaciones de capacidad y calidad. Una ruta genérica única ocultará diferencias importantes.
Identifique el cuello de botella siguiendo las colas y las piezas faltantes
Recorra la ruta durante la producción normal. Una cola delante de una máquina es un indicio útil, pero no demuestra automáticamente que la máquina carezca de capacidad. La cola puede incluir piezas que esperan instrucciones, materiales incompatibles o trabajo liberado demasiado pronto.
Observe el ciclo completo: carga, posicionamiento, mecanizado, descarga, inspección y traslado. Registre los cambios de configuración por separado. En una canteadora, cambiar la cinta, ajustar la máquina al grosor del panel, limpiar y aprobar la primera pieza pueden afectar la capacidad utilizable más de lo que sugiere la velocidad de avance anunciada.
La misma disciplina se aplica al taladrado CNC. Una máquina que espera programas, identificación de piezas o un operador disponible tiene un problema distinto al de una máquina que permanece plenamente ocupada con trabajos aprobados. Comprar una máquina más rápida solo resuelve el segundo caso, y únicamente si las operaciones anteriores y posteriores pueden respaldarla.
Por lo tanto, la capacidad debe calcularse a partir de los tiempos observados de procesamiento y preparación, el personal disponible y las previsiones realistas de tiempos de inactividad. Cuando los registros sean deficientes, utilice un plan provisional y valídelo en planta. Una suposición claramente indicada es más útil que una precisión falsa.
Priorice las entregas y luego reduzca los cambios de configuración evitables
Existe una disyuntiva real entre los lotes eficientes para las máquinas y los pedidos completos de los clientes. Los lotes grandes pueden reducir la frecuencia de preparación y mejorar el aprovechamiento del material, pero también pueden retrasar componentes urgentes y llenar la fábrica de trabajo sin terminar. Procesar cada pedido por separado genera el problema contrario: preparaciones repetidas y un uso fragmentado del material.
Una solución práctica es agrupar el trabajo compatible dentro de una ventana de liberación controlada por las entregas. Determine qué pedidos deben avanzar ahora, compruebe que sus planos y materiales estén listos y, a continuación, optimice el procesamiento dentro de ese grupo. No siga añadiendo pedidos posteriores solo porque utilicen el mismo acabado de tablero.
Considere un ejemplo de planificación: varios pedidos de armarios utilizan el mismo tablero, pero uno requiere una cinta de canto diferente y otro tiene una fecha de despacho más temprana. Puede ser razonable combinarlos para el corte. Sin embargo, quizá no convenga enviar todos los paneles resultantes a canteado en una sola campaña ininterrumpida. El pedido urgente sigue necesitando sus piezas taladradas, herrajes y capacidad de montaje a tiempo.
El cronograma necesita una regla clara para resolver ese conflicto. Proteja primero las fechas de finalización prometidas y luego minimice las preparaciones dentro del margen restante. Las excepciones deben ser decisiones deliberadas, no el resultado de atender el trabajo de quien más insista.
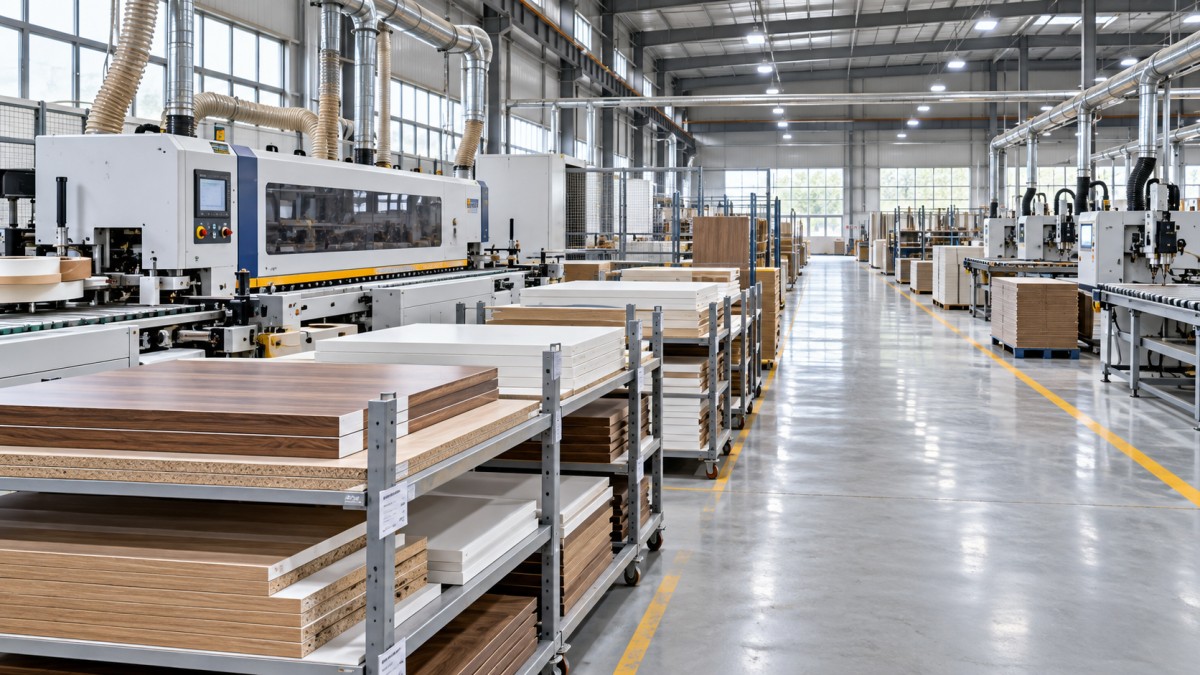
Un diagrama de flujo útil muestra más que flechas entre máquinas. Indique el punto de liberación, los búferes temporales, las verificaciones de identificación de piezas y el punto donde se vuelven a reunir los componentes para formar kits de pedido. Esos son los puntos en los que el control de lotes mixtos suele tener éxito o fracasar.
Mantenga estable el cronograma a corto plazo
La repriorización constante genera trabajo oculto: localizar paneles, mover pilas, cambiar programas y explicar nuevas instrucciones. Acuerde una ventana de planificación a corto plazo en la que los cambios requieran aprobación. Su duración debe reflejar los plazos reales y la variabilidad de los pedidos, no una regla arbitraria para toda la fábrica.
Una incorporación urgente debe mostrar claramente sus consecuencias: qué preparación cambiará, qué trabajo se aplazará y si la nueva fecha de despacho sigue siendo alcanzable. Así, los equipos comerciales y de producción disponen de la misma base para tomar decisiones.
Controle la liberación y la identificación antes de incorporar automatización
Los lotes mixtos se vuelven difíciles de gestionar cuando las piezas pierden su identidad entre operaciones. Una etiqueta o una hoja de ruta debe vincular el componente físico con su pedido, la referencia de la pieza, la revisión y la siguiente operación. Si la orientación es importante, la información debe ser inequívoca. Los paneles similares para el lado izquierdo y el derecho representan un riesgo evidente.
El escaneo de códigos de barras puede ayudar, pero solo cuando los datos subyacentes y las prácticas en planta son fiables. Las etiquetas deben seguir siendo legibles durante la manipulación y el método de identificación debe funcionar con componentes pequeños. El software no puede compensar que los operarios tengan que adivinar cuál es la cara de referencia.
El control de liberación es igual de importante. Evite cortar trabajo solo para mantener ocupada la sierra cuando la siguiente operación no disponga de espacio o capacidad. Defina un búfer manejable antes del cuello de botella, basándose en la carga de trabajo y no solo en el número de paneles. Una pila de estantes sencillos no equivale a otra que requiera varias pasadas de procesamiento.
Haga un seguimiento de la integridad de los pedidos en las etapas posteriores. Montaje debe saber si un kit está listo, incompleto o retenido para su corrección. La producción de piezas faltantes necesita una ruta prioritaria controlada, con los mismos requisitos de identificación e inspección que el lote original.
Adapte la maquinaria a las partes difíciles de la combinación
La selección de equipos resulta más útil una vez que se comprenden la ruta y la carga de trabajo. En lugar de preguntar únicamente por la producción máxima, compruebe cómo gestiona una máquina propuesta las causas recurrentes de demora.
- Para el corte, compare el aprovechamiento del material, la clasificación de piezas, el etiquetado y la manipulación posterior, no solo la velocidad de corte.
- Para el canteado, verifique las dimensiones pertinentes de los paneles, los materiales de los cantos, las tareas de cambio de configuración y los requisitos de acabado mediante pruebas representativas.
- Para el taladrado, compruebe la preparación de programas, las referencias, la sujeción, la accesibilidad de los orificios y cualquier necesidad de reposicionar el componente.
- En toda la línea, confirme la extracción de polvo, el suministro eléctrico, el aire comprimido cuando sea necesario, el acceso para mantenimiento y las responsabilidades de los operarios.
Por ejemplo, las sierras de paneles y los sistemas CNC de nesting deben compararse con la combinación real de productos y el flujo de trabajo. Ninguna de las dos opciones es automáticamente la mejor solución para lotes mixtos. El aprovechamiento de los tableros, los requisitos de mecanizado, los métodos de manipulación y los recursos de programación pueden cambiar la decisión.
En ocasiones, una máquina dedicada es adecuada para el trabajo estable y repetitivo, mientras que una máquina flexible gestiona las excepciones. En otros casos, mejorar la disciplina de preparación o añadir equipos de manipulación apropiados es la inversión más justificable. El consultor debe explicar por qué la opción preferida resuelve el cuello de botella medido.
Qingdao Zhongding Machinery Co., Ltd. aporta a estas conversaciones sobre equipos más de 20 años de experiencia en la fabricación y exportación de maquinaria para trabajar la madera. Su maquinaria y sus soluciones integrales para el trabajo de la madera deben evaluarse conforme a los requisitos de proceso acordados, junto con el soporte técnico, el suministro de repuestos y las condiciones del servicio posventa. Para una instalación en el extranjero, aclare las responsabilidades de puesta en marcha, el alcance de la formación y los procedimientos de soporte antes de finalizar el cronograma del proyecto.
Valide el plan con una prueba de producción representativa
Una prueba que incluya únicamente componentes sencillos y repetidos no permitirá determinar si el flujo propuesto puede gestionar una producción mixta. Incluya variaciones normales: diferentes tamaños, cambios pertinentes de material, piezas simétricas, una revisión de plano y el proceso para sustituir un componente rechazado. Cuando sea posible, utilice los requisitos reales del proyecto.
Acuerde las medidas de aceptación antes de la prueba. Entre las medidas útiles se encuentran el plazo de entrega de pedidos completos, la duración de los cambios de configuración, la aceptación a la primera, el tiempo de espera del trabajo entre operaciones y el tiempo perdido por falta de información. La producción de la máquina sigue siendo relevante, pero no debe pesar más que la capacidad de enviar pedidos completos a embalaje según lo previsto.
Compruebe la calidad después de los cambios de configuración, no solo durante el funcionamiento estable. El aspecto de los cantos, las dimensiones, la posición de los orificios y el ajuste durante el montaje deben cumplir el plano aprobado y la especificación del producto. Un lote rápido que requiere clasificación o retrabajo no demuestra un proceso fiable.
El resultado práctico de la consultoría de procesos de producción de muebles debe ser una ruta utilizable, supuestos de capacidad, reglas de secuenciación, límites de los búferes, requisitos de equipos y responsables designados para los asuntos pendientes. Antes de aprobar maquinaria adicional, haga una pregunta directa: ¿este cambio ayudará a completar más pedidos a tiempo o simplemente producirá más piezas a la espera de la siguiente operación?
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.