


Noticias y exposiciones
Últimas novedades de fábrica, tendencias del sector e información sobre exposiciones internacionales
¿Puede la consultoría de distribución de talleres de carpintería reducir la manipulación de materiales?
Sí: una consulta sobre la distribución de un taller de carpintería puede reducir la manipulación de materiales si analiza cómo se desplazan los materiales durante la producción, cuántas veces se manipulan y dónde esperan. Acercar las máquinas puede acortar un recorrido, pero no resolverá la clasificación repetida, las zonas de descarga obstruidas ni la llegada de piezas a montaje en el orden incorrecto.
El resultado útil es un flujo viable desde la recepción hasta la expedición, con espacio suficiente para trabajar de forma segura, almacenar materiales temporalmente y realizar el mantenimiento. Antes de reubicar equipos o comprar otra máquina, examine dónde se emplea el esfuerzo de manipulación y si la distribución propuesta elimina su causa.
Identifique la manipulación que no aporta valor a la producción
La manipulación de materiales incluye más que transportar madera entre máquinas. También comprende levantar tableros para colocarlos en una sierra, girar componentes para adaptarlos a la siguiente operación, buscar piezas entre pilas mezcladas, mover productos terminados para acceder a los que aún no lo están y transferir piezas entre carros inadecuados.
Ciertos movimientos son inevitables. Una tabla debe llegar a la máquina que la procesa. El trabajo evitable suele producirse entre operaciones: una pila colocada en un pasillo porque no hay espacio de recepción, o un lote descargado en el suelo porque el carro de transporte se necesita en otro lugar.
Un buen punto de partida es seguir un pedido representativo a través del taller. Registre cada recogida, descarga, transferencia, ubicación de espera y viaje de vuelta. Incluya retales, componentes rechazados, embalajes y residuos; sus movimientos compiten por el mismo espacio que los productos destinados a la venta.
Preste especial atención a estos patrones:
- Recorridos de ida y vuelta: las piezas pasan por una estación de trabajo posterior, se desplazan a otro lugar y luego regresan.
- Transferencias repetidas: los componentes se mueven entre palés, carros, bancos de trabajo y suelos sin que lo requiera el procesamiento.
- Búsqueda y clasificación: los operarios separan componentes mezclados antes de poder iniciar la siguiente operación.
- Obstrucciones temporales: el trabajo en curso bloquea el acceso a las máquinas u obliga a circular por una ruta más larga.
- Giros innecesarios: los tableros grandes o las tablas largas cambian repetidamente de orientación porque las posiciones de recepción y descarga no están alineadas.
La distancia recorrida por sí sola puede ocultar estos problemas. Un recorrido corto que requiere varios levantamientos manuales puede exigir más esfuerzo que uno más largo realizado con un carro adecuado.
Trace las rutas de producción reales antes de elegir una distribución
Un taller de muebles que procesa tableros tiene necesidades distintas a las de una operación de madera maciza. Incluso en un mismo taller, los componentes de armarios, las puertas y los muebles a medida pueden seguir rutas diferentes. Antes de decidir dónde colocar los equipos, la consulta debe determinar las principales familias de productos y la secuencia de sus operaciones.
Una secuencia habitual para muebles de tablero puede incluir almacenamiento de tableros, corte o nesting, canteado, taladrado, montaje y embalaje. El orden exacto depende del método de construcción y del equipo. El trabajo con madera maciza puede requerir tronzado, reaserrado, cepillado, mecanizado adicional, lijado y montaje; algunos componentes pueden volver para someterse a más operaciones.
Trace estas rutas en un plano del taller con medidas. Pondere las rutas según la cantidad de material trasladado y la frecuencia de los viajes. Un movimiento diario de pilas pesadas de tableros merece más atención que una transferencia ocasional de una plantilla pequeña, aunque ambas aparezcan como líneas similares en el plano.
Registre también el tamaño de los lotes, los turnos y los equipos compartidos. Una ruta que funciona cuando un operario mueve un carro puede congestionarse cuando varias máquinas descargan material a la vez. El plan debe adaptarse a los periodos habituales de mayor actividad, no solo a un taller vacío.
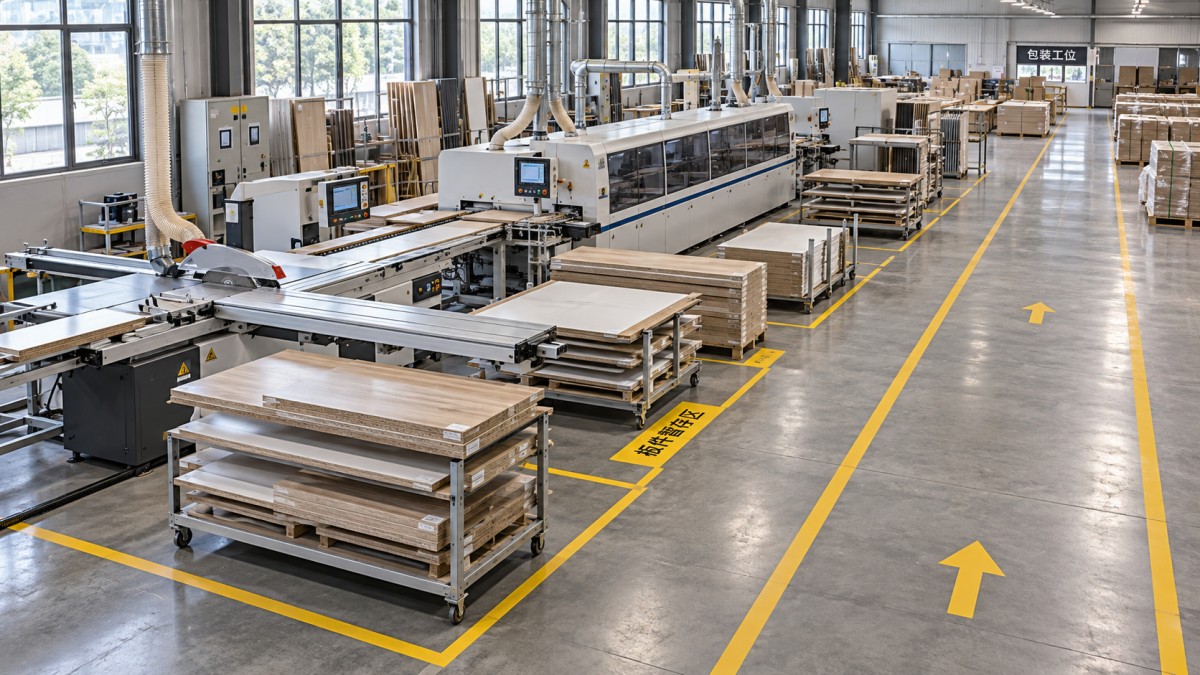
Una comparación visual útil muestra las rutas actuales junto a las propuestas, incluidos los puntos de recepción, las zonas de espera, el acceso peatonal y la recogida de residuos. Así resulta más fácil detectar cruces y transferencias repetidas.
Elija el patrón de flujo en función del trabajo
No existe una única distribución óptima para un taller de carpintería. El acceso al edificio, la variedad de productos, las dimensiones de los materiales y el uso compartido de las máquinas influyen en la elección.
A menudo, una distribución mixta resulta práctica. Los componentes de gran volumen pueden seguir una ruta definida, mientras que los trabajos personalizados ocasionales utilizan estaciones compartidas. Obligar a todos los productos a pasar por una sola línea puede generar desvíos o interferir con la producción repetitiva.
La orientación de las máquinas importa tanto como su ubicación. Colocar una sierra cerca de la siguiente operación aporta poco si el lado de descarga queda orientado en sentido opuesto a la ruta de transferencia. Compruebe cómo cargan, descargan, giran y apilan los operarios las piezas reales.
Planifique el espacio alrededor de cada máquina
La superficie que ocupa una máquina es solo una parte del espacio que necesita. La distribución también debe contemplar la pieza más larga prevista, el movimiento de los operarios, los equipos de carga, el acceso para el mantenimiento, las conexiones de extracción y los lugares temporales para los materiales.
Esto es especialmente importante con sierras escuadradoras de mesa deslizante, cepilladoras, moldureras y equipos que manipulan tablas largas. Puede que se necesite un área aparentemente vacía durante la alimentación o la salida de material. Utilizarla para almacenamiento puede dificultar el funcionamiento de la máquina aunque el plano parezca compacto.
En el procesamiento de tableros, compruebe todo el recorrido del tablero, del dispositivo de elevación y del carro de transferencia. Deje espacio para acercarse a la posición de carga sin tener que recolocar el material repetidamente. Cuando los materiales se trasladan manualmente entre estaciones, unas alturas de trabajo compatibles pueden reducir el levantamiento y las transferencias incómodas, siempre que la protección y el acceso sigan siendo adecuados.
Las distancias de seguridad deben basarse en la documentación del equipo y en una evaluación de la tarea prevista. Una medida genérica para los pasillos no puede contemplar todas las piezas, las maniobras de los vehículos ni los requisitos de mantenimiento.
Reserve ubicaciones definidas para los materiales en espera
Eliminar todo el espacio entre máquinas puede hacer que el flujo sea menos fiable. Las distintas operaciones rara vez terminan exactamente al mismo ritmo, y algunas requieren cambios de preparación, inspecciones o procesamiento por lotes. Una zona de espera controlada permite que una operación continúe durante una interrupción breve en la etapa siguiente.
La zona de espera debe tener un propósito, una ubicación identificada y un límite de capacidad. Si se desborda con regularidad, examine el desequilibrio de producción o el calendario de liberación de trabajos. Ampliar el área de almacenamiento quizá solo permita que se acumulen más trabajos sin terminar.
En la fabricación de armarios, los carros que mantienen agrupados los componentes por pedido pueden reducir la clasificación en la zona de montaje. En el trabajo con madera maciza, el almacenamiento puede tener que conservar la identificación, proporcionar un soporte adecuado y adaptarse al estado del material. En ambos casos, el siguiente operario debe poder retirar las piezas necesarias sin tener que desmontar varias pilas.
Compruebe si la manipulación se debe a la capacidad o a la programación
Una consulta sobre la distribución no puede resolver todos los problemas de movimiento de materiales. Si el corte libera piezas más rápido de lo que el canteado o el montaje pueden procesarlas, se acumulará trabajo en curso incluso en una ruta corta y directa.
La manipulación resultante suele parecer un problema de espacio: los operarios apartan las pilas, vuelven a moverlas y buscan los componentes urgentes. La causa subyacente puede ser el tamaño excesivo de los lotes, una liberación irregular de la producción o una operación posterior que limita el flujo.
Antes de aprobar una reubicación importante, distinga las posibles soluciones:
- Cambie la ruta cuando los materiales crucen innecesariamente el taller.
- Cambie el método de transferencia cuando los levantamientos o reubicaciones repetidos provoquen retrasos.
- Cambie las cantidades o el momento de liberación cuando las zonas posteriores reciban más trabajo del que pueden absorber.
- Revise la capacidad cuando una operación necesaria esté constantemente sobrecargada.
Estas decisiones también afectan a la selección de equipos. Una máquina de corte más rápida puede aumentar la congestión si no cambian la manipulación y el procesamiento posteriores. Su utilidad depende, en parte, de que el resto del taller pueda absorber su producción.
Incluya los residuos, la extracción y los productos terminados en el plan
Los retales y residuos necesitan puntos de recogida planificados. Si los contenedores ocupan las rutas de transferencia o requieren movimientos frecuentes a través de zonas de producción activas, la mejora de manipulación propuesta puede desaparecer durante el trabajo normal. Los recortes reutilizables también necesitan identificación y un almacenamiento accesible; una pila de retales sin organizar provoca búsquedas y levantamientos repetidos.
La reubicación de máquinas puede afectar a los conductos de extracción de polvo, el suministro eléctrico, el aire comprimido y el acceso a los puntos de aislamiento. Estas conexiones influyen en el coste y la viabilidad de la instalación. Los cambios en las derivaciones de extracción requieren una revisión técnica, ya que la disposición de los conductos y la capacidad del sistema afectan al rendimiento de la captación.
El lijado, el acabado, el montaje y el embalaje plantean otras limitaciones. Las actividades que generan polvo no deben comprometer los trabajos de acabado sensibles. Las superficies acabadas necesitan soportes y protección adecuados durante el traslado, mientras que los materiales de embalaje requieren espacio sin obstruir la expedición.
Acortar una ruta no resulta útil si aumenta los daños en las superficies, expone a las personas al tráfico de vehículos o elimina el acceso necesario para el mantenimiento. La distribución debe evaluar estas consecuencias junto con el tiempo de manipulación.
Qué debe ofrecer una consulta útil
Una consulta sobre la distribución de un taller de carpintería que aporte valor debe ofrecer algo más que una disposición atractiva de símbolos de máquinas. Debe explicar qué movimientos cambiarán, qué permitirá esos cambios y de qué supuestos operativos depende el plan.
Proporcione un plano del edificio con medidas que muestre columnas, puertas, servicios fijos y restricciones de acceso. Añada planos de los equipos, dimensiones habituales de los materiales, rutas de los productos, volúmenes de producción, organización del personal y puntos de congestión conocidos. Incluya los cambios previstos en los productos para que la propuesta no se limite a la cartera de pedidos actual.
La propuesta resultante debe identificar la orientación de las máquinas, las posiciones de carga y descarga, los métodos de transferencia, las ubicaciones de las zonas de espera, el acceso para mantenimiento y los cambios en los servicios. También debe distinguir las mejoras que pueden lograrse con los equipos existentes de las que requieren nuevos dispositivos de manipulación o maquinaria.
Qingdao Zhongding Machinery Co., Ltd. fabrica y exporta maquinaria para trabajar la madera y cuenta con más de 20 años de experiencia en el sector. Al hablar con la empresa sobre los requisitos de los equipos, compartir las rutas de producción y las limitaciones de las instalaciones, además de las necesidades de capacidad, ayuda a vincular la selección de máquinas con el flujo de materiales del taller. El soporte técnico y la disponibilidad de repuestos también son importantes al evaluar la viabilidad a largo plazo de un cambio de equipo.
Valide la propuesta antes de comprometerse a reubicar los equipos
Pruebe la distribución propuesta con pedidos representativos, incluidos uno con una pieza grande, un producto repetitivo habitual y un trabajo que utilice equipos compartidos. Siga el recorrido de cada uno desde su entrada, pasando por las esperas y el procesamiento, hasta la expedición. Compruebe qué ocurre si una máquina posterior se detiene o si llega una entrega durante la producción.
Cuando sea posible, marque en el suelo los límites de las máquinas y las zonas de preparación propuestas. Desplace un carro o una carga habituales a lo largo de la ruta para detectar giros estrechos y conflictos de acceso que pueden ser difíciles de evaluar en un plano.
Compare la propuesta con la distribución actual utilizando criterios uniformes: tiempo de manipulación por lote, número de transferencias, distancia recorrida, trabajo en espera de procesamiento y daños relacionados con la manipulación. Al evaluar la inversión, incluya el tiempo de inactividad por reubicación, las modificaciones de los servicios y la formación de los operarios.
El siguiente paso consiste en documentar una ruta de producción problemática e identificar cada recogida, descarga y desvío evitable. Así la consulta tendrá un problema concreto que resolver y la distribución final ofrecerá un resultado que se podrá comprobar cuando se reanude la producción.
Envíe su consulta
Le invitamos a colaborar con nosotros y a crecer juntos.