

Una presión excesiva puede aplastar el alma del tablero alistonado; una presión insuficiente puede dejar uniones adhesivas débiles. El ajuste correcto debe garantizar la unión y, al mismo tiempo, limitar la compresión permanente.
Para los operarios que utilizan una prensa de madera en caliente para fabricar tablero alistonado, el ajuste depende de la densidad del alma, la uniformidad de las tiras, los requisitos del adhesivo y la superficie del tablero sometida a carga.
Comience con un adhesivo aprobado y las especificaciones del tablero, calcule la presión real sobre el panel y, a continuación, valide paneles de prueba después de enfriarlos. La lectura del manómetro hidráulico por sí sola no es suficiente.
Esta guía explica cómo convertir la fuerza de prensado en presión sobre el panel, comprobar la compresión y ajustar la temperatura y el tiempo de prensado para reducir los rechazos y proteger la calidad.
¿Qué presión unirá el panel sin aplastar su alma?
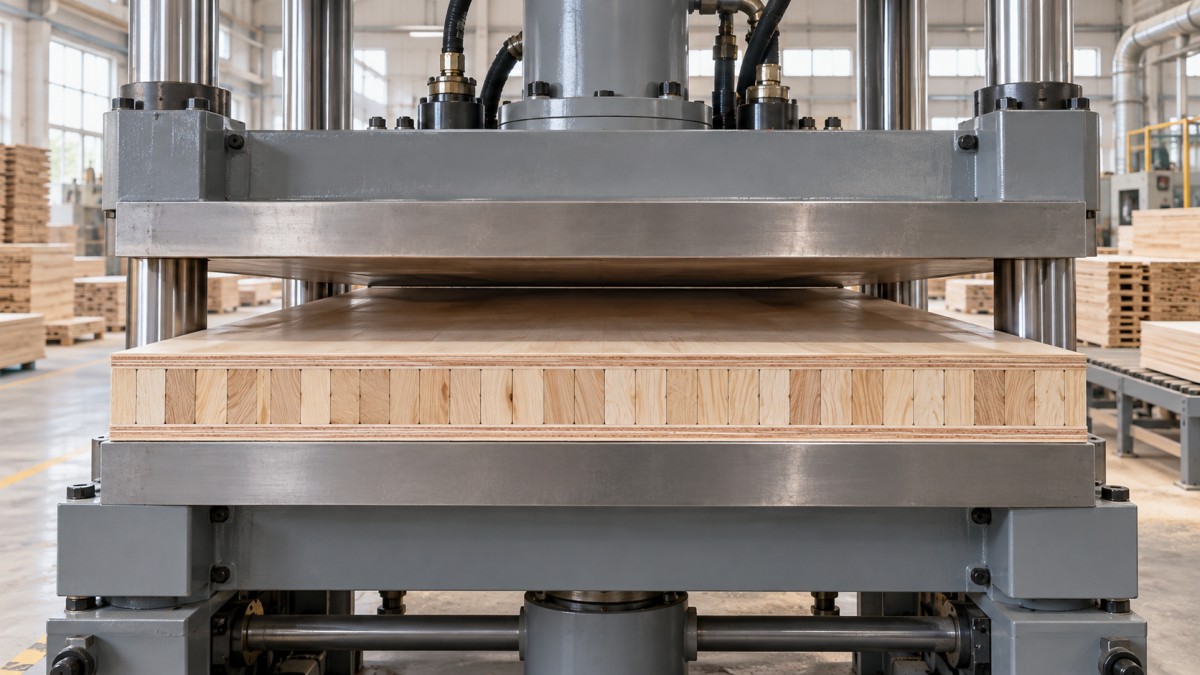
No existe un ajuste de presión universal válido para todas las estructuras de tablero alistonado. Un ajuste adecuado para tiras densas y uniformes puede comprimir permanentemente un alma más blanda o irregular.
El intervalo de trabajo se sitúa entre dos límites: la presión suficiente para establecer el contacto del adhesivo y una presión lo bastante baja para conservar la estructura y el espesor requeridos del alma.
Empiece con la presión específica, la temperatura y el tiempo de prensado recomendados por el proveedor del adhesivo para la aplicación. Confirme que estas recomendaciones se aplican a sus materiales y a la estructura del panel.
A continuación, consulte las especificaciones del panel para conocer el espesor final, la compresión admisible y el rendimiento de la unión. Estos criterios de aceptación determinan si un ajuste de prueba es realmente adecuado.
Si para lograr una unión adecuada se necesita una presión que daña el alma, examine la preparación del material, la aplicación del adhesivo y las condiciones de ensamblaje. Aumentar aún más la presión no soluciona todos los problemas de unión.
Evalúe todo el panel, incluidos los bordes, el centro y las zonas con tiras más débiles. Un espesor medio aceptable puede ocultar aplastamientos locales o zonas mal adheridas en otras partes.
¿Cómo se convierte la lectura del manómetro en presión sobre el panel?
Normalmente, el manómetro hidráulico mide la presión del aceite dentro de un circuito. La presión sobre el panel es la fuerza aplicada a la composición que se va a prensar dividida por la superficie en planta sometida a carga.
Siempre que esté disponible, utilice la tabla de fuerza o la documentación de control del fabricante de la máquina. La disposición de los cilindros, los circuitos activos y la configuración mecánica afectan a la relación entre la presión indicada por el manómetro y la fuerza aplicada.
Fuerza necesaria (N) = presión objetivo sobre el panel (MPa) × superficie del panel sometida a carga (mm²)
Por ejemplo, un panel de 1,200 × 2,400 milímetros tiene una superficie en planta de 2,880,000 milímetros cuadrados. Utilice las dimensiones reales de la composición de producción.
Con una presión ilustrativa sobre el panel de 0.50 MPa, esa superficie requiere 1,440,000 newtons, o 1,440 kilonewtons. Esto equivale aproximadamente a 147 toneladas métricas de fuerza.
Este ejemplo solo ilustra el cálculo; no es un ajuste de presión recomendado para el tablero alistonado. La presión admisible debe basarse en los requisitos del adhesivo y en pruebas validadas.
Para convertir esa fuerza en un ajuste hidráulico, utilice la relación del fabricante entre la presión del circuito y la fuerza aplicada. No introduzca directamente la presión calculada sobre el panel.
Compruebe cuidadosamente las unidades en la documentación de la máquina. Los megapascales, bares, kilogramos-fuerza por centímetro cuadrado, kilonewtons y toneladas-fuerza representan magnitudes o escalas de medida diferentes.
¿Qué superficie sometida a carga debe utilizar?
Si hay un panel en una abertura, utilice su superficie en planta sometida a carga. Si se colocan varios paneles uno junto a otro, normalmente se suman las superficies en planta sometidas a carga de cada uno.
Una composición más pequeña que recibe la misma fuerza total experimenta una presión media mayor. Por tanto, conservar el ajuste hidráulico del día anterior después de cambiar las dimensiones del panel puede aplastar el alma de la producción de hoy.
No multiplique automáticamente la superficie del panel por el número de aberturas de la prensa. En muchas prensas de varias aberturas, la fuerza se transmite entre ellas a través de una trayectoria de carga compartida.
Confirme el cálculo correcto con el fabricante de la máquina, especialmente cuando las aberturas contengan composiciones o estructuras diferentes. Una carga desigual también puede generar condiciones de carga inadmisibles en los platos.
Utilice patrones de carga aprobados y mantenga equilibradas las composiciones de acuerdo con las especificaciones de la prensa. No compense cargas mal apoyadas o desiguales limitándose a aumentar la fuerza.
Antes de cada cambio de producción, verifique las dimensiones de los paneles, el número de paneles por abertura, las aberturas ocupadas y la tabla de fuerza aplicable. Anote estos datos junto con el ajuste hidráulico seleccionado.
¿Qué debe comprobar antes de aumentar la presión?
Las tiras irregulares del alma generan una distribución desigual de la presión. Las tiras que sobresalen soportan primero la carga, mientras que las más bajas pueden no recibir suficiente contacto aunque el manómetro indique el valor correcto.
Compruebe la uniformidad del espesor de las tiras, la planitud, las juntas, los huecos y la calidad del ensamblaje antes del prensado. Una presión media elevada no puede corregir de forma fiable variaciones importantes en el alma.
Identifique los cambios de especie de madera, densidad y contenido de humedad entre lotes. Los materiales mezclados pueden comprimirse de manera diferente y producir hundimientos localizados aunque la medición del espesor total sea aceptable.
Mida la humedad según la especificación de proceso aprobada; no dé por sentado que el alma está lista porque su superficie parezca seca. Compruebe tiras representativas de todo el lote.
Inspeccione la aplicación y la cobertura del adhesivo, su mezcla y el tiempo de ensamblaje. Las zonas sin adhesivo o el adhesivo que ha superado su tiempo útil de ensamblaje pueden parecer un problema de presión de prensado insuficiente.
Compruebe también, siguiendo los procedimientos aprobados, que los platos estén limpios, que la temperatura se distribuya uniformemente y que la alineación sea correcta. La acumulación de residuos o un calentamiento desigual pueden provocar defectos que los ajustes de presión solo oculten parcialmente.
¿Cómo se realiza una prueba de presión útil?
Utilice una composición representativa con materiales y condiciones del adhesivo conocidos. Establezca los límites de aceptación antes de la prueba, incluidos el espesor, los daños visibles en el alma y el rendimiento de unión requerido.
Elija una presión inicial que esté dentro del intervalo de proceso aprobado para esa estructura. Si no existe un intervalo validado, solicite orientación antes de realizar una prueba a escala de producción.
Durante la comparación inicial de presiones, mantenga constantes la cantidad de adhesivo aplicada, el tiempo de ensamblaje, la temperatura y el tiempo de prensado. Cambiar varias variables a la vez dificulta la interpretación del resultado.
- Mida la composición sin prensar en puntos marcados, incluidas las esquinas, los puntos medios de los bordes y el centro.
- Calcule la fuerza necesaria y seleccione el ajuste correspondiente de la máquina utilizando documentación verificada.
- Ejecute la secuencia aprobada de cierre, calentamiento, mantenimiento y apertura, registrando las condiciones reales del proceso.
- Tras el período especificado de enfriamiento o acondicionamiento, mida los mismos puntos e inspeccione secciones de corte representativas.
- Realice las comprobaciones de unión requeridas antes de aprobar el ajuste para producción.
Utilice equipos de medición y fuerza de contacto uniformes para medir las composiciones sin prensar. De lo contrario, las capas sueltas y las irregularidades de la superficie pueden inducir a error al comparar el espesor antes y después.
Cuando los resultados justifiquen un ajuste, modifique la presión en pasos controlados y documentados, dentro de los límites aprobados. Repita las mismas comprobaciones y confirme el rendimiento con variaciones representativas de los materiales.
Trabaje con los resguardos y enclavamientos operativos y siga el procedimiento de aislamiento de la máquina para las inspecciones o el mantenimiento. No entre nunca en una zona de cierre para comprobar una composición.
¿Cómo se distingue la consolidación normal del aplastamiento del alma?
Parte de la reducción del espesor puede deberse al cierre de pequeños huecos de ensamblaje y a la consolidación de la composición. La pérdida de espesor por sí sola no demuestra que las fibras del alma se hayan aplastado.
Compare las mediciones después de un período uniforme de enfriamiento o acondicionamiento, ya que los paneles pueden recuperar espesor después de descargarlos. Las mediciones inmediatas en caliente no deben ser la única evidencia.
Considere este porcentaje un indicador del proceso, no un límite de rechazo universal. Incluye los efectos de consolidación y debe interpretarse según las especificaciones aprobadas del panel.
Inspeccione las secciones cortadas para detectar fibras colapsadas, tiras aplanadas, abolladuras locales y espesores desiguales del alma. Compare las zonas sospechosas con las mediciones marcadas antes de la prueba.
Registre tanto la recuperación como la pérdida permanente de espesor. Un panel que recupera demasiado espesor puede cumplir el objetivo de espesor inmediato y, aun así, presentar problemas de unión o dimensionales.
Apruebe el ajuste solo cuando el espesor, el aspecto interno y el rendimiento de unión cumplan todos los requisitos. Una cara lisa no permite determinar si el alma subyacente permanece intacta.
¿Qué ajustes sugieren los defectos más comunes?
Utilice los patrones de defectos para acotar la investigación antes de modificar la presión. Síntomas superficiales similares pueden tener causas distintas, por lo que debe confirmar cada explicación con datos del proceso.
Evalúe la calidad de la unión según la norma de producto aplicable o un procedimiento aprobado de la planta. Cuando corresponda, compruebe la rotura de la madera, la delaminación o la resistencia tras el acondicionamiento especificado.
No juzgue la unión solo por su aspecto o por el adhesivo que rebosa. Un panel puede parecer satisfactorio y, sin embargo, contener interfaces débiles que se manifiesten durante el mecanizado o el uso.
¿Cómo deben combinarse la temperatura y el tiempo de prensado con la presión?
La presión establece el contacto, mientras que la temperatura y el tiempo favorecen el curado del adhesivo. Aumentar la presión no compensa una línea de unión que nunca alcanza las condiciones de curado requeridas.
La temperatura del plato y la temperatura interna de la línea de unión son distintas. La transferencia de calor depende de la estructura y el espesor del panel, la temperatura inicial, la humedad y la ubicación de la interfaz adhesiva.
Siga las indicaciones de curado del proveedor del adhesivo y valídelas para la composición real. Al establecer un ciclo para estructuras de panel desconocidas, utilice métodos de medición adecuados.
Si las pruebas muestran daños en el alma, investigue la presión junto con la exposición al calor y el estado del material. La madera caliente y húmeda puede ser más susceptible a la deformación bajo una carga sostenida.
No prolongue el ciclo sin comprobar las consecuencias. Más tiempo puede mejorar el curado en una situación, pero aumentar la deformación o reducir la productividad en otro proceso.
Utilice únicamente secuencias aprobadas para liberar la presión y abrir la prensa. Una apertura brusca puede contribuir a defectos cuando la presión del vapor interno supera la resistencia de la unión en desarrollo.
¿Qué datos deben guardar los operarios en la receta de producción?
Una receta útil identifica la estructura del panel y los límites de los materiales, el sistema adhesivo, la cantidad aplicada, el tiempo de ensamblaje permitido, la temperatura, el tiempo de prensado y la presión específica calculada sobre el panel.
Incluya las dimensiones del panel, la disposición de carga, la fuerza total necesaria, el ajuste hidráulico correspondiente y la máquina utilizada. El mismo valor del manómetro puede corresponder a fuerzas distintas en prensas diferentes.
Registre los resultados de espesor aprobados, las comprobaciones de unión y los límites de ajuste permitidos. Esto proporciona al siguiente turno una referencia verificada cuando cambian las materias primas o las condiciones.
Al solicitar asistencia a Qingdao Zhongding Machinery Co., Ltd., proporcione el modelo de la prensa, la disposición de carga, la lectura del manómetro, las dimensiones del panel y fotografías de los defectos para facilitar el diagnóstico.
El mejor ajuste garantiza una unión verificada sin superar el límite de compresión permitido. Establézcalo mediante cálculos precisos de fuerza, una preparación uniforme, pruebas controladas y comprobaciones de calidad documentadas.